
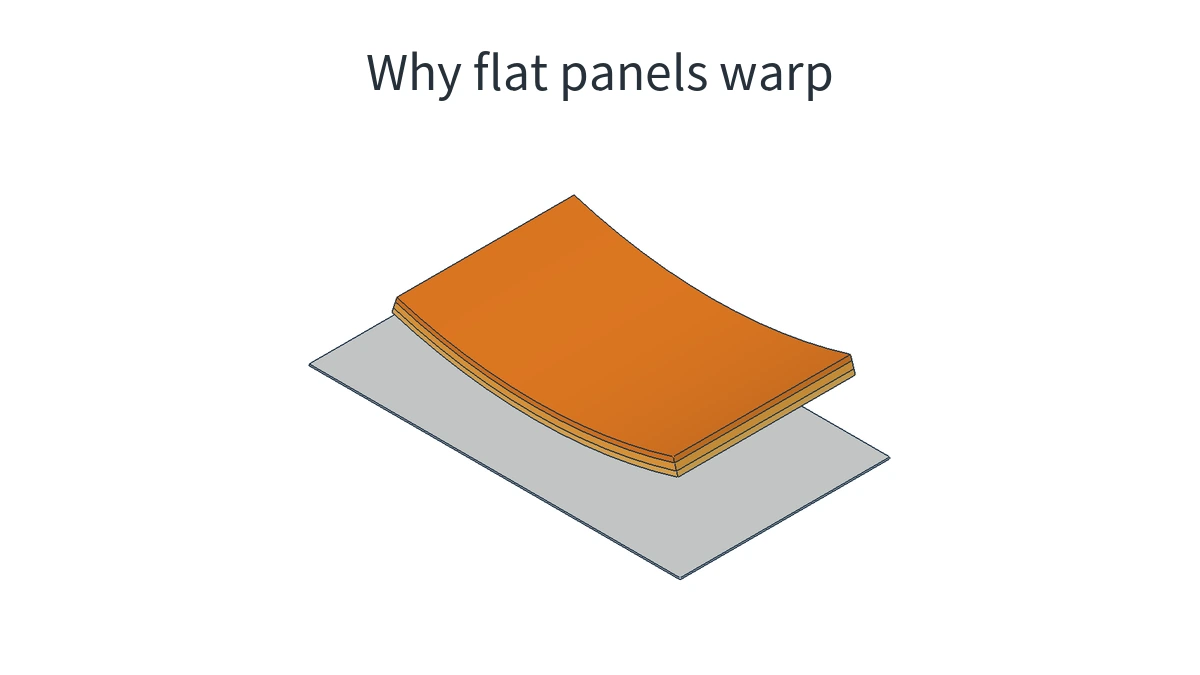
Al evaluar una muestra de un gran alojamiento de electrodoméstico obtenida en una prueba de molde, un panel diseñado plano puede combarse en el centro o levantar dos esquinas, dificultando mantener uniformes las holguras de montaje. El objeto de análisis es la pieza de plástico formada en el molde: ¿qué ocurrió durante el llenado, la compactación y el enfriamiento para que dejara de mantenerse plana al desmoldear?
La respuesta está dentro de la pieza. Las zonas próximas a la entrada y las alejadas, las direcciones paralela y transversal al flujo y ambos lados del espesor pueden contraerse de forma distinta. Como permanecen unidos, no pueden alcanzar por separado las dimensiones que tendrían libremente. Seguir el proceso de moldeo del mismo panel permite relacionar su curvatura final con las causas que la originaron.
¿Por qué unos paneles solo contraen y otros se alabean?
El plástico suele perder volumen al pasar de fundido a sólido. Si todas las regiones y direcciones del panel se contraen de forma compatible, puede mantenerse plano y cambiar solo de dimensiones. El alabeo preocupa cuando unas partes de la misma pieza tienden a contraerse más que otras.
Considere, por ejemplo, el espesor del panel. El plástico próximo a una cara puede tender a contraerse más que el de la opuesta. Al estar unidos, el lado que contrae menos frena al otro, y el que contrae más también tira de él. Esta restricción mutua deja tensiones internas y el panel puede curvarse para modificar la relación entre ambas longitudes. Si las diferencias regionales son asimétricas, también puede retorcerse.
El plástico también contrae dentro del molde. Las paredes, el núcleo y el material adyacente ya sólido restringen ciertos cambios dimensionales y curvaturas. Al desmoldear cambian esas restricciones y se redistribuyen las tensiones restantes, haciendo quizá más visible la deformación. Que una esquina se levante solo después de salir no implica que las diferencias causantes nacieran entonces.
Los tres tipos siguientes afectan a la dirección del flujo, las zonas que reciben fundido adicional durante la compactación y ambos lados del espesor.
¿Cómo genera la entrada diferencias direccionales durante el llenado?
El fundido entra por la entrada y se extiende hacia zonas vacías. Cambiar su ubicación también cambia los recorridos por las distintas regiones. Las direcciones locales en el centro, los bordes y el final no tienen por qué coincidir.
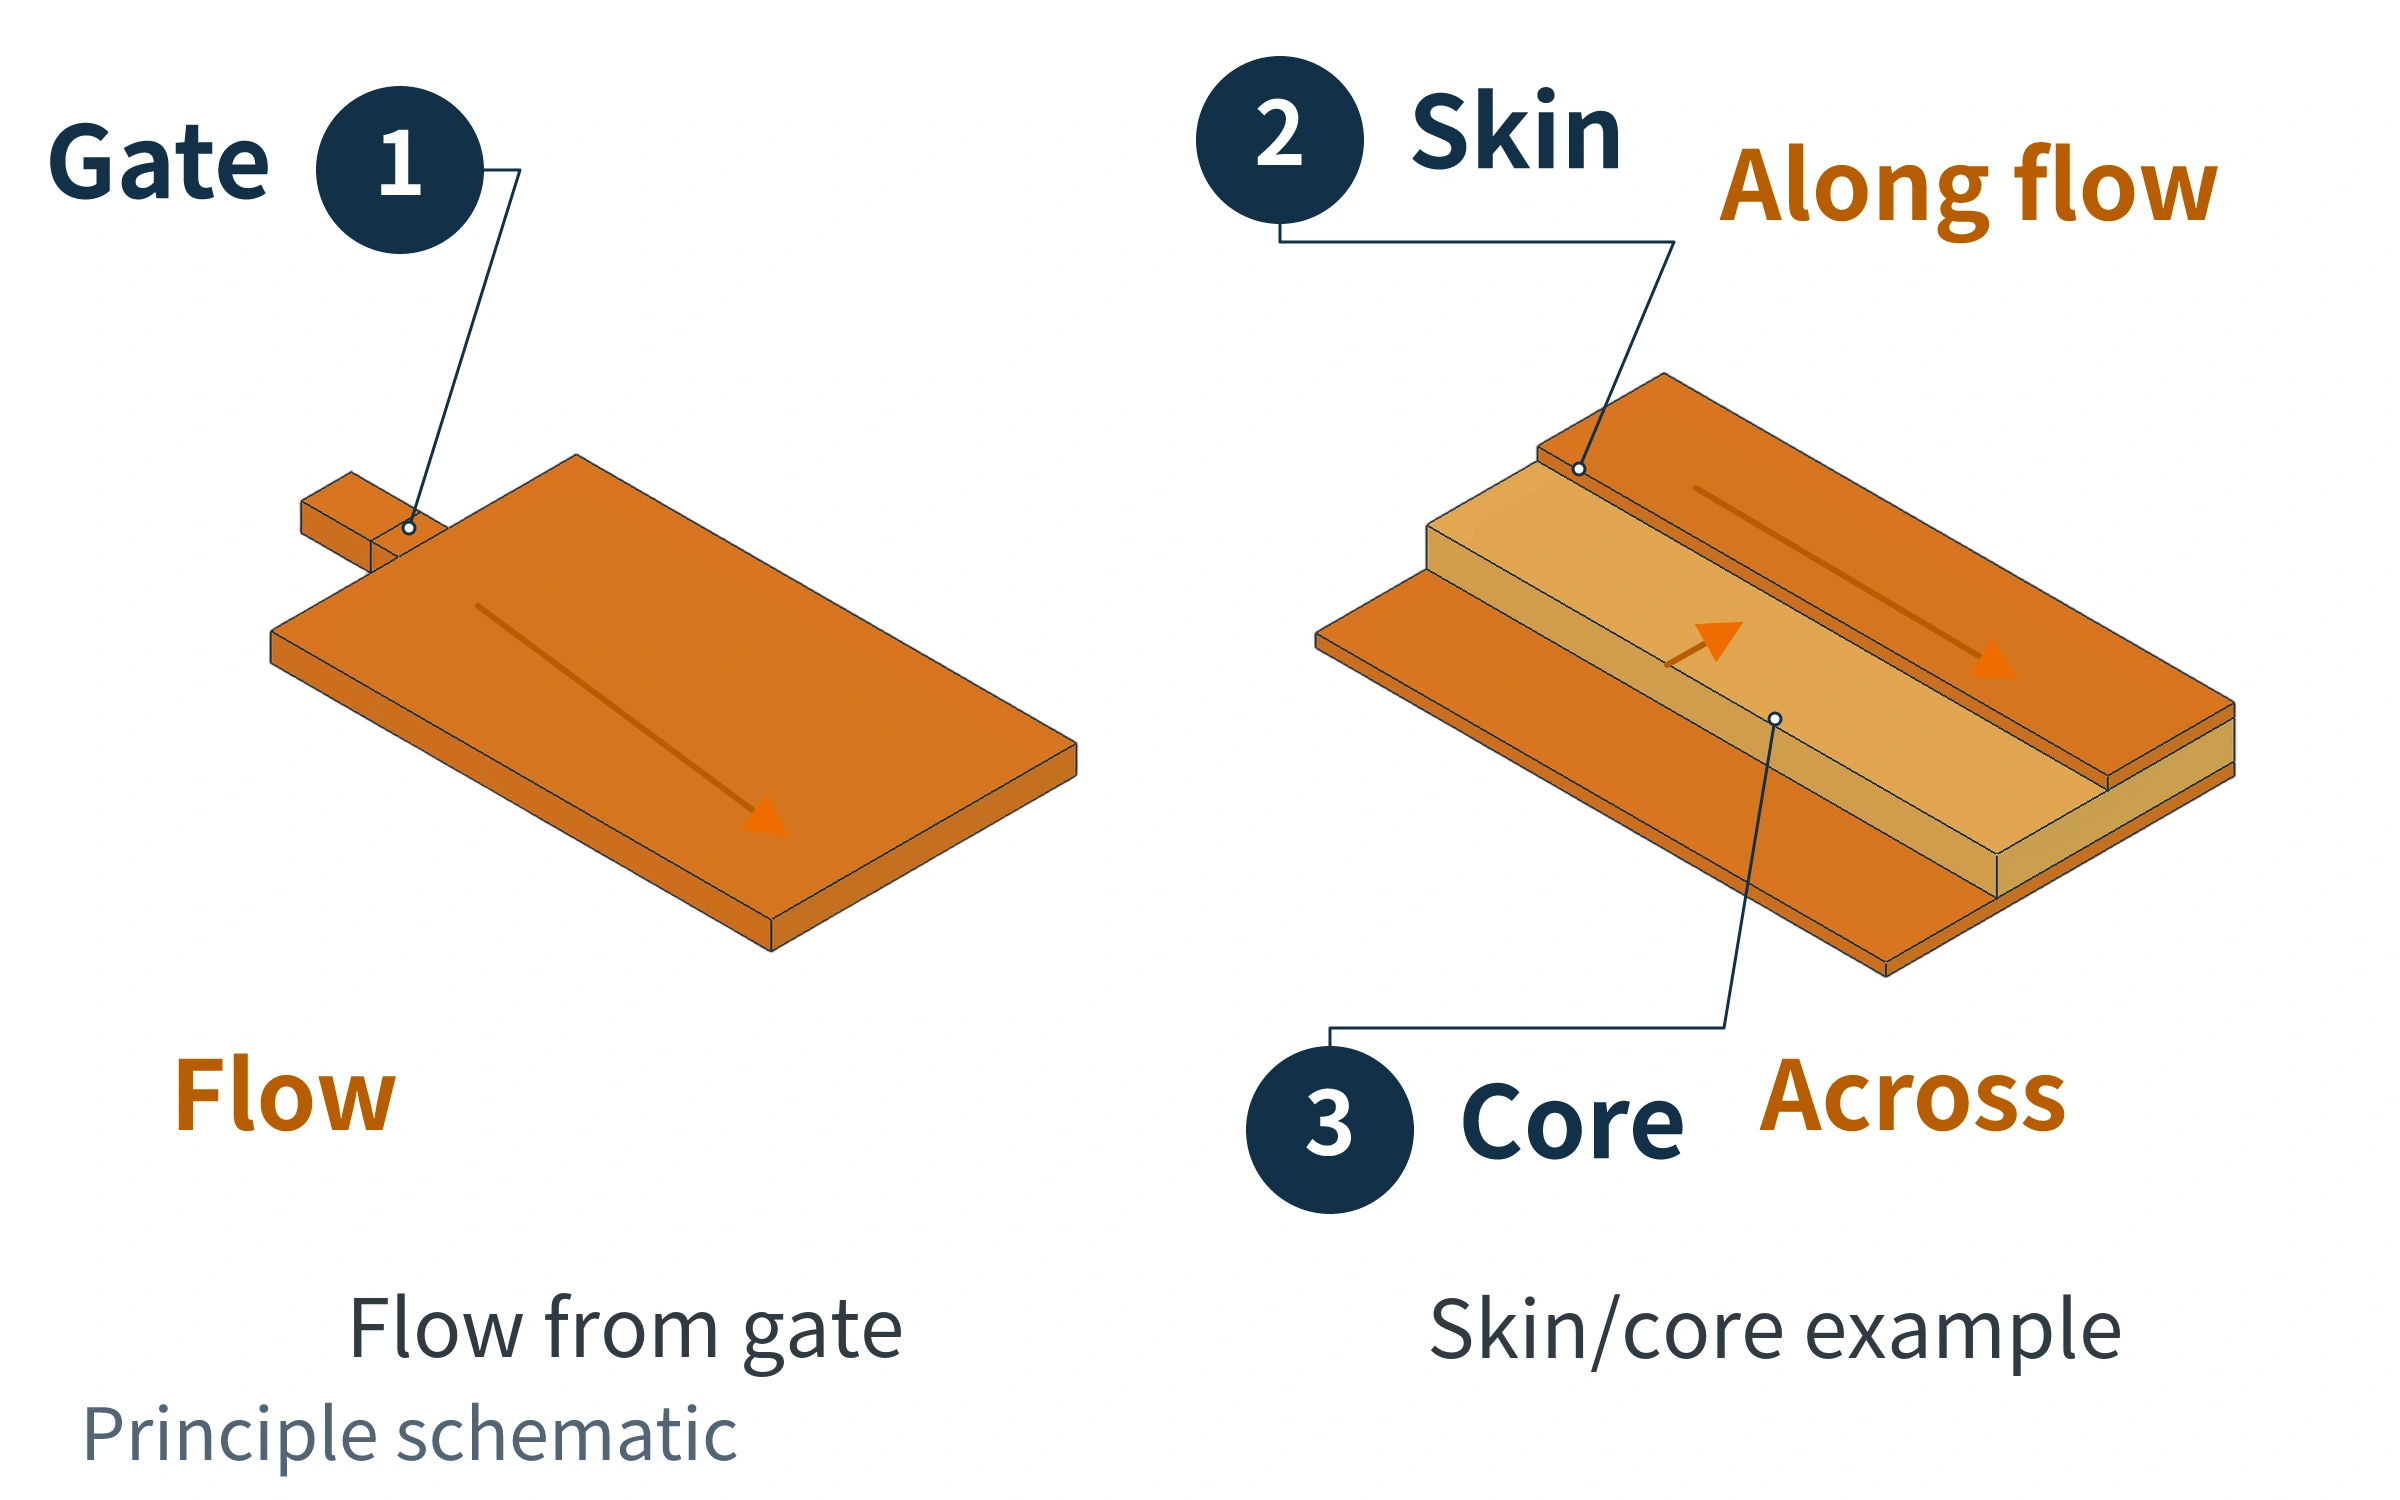
El flujo crea diferencias direccionales incluso sin fibras. Las cadenas poliméricas inicialmente más enrolladas y orientadas de distintas formas se estiran y alinean con el flujo local: es la orientación. Al detenerse, se relajan gradualmente hacia un estado más enrollado y puede reducirse la longitud que ocupaban en esa dirección.
Cuánta recuperación ocurre antes de solidificar y cuánta orientación y tensión quedan depende del material y su enfriamiento. La parte retenida puede seguir relajándose después. La orientación influye así en la dirección y evolución dimensional; no se reduce a que todos los plásticos sin refuerzo contraigan más en la dirección del flujo. La contracción final también refleja presión, enfriamiento, cristalización y otros efectos.
Los plásticos con fibra de vidrio añaden otra fuente direccional: al alinearse, las fibras restringen más el acortamiento en esa dirección. Por eso la contracción longitudinal puede diferir de la perpendicular.
La sección también exige distinguir piel y núcleo. En un panel más grueso, las fibras de la piel pueden alinearse principalmente con el flujo y las del núcleo transversalmente o al azar. Cada ubicación tiene su distribución. No permanecen uniformemente paralelas en todo el panel y espesor.
Cuando regiones unidas tienen restricciones direccionales distintas, les cuesta contraerse de forma compatible. Así influye la entrada: cambiar el recorrido modifica la orientación y la contracción direccional. La curvatura real también depende de la resina, espesor, nervios y posteriores historiales de presión y refrigeración.
¿Por qué las zonas próximas y lejanas reciben distinto aporte durante la compactación?
Después del llenado, el plástico sigue enfriándose y perdiendo volumen. Mientras el fundido de la entrada y del recorrido a la zona objetivo pueda fluir, la presión del husillo puede densificar y aportar más material para compensar esa pérdida.
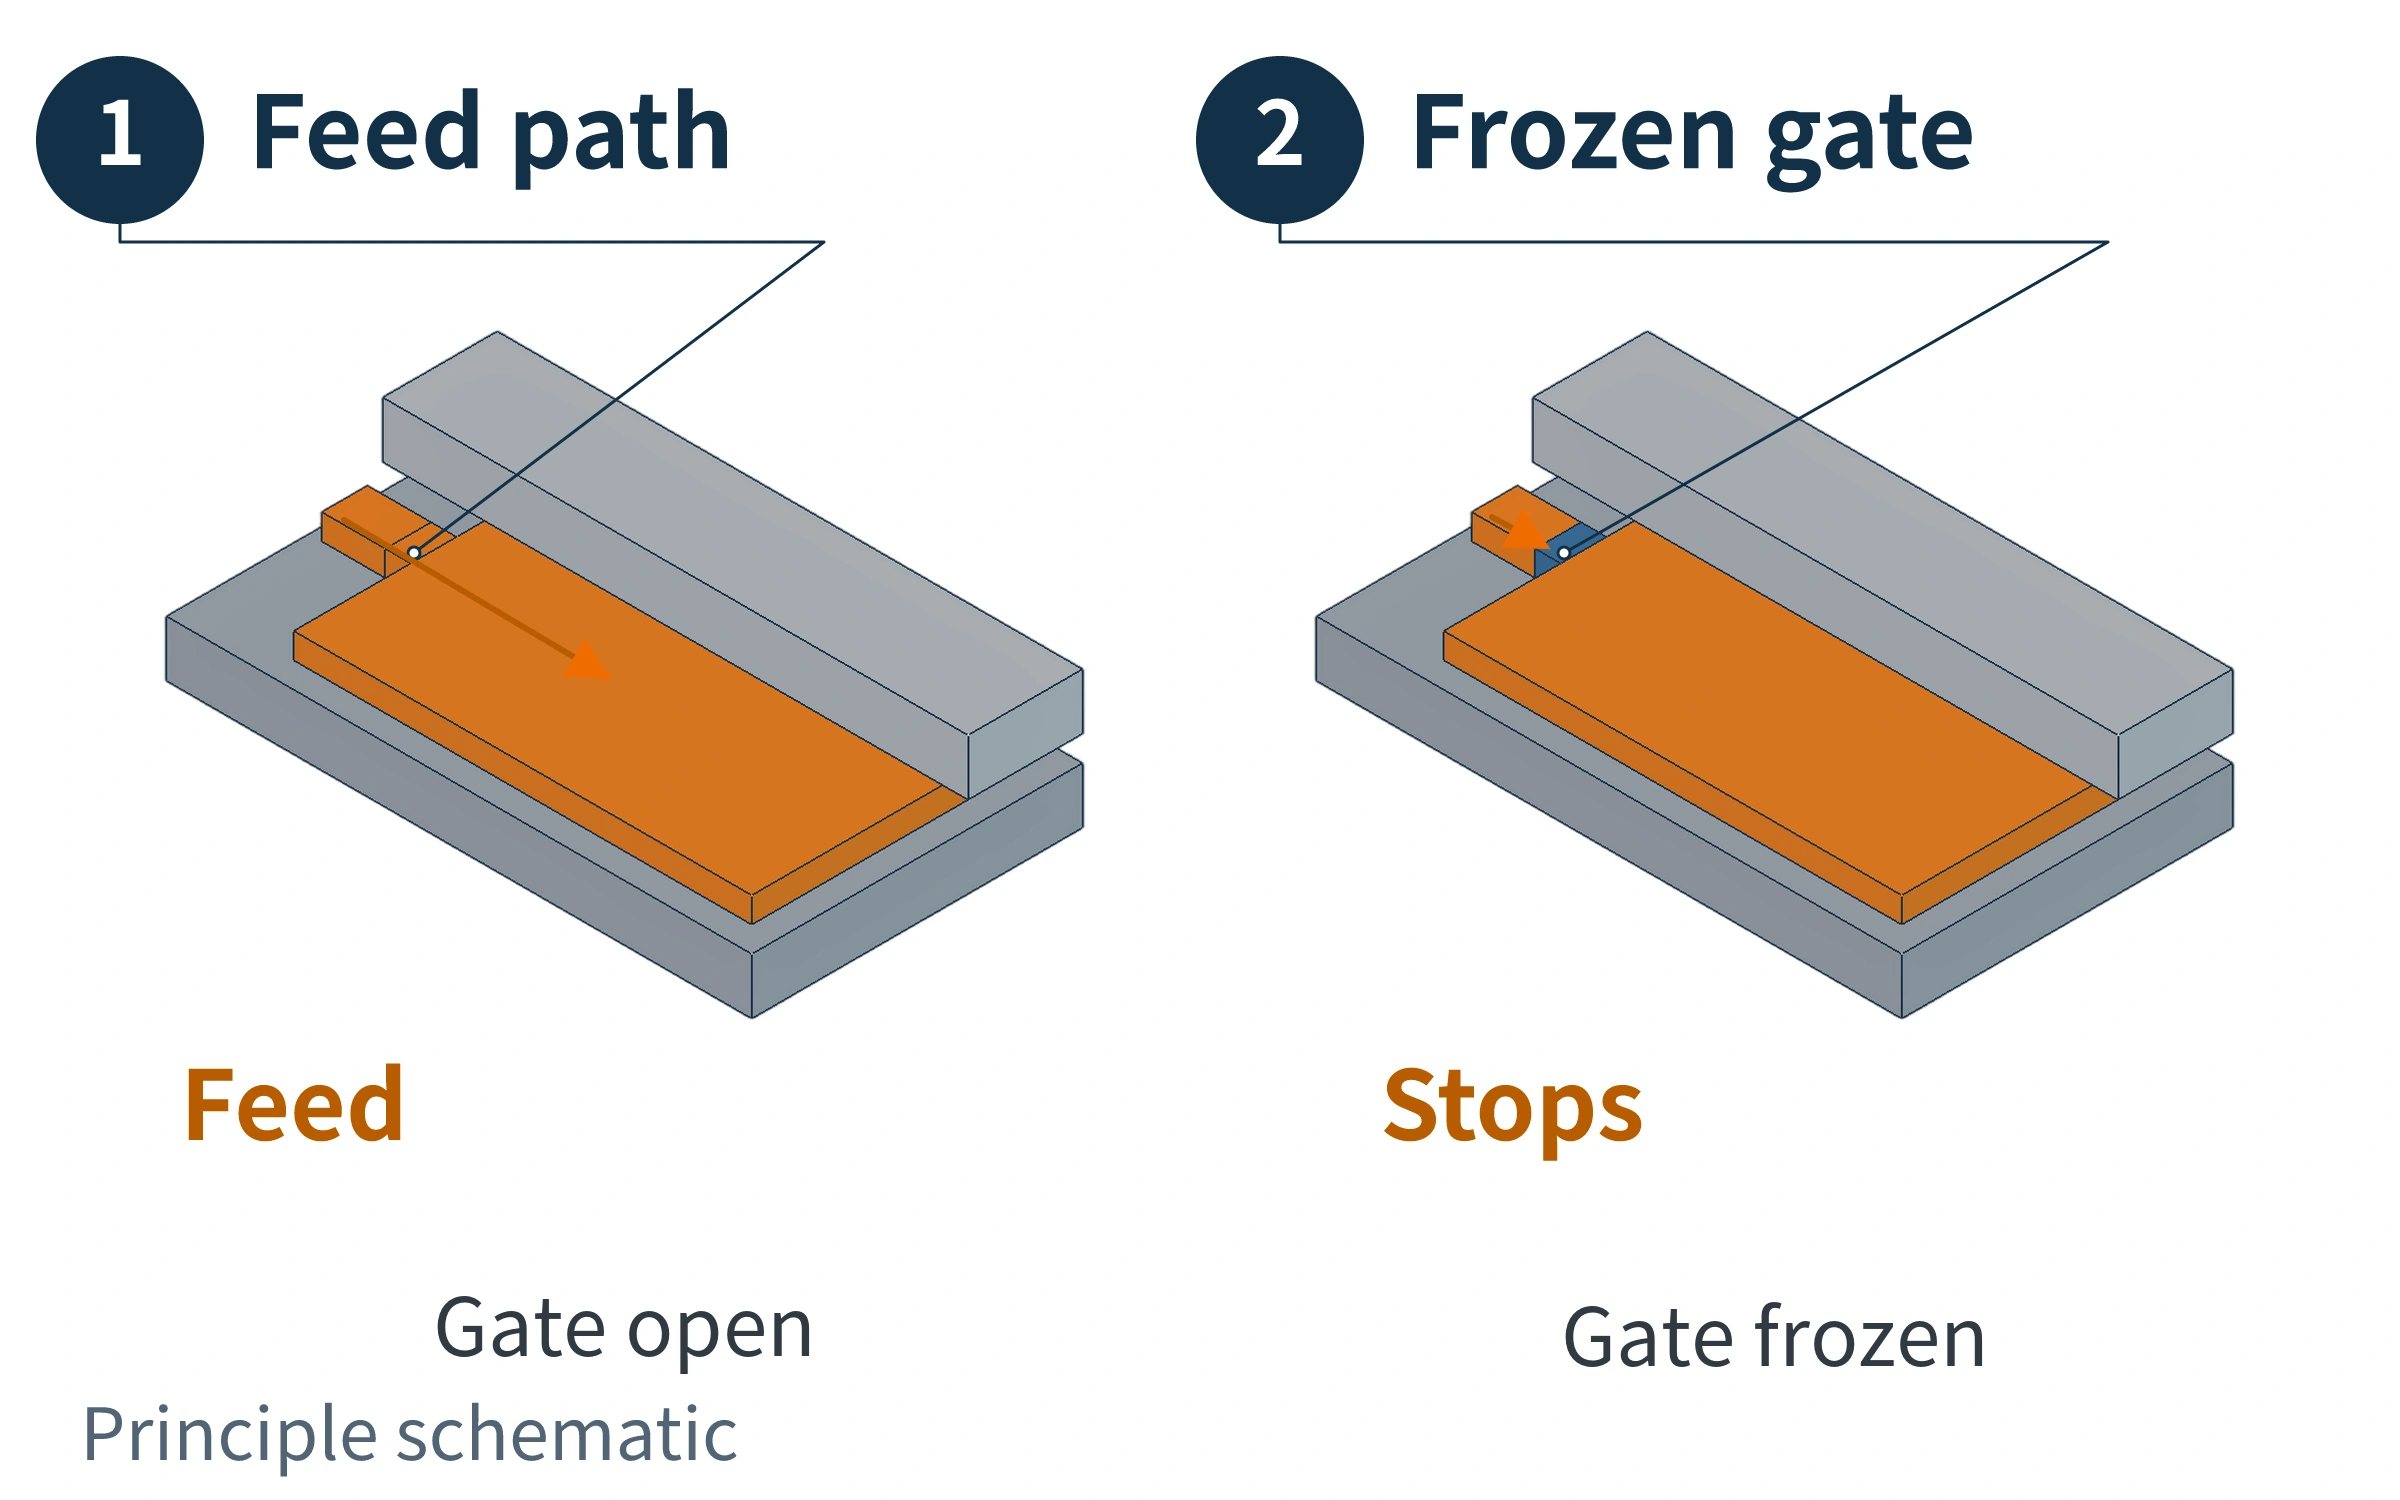
Un solo ajuste de presión no implica igual presión en todo el panel. El fundido encuentra resistencia en entrada y recorridos, mientras el enfriamiento cambia continuamente la sección disponible. Las zonas alejadas pueden recibir alimentación menos eficaz y contraer más después.
Las zonas próximas y lejanas pueden contraer distinto. Eso no obliga al panel a alabearse: a veces las regiones unidas acomodan la diferencia cambiando dimensiones o forma dentro del plano.
Si los acortamientos de todas las zonas no caben simultáneamente en una forma plana, su unión impide contraer independientemente. Las partes que quieren acortar más quedan frenadas por las vecinas y las demás también están restringidas, generando tracción o compresión. En paneles delgados, la compresión puede desestabilizar la forma plana y causar curvatura o torsión fuera del plano. Depende de geometría, rigidez, restricciones y tensiones. No debe darse por confirmada toda diferencia de contracción cercana-lejana como causa del alabeo.
La alimentación tiene un límite temporal. Un tramo delgado puede solidificar primero y dificultar que llegue más material aguas abajo. Al congelarse la entrada, se cierra ese camino. Prolongar la compactación después no añade material por ella. No significa, sin embargo, que toda la pieza esté fría ni que la presión caiga inmediatamente a cero.
Observar el peso con distintos tiempos ayuda a detectar cuándo cesa la alimentación. Con lo demás estable, pasar de aumento a meseta indica que la entrada puede haberse sellado. Registra la cantidad neta añadida a toda la pieza, no demuestra compactación uniforme de cada región.
¿Cómo convierte el enfriamiento desigual de las caras la contracción diferencial en curvatura?
El enfriamiento empieza al contactar con las paredes y se solapa con llenado y compactación. Ambas caras tocan sus paredes; el calor pasa al acero y se retira por los canales. Las diferencias de distancia a la superficie, acumulación térmica local y caudal real pueden dar historiales de solidificación distintos en cada lado.
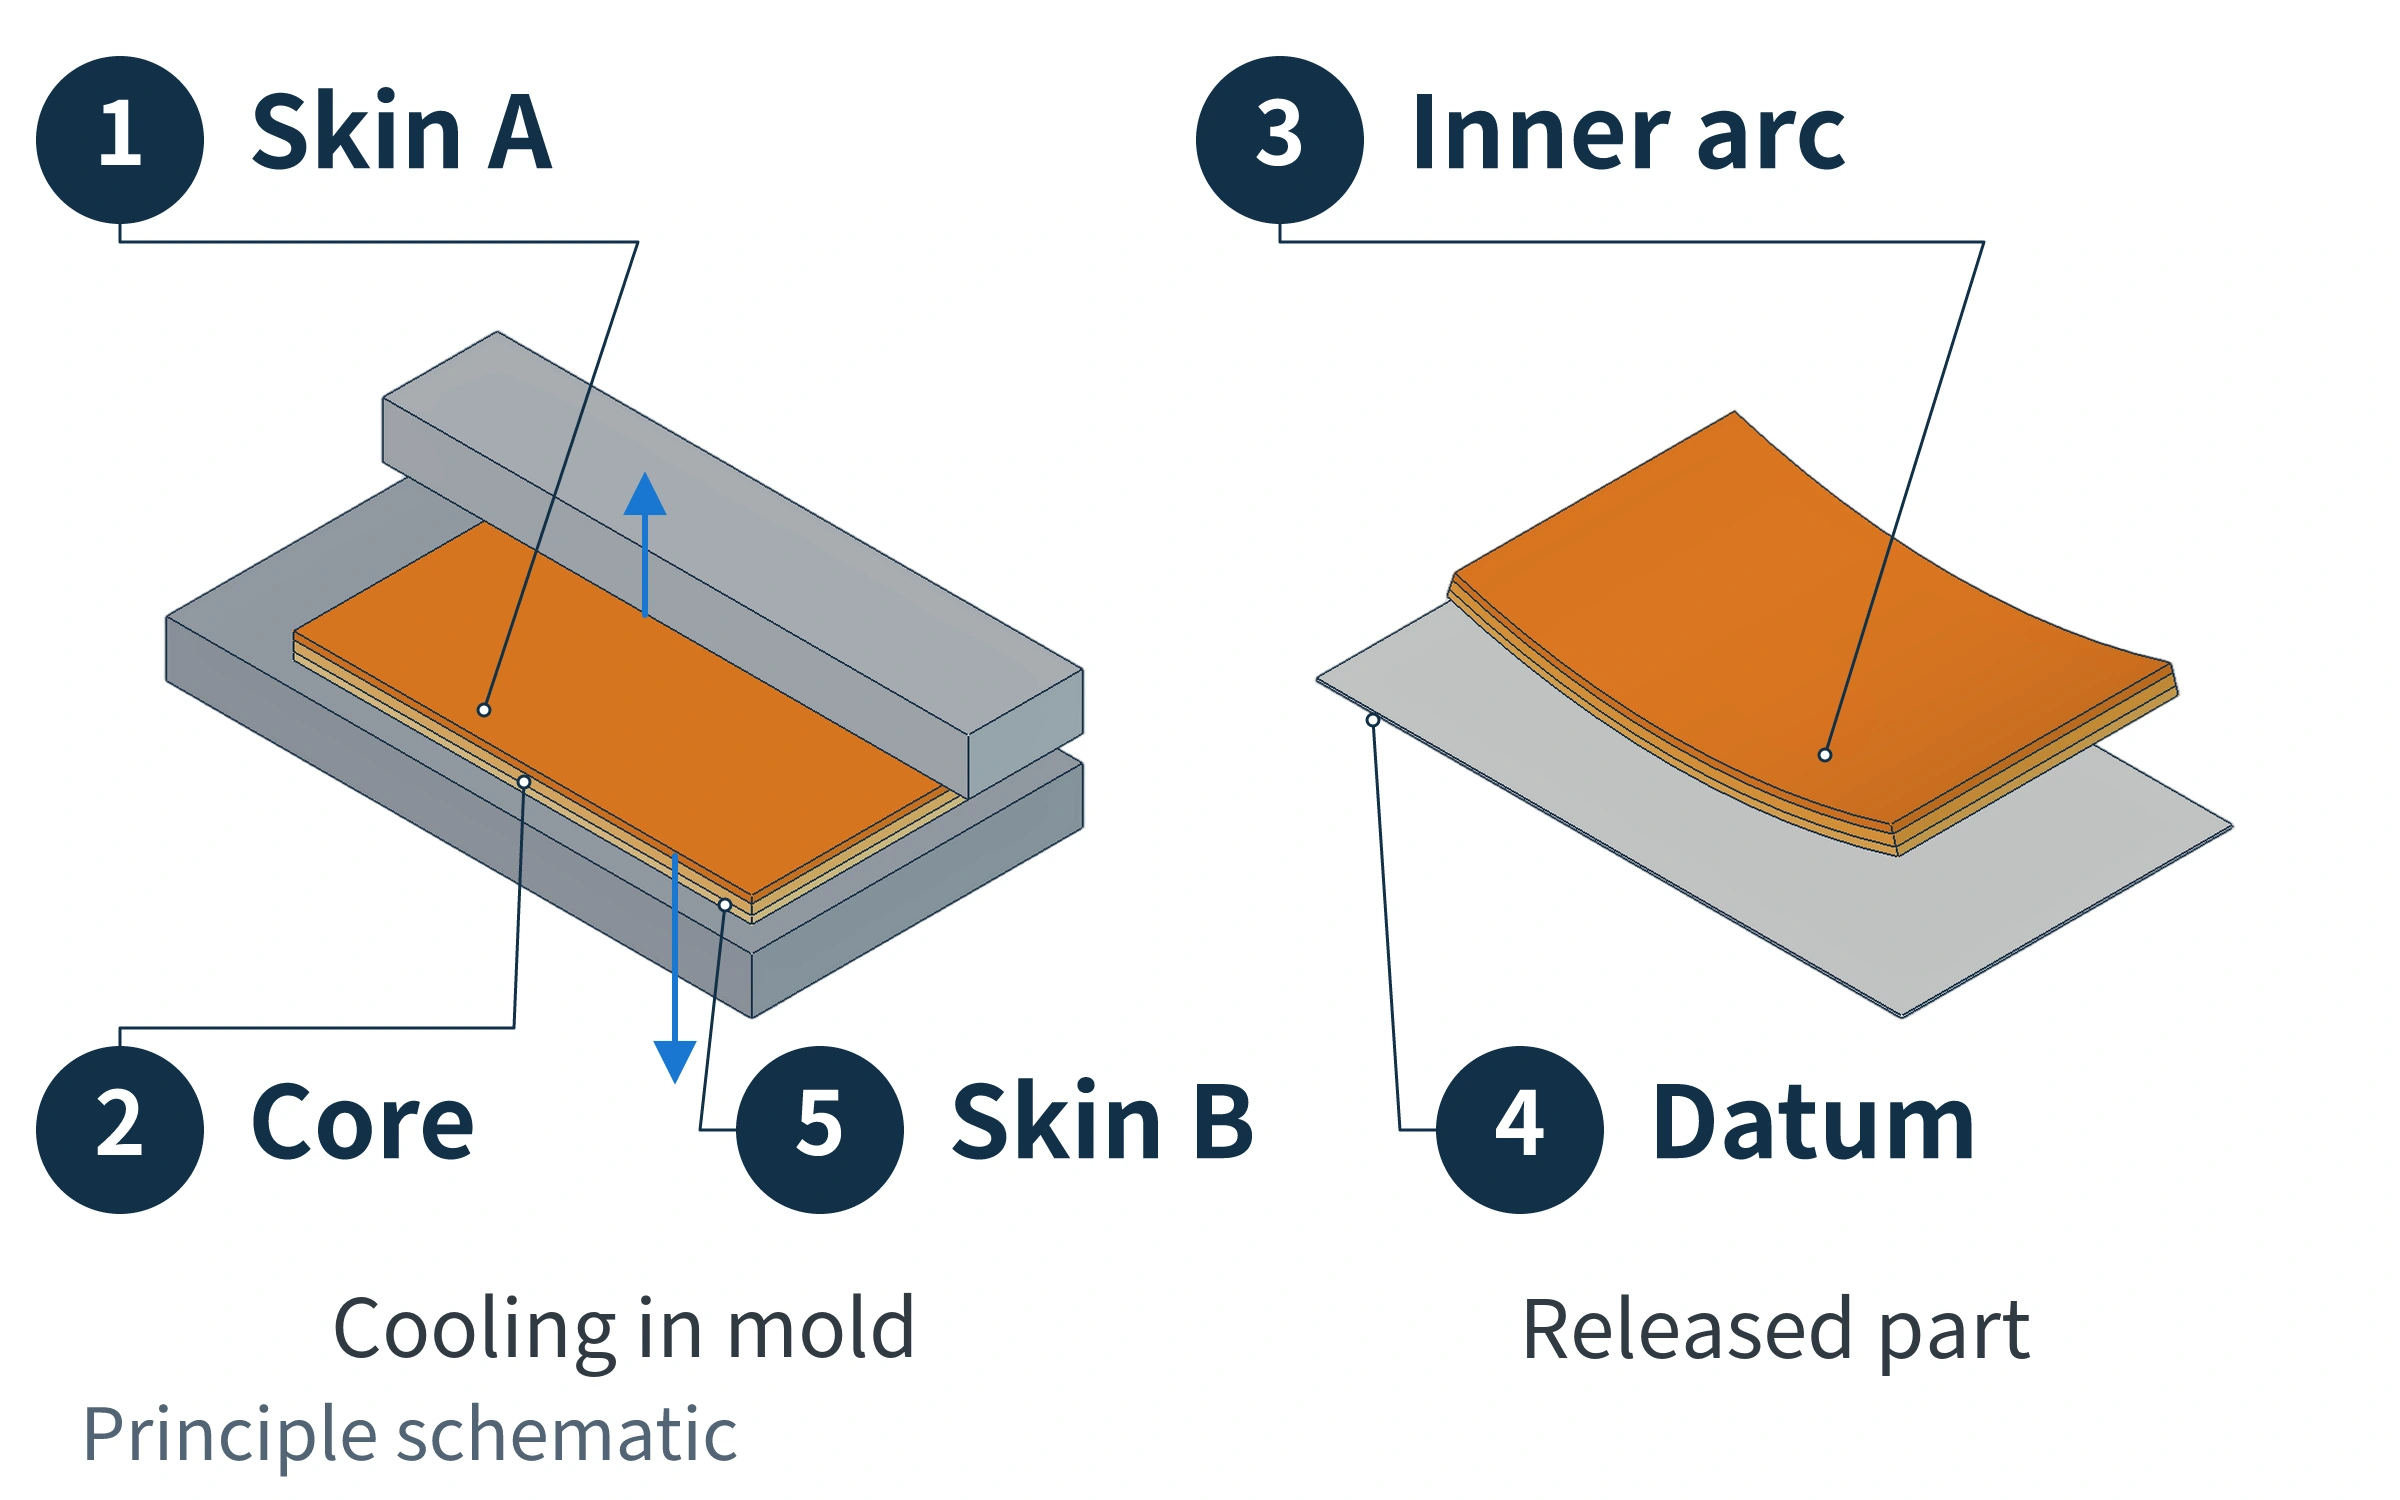
Empiece por la sección izquierda. El plástico próximo a ambas paredes suele formar pieles sólidas primero, mientras el núcleo aún fluye un tiempo. Las capas crecen hacia dentro desde ambas caras. La transferencia térmica desigual puede cambiar su desarrollo y el momento de solidificación de cada capa.
El plástico es continuo desde el inicio. Mientras el núcleo fluye, el flujo y la relajación acomodan parte de la deformación. Al solidificar más, las capas tempranas restringen el acortamiento libre de las tardías. El acortamiento real depende de su enfriamiento y de las restricciones vecinas y del molde. Un historial de contracción retenido asimétrico puede generar tendencia a curvarse.
Considere el panel curvado derecho. Sin restricción mutua, las partes superior e inferior alcanzarían longitudes distintas en la misma dirección. Unidas no pueden permanecer rectas y alcanzar ambas a la vez. La flexión sitúa la longitud libre más corta en el arco interior y la otra en el exterior más largo, acomodando parte de la diferencia. Al desmoldear cambian las restricciones y la curvatura puede hacerse más visible.
El arco interior más corto corresponde a la menor longitud libre final. El lado que solidifica primero no contrae necesariamente más, ni el más caliente en un instante termina necesariamente dentro. Los alojamientos reales también dependen de orientación, alimentación regional y nervios, y pueden seguir cambiando después. Hay que considerar conjuntamente estos procesos para predecir la curvatura.
En plásticos semicristalinos también importa la cristalización. Distintos enfriamientos cambian la cristalinidad durante el moldeo y la cristalización y contracción posteriores. Por eso deben compararse grupos tras el mismo almacenamiento, no una pieza recién desmoldeada con otra reposada.
¿Cómo rastrear un panel alabeado hasta sus causas en el moldeo?
Identifique entrada, lado núcleo y lado cavidad de la muestra y registre dónde se curva y qué esquinas levantan con la misma referencia de medición. Así se relaciona la forma final con los puntos de origen durante el moldeo. Anotar solo un «alabeo máximo» pierde las relaciones espaciales entre zonas próximas y lejanas y entre caras.
| Diferencia que explicar | Pruebas relacionables con el proceso | Qué no demuestran esas pruebas |
|---|---|---|
| Contracción distinta según la dirección | Recorridos reales y análisis de orientación, especialmente fibras locales y de piel/núcleo en materiales reforzados con vidrio | Una sola flecha global no predice la curvatura de toda la pieza |
| Distinto aporte de fundido por región | Historiales de presión cerca y lejos de la entrada, junto con tiempo de compactación y variaciones de peso | Un peso estable no demuestra igual contracción en todas las zonas |
| Historiales de solidificación distintos a ambos lados del espesor | Temperaturas de pared en puntos correspondientes, conexiones reales de refrigeración y registros de enfriamiento | Unos ajustes de temperatura idénticos en ambos lados no demuestran que las dos superficies del molde hayan experimentado las mismas condiciones |
Los tres tipos de diferencias interactúan. Por ejemplo, el enfriamiento estrecha los pasos por los que aún puede fluir el fundido y modifica la alimentación posterior. Cambiar la presión de compactación también modifica la densificación y las tensiones internas. Por tanto, una mejora de planitud tras aumentar esa presión solo indica que la forma respondió al cambio; no demuestra que una presión insuficiente fuera la única causa.
En un estudio de simulación acoplada de 2017, Jiang Qingsong y sus colaboradores analizaron un alojamiento de pared delgada y entrada central de polipropileno reforzado con un 30% de fibra de vidrio. En el modelo de 1 mm de espesor observaron que el alabeo aumentaba con la presión de compactación. El estudio abordó la alimentación restringida en paredes delgadas y el aumento de tensiones internas. Este contraejemplo, obtenido con materiales, geometría y condiciones de simulación específicos, recuerda que «reducir la contracción» y «reducir el alabeo» son distintos. No permite concluir que deba reducirse la presión de compactación en todos los paneles planos grandes.
Una modificación de la entrada debe explicar qué cambió en el flujo y la orientación. Un ajuste de compactación debe aclarar qué zonas aún pueden recibir más fundido. Un cambio de refrigeración debe mostrar si los historiales de solidificación de ambos lados se han vuelto más compatibles. Relacionar estos cambios con la forma de la misma pieza permite determinar si la modificación actúa sobre la etapa que originó el alabeo.





