
Wenn Stahl geliefert wird, kann sein Gewicht merklich höher sein, als es die Fertigzeichnung vermuten lässt. Viele Formenbaubetriebe haben diese Erfahrung gemacht. Dieses zusätzliche Material ist die für die Bearbeitungszugabe vorgesehene Reserve. Die Frage ist einfach: Wer entscheidet über diese Zugabe? Wird sie vom Käufer auf der Zeichnung spezifiziert oder vom Stahllieferanten oder Bearbeitungsbetrieb hinzugefügt?
Grundsätzlich wird die Bearbeitungszugabe von beiden Parteien vertraglich vereinbart. Bei tatsächlichen Bestellungen liefern die meisten Käufer jedoch nur die Zeichnung des Fertigteils, während der Lieferant rückwärts arbeitet, um die Rohblockgröße zu definieren. Wenn der Vertrag die Zugabengüteklasse nicht klar festlegt, entscheidet das Werk, welche Güteklasse verwendet und wie viel Materialzugabe belassen wird. Die Kontrolle liegt dann nicht mehr in den Händen des Käufers. Stahl wird nach Gewicht berechnet – wird 1 mm zusätzliche Materialzugabe belassen, zahlt der Käufer für diesen zusätzlichen Stahl.
Wer entscheidet über die Bearbeitungszugabe?
Zunächst zur Kernfrage. Die Bearbeitungszugabe ist die zusätzliche Materialschicht zwischen der Rohblockgröße und der Fertiggröße. Sie wird für das spätere Fräsen, Schleifen undDrahterodieren / Erodieren (EDM)Die Entscheidungskette funktioniert in der Regel wie folgt: Der Käufer stellt die fertige Zeichnung oder das 3D-Modell zur Verfügung → das Werk ermittelt rückwirkend anhand der Stahlsorte, des Bearbeitungswegs und des Verzugs durch Wärmebehandlung die Rohblockgröße → das Werk legt diese Größe dem Käufer zur Genehmigung vor → die Produktion beginnt nach Genehmigung.
Der entscheidende Schritt liegt in der Mitte – die Rückführung zum Rohblock erfolgt durch das Werk, und Käufer sehen die dahinterliegende Grundlage meist nicht. ISO 4957, die technische Liefernorm für Werkzeugstahl, legt dies klar fest: Sofern in der Angebots- und Bestellphase nichts anderes vereinbart wurde, richten sich Produktabmessungen und Toleranzen nach der Maßnorm für die jeweilige Produktform. Vereinfacht ausgedrückt, überlässt die Norm die Entscheidung über das Aufmaß dem Vertrag. Wenn der Vertrag dies nicht spezifiziert, gilt die Standardgüte des Lieferanten.
Hier liegt die Informationslücke. Die Endmaße sind festgelegt, aber die verbleibende Materialzugabe und ob der Lieferant E1 oder E3 verwendet, ist flexibel. Erfahrene Einkäufer legen bei der Angebotsanfrage Bedingungen fest, wie z.B. „Lieferung als E1-geschliffenes Flachmaterial“ oder „einseitige Bearbeitungszugabe von maximal X mm“. Dies gibt ihnen die Kontrolle zurück. Wenn der Käufer nur die fertige Zeichnung sendet und die Zugabe vollständig der Fabrik überlässt, entstehen oft zusätzliche Stahlkosten.
Warum die Zugabe nicht Null sein kann
Einige Käufer stellen eine direkte Frage: Wenn eine zusätzliche Zugabe zusätzliche Kosten bedeutet, warum setzt man die Zugabe nicht auf Null und schneidet den Block von Anfang an auf das Endmaß zu? Das funktioniert aus zwei technischen Gründen nicht.
Zuerst ist die entkohlte Schicht zu nennen. Beim Warmwalzen und Glühen von Werkzeugstahl bildet sich an der Oberfläche eine durch Kohlenstoffverlust verursachte weichere Schicht. Ihre Tiefe beträgt üblicherweise 0,1 bis 1,0 mm. Wird diese Schicht nicht abgetragen, erreicht die Oberflächenhärte nach der Wärmebehandlung nicht den Zielwert, und die Verschleißfestigkeit sowie die Lebensdauer der Form sinken drastisch. Bei Warmarbeitsstahl wie H13 erfordert das Entfernen der Entkohlung üblicherweise ein Abschleifen von 1 bis 3 mm pro Seite. Bei vorvergütetem P20 liegt der typische Bereich bei 0,5 bis 1,5 mm pro Seite. Bei Kaltarbeitsstahl D2 sind es 1 bis 2 mm pro Seite. ASTM A681 legt maximale Entkohlungsgrenzen für Werkzeugstähle fest, aber die zu entfernende Menge muss immer noch von der Bearbeitungszugabe stammen.
Zweitens ist der Verzug durch Wärmebehandlung zu beachten. Nach dem Abschrecken verformen sich Stähle wie P20 und H13 typischerweise im Bereich von 0,1 bis 0,3 mm/m. Deshalb muss der Block nach der Wärmebehandlung nachbearbeitet werden, um den Verzug auszuschleifen. Präzisionsflachmaterial in E0 wird im Fertigmaß geliefert und lässt kein Aufmaß zur Korrektur. Sobald es sich nach der Wärmebehandlung verzieht, ist möglicherweise kein Material mehr vorhanden, um die Maße wiederherzustellen. Vorvergüteter Stahl kann als fertiges Flachmaterial bestellt werden, da er kein erneutes Härten erfordert. Stahlgüten, die ein Abschrecken erfordern, müssen ausreichend Aufmaß aufweisen, um den Verzug auszugleichen.
Die Zugabe ist kein Abfall. Sie deckt die beiden genannten Prozessrisiken ab. Die eigentliche Frage ist, wie viel angemessen ist und ab welchem Punkt sie übermäßig wird.
Die vier DIN-Güteklassen E0-E3
Das deutsche Werkzeugstahl-Liefersystem gemäß DIN 17350 / SEW 550 unterteilt die Bearbeitungszugabe in vier Güteklassen: E0 bis E3. Auch Chinas Formenbauindustrie verwendet dieses Bezeichnungssystem weit verbreitet. Die aktuelle ISO 4957 schreibt diese Klassifizierungsstruktur nicht mehr zwingend vor, doch Angebote deutscher Stahlwerke wie ThyssenKrupp und Deutsche Edelstahlwerke sowie chinesischer Lieferanten verwenden E0-E3 immer noch häufig.
Die vier Güteklassen entsprechen unterschiedlichen Lieferbedingungen und Toleranzen:
| Güte | Lieferzustand | Toleranz | Übermaß vs. Fertigmaß (pro Seite) | Muss der Käufer es noch bearbeiten? |
|---|---|---|---|---|
| E0 Präzisionsflachstahl | Alle sechs Seiten gefräst und alle sechs Seiten geschliffen | ±0.02 mm | Kein Übermaß; Fertigmaß | Nein, es kann direkt auf die Maschine |
| E1 Geschliffener Flachstahl | Alle sechs Seiten gefräst, zwei Seiten geschliffen | ±0.05 mm | +0,1 bis 0,3 mm | In der Regel keine größeren Arbeiten; die Bezugsflächen sind bereits geschliffen. |
| E2 Vorbearbeiteter Flachstahl | Alle sechs Seiten gefräst | ±0.1 mm | +0,3 bis 0,5 mm | Ja, weitere PräzisionCNC-Bearbeitungist weiterhin erforderlich |
| E3 Roh bearbeiteter Block | Grob gefräst oder Walzhaut | ±0.1 mm | Mehr als +0,5 mm | Ja, eine erhebliche Bearbeitung ist weiterhin erforderlich. |
Hinweis: Die genauen Zugabewerte für E1-E3 variieren je nach Werksnorm und Dickenbereich. Die obige Tabelle zeigt gängige Branchenbereiche. Vor Vertragsunterzeichnung ist der gemessene Toleranzbericht des Lieferanten als Referenz zu verwenden.
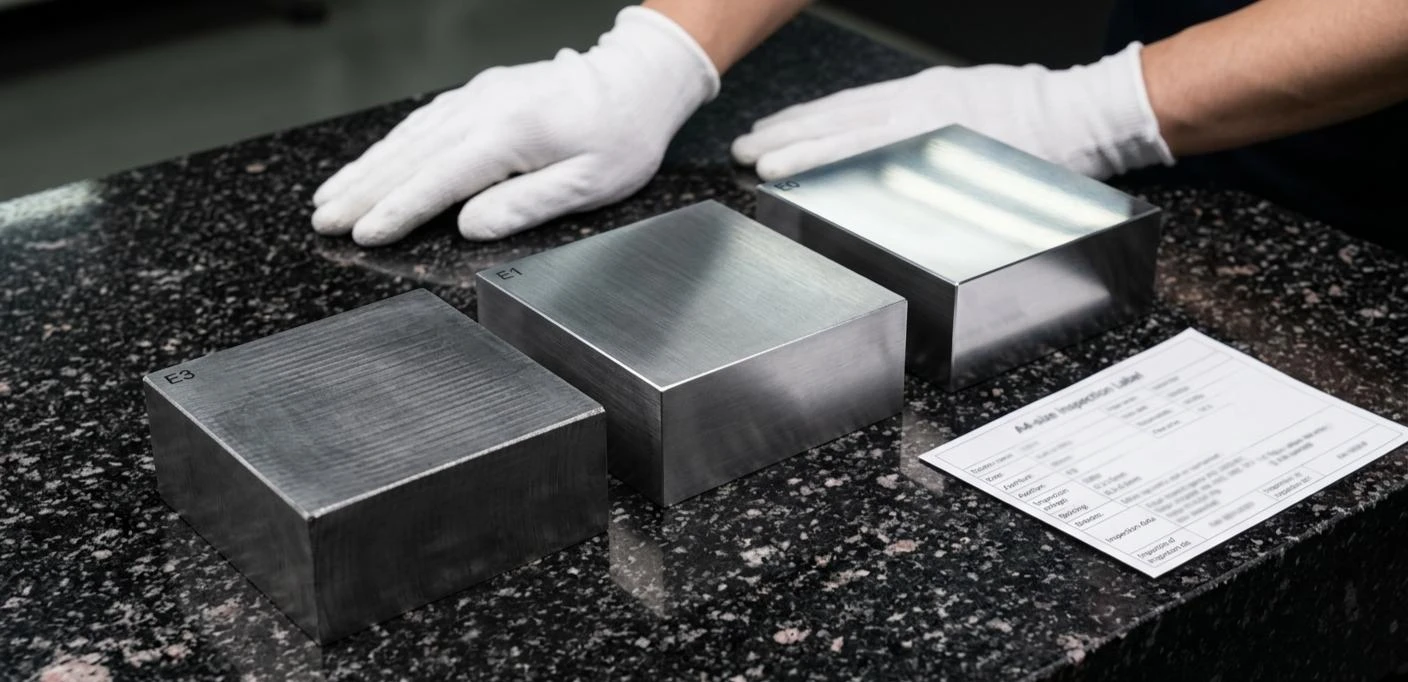
Zwei Punkte sind entscheidend. Erstens beinhaltet E0-Präzisionsflachstahl im üblichen Sinne keine Bearbeitungszugabe. Er entspricht bereits dem Zeichnungsmaß, alle Flächen sind geschliffen und somit direkt für den Einsatz auf CNC-Maschinen oder beim Drahterodieren bereit. Zweitens legt NADCA #207-2016, der nordamerikanische Standard für Präzisionsplatten, strengere Anforderungen an Präzisionsflachstahl fest: Eine Dickentoleranz der Premium-Qualität von ±0,025 mm, eine Ebenheit von 0,025 mm/300 mm und eine Oberflächenrauheit von Ra ≤ 0,8 μm. Falls diese Qualität erforderlich ist, muss der Vertrag NADCA #207 Premium angeben. Die Formulierung „Präzisionsflachstahl“ allein ist zu vage, da sowohl E0 als auch E1 darunter interpretiert werden können.
Die Falle der gewichtsabhängigen Preisgestaltung
Hier lauert die eigentliche Falle. Stahl wird nach Gewicht berechnet, bei einer Dichte von 7,85 kg/dm³. Ist der Rohblock um 1 mm überdimensioniert, zahlt der Käufer für eine komplette zusätzliche Stahlschicht. ASTM A681-18 stellt zudem klar, dass Kohlenstoffstahl und niedriglegierter Stahl auf Basis des aus den Nennmaßen berechneten theoretischen Gewichts bepreist werden.
Das führt zu einer inhärenten Diskrepanz in der Marge. Es gibt einen technisch sinnvollen Bereich für die Bearbeitungszugabe. Wenn der Lieferant jedoch mehr als nötig belässt, reduziert die Fabrik ihr eigenes Risiko, die Endmaße zu verfehlen, und verkauft gleichzeitig mehr Stahl. In der Branche wird diese Art von Überzugabe oft als „fetter Block, hohe Kosten“ bezeichnet. Der genaue Betrag variiert je nach Lieferant, aber die Rechnung ist einfach: Jeder zusätzliche Millimeter einseitiger Zugabe bedeutet zusätzliche Stahlkosten, die bar bezahlt werden. Bei Tonnenaufträgen werden selbst wenige hundert Kilogramm Überschuss erheblich.
Drei Methoden sind gängig. Die erste sind Zuschlagsfaktoren – Wärmebehandlungszuschlag, Prüfzuschlag und Spannzuschlag sind alle im Rohblockgewicht enthalten. Addiert man diese, sinkt die Ausbeute auf knapp über 60%, obwohl oft 75% bis 80% erreichbar wären. Die zweite ist die Größenkonsolidierung. Der Käufer fragt nach einem Fertigblock von 280 × 320 × 450 mm, aber die Fabrik bietet einen Rohblock von 300 × 350 × 500 mm an und behauptet, es gäbe „keine exakte Lagergröße“. Der zusätzliche Stahl wird dem Käufer in Rechnung gestellt. Die dritte Methode besteht darin, Anforderungen an das Schmiedeverhältnis mit der Bearbeitungszugabe unter dem Vorwand der „Sicherstellung des Faserverlaufs“ zu verknüpfen und die Zugabe dann erneut zu erhöhen.
Es ist normal, dass Präzisionsflachstahl mehr kostet als Schwarzstahl-Rohmaterial. Dieser Preisunterschied beinhaltet legitime Bearbeitungskosten. Der anormale Teil verbirgt sich in Verträgen, die die Zugabengüteklasse nicht klar festlegen.
Ein gängiger Fall in der Branche verdeutlicht dies. Für einen Beschnittwerkzeugsatz in der Automobilindustrie lieferte der Käufer die Zeichnung des fertigen H13-Blocks. Die Fabrik rechnete rückwärts und bot einen Rohblock mit über 2 Tonnen Material an. Als der Käufer unter Berücksichtigung der fertigen Abmessungen und eines angemessenen Verzugszuschlags nachrechnete, waren etwas über 1,5 Tonnen ausreichend. Die zusätzlichen mehreren hundert Kilogramm resultierten aus einem überhöhten Aufmaß während des Schritts der Rückwärtsbemessung. Bei einem einzigen Auftrag kann dies Tausende oder sogar Zehntausende Renminbi an zusätzlichen Stahlkosten bedeuten – umgerechnet zum Kurs von 1:6,75 sind das grob Hunderte bis Tausende US-Dollar. Der entscheidende Punkt ist folgender: Wenn der Käufer das Aufmaß nicht begrenzt, kann das Angebot der Fabrik immer noch formal korrekt erscheinen, da die fertige Zeichnung vom Käufer und die Rohblockgröße vom Lieferanten stammte. Die gesamte Flexibilität dazwischen liegt bei der Fabrik. Der Weg, dieses Muster zu durchbrechen, besteht nicht darin, nach der Lieferung zu argumentieren. Es besteht darin, die Schmiedeprozesskarte und die Aufzeichnungen über den Verzug bei der Wärmebehandlung vor der Bestellung anzufordern, damit die Fabrik die Grundlage für ihre Rückwärtsbemessung darlegen muss. Kann sie diese Grundlage nicht liefern, ist der Verdacht auf ein übermäßiges Aufmaß gerechtfertigt.
Ausschuss vs. Überzahlung
Das Problem der Bearbeitungszugabe ist nicht eindimensional. Zu viel bedeutet Überzahlung. Zu wenig führt zum anderen Extrem – Ausschuss.
Ein typischer Fall von Untermaß ist die Bestellung von Vergütungsstählen wie H13 oder S136 als Präzisionsflachmaterial, ohne ausreichende Verzugskompensation. Sobald das Abschrecken einen Verzug von 0,1 bis 0,3 mm/m verursacht, ist die Maßtoleranz nicht mehr gegeben. Während der Endbearbeitung stellt die Werkstatt fest, dass nicht genügend Materialzugabe vorhanden ist, um die Maße wiederherzustellen, und der gesamte Block wird verschrottet. Hochglanzpolierbarer Stahl wie S136 ist besonders empfindlich. Der Käufer verwendet entweder vorvergüteten S136H, um das Abschrecken zu vermeiden, oder plant von Anfang an eine ausreichende Schleifzugabe ein.
Ein typischer Fall von Übermaß ist das Gegenteil. E1-geschliffenes Flachmaterial wäre ausreichend gewesen, aber die Fabrik liefert stattdessen E3-rohbearbeitete Blöcke. Der Käufer zahlt nicht nur für den zusätzlichen Stahl, sondern muss auch alle sechs Seiten fräsen und die Bezugsflächen intern schleifen. Sowohl die Bearbeitungszeit als auch die Lieferzeit steigen. Jegliche Einsparungen beim Angebotspreis entfallen.
Die Faustregel ist einfach. Vorvergütete Stähle, die kein erneutes Härten erfordern – P20, 718H und NAK80 – können direkt in E0 oder E1 geliefert werden und vermeiden Streitigkeiten überWärmebehandlungAufmaß. Bei Vergütungsstählen wie H13, S136 und D2 muss ausreichend E2- oder E3-Material für die Verzugskompensation vorgesehen werden. Diese sollten nicht als Präzisionsflachstahl bestellt werden, nur um Kosten zu sparen. MoldSteelLS liefert üblicherweise vorgehärteten P20, 718H und NAK80 als Präzisionsflachstahl, während H13 und S136 als E2- oder E3-geschliffenes Material mit ausreichendem Aufmaß für die Kompensation geliefert werden. Stimmen Sie die Stahlgüte im Bestellstadium mit dem Bearbeitungsgrad ab, um die Wahrscheinlichkeit zu minimieren, dass das Aufmaß in die falsche Richtung geht.
Drei Prüfungen bei Anlieferung
Die letzte Verteidigungslinie ist die Wareneingangsprüfung. Überstürzen Sie nicht die Freigabe, wenn der Stahl eintrifft. Führen Sie drei Prüfungen durch.
Erste Prüfung: tatsächliche Liefermaße im Vergleich zur Toleranzklasse im Angebot. Messen Sie alle sechs Seiten mit einem Messschieber und vergleichen Sie sie mit der angegebenen E-Klasse. Wenn das Angebot E1 geschliffenen Flachstahl mit +0,1 bis +0,3 mm pro Seite angibt, der gelieferte Block jedoch um 1 mm pro Seite überdimensioniert ist, hat der Lieferant E3-Material geliefert, aber E1-Preise berechnet.
Gegenprüfung: Rohblockgröße im Vergleich zur Fertigzeichnung. Rechnen Sie rückwärts und schätzen Sie ab, wie groß der Rohblock sein sollte. Prüfen Sie dann, ob die gelieferte Größe innerhalb eines angemessenen Bereichs liegt.
Dritte Prüfung: Abrechnung nach theoretischem Gewicht versus tatsächlichem Gewicht. Stahl sollte nach theoretischem Gewicht abgerechnet werden. Liegt das gelieferte Gewicht deutlich über dem aus dem Nennmaß berechneten theoretischen Gewicht, stimmen die Angaben nicht.
Stimmen die Angaben überein, nehmen Sie die Lieferung an. Tun sie dies nicht, entladen Sie die Ware nicht sofort. Fordern Sie vom Lieferanten einen Toleranzmessbericht und das Werksprüfzeugnis (MTC) an und überprüfen Sie anschließend die Chargennummer und die Stahlsorte. GB/T 21469, die chinesische Nationalnorm für Bearbeitungszugaben und Toleranzen von Freiformschmiedestücken, ist eine nützliche nationale Referenz bei Streitigkeiten. Die Güteklasse F, die Präzisionsklasse, kann als Maßstab herangezogen werden.
Der Vertrag sollte auch im Voraus einen Satz enthalten: Die einseitige Zugabe darf X% die Fertigmaße nicht überschreiten, und das berechnete Gewicht basiert auf dem Nettogewicht des Fertigmaterials. Diese einzige Klausel verhindert die meisten Streitigkeiten bezüglich der Zugaben, bevor sie entstehen.
Häufig gestellte Fragen
Warum beinhaltet Präzisionsflachstahl (E0) keine Bearbeitungszugabe?
Da Präzisionsflachstahl bereits an allen sechs Seiten auf die Fertigmaße geschliffen ist und direkt auf die Maschine kann. Es gibt kein Konzept, dass der Rohblock größer als die Fertiggröße ist. Der Käufer bezahlt die Fertigmaße selbst, sodass keine zusätzliche Bearbeitungszugabe berechnet wird.
Sollte der Käufer für vorvergüteten Stahl Präzisionsflachstahl oder geschliffenen Flachstahl bestellen?
Bei vorvergüteten Güten wie P20, 718H und NAK80 ist kein erneutes Härten erforderlich und der Verzug ist gering. In den meisten Fällen ist E0 Präzisionsflachstahl oder E1 geschliffener Flachstahl die wirtschaftlichste Wahl, da er die Notwendigkeit einer Wärmebehandlungszugabe eliminiert. Vergütungsstähle wie H13 und S136 sollten nicht als Präzisionsflachstahl bestellt werden. Sie müssen eine Verzugskompensation beibehalten.
Das Angebot nennt lediglich „Präzisionsmaterial“ und führt die E-Güteklasse nicht auf. Was sollte der Käufer tun?
Bitten Sie den Lieferanten, die genaue Güteklasse – E0, E1, E2 oder E3 – und die numerische einseitige Bearbeitungszugabe anzugeben. „Präzisionsmaterial“ ist zu vage. Sowohl E1 als auch E3 können so beschrieben werden, obwohl Preis und Bearbeitungsaufwand sehr unterschiedlich sind.
Wird die Zugabe pro Seite oder für beide Seiten zusammen berechnet?
Der Vertrag muss dies klar festhalten. Eine Angabe wie „+0,5 mm“, ohne zu spezifizieren, ob es sich um eine einseitige oder gesamte Zugabe handelt, ist eine häufige Ursache für Streitigkeiten. Eine bessere Praxis ist es, „Bearbeitungszugabe pro Fläche“ zu schreiben.
Was, wenn sich der Block nach der Wärmebehandlung verzieht und nicht mehr auf Maß geschliffen werden kann?
Das bedeutet, dass zu wenig Zugabe belassen wurde. Bei Vergütungsstählen sollte vor dem Zuschneiden des Blocks eine Verzugskompensation von 0,1 bis 0,3 mm/m berücksichtigt werden. Stahlsorten mit höherem Verzug, wie S136, benötigen sogar noch mehr. Sobald der Block irreparabel verzogen ist, muss er in der Regel verschrottet und neu bestellt werden.
Die Bearbeitungszugabe ist nominell eine Frage der Vereinbarung, doch in der Praxis kontrolliert die Partei das Ergebnis, die sie klar im Vertrag festhält. Der Käufer liefert die Fertigzeichnung, und das Werk kalkuliert rückwärts zur Rohblockgröße. Das ist üblich. Aber die E-Güte, die einseitige Zugabe und die Basis des abgerechneten Gewichts müssen alle im Angebot und Vertrag schriftlich festgehalten werden. Stahl wird nach Gewicht verkauft, daher bedeuten sowohl zu viel als auch zu wenig Zugabe einen echten finanziellen Unterschied. Die Zugabegüte vor der Bestellung schriftlich festzuhalten, ist weitaus besser, als nach der Lieferung darüber zu streiten.





