
Khi thép được giao đến, trọng lượng của nó có thể nặng hơn đáng kể so với những gì bản vẽ thành phẩm gợi ý. Nhiều xưởng khuôn đã gặp phải tình huống này. Lượng vật liệu thừa đó chính là lượng dư gia công. Câu hỏi rất đơn giản: ai quyết định lượng dư này? Nó được người mua chỉ định trên bản vẽ, hay được nhà cung cấp thép hoặc xưởng gia công thêm vào?
Về nguyên tắc, lượng dư gia công được cả hai bên thỏa thuận trong hợp đồng. Trong các đơn hàng thực tế, hầu hết người mua chỉ cung cấp bản vẽ chi tiết thành phẩm, trong khi nhà cung cấp sẽ làm việc ngược lại để xác định kích thước phôi thô. Nếu hợp đồng không nêu rõ cấp độ lượng dư, nhà máy sẽ quyết định sử dụng cấp độ nào và để lại bao nhiêu lượng dư. Quyền kiểm soát không còn nằm trong tay người mua. Thép được định giá theo trọng lượng—để lại thêm 1 mm lượng dư, và người mua phải trả tiền cho phần thép thừa đó.
Ai Quyết Định Lượng Dư Gia Công?
Đầu tiên, câu hỏi cốt lõi. Dung sai gia công là lớp vật liệu bổ sung giữa kích thước khối thô và kích thước hoàn thiện. Nó được để lại để gia công phay, mài vàCắt dây / EDM. Chuỗi quyết định thường diễn ra như sau: người mua cung cấp bản vẽ hoàn thiện hoặc mô hình 3D → nhà máy tính toán ngược từ mác thép, lộ trình gia công và biến dạng do nhiệt luyện để xác định kích thước phôi thô → nhà máy gửi kích thước đó cho người mua để phê duyệt → sản xuất bắt đầu sau khi được phê duyệt.
Bước then chốt nằm ở khâu trung gian—việc gia công ngược lại từ phôi thô được thực hiện tại nhà máy, và người mua thường không thấy được cơ sở đằng sau đó. Tiêu chuẩn ISO 4957, tiêu chuẩn kỹ thuật giao hàng cho thép làm khuôn, nêu rõ điều này: trừ khi có thỏa thuận khác ở giai đoạn báo giá và đặt hàng, kích thước và dung sai sản phẩm phải tuân theo tiêu chuẩn kích thước cho dạng sản phẩm liên quan. Nói một cách đơn giản, tiêu chuẩn để lại quyết định về dung sai cho hợp đồng. Nếu hợp đồng không quy định, cấp độ mặc định của nhà cung cấp sẽ được áp dụng.
Đó là nơi tồn tại khoảng cách thông tin. Kích thước thành phẩm là cố định, nhưng lượng vật liệu còn lại, và liệu nhà cung cấp sử dụng E1 hay E3, lại linh hoạt. Những người mua có kinh nghiệm thường chỉ định các điều khoản như “giao hàng dưới dạng phôi phẳng mài E1” hoặc “lượng dư gia công một mặt không vượt quá X mm” trong quá trình báo giá. Điều đó giúp họ kiểm soát được tình hình. Nếu người mua chỉ gửi bản vẽ thành phẩm và để nhà máy tự quyết định hoàn toàn lượng dư, thì thường sẽ phát sinh thêm chi phí thép.
Tại Sao Lượng Dư Không Thể Bằng Không?
Một số khách hàng đặt câu hỏi trực tiếp: nếu lượng dư thêm đồng nghĩa với chi phí phát sinh, tại sao không đặt lượng dư bằng 0 và cắt khối phôi theo kích thước hoàn thiện ngay từ đầu? Điều này không khả thi vì hai lý do kỹ thuật.
Đầu tiên là lớp khử cacbon. Trong quá trình cán nóng và ủ thép công cụ, bề mặt hình thành một lớp mềm do mất cacbon. Độ sâu của nó thường là 0.1 đến 1.0 mm. Nếu lớp đó không được gia công loại bỏ, độ cứng bề mặt sau khi xử lý nhiệt sẽ không đạt mục tiêu, và khả năng chống mài mòn của khuôn cũng như tuổi thọ sử dụng sẽ giảm mạnh. Đối với thép làm việc nóng như H13, việc loại bỏ lớp khử cacbon thường yêu cầu mài bỏ 1 đến 3 mm mỗi mặt. Đối với thép P20 đã được tiền cứng hóa, phạm vi điển hình là 0.5 đến 1.5 mm mỗi mặt. Đối với thép D2 làm việc nguội, là 1 đến 2 mm mỗi mặt. ASTM A681 đặt ra giới hạn khử cacbon tối đa cho thép công cụ, nhưng lượng cần loại bỏ vẫn phải đến từ lượng dư gia công.
Thứ hai là biến dạng do nhiệt luyện. Sau khi tôi, các loại thép như P20 và H13 thường biến dạng trong khoảng 0.1 đến 0.3 mm/m. Đó là lý do tại sao phôi phải được gia công lại sau nhiệt luyện để loại bỏ biến dạng. Phôi tấm chính xác cấp E0 được giao ở kích thước hoàn thiện và không để lại dung sai để hiệu chỉnh. Một khi nó bị cong vênh sau nhiệt luyện, có thể không còn vật liệu để khôi phục kích thước. Thép đã được tiền tôi có thể được đặt hàng dưới dạng phôi tấm hoàn thiện vì nó không cần tôi lại. Các loại thép cần tôi phải để lại đủ dung sai để bù đắp cho biến dạng.
Lượng dư không phải là lãng phí. Đó là thứ bao gồm hai rủi ro trong quy trình đó. Vấn đề thực sự là bao nhiêu là hợp lý, và ở điểm nào thì nó trở nên quá mức.
Bốn Cấp Độ DIN E0-E3
Hệ thống phân phối thép công cụ của Đức theo tiêu chuẩn DIN 17350 / SEW 550 chia lượng dư gia công thành bốn cấp độ: từ E0 đến E3. Ngành công nghiệp khuôn mẫu của Trung Quốc cũng sử dụng rộng rãi hệ thống đặt tên này. Tiêu chuẩn ISO 4957 hiện tại không còn bắt buộc cấu trúc phân cấp này, nhưng các báo giá từ các nhà máy thép Đức như ThyssenKrupp và Deutsche Edelstahlwerke, cũng như các nhà cung cấp Trung Quốc, vẫn thường sử dụng E0-E3.
Bốn cấp độ tương ứng với các điều kiện giao hàng và dung sai khác nhau:
| Cấp độ | Tình trạng giao hàng | Dung sai | Lượng dư so với Kích thước hoàn thiện (Mỗi mặt) | Khách hàng có cần gia công thêm không? |
|---|---|---|---|---|
| Thép tấm phẳng chính xác E0 | Phay sáu mặt và mài sáu mặt | ±0.02 mm | Không có lượng dư; kích thước hoàn thiện | Không, nó có thể đưa thẳng vào máy gia công |
| Thép tấm phẳng mài E1 | Phay sáu mặt, mài hai mặt | ±0.05 mm | +0.1 đến 0.3 mm | Thông thường không cần gia công lớn; các mặt chuẩn đã được mài. |
| Thép tấm phẳng bán thành phẩm E2 | Phay sáu mặt | ±0.1 mm | +0.3 đến 0.5 mm | Vâng, độ chính xác cao hơn nữa.Gia công CNCvẫn được yêu cầu |
| Khối thép gia công thô E3 | Phay thô hoặc bề mặt đen | ±0.1 mm | Dư hơn +0.5 mm | Vâng, vẫn yêu cầu gia công đáng kể. |
Lưu ý: giá trị lượng dư chính xác cho E1-E3 thay đổi tùy theo tiêu chuẩn nhà máy và phạm vi độ dày. Bảng trên thể hiện các phạm vi phổ biến trong ngành. Trước khi ký hợp đồng, hãy sử dụng báo cáo dung sai đo lường của nhà cung cấp làm tài liệu tham khảo.
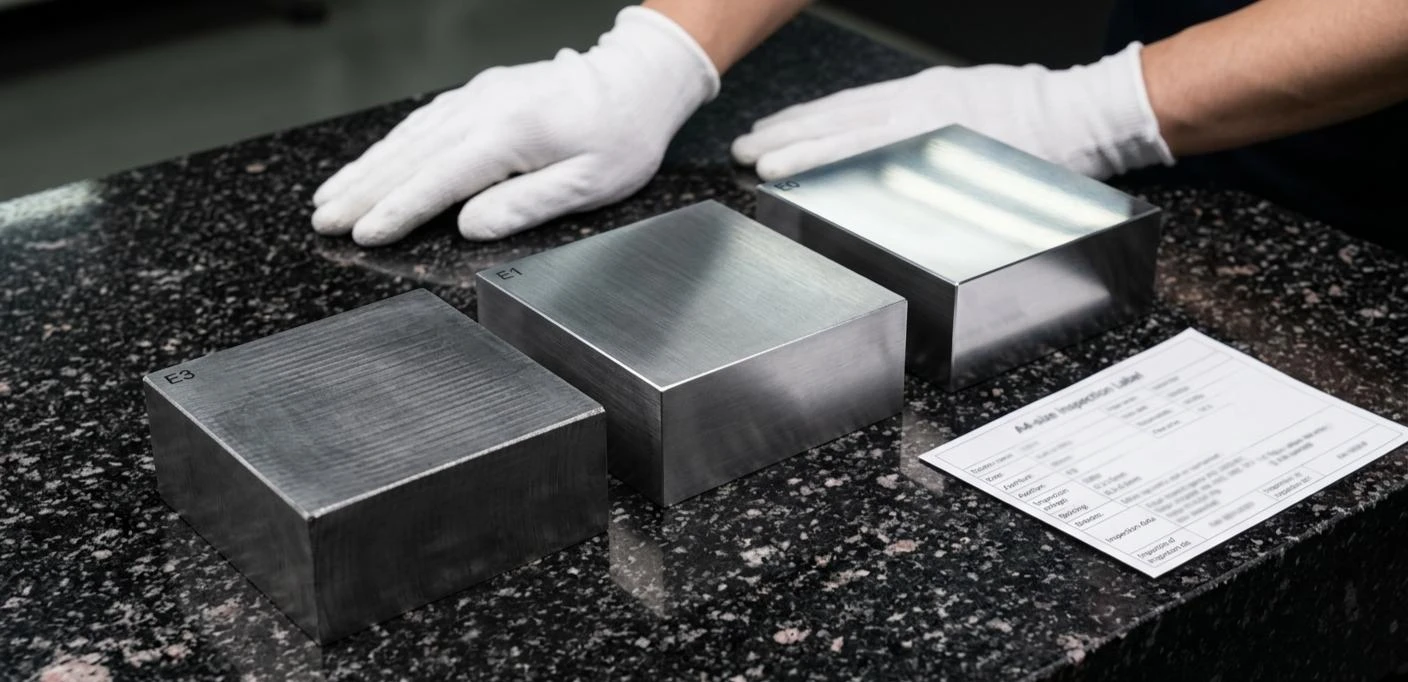
Có hai điểm quan trọng. Thứ nhất, phôi phẳng chính xác E0 không yêu cầu lượng dư gia công theo nghĩa thông thường. Nó đã đạt kích thước theo bản vẽ, với tất cả các mặt đã được mài, sẵn sàng sử dụng trực tiếp trên máy CNC hoặc máy cắt dây EDM. Thứ hai, NADCA #207-2016, tiêu chuẩn tấm chính xác của Bắc Mỹ, đặt ra các yêu cầu nghiêm ngặt hơn cho phôi phẳng chính xác: dung sai độ dày cấp Premium là ±0,025 mm, độ phẳng 0,025 mm/300 mm và độ nhám bề mặt Ra ≤ 0,8 μm. Nếu đây là cấp độ yêu cầu, hợp đồng phải ghi rõ NADCA #207 Premium. Chỉ ghi “phôi phẳng chính xác” là quá mơ hồ. Cả E0 và E1 đều có thể được hiểu theo nhãn đó.
Bẫy Định Giá Theo Trọng Lượng
Đây là nơi cạm bẫy thực sự xuất hiện. Thép được định giá theo trọng lượng, với khối lượng riêng là 7.85 kg/dm³. Nếu khối phôi thô bị quá khổ 1 mm, người mua sẽ phải trả tiền cho một lớp thép bổ sung hoàn chỉnh. Tiêu chuẩn ASTM A681-18 cũng nêu rõ rằng thép carbon và thép hợp kim thấp được định giá dựa trên trọng lượng lý thuyết tính toán từ kích thước danh nghĩa.
Điều đó tạo ra sự chênh lệch lợi nhuận cố hữu. Có một phạm vi hợp lý về mặt kỹ thuật cho lượng dư gia công. Nhưng khi nhà cung cấp để lại lượng dư nhiều hơn mức cần thiết, nhà máy giảm thiểu rủi ro sai lệch kích thước cuối cùng của mình và đồng thời bán được nhiều thép hơn. Trong ngành, loại lượng dư quá mức này thường được gọi là “khối phôi béo, chi phí lớn”. Số lượng chính xác thay đổi tùy theo nhà cung cấp, nhưng phép tính rất đơn giản: mỗi 1 mm lượng dư thêm ở một mặt đồng nghĩa với chi phí thép phát sinh phải trả bằng tiền mặt. Đối với các đơn hàng theo tấn, ngay cả vài trăm kilôgam lượng dư cũng trở nên đáng kể.
Ba phương pháp phổ biến. Thứ nhất là các yếu tố dung sai xếp chồng—bù nhiệt luyện, biên độ kiểm tra và phần kẹp đều được tính vào trọng lượng khối phôi thô. Cộng chúng lại và tỷ lệ sản lượng giảm xuống chỉ còn hơn 60%, mặc dù thường có thể đạt được 75% đến 80%. Thứ hai là hợp nhất kích thước. Người mua yêu cầu một khối thành phẩm có kích thước 280 × 320 × 450 mm, nhưng nhà máy báo giá một khối phôi thô 300 × 350 × 500 mm và nói rằng “không có kích thước tồn kho chính xác.” Phần thép phụ trội này được tính phí cho người mua. Thứ ba là gắn các yêu cầu tỷ lệ rèn với dung sai gia công dưới danh nghĩa “đảm bảo dòng chảy,” sau đó lại mở rộng dung sai.
Việc phôi phẳng chính xác có giá cao hơn phôi thô bề mặt đen là điều bình thường. Khoảng cách giá đó bao gồm chi phí gia công hợp lý. Phần bất thường nằm ẩn trong các hợp đồng không nêu rõ cấp độ lượng dư.
Một trường hợp phổ biến trong ngành sẽ làm rõ điều này. Đối với một bộ khuôn dập chi tiết trang trí ô tô, người mua đã cung cấp bản vẽ phôi thép H13 thành phẩm. Nhà máy đã tính toán ngược lại và báo giá một phôi thô với hơn 2 tấn vật liệu. Khi người mua tính toán lại bằng cách sử dụng kích thước thành phẩm cộng với bù trừ biến dạng hợp lý, chỉ hơn 1,5 tấn là đủ. Vài trăm kilôgam vật liệu thừa đến từ lượng dư bị thổi phồng trong bước tính toán kích thước ngược. Trên một đơn hàng duy nhất, điều đó có thể có nghĩa là hàng nghìn hoặc thậm chí hàng chục nghìn nhân dân tệ chi phí thép phát sinh—quy đổi theo tỷ giá 1:6.75, tương đương hàng trăm đến hàng nghìn đô la Mỹ. Điểm mấu chốt là: nếu người mua không giới hạn lượng dư, báo giá của nhà máy vẫn có thể trông đúng quy trình, bởi vì bản vẽ thành phẩm đến từ người mua và kích thước phôi thô đến từ nhà cung cấp. Tất cả sự linh hoạt ở giữa đều nằm ở nhà máy. Cách để phá vỡ mô hình đó không phải là tranh cãi sau khi giao hàng. Đó là yêu cầu phiếu quy trình rèn và hồ sơ biến dạng nhiệt luyện trước khi đặt hàng, để nhà máy phải chứng minh cơ sở cho việc tính toán kích thước ngược của họ. Nếu họ không thể cung cấp cơ sở đó, nghi ngờ về lượng dư quá mức là hoàn toàn có cơ sở.
Phế liệu so với Thanh toán quá mức
Vấn đề lượng dư không chỉ diễn ra theo một hướng. Quá nhiều có nghĩa là trả quá nhiều. Quá ít dẫn đến một cực đoan khác—phế liệu.
Một trường hợp điển hình về việc cấp phát thiếu là đặt hàng các mác thép tôi và ram như H13 hoặc S136 dưới dạng thép tấm phẳng chính xác, không còn lượng bù biến dạng. Khi quá trình tôi gây ra biến dạng cong vênh từ 0.1 đến 0.3 mm/m, dung sai kích thước sẽ bị mất. Trong quá trình gia công tinh, xưởng phát hiện không còn đủ lượng dư để phục hồi kích thước, và toàn bộ khối thép bị loại bỏ. Thép đánh bóng gương như S136 đặc biệt nhạy cảm. Người mua có thể sử dụng S136H tiền cứng để tránh tôi, hoặc để lại đủ lượng dư mài ngay từ đầu.
Một trường hợp điển hình về việc cấp phát dư là ngược lại. Thép tấm mài phẳng E1 đã đủ, nhưng nhà máy lại giao các khối thép gia công thô E3. Người mua không chỉ phải trả tiền cho lượng thép thừa, mà còn phải phay cả sáu mặt và mài các mặt chuẩn ngay tại xưởng. Thời gian gia công và thời gian giao hàng đều tăng lên. Mọi khoản tiết kiệm trong giá báo đều biến mất.
Quy tắc chung rất đơn giản. Các loại thép đã được tiền tôi (pre-hardened) không cần tôi lại—P20, 718H và NAK80—có thể trực tiếp đạt cấp E0 hoặc E1 và tránh các tranh chấp vềXử lý nhiệtlượng dư. Các mác thép phải tôi luyện—H13, S136 và D2—phải giữ đủ lượng dư thép E2 hoặc E3 để bù biến dạng. Chúng không nên được đặt hàng dưới dạng thép tấm phẳng chính xác chỉ để tiết kiệm chi phí. MoldSteelLS thường cung cấp thép P20, 718H và NAK80 đã được tiền tôi luyện dưới dạng thép tấm phẳng chính xác, trong khi H13 và S136 được giao dưới dạng thép mài E2 hoặc E3 với đủ lượng bù còn lại. Hãy đối chiếu mác thép với cấp độ gia công ở giai đoạn đặt hàng, và lượng dư sẽ ít có khả năng bị sai lệch.
Ba Lần Kiểm Tra Khi Nhận Hàng
Tuyến phòng thủ cuối cùng là kiểm tra đầu vào. Đừng vội ký nhận khi thép đến. Hãy thực hiện ba bước kiểm tra.
Kiểm tra đầu tiên: kích thước thực tế được giao so với cấp dung sai trên báo giá. Đo cả sáu mặt bằng thước kẹp và so sánh với cấp E đã nêu. Nếu báo giá ghi thép tấm phẳng mài E1, với dung sai +0.1 đến +0.3 mm mỗi mặt, nhưng khối thép được giao lại lớn hơn 1 mm mỗi mặt, thì nhà cung cấp đã giao vật liệu cấp E3 nhưng tính tiền cấp E1.
Kiểm tra lần hai: kích thước khối phôi thô so với bản vẽ hoàn thiện. Tính toán ngược lại và ước tính kích thước khối phôi thô cần thiết. Sau đó kiểm tra xem kích thước được giao có nằm trong phạm vi hợp lý hay không.
Kiểm tra thứ ba: trọng lượng lý thuyết được lập hóa đơn so với trọng lượng thực tế. Thép nên được lập hóa đơn theo trọng lượng lý thuyết. Nếu trọng lượng giao hàng vượt xa trọng lượng lý thuyết được tính toán từ kích thước danh nghĩa, có điều gì đó không chính xác trong các con số.
Nếu các số liệu khớp, hãy chấp nhận giao hàng. Nếu không khớp, đừng dỡ hàng ngay. Yêu cầu nhà cung cấp cung cấp báo cáo dung sai đo lường và chứng nhận kiểm tra nhà máy (MTC), sau đó xác minh số lô nhiệt và mác thép. GB/T 21469, tiêu chuẩn quốc gia Trung Quốc về lượng dư gia công và dung sai của các bộ phận thép rèn tự do, là một tài liệu tham khảo hữu ích trong nước khi phát sinh tranh chấp. Cấp F, cấp chính xác, có thể được sử dụng làm tiêu chuẩn.
Hợp đồng cũng nên bao gồm một câu trước: lượng dư một phía không được vượt quá X% kích thước thành phẩm, và trọng lượng được tính hóa đơn sẽ dựa trên trọng lượng thành phẩm ròng. Điều khoản duy nhất đó ngăn chặn hầu hết các tranh chấp về lượng dư trước khi chúng bắt đầu.
Câu hỏi thường gặp
Tại sao phôi phẳng chính xác (E0) không yêu cầu lượng dư gia công?
Bởi vì thép tấm phẳng chính xác đã được mài trên cả sáu mặt theo kích thước hoàn thiện và có thể đưa thẳng vào máy gia công. Không có khái niệm khối thô lớn hơn kích thước hoàn thiện. Cái mà người mua trả tiền là chính kích thước hoàn thiện, vì vậy không có phí dung sai gia công bổ sung.
Đối với thép đã tôi sẵn, người mua nên đặt hàng phôi phẳng chính xác hay phôi phẳng mài?
Đối với các mác thép đã được tiền cứng hóa như P20, 718H và NAK80, không cần tôi lại và biến dạng nhỏ. Trong hầu hết các trường hợp, thép tấm phẳng chính xác E0 hoặc thép tấm phẳng mài E1 là lựa chọn kinh tế nhất vì nó loại bỏ nhu cầu về dung sai xử lý nhiệt. Các mác thép tôi và ram như H13 và S136 không nên đặt hàng dưới dạng thép tấm phẳng chính xác. Chúng phải giữ lại dung sai bù biến dạng.
Báo giá chỉ ghi “phôi chính xác” và không liệt kê cấp độ E. Người mua nên làm gì?
Yêu cầu nhà cung cấp nêu rõ mác chính xác—E0, E1, E2, hoặc E3—và lượng dư một mặt bằng số. “Phôi chính xác” quá mơ hồ. Cả E1 và E3 đều có thể được mô tả như vậy, mặc dù giá và khối lượng gia công rất khác nhau.
Lượng dư được tính cho mỗi mặt hay cho cả hai mặt cùng nhau?
Hợp đồng phải nêu rõ điều này. Một ký hiệu như “+0.5 mm” mà không nói rõ đó là dung sai một phía hay tổng dung sai là nguyên nhân phổ biến gây tranh chấp. Cách tốt hơn là ghi rõ “lượng dư gia công trên mỗi mặt.”
Điều gì sẽ xảy ra nếu khối phôi bị cong vênh sau khi xử lý nhiệt và không thể mài lại về đúng kích thước?
Điều đó có nghĩa là lượng dư đã được để lại quá ít. Đối với thép tôi và ram, cần dự trữ lượng bù biến dạng từ 0.1 đến 0.3 mm/m trước khi cắt phôi. Các mác thép có độ biến dạng cao hơn, như S136, cần nhiều hơn nữa. Một khi phôi đã bị cong vênh không thể phục hồi, nó thường phải bị loại bỏ và đặt hàng lại.
Lượng dư gia công về mặt danh nghĩa là vấn đề thỏa thuận, nhưng trên thực tế, bên nào ghi rõ ràng vào hợp đồng thì bên đó kiểm soát kết quả. Người mua cung cấp bản vẽ hoàn thiện, và nhà máy tính toán ngược lại để xác định kích thước phôi thô. Điều đó là bình thường. Nhưng cấp độ E, lượng dư một phía và cơ sở trọng lượng thanh toán đều phải được ghi rõ trong báo giá và hợp đồng. Thép được bán theo trọng lượng, vì vậy cả lượng dư quá nhiều và quá ít đều ảnh hưởng đến chi phí thực tế. Việc ghi rõ cấp độ lượng dư vào văn bản trước khi đặt hàng tốt hơn nhiều so với việc tranh cãi sau khi giao hàng.





