
Wenn ein transparentes Teil plötzlich örtlich trüb wird, müssen Werkzeugbau und Qualitätsteam zunächst entscheiden: Kavität reinigen oder Spiegeloberfläche reparieren? Die Trübung kann ähnlich aussehen, obwohl Unterschiedliches behandelt werden muss. Rückstände liegen auf dem Stahl; Korrosion und Kratzer können die Stahloberfläche bereits verändert haben. Sofortiges Polieren kann Material von einer unbeschädigten Oberfläche abtragen oder einen weiteren Fehler erzeugen.
Bei moldsteells erläutern wir dieses Problem im Zusammenhang mit hochglänzenden Spritzgießwerkzeugen und Arbeiten an Spritzgießwerkzeuge mit Spiegelglanz . Wird ein transparentes Teil plötzlich trüb, ordnen Sie den trüben Bereich zunächst der Kavität zu. Unterscheiden Sie dann Ablagerungen auf dem Stahl von Korrosionsschäden und mechanischen Kratzern, bevor Sie über Reinigung oder Reparatur entscheiden. Die folgenden Abschnitte folgen dieser Reihenfolge.
Warum ein trübes Teil weiterhin Licht durchlassen kann
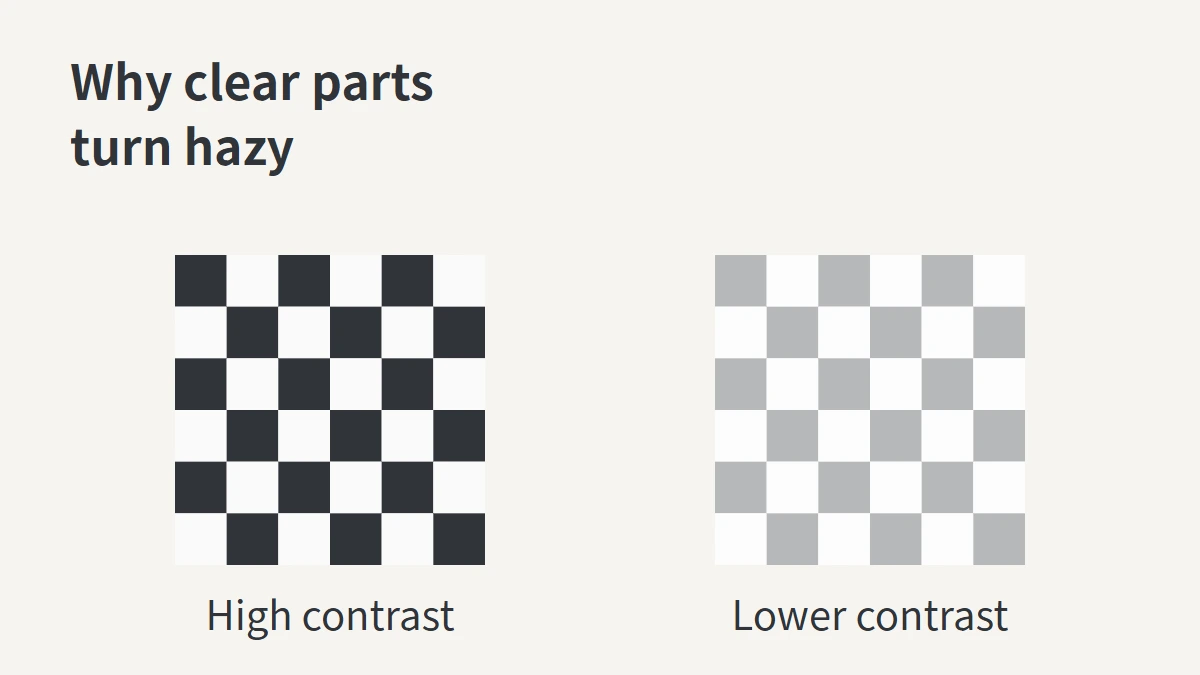
Ein Schwarz-Weiß-Bild kann durch ein transparentes Teil weiterhin erkennbar sein, während der Unterschied zwischen Schwarz und Weiß schwächer wird, als läge ein weißer Schleier darüber. Ein Teil des Lichts hat seine Richtung geändert und wird in andere Richtungen gestreut. Wie viel Licht hindurchtritt und ob feine Details klar erkennbar bleiben, sind zwei unterschiedliche Fragen.
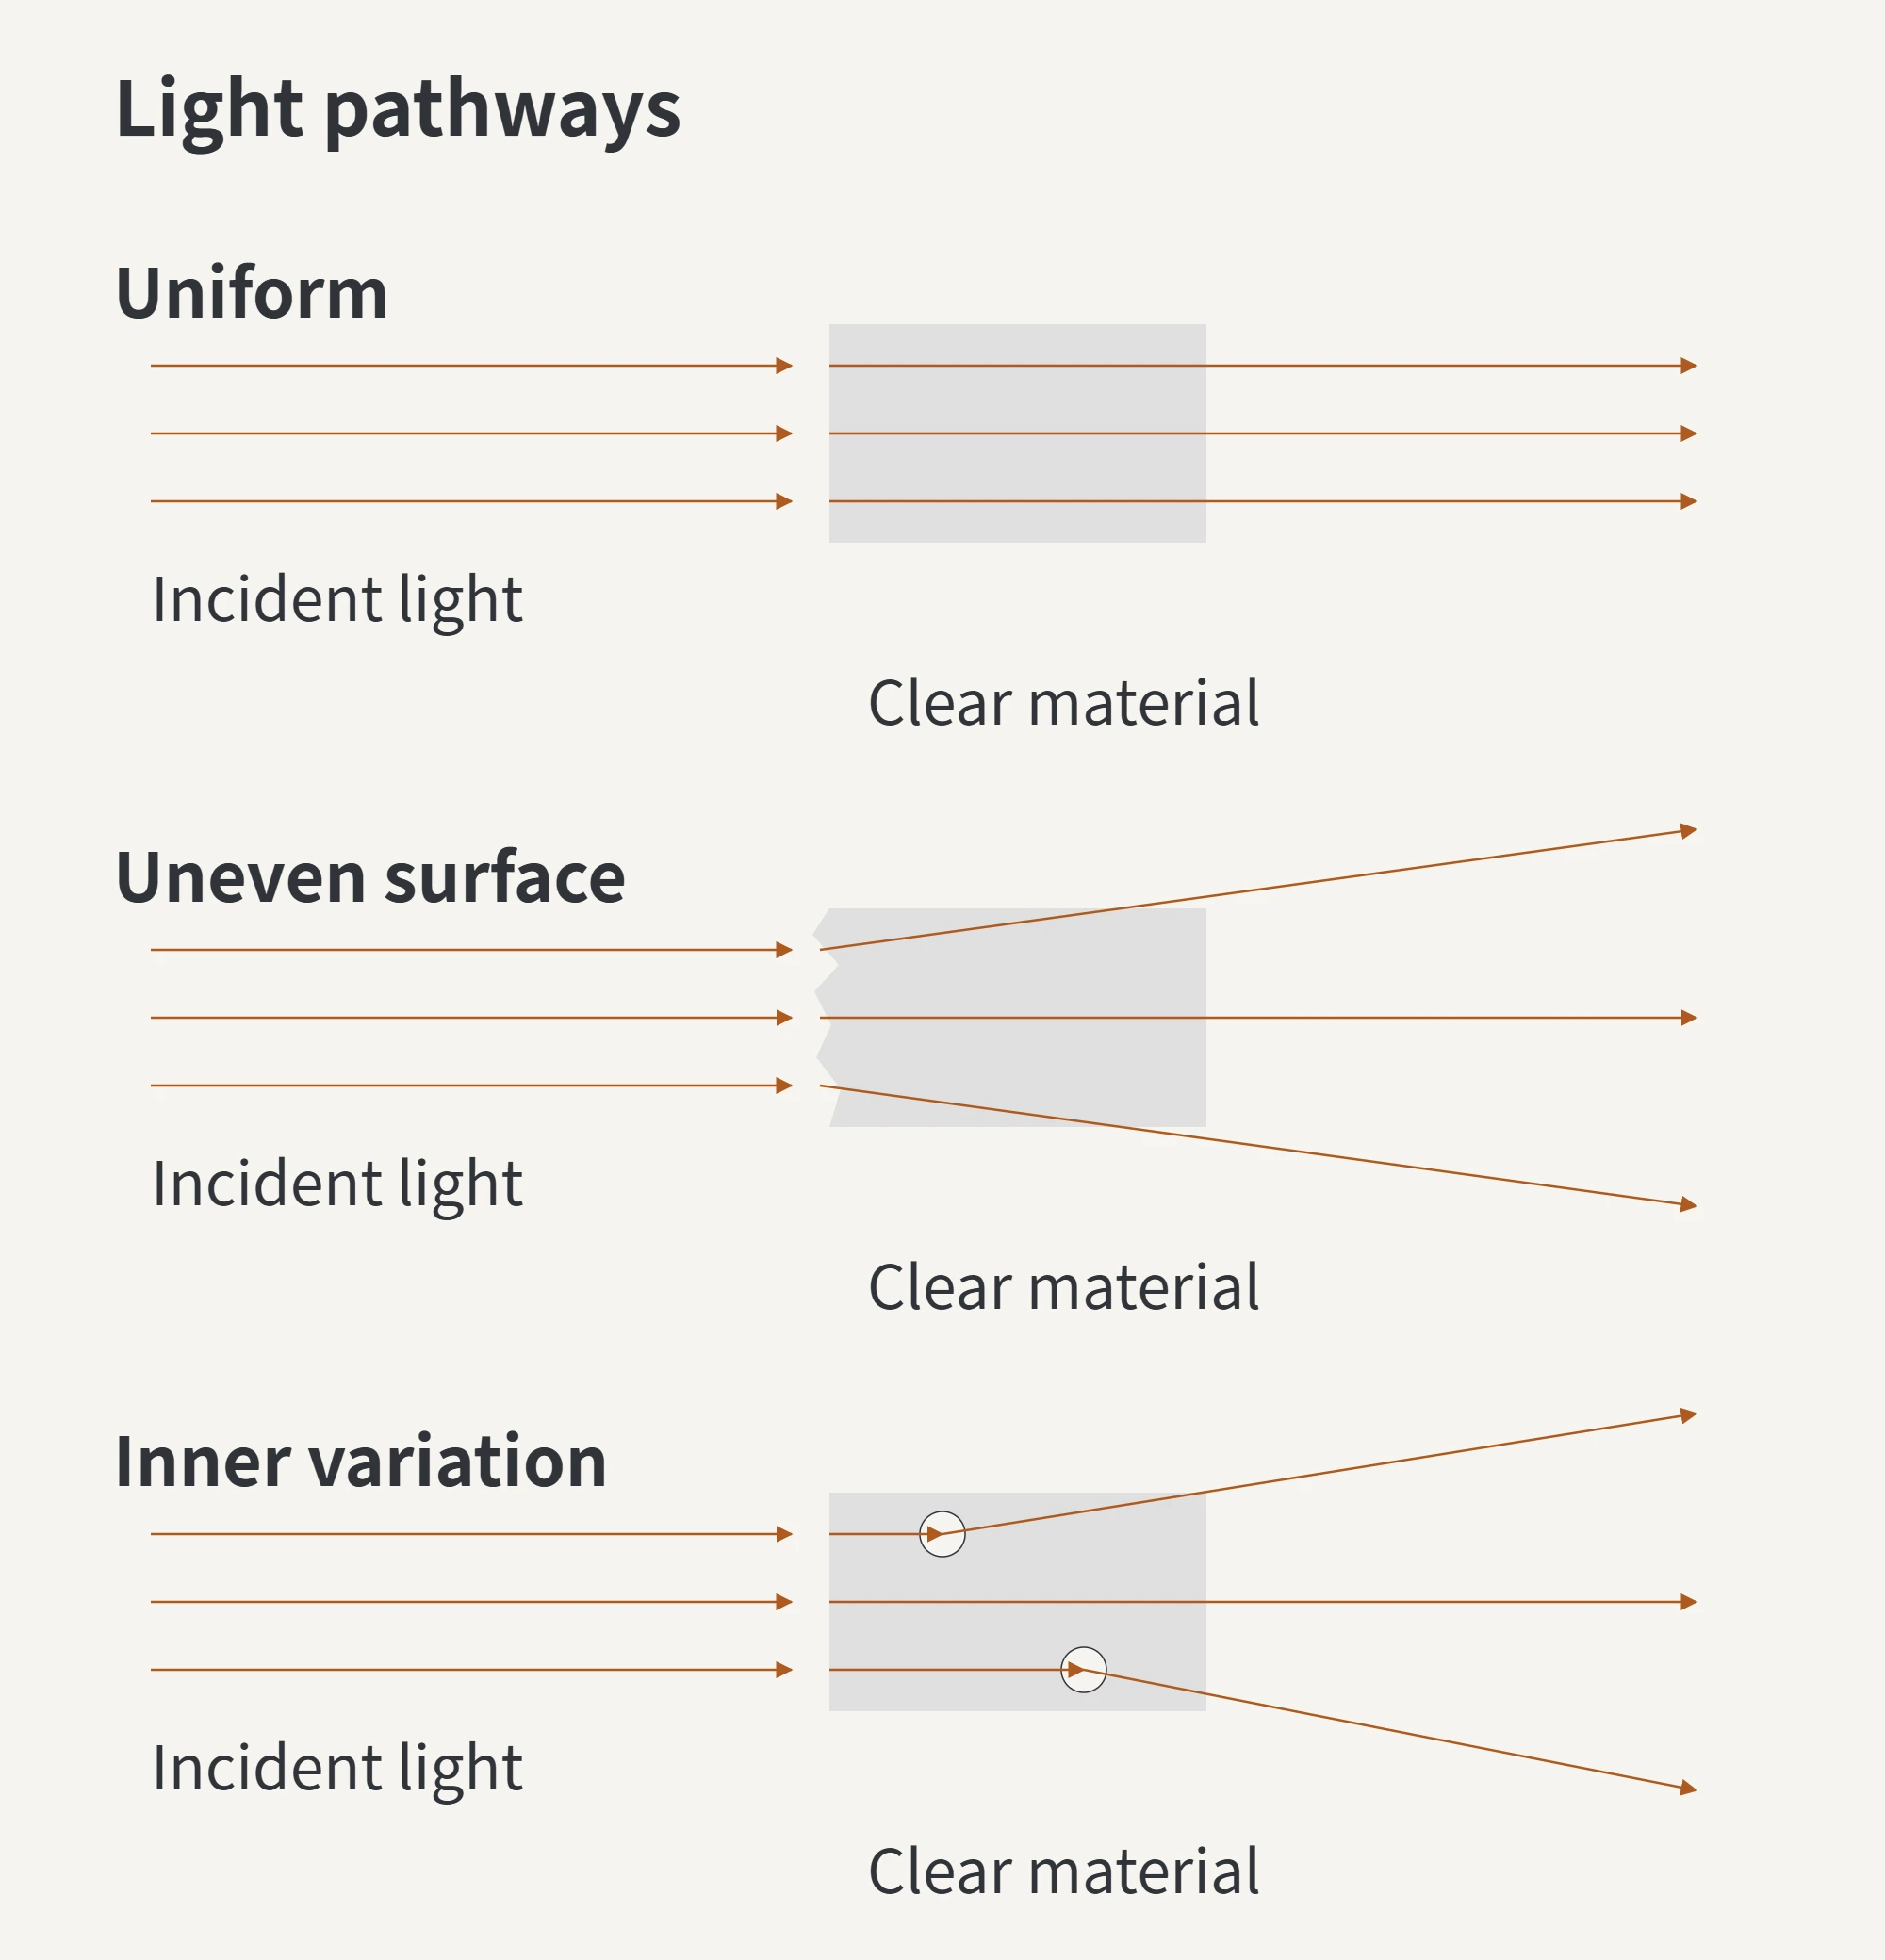
Eine ungewöhnliche Textur der Kavitätsoberfläche kann sich auf der Kunststoffoberfläche abbilden und Licht streuen. Auch Hohlräume und Partikel im Kunststoff können Licht streuen. Ein trübes transparentes Teil ist daher kein unmittelbarer Beweis für Kratzer oder Rost in der Kavität.
Den trüben Bereich am Teil zuerst der Kavität zuordnen
Bewahren Sie zur Lokalisierung Muster von vor und nach dem Auftreten der Auffälligkeit auf und bestätigen Sie die zugehörige Kavität. Vergleichen Sie sie bei gleicher Beleuchtung, Teileausrichtung und Betrachtungsentfernung. Suchen Sie anschließend den Kavitätsbereich, der beim Formen diesen Teilbereich berührt hat.
Werden Teile aus derselben Kavität wiederholt an derselben Stelle trüb und zeigt auch der zugehörige Kavitätsbereich eine Auffälligkeit, sprechen beide Hinweise für eine weitere Prüfung dieser Stelle. Eine bewegliche Lichtquelle kann Linien, Flecken und örtliche Höhenunterschiede sichtbar machen. Stellen Sie für Vorher-Nachher-Fotos dieselben Beleuchtungsbedingungen wieder her.
Eine gleichbleibende Stelle ist nur ein Hinweis und kann die Ursache allein nicht bestimmen. Wie gut ein Teil Details der Werkzeugoberfläche abbildet, hängt auch vom Kunststoff und vom Formgebungsprozess ab. Fachunterlagen zum Polieren von Formenstahl zeigen, dass unterschiedliche Polymerproben dieselbe Vertiefung im Werkzeug unterschiedlich abbilden können.
Prüfen Sie bei der Kavitätsinspektion auch den Kunststofftyp sowie Trocknungs- und Verarbeitungsprotokolle von vor und nach dem Auftreten der Auffälligkeit. Feuchter Kunststoff kann Schlieren oder Blasen erzeugen. Zersetzungsprodukte und Additive können sich auf der Werkzeugoberfläche ablagern. Auffälligkeiten am Stahl und Änderungen an Material oder Verarbeitung können gleichzeitig vorliegen. Ein gefundener Fehler ist daher kein Grund, die andere Prüfung abzubrechen.
Was Ablagerungen, feuchtigkeitsbedingter Rost und Kratzer verändern
Entscheidend ist die Unterscheidung, ob etwas auf die Oberfläche gelangt ist oder der Stahl selbst beschädigt wurde.
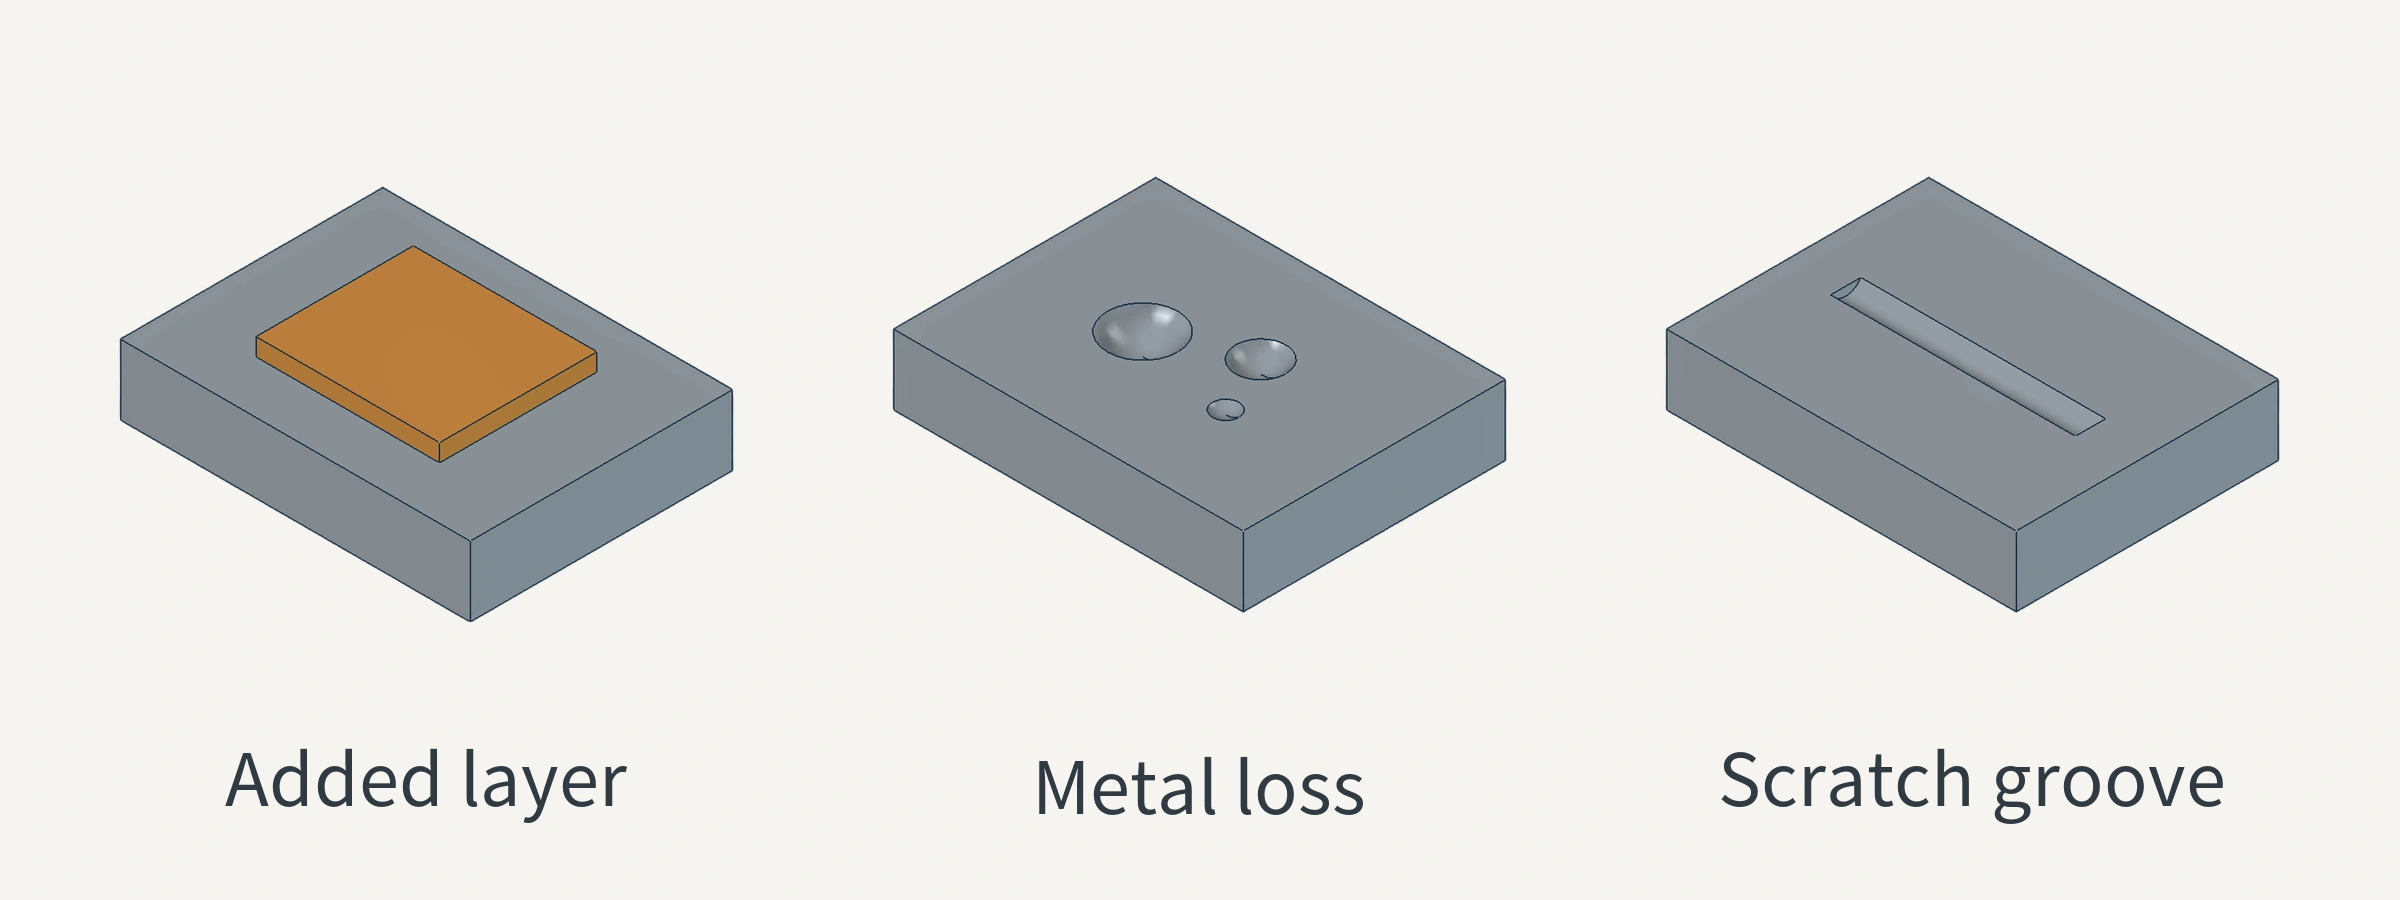
Ablagerungen: eine zusätzliche Schicht auf dem Stahl
Zersetzungsprodukte von Polymeren, Additive oder Flammschutzmittel können sich auf der Werkzeugoberfläche und im Bereich der Entlüftung ablagern. Nicht vollständig entfernte Rostschutzmittel oder Öle können ebenfalls Spuren hinterlassen. Diese Ablagerungen verändern die Kontaktfläche zum Kunststoff und können teilweise auf das Teil übergehen.
Die Reinigung richtet sich gegen die Ablagerung. Gleichen Sie die Reinigeranleitung mit der bestätigten Verunreinigung, Stahlsorte und Oberflächenbehandlung ab und reinigen Sie dann den betroffenen Bereich. Wird der Fleck kleiner oder nimmt gleichzeitig die Markierung am Teil ab, kann entfernbares Material zur Auffälligkeit beigetragen haben. Vergleichen Sie zur Ursachensuche die Verarbeitungsvorgaben des Kunststofftyps mit Granulatfeuchte, Verweilzeit im Zylinder und Werkzeugentlüftung.
Feuchtigkeitsbedingter Rost: Der Stahl kann bereits reagiert haben
Die Nasskorrosion von Eisen in einem sauerstoffhaltigen Wasserfilm ist ein elektrochemischer Vorgang. An bestimmten Stellen gibt Eisen Elektronen ab und geht als Eisenionen in den Wasserfilm über. Die Elektronen fließen durch das Metall zu einer anderen Stelle, an der Sauerstoff sie in einer Reaktion aufnimmt. Der Wasserfilm ermöglicht den Ionentransport, sodass die Reaktionen an beiden Stellen weiterlaufen können.
Zu den späteren Produkten gehören hydratisierte Eisenoxide und andere Korrosionsprodukte. Wenn Eisen die ursprüngliche Metalloberfläche verlässt, kann örtliche Korrosion eine Vertiefung hinterlassen. Dieser allgemeine Mechanismus erklärt, warum Rostentfernung und Wiederherstellung einer Spiegeloberfläche zwei getrennte Aufgaben sind. Er bestimmt weder die Stahlsorte noch die genaue Rostzusammensetzung oder das Korrosionsausmaß der aktuellen Kavität.
Klären Sie auch die Herkunft des Rostflecks. Fremdeisen auf Edelstahl kann bei Feuchtigkeit rosten. Ein rostfarbener Fleck beweist daher nicht, dass der Grundwerkstoff im selben Maß korrodiert ist. Technische Hinweise der British Stainless Steel Association weisen zudem darauf hin, dass bei starker Verfärbung entstandene Korrosionsvertiefungen nach der Entfernung der Verunreinigung zurückbleiben können.
Kratzer: Kontakt und Reibung verändern die Stahloberfläche
Ein mit harten Partikeln verunreinigtes Wischtuch kann beim Bewegen über eine Spiegeloberfläche neue Kratzer erzeugen. Zur Einordnung mechanischer Spuren lassen sich Linienrichtung, Sichtbarkeit bei geänderter Lichtrichtung und eine ähnliche Linie am zugehörigen Teil gemeinsam betrachten.
Alle drei Auffälligkeiten können gleichzeitig auftreten. Korrosionsschäden können unter Ablagerungen verborgen sein, und verunreinigtes Wischmaterial kann neue Kratzer verursachen. Vertiefungen sind kein ausschließlicher Beleg für feuchtigkeitsbedingten Rost: Beim Polieren können auch nichtmetallische Einschlüsse oder harte Karbide herausgerissen werden und kleine Vertiefungen hinterlassen.
Dokumentieren Sie bei einer gefundenen Vertiefung den Zeitpunkt der ersten Feststellung und prüfen Sie frühere Polier-, Reinigungs- und Feuchtigkeitsaufzeichnungen. Erfassen Sie ihre Form unter Vergrößerung sowie umgebende Kratzer und messen Sie ihre Tiefe gegenüber der benachbarten Stahloberfläche. Vergleichen Sie dieselbe Stelle mit dem Ausgangszustand, sofern Aufzeichnungen vor der Behandlung vorliegen. So lässt sich eingrenzen, ob die Vertiefung vor oder nach Polieren, Reinigung oder Feuchtigkeitseinwirkung entstand. Ihre Form allein bestimmt die Ursache nicht. Fragen Sie bei verbleibender Unsicherheit einen qualifizierten Fachmann, ob Probenahme und Analyse erforderlich sind. Polieren oder säureätzen Sie eine im Einsatz befindliche Kavität nicht erneut, um die Ursache zu „prüfen“.
Nach der Reinigung entscheiden, ob eine Reparatur nötig ist
Eine geringere Trübung zeigt nur eine veränderte Optik; sie beweist keine unbeschädigte Stahloberfläche. Reinigung entfernt Ablagerungen. Sie ersetzt keinen bereits verlorenen Stahl.
Prüfen Sie nach der Reinigung die ursprüngliche Stelle am Stahl erneut und betrachten Sie das zugehörige Teil bei vergleichbaren Kunststoff- und Verarbeitungsbedingungen. Nutzen Sie die folgenden Ergebnisse für die nächste Entscheidung:
| Beobachtung | Nächster Handlungsbedarf |
|---|---|
| Nach der Ablagerungsentfernung sind an derselben Stelle keine Rille, Vertiefung oder örtliche Rauheit vorhanden, und auch die Teileoptik erholt sich | Ermitteln Sie weiter die Quelle der Ablagerung oder des Rostschutzmittels, damit es sich nicht erneut ansammelt. Die Beobachtung ersetzt weiterhin keine Oberflächenmessung. |
| Der Fleck ist kleiner, aber der Stahl weist weiterhin eine Rille, Vertiefung oder raue Stelle auf | Bewerten Sie Schadenstiefe, verfügbares Bearbeitungsaufmaß und Anforderungen an die Spiegeloberfläche, bevor Sie ein örtliches Reparaturverfahren wählen. |
| Die Beobachtung am Stahl passt nicht zum Ergebnis am Teil | Prüfen Sie Material, Verarbeitungsänderungen und Betrachtungsbedingungen. Ergänzen Sie bei Bedarf Oberflächenmessungen und erweitern Sie den Polierbereich nicht allein wegen der Trübung. |
Beseitigen Sie nach bestätigter Korrosion die Feuchtigkeits- oder Verunreinigungsquelle und schützen Sie den Stahl entsprechend der tatsächlichen Sorte und den Stillstandsvorgaben. Übertragen Sie keine Beizrezeptur eines anderen Edelstahlprodukts auf eine Spiegelkavität unbekannter Stahlsorte. Schon die Reinigung kann die Oberfläche anätzen.
Die Reparatur einer Spiegeloberfläche sollte bestätigte Stahloberflächenfehler behandeln. Weiter steigender Druck oder längeres Polieren kann die Oberflächenqualität verschlechtern. Treten Orangenhaut oder neue tiefe Spuren auf, beenden Sie das Polieren mit erhöhtem Druck und bewerten Sie den vorherigen Bearbeitungsschritt, den Stahlzustand und das Reparaturverfahren neu.





