
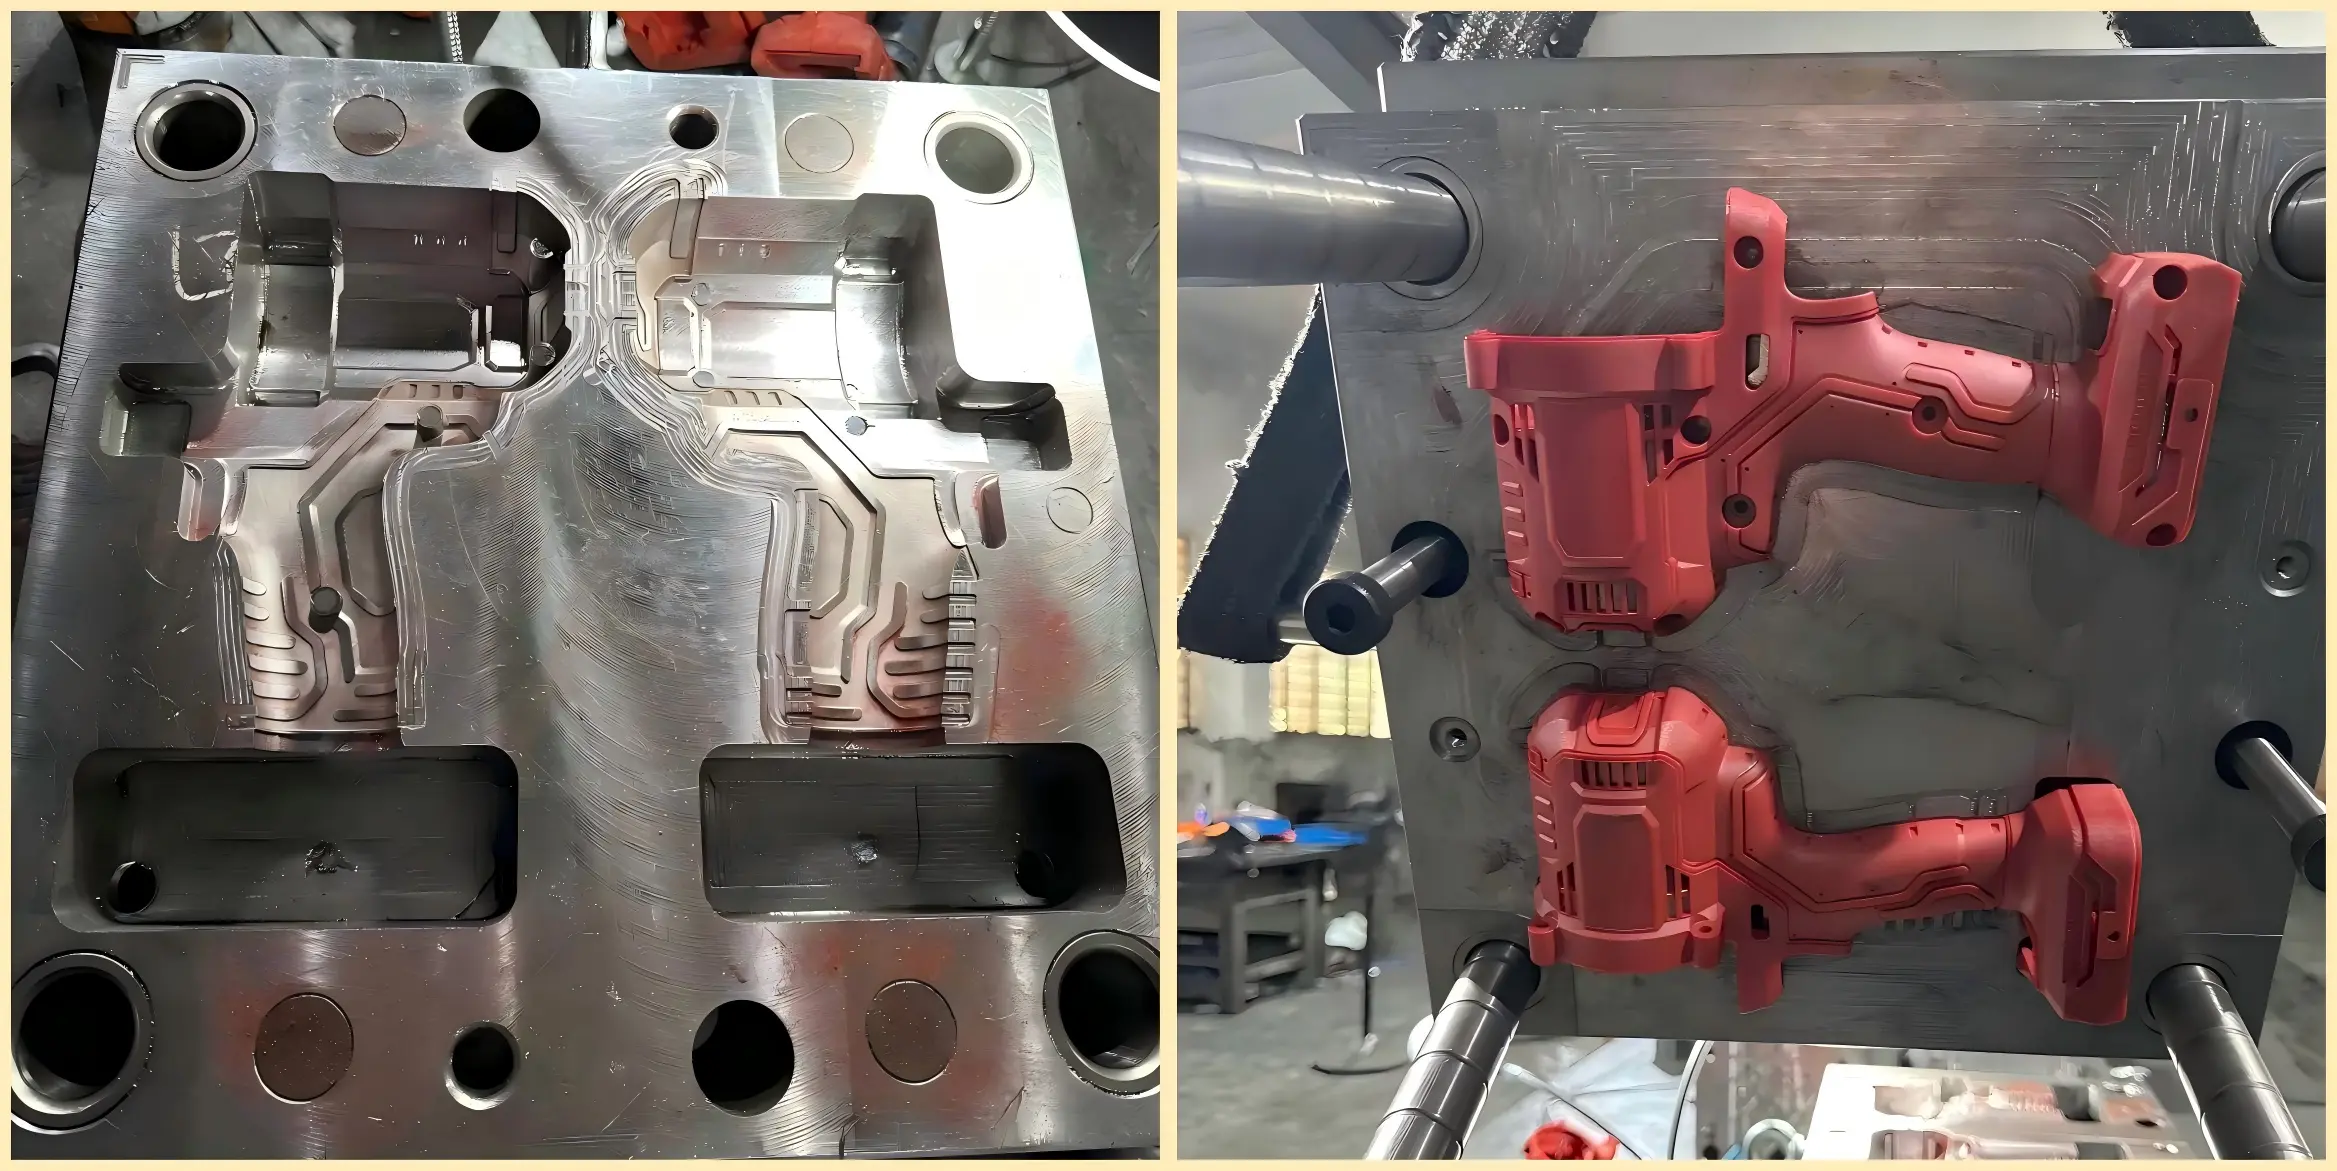
Für einen 1,5 m Falltest: Überstürzen Sie nicht, das pauschale Versprechen einer Formenfabrik anzunehmen – dieser Wert ist kein nationaler Standardwert.
Die chinesische Nationalnorm verwendet 1 m, drei Stürze und eine Betonoberfläche als Bestehenskriterium. Von der IEC 60745-1, den allgemeinen Sicherheitsanforderungen für handgeführte Elektrowerkzeuge, bis zur neueren IEC 62841-1 hat sich diese Basislinie nicht geändert. Die 1,5-m-Anforderung ist ein strengeres internes Kontrollziel, das von Markeninhabern und Kunden von Lithium-Akku-Werkzeugen festgelegt wird. Es ist 50% strenger als der Sicherheitsstandard. Ein Kunde äußert eine Anforderung – „das Gehäuse muss einen 1,5-m-Falltest bestehen“ – und alles, was man hat, ist eine 3D-Zeichnung. Welches Harz sollte man wählen? Wie sollte die Struktur konstruiert werden? Welche Zahlen sind beim T0-Versuch am wichtigsten? Viele Einkäufer und Ingenieure sind bei diesen Entscheidungen unsicher.
Dieser Artikel beleuchtet das Thema aus Sicht des Formstrukturdesigns: Woher die 1,5-m-Anforderung stammt, welche Materialgüte zu wählen ist, welche Konstruktionsregeln zu beachten sind, was die Formenbau-Seite zur Unterstützung des Designs leisten muss und schließlich, wie man bei der T0-Musterung beurteilt, ob das Teil voraussichtlich bestehen wird. Nach der Lektüre wissen Sie, welche Parameter vor Beginn des Formenbaus festgelegt werden müssen – anstatt erst nach dem Bruch des Musters im Falltest zu raten.
Woher die 1,5-m-Anforderung stammt
Die 1,5-m-Anforderung wurde nicht zufällig gewählt. Sie ergibt sich aus drei überlagerten Schichten strengerer Anforderungen. Lithium-Akku-Werkzeuge müssen die 3C-Zertifizierung für den Akku gemäß dem GB 31241-System bestehen, und der Punkt der mechanischen Festigkeit erfordert bereits einen 1,5-m-Falltest auf sechs Seiten. Bei Ausschreibungen der öffentlichen Beschaffung für Elektrowerkzeuge sind die Anforderungen an das Gehäusematerial oft schwarz auf weiß festgelegt: „Das reine Werkzeug muss einem Fallaufprall aus 1,5 m standhalten.“ Hinzu kommen die internen Standards der Markeninhaber, und die meisten Lithium-Akku-Werkzeuge werden nach 1,5 m beurteilt. Fasst man diese drei Punkte zusammen, wird 1,5 m zur Standard-Prüflinie in dieser Branche.
Was ist die grundlegende Sicherheitsanforderung? Für allgemeine Handwerkzeuge ist dies ein Fall aus 1 m Höhe, dreimal, an den drei ungünstigsten Positionen, auf eine Betonoberfläche. Klausel 20.3 von GB 3883.7-2012, die speziellen Anforderungen für Schlagwerkzeuge, besagt eindeutig: Werkzeuge mit einem Gewicht von nicht mehr als 10 kg müssen drei Stürzen aus einer Höhe von 1 m auf eine Betonoberfläche standhalten. Wenn ein Kunde bei 1,5 m prüft, bedeutet dies, dass zusätzlich 50% mehr Aufprallenergie zur Sicherheitsgrundlage hinzugefügt wird.
Dieser Punkt muss vor Beginn des Werkzeugbaus geklärt werden. Wenn ein Lieferant die 1,5-m-Anforderung mit der Begründung 'die nationale Norm verlangt dies nicht' ablehnt, handelt es sich um einen Kategorienwechsel und nicht um ein gültiges technisches Argument. Wenn Sie eine Prüfung bei 1,5 m planen, erwarten Sie nicht, dass der Formenbauer automatisch auf dieses Niveau hin konstruiert. Nehmen Sie die genaue Norm, Höhe und Anzahl der Stürze in den Vertrag auf. Das ist wichtiger als jede mündliche Zusage.
Wie man das Gehäusematerial auswählt
Ist das Material falsch gewählt, kann selbst eine gut konstruierte Struktur das Bauteil nicht retten. Die Materialwahl setzt die untere Grenze für das Fallverhalten.
Bei professionellen Winkelschleifern und Bohrhämmern basiert das Gehäuse in der Regel auf PA66+GF30 oder glasfaserverstärktem Polyamid 66. Der Grund ist einfach: eine Wärmebeständigkeit von etwa 120 °C, hohe Steifigkeit und gute Dimensionsstabilität. Es kann den Temperaturanstieg im Motorraum bewältigen. Ein häufiges Missverständnis muss jedoch ausgeräumt werden: glasfaserverstärktes Material ist nicht automatisch besser gegen Stürze geschützt. Glasfasern verbessern die Steifigkeit und Wärmebeständigkeit. Sie verringern jedoch die Schlagzähigkeit im Vergleich zu PC/ABS. Wenn glasfaserverstärktes Polyamid in Falltests gut abschneidet, leistet die Struktur den größten Teil der Arbeit – nicht das Harz allein. In Bezug auf die reine Fall-Schlagzähigkeit ist PC/ABS eine Stufe widerstandsfähiger.
| Gehäusematerial | Wärmebeständigkeit | Fallschlagfestigkeit | Tieftemperaturverhalten | Kosten (USD/kg, Markt 2026) | Typische Anwendung |
|---|---|---|---|---|---|
| PA66+GF30 | Ca. 120 °C | Mittel (Kerbschlagzähigkeit ca. 10-15 kJ/m²) | Gut, bei niedrigen Temperaturen einsetzbar | 4.15-5.19 | Professionelle Güte, bei der Hitzebeständigkeit und Steifigkeit an erster Stelle stehen. |
| PC/ABS-Legierung | Ca. 125 °C | Schlagzäh (typischerweise etwa 25-45 kJ/m²) | Deutlicher Rückgang bei etwa -10 °C | 3.70-4.44 | Gängige Allround-Wahl, bei der Sturzfestigkeit an erster Stelle steht |
| ABS | Ca. 70 °C | Mittel bis recht robust | Versprödet bei niedriger Temperatur | 1.78-2.22 | Einstiegs-Haushaltswerkzeuge |
(Die oben genannten Schlagzähigkeitsbereiche sind typische Referenzwerte. Sie variieren je nach Güteklasse, aber der Trend ist zuverlässig.)
PC/ABS ist das am häufigsten verwendete Harz für Gehäuse von Elektrowerkzeugen. PC sorgt für Schlagfestigkeit, und ABS erleichtert die Formgebung. Die Hitzebeständigkeit kann 120 °C überschreiten. Seine Schwachstelle ist die niedrige Temperatur. Bei etwa -10 °C nimmt die Schlagzähigkeit merklich ab. Bei Werkzeugen, die nach Nordeuropa oder Russland exportiert werden, kann ein Sturz im Winter dazu führen, dass PC/ABS spröde reißt. Wenn die Tieftemperaturzähigkeit wichtig ist, ist PA66+GF oder eine kältebeständige PC/ABS-Sorte eine zwingende Anforderung und keine Frage der Präferenz.
Der Materialwechsel ist auch der teuerste Korrekturweg. ABS kostet nur etwa ein paar Dollar pro Kilogramm, während PA66+GF30 etwa $4 bis $5 pro Kilogramm kostet. Der Übergang von der Einstiegs- zur Profiqualität kann die Kosten jedes Teils um mehrere Dollar erhöhen. Die richtige Reihenfolge ist daher, zuerst die Struktur zu optimieren. Rippenanordnung, Radien und Wandstärke können oft durch Formmodifikationen verbessert werden, ohne dass nennenswerte zusätzliche Teilekosten entstehen. Sollte das Teil danach immer noch versagen, ist ein Materialwechsel zu diskutieren. Ein zu früher Harzwechsel bedeutet, vom Material zu erwarten, ein Problem zu lösen, das die Struktur hätte bewältigen sollen.
Worauf bei der Konstruktion zu achten ist
Die meisten Risse bei Falltests entstehen an den Ecken. Dort trifft die volle Aufprallenergie auf die Verriegelungswurzel und die Rippenkreuzung. Daher sind Eckdesign und Eckradius wichtiger als große, flache Oberflächen. Nach Häufigkeit geordnet sind die vier Hauptversagensarten: Rissbildung an Ecken bei Stürzen, Bruch der Verriegelung, Rissbildung an Schweißnähten und Rissbildung an der Motorhalterung oder dem Griffansatz. Wenn Sie die ersten beiden kontrollieren, sind bereits die Hälfte der Fallprobleme gelöst.
Rippen sind das wichtigste konstruktive Merkmal für Fallfestigkeit und Steifigkeit.Die Rippendicke sollte das 0,5- bis 0,7-fache der Nennwandstärke betragen. Die Rippenhöhe sollte das 3-fache der Wandstärke nicht überschreiten. Der Verrundungsradius am Rippenfuß sollte mindestens das 0,5-fache der Wandstärke betragen. Der Rippenabstand sollte mehr als das 2-fache der Wandstärke sein. Überschreiten Sie diese Werte, erhöhen Sie nicht die Festigkeit, sondern erzeugen Einfallstellen und Rissinitiatoren. Wenn die Sichtfläche frei von Einfallstellen bleiben muss, sollte die Rippendicke auf etwa das 0,3-fache der Wandstärke begrenzt werden.
Die Wandstärke muss gleichmäßig bleiben. 2,5-4 mm ist der typische Bereich für hochwertige Gehäuse.Plötzliche Wandstärkenänderungen sind der ungünstigste Fall. Ein Fallaufprall wird das Teil genau an der Übergangsstelle aufreißen. Ist ein Übergang unvermeidbar, verwenden Sie eine allmähliche Verjüngung im Verhältnis 3:1 anstelle einer Stufe. Eine dickere Wand ist nicht immer stabiler. Die Abkühlzeit steigt nahezu quadratisch mit der Wandstärke, sodass dickere Wände teurer sind und eher zu Einfallstellen führen.
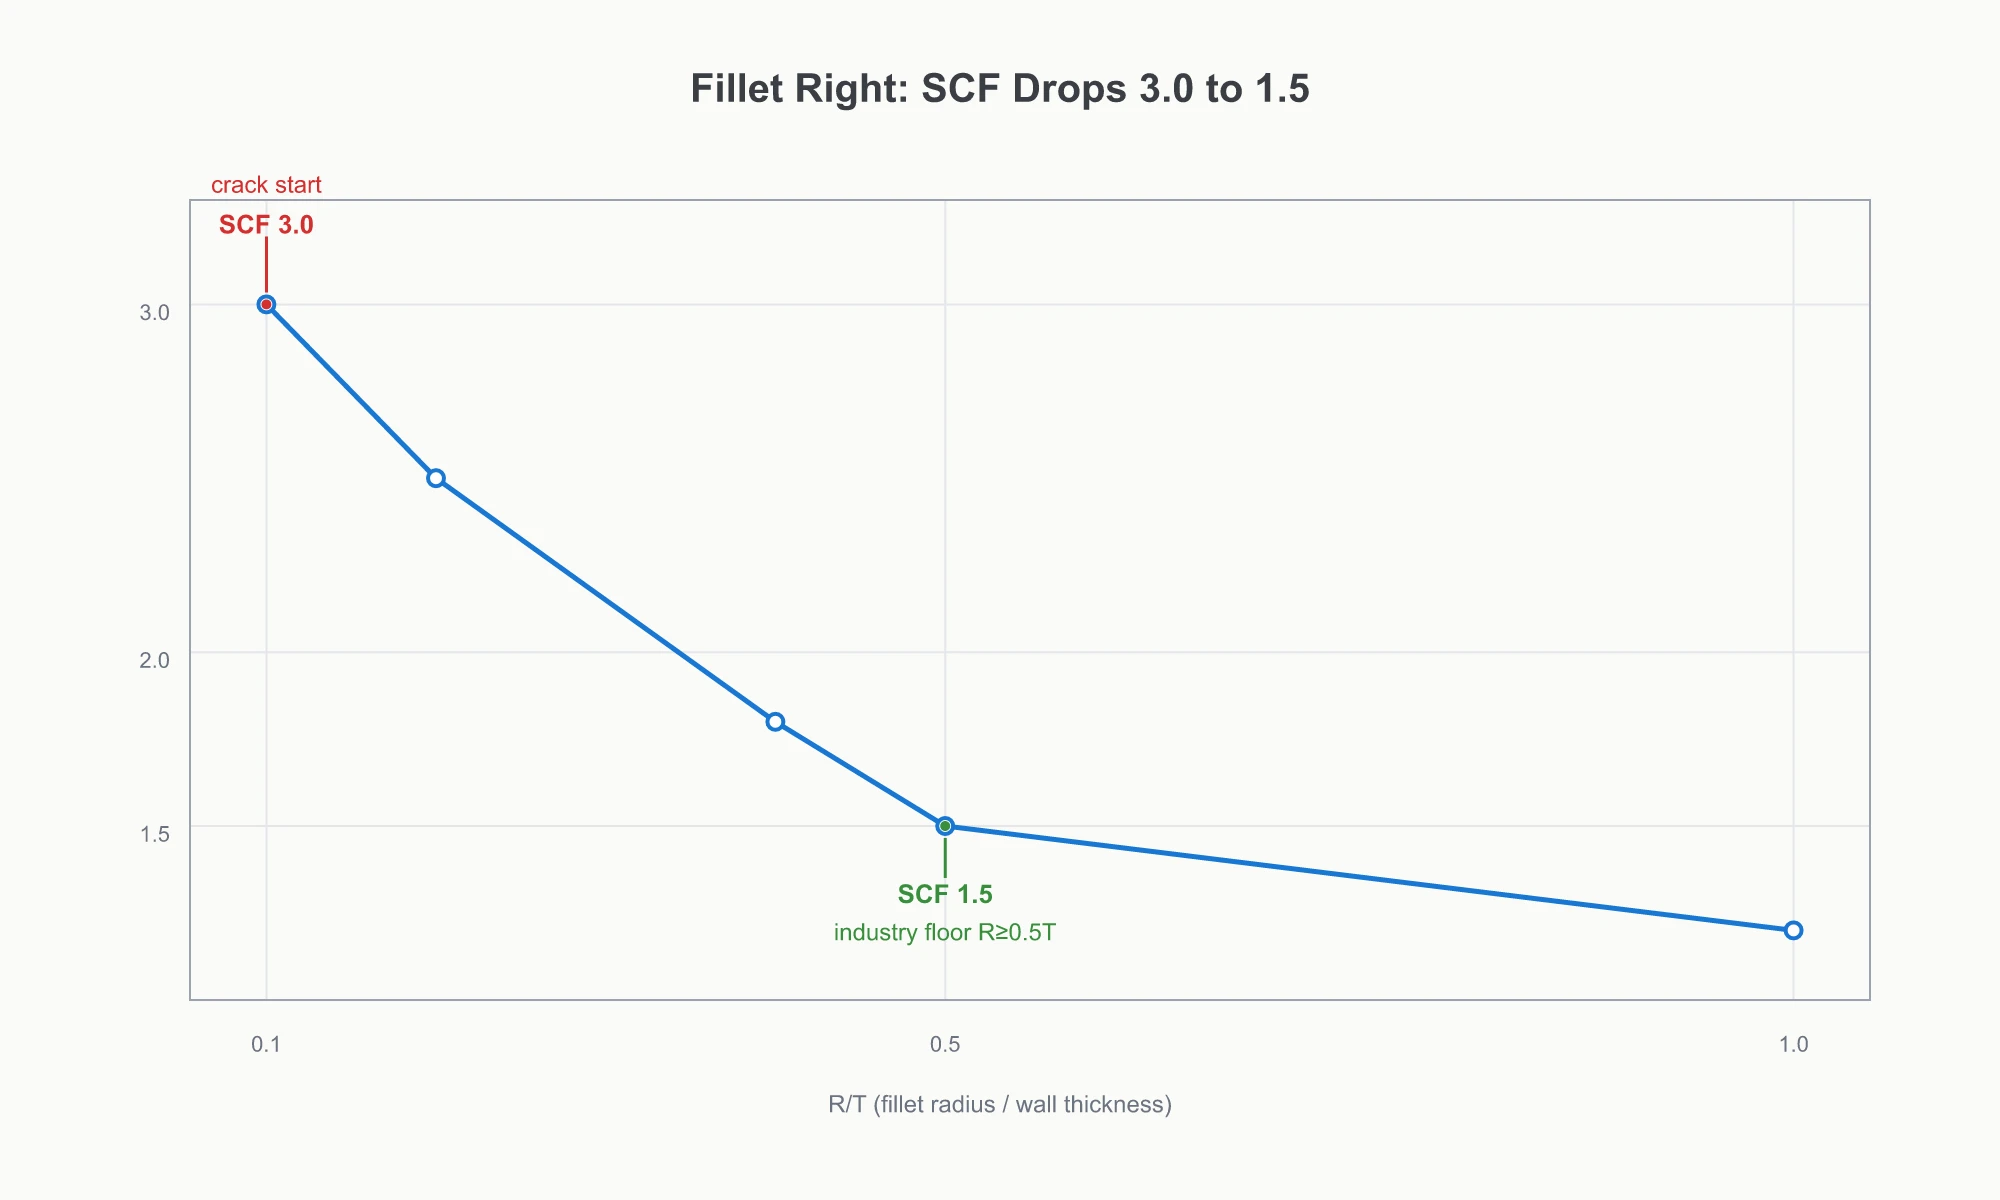
Scharfe Ecken sind Rissauslöser, da spritzgegossene Teile kerbempfindlich sind.Wenn der Eckradius nur ein Zehntel der Wandstärke beträgt, kann der Spannungskonzentrationsfaktor 3 erreichen. Wenn der Radius mindestens die Hälfte der Wandstärke erreicht, kann er auf etwa 1,5 reduziert werden. Das ist die Mindestanforderung der Branche. Drei Bereiche müssen geeignete Radien aufweisen: Rastfüße, Rippenkreuzungen und Wandstärkenübergänge.
Verriegelungen sind der häufigste Ausfallpunkt bei Falltests.Der Fußradius sollte nicht weniger als die Hälfte der Riegeldicke betragen. Vermeiden Sie eine kreuzförmige Verbindung zwischen einem Riegel und einer Rippe. Diese Verbindung wird bei einem Fall zu einem Spannungskonzentrationspunkt. Bei freitragenden Riegeln sollte der Fuß allmählich verdickt werden. Verwenden Sie keinen scharfen 90-Grad-Übergang. Es ist oft besser, den Riegel zunächst etwas kleiner zu gestalten und Spielraum für spätere Werkzeugänderungen zu lassen. Riegel gehören zu den am häufigsten überarbeiteten Merkmalen in Projekten für sturzresistente Gehäuse. Wenn sie beim ersten Versuch zu aggressiv ausgelegt werden, sind sie später schwerer feinabzustimmen.
Wenn eine Ecke den Aufprall abfängt, geht die gesamte Aufpralllast direkt in den Rastfuß.
Was der Formenbau leisten muss
Die Angusslage bestimmt die Lage der Bindenähte.In vielen Fabriken wird der Anschnitt einfach als Anguss oder Anschnittpunkt bezeichnet. Die Binde-/Schweißnaht entsteht dort, wo zwei Schmelzefronten in der Kavität aufeinandertreffen. Die Haftfestigkeit ist dort schwächer, und es ist eine häufige Stelle für Rissbildung bei Falltests. Drei Regeln sind hier entscheidend: Platzieren Sie den Anschnitt im dickeren Bereich, damit das Harz von dick nach dünn fließt; halten Sie Binde-/Schweißnähte von tragenden Bereichen wie Verriegelungen, Griffansätzen und Ecken fern; und sorgen Sie für ein ausreichendes Kaltmaterialnest, damit kein kaltes Material in die Kavität gelangt. Eine Spritzgusssimulation (Mold Flow Analysis) existiert genau aus diesem Grund. Bevor der Werkzeugbau beginnt, berechnen Sie, wo die Binde-/Schweißnaht landen wird, und verschieben Sie sie aus der Belastungszone. Es ist weitaus kostengünstiger, dies im Werkzeug als im Bauteildesign zu beheben.
Auswerfer-Weißfärbung ist verborgene innere Spannung im Bauteil.Ist die Entformungsschräge nicht ausreichend, steigt die Auswerferkraft. Dies führt zu Auswerferabdrücken oder Weißfärbung am Bauteil. Das bedeutet, dass innere Spannungen im Formteil eingeschlossen sind und das Bauteil bei einem Falltest an dieser Stelle reißen kann. Die Entformungsschräge ist nicht nur eine Frage der Optik. Glatte Oberflächen benötigen mindestens 0,5° Entformungsschräge. Strukturierte Oberflächen sollten über 2° liegen. Starke Texturen erfordern über 3°. Hohe Rippen benötigen zusätzlich 1° Entformungsschräge. Auswerferstifte sollten in einem verteilten und ausgewogenen Muster angeordnet sein. Vermeiden Sie, dass ein einzelner Punkt die volle Kraft aufnimmt. Interne Hinterschneidungen wie Rastnasen sollten Platz für Schieber oder Schrägauswerfer vorsehen. Zwingen Sie eine Hinterschneidung nicht in ein Design mit geradem Entformungsweg.
Wählen Sie den Formenstahl nach den Betriebsbedingungen, nicht nach der Preissteigerung.Für Gehäuseformen reichen vorgehärteter 718H oder NAK80 in der Regel aus. Sie können eine Formstandzeit von Hunderttausenden von Zyklen unterstützen und dennoch die erforderliche Polierbarkeit bieten. Wenn die Kosten kontrolliert werden müssen, kann P20 mit HRC 28-32 verwendet werden. S136 ist normalerweise transparenten Teilen vorbehalten. Gehäuseformen sind keine extremen Verschleißanwendungen, daher ist es nicht notwendig, auf H13 oder DC53 zurückzugreifen. Vor der Einführung einesSpritzgießwerkzeugeProjekt, nehmen Sie diese Anforderungen in das Formenlastenheft auf. Das spart einen kompletten Iterationszyklus im Vergleich zu Diskussionen während der Probeläufe.
Wie man Bestehen oder Versagen bei T0 vorhersagt
Ein kompetenter Formenbauer beginnt die Fallprüfung bereits in T0 – dem ersten Maschinenversuch und dem ersten Musterlauf. Zuerst wird bei 1 m getestet, dann bei 1,5 m, um die Sicherheitsmarge zu überprüfen. Die Rissstelle gibt Aufschluss über die Ursache: schlechtes Rippendesign, durch die Angusslage verursachte Spannungen oder innere Spannungen durch Auswerferschäden. Die häufigsten T0-Rissstellen sind Rastnasenfüße und Ecken. Das bedeutet nicht, dass die Form Ausschuss ist. Es bedeutet, dass das Werkzeug in die T1-Korrektur überführt werden sollte. Wenn Sie mit dem Falltest bis zur Serienproduktion warten, kann selbst eine kleine Formänderung zu einer erheblichen Störung führen.
In der T0-Phase genügen drei Prüfungen an der Form, um eine frühzeitige Beurteilung der Fallleistung vorzunehmen:
| Prüfpunkt | Wie man prüft | Kosten bei Nichterfüllung |
|---|---|---|
| Bindennahtposition | Überprüfen Sie den Füllsimulationsbericht und bestätigen Sie, ob die Problemstelle am Verschluss, am Griffansatz oder an der Ecke liegt. | Das Bauteil reißt während des Falltests an der Binde-/Schweißnaht. |
| Ob die Eckradien ausreichend sind | Stellen Sie sicher, dass R ≥ 0,5T an Verriegelungswurzeln, Rippenkreuzungen und Wanddickenübergängen eingehalten wird. | Spannungskonzentration und Eckrissbildung. |
| Fallprüfung | Beginnen Sie mit 1 m für 3 Stürze, testen Sie dann 1,5 m, um die Sicherheitsmarge zu bewerten. | Das Problem tritt erst bei der Endkontrolle auf, und eine Werkzeugkorrektur kommt dann zu spät. |
Kunden prüfen typischerweise zwei Punkte: keine Durchrisse und normaler Start nach dem Falltest. Für stromführende Teile und das Gehäuse muss der Isolationswiderstand typischerweise bei oder über 2 MΩ liegen. Tiefe Kratzer, die das Substrat freilegen, können ebenfalls zur Ablehnung führen. Deshalb zeichnen Kunden oft den gesamten Test auf und bringen manchmal ein Tischhärteprüfgerät mit. Es gibt nur drei praktische Wege, Streitigkeiten zu handhaben: Standard, Fallhöhe und Anzahl der Stürze im Vertrag vor Produktionsbeginn festlegen; den Fallprozess als Beweis auf Video aufzeichnen; und drei Mustersätze vorbereiten.
FAQ
Ist ein 1,5 m Falltest nach nationaler Norm vorgeschrieben?
Nein. Gemäß dem GB 3883 System und IEC 60745/62841 liegt die allgemeine Fallhöhe für Handwerkzeuge bei 1 m mit drei Stürzen. Die Anforderung von 1,5 m ist eine strengere Bedingung, die von Markeninhabern, Kunden von Lithium-Akku-Werkzeugen und bei Ausschreibungen festgelegt wird. Sie ist 50% härter als die Sicherheitsgrundlage. Wenn ein Lieferant sagt „der nationale Standard verlangt das nicht“, verwendet er die Mindestanforderung, als wäre sie die Ziellinie.
Ist glasfaserverstärktes Material sturzfester?
Nein. PA66+GF30 verbessert die Steifigkeit und Wärmebeständigkeit, aber seine Schlagzähigkeit ist geringer als die von PC/ABS. Glasfaserverstärktes Nylon übersteht Stürze hauptsächlich aufgrund des konstruktiven Designs, nicht weil das Material selbst von Natur aus zäher ist. Wenn reine Fallzähigkeit Priorität hat, wählen Sie PC/ABS. Wenn Wärmebeständigkeit und Steifigkeit wichtiger sind, wählen Sie glasfaserverstärktes Nylon. Jedes Material löst ein anderes Problem.
Verbessert eine dickere Gehäusewand immer die Fallfestigkeit?
Nein. Eine gleichmäßige Wandstärke steht an erster Stelle. Der typische Bereich für professionelle Qualität liegt bei 2,5-4 mm. Plötzliche Dickenänderungen werden zu Spannungskonzentrationspunkten, und das Teil reißt dort bei einem Sturz auf. Verwenden Sie einen allmählichen Übergang von 3:1 anstelle einer Stufe.
Wenn das T0-Muster bei einem Falltest Risse aufweist, ist das Werkzeug dann Ausschuss?
Nein. T0 dient dazu, Probleme zu finden. Die Risslokalisierung weist auf die Ursache hin. Risse an Verriegelungswurzeln und Ecken bedeuten Spannungskonzentration. Risse an Schweißnähten deuten auf ein angussbedingtes Problem hin. Risse an Auswerfer-Aufhellungspunkten bedeuten, dass die Entformungsschräge unzureichend ist. Die Lösung besteht darin, Rippen anzupassen, den Anguss zu verlegen oder die Entformungsschräge zu erhöhen und dies nach der T1-Korrektur erneut zu überprüfen.
Was eine 1,5-m-Anforderung über die Arbeitsweise eines Formenbauers verrät
Die Antwort auf einen Falltest aus 1,5 m Höhe liegt nicht im Fall selbst. Sie liegt in der Konstruktionsarbeit, die vor dem Werkzeugbau geleistet wird. Die Struktur ist die erste Verteidigungslinie, das Material die zweite, die Werkzeugunterstützung die dritte, und T0 ist die Phase, in der diese Verteidigung überprüft wird. Kehrt man diese Reihenfolge um, verdoppeln sich die Kosten. Zuerst das Material zu ändern, dann die Struktur zu modifizieren und erst danach das Werkzeug zu prüfen, ist der teuerste Weg. Im Grunde ist dies ein Problem der Konstruktionsdisziplin: Bevor der Werkzeugbau beginnt, muss die Anforderung von 1,5 m als ein Designproblem behandelt werden, das 50% anspruchsvoller ist als der nationale Standard.
Moldsteells ist im Kunststoffspritzguss tätig, und Formen für Elektrowerkzeuggehäuse sowie Strukturteile gehören zu den Hauptgeschäftsfeldern. Das Team verfolgt diese Prüfpunkte mit den Kunden ab T0 – die Position der Binde-/Schweißnaht, Radiusparameter und frühe Falltest-Ergebnisse. Diese Beurteilungen zeigen sich in den Details der Arbeitsweise eines Formenbauers, nicht im Angebotsblatt.
Bringen Sie diese Checklisten zum DFM-Review-Meeting mit und gehen Sie diese Punkt für Punkt mit dem Formenbauunternehmen durch. Der Lieferant, der diese erfüllen kann, ist am ehesten in der Lage, dem Gehäuse zum Bestehen des 1,5-m-Falltests zu verhelfen.





