
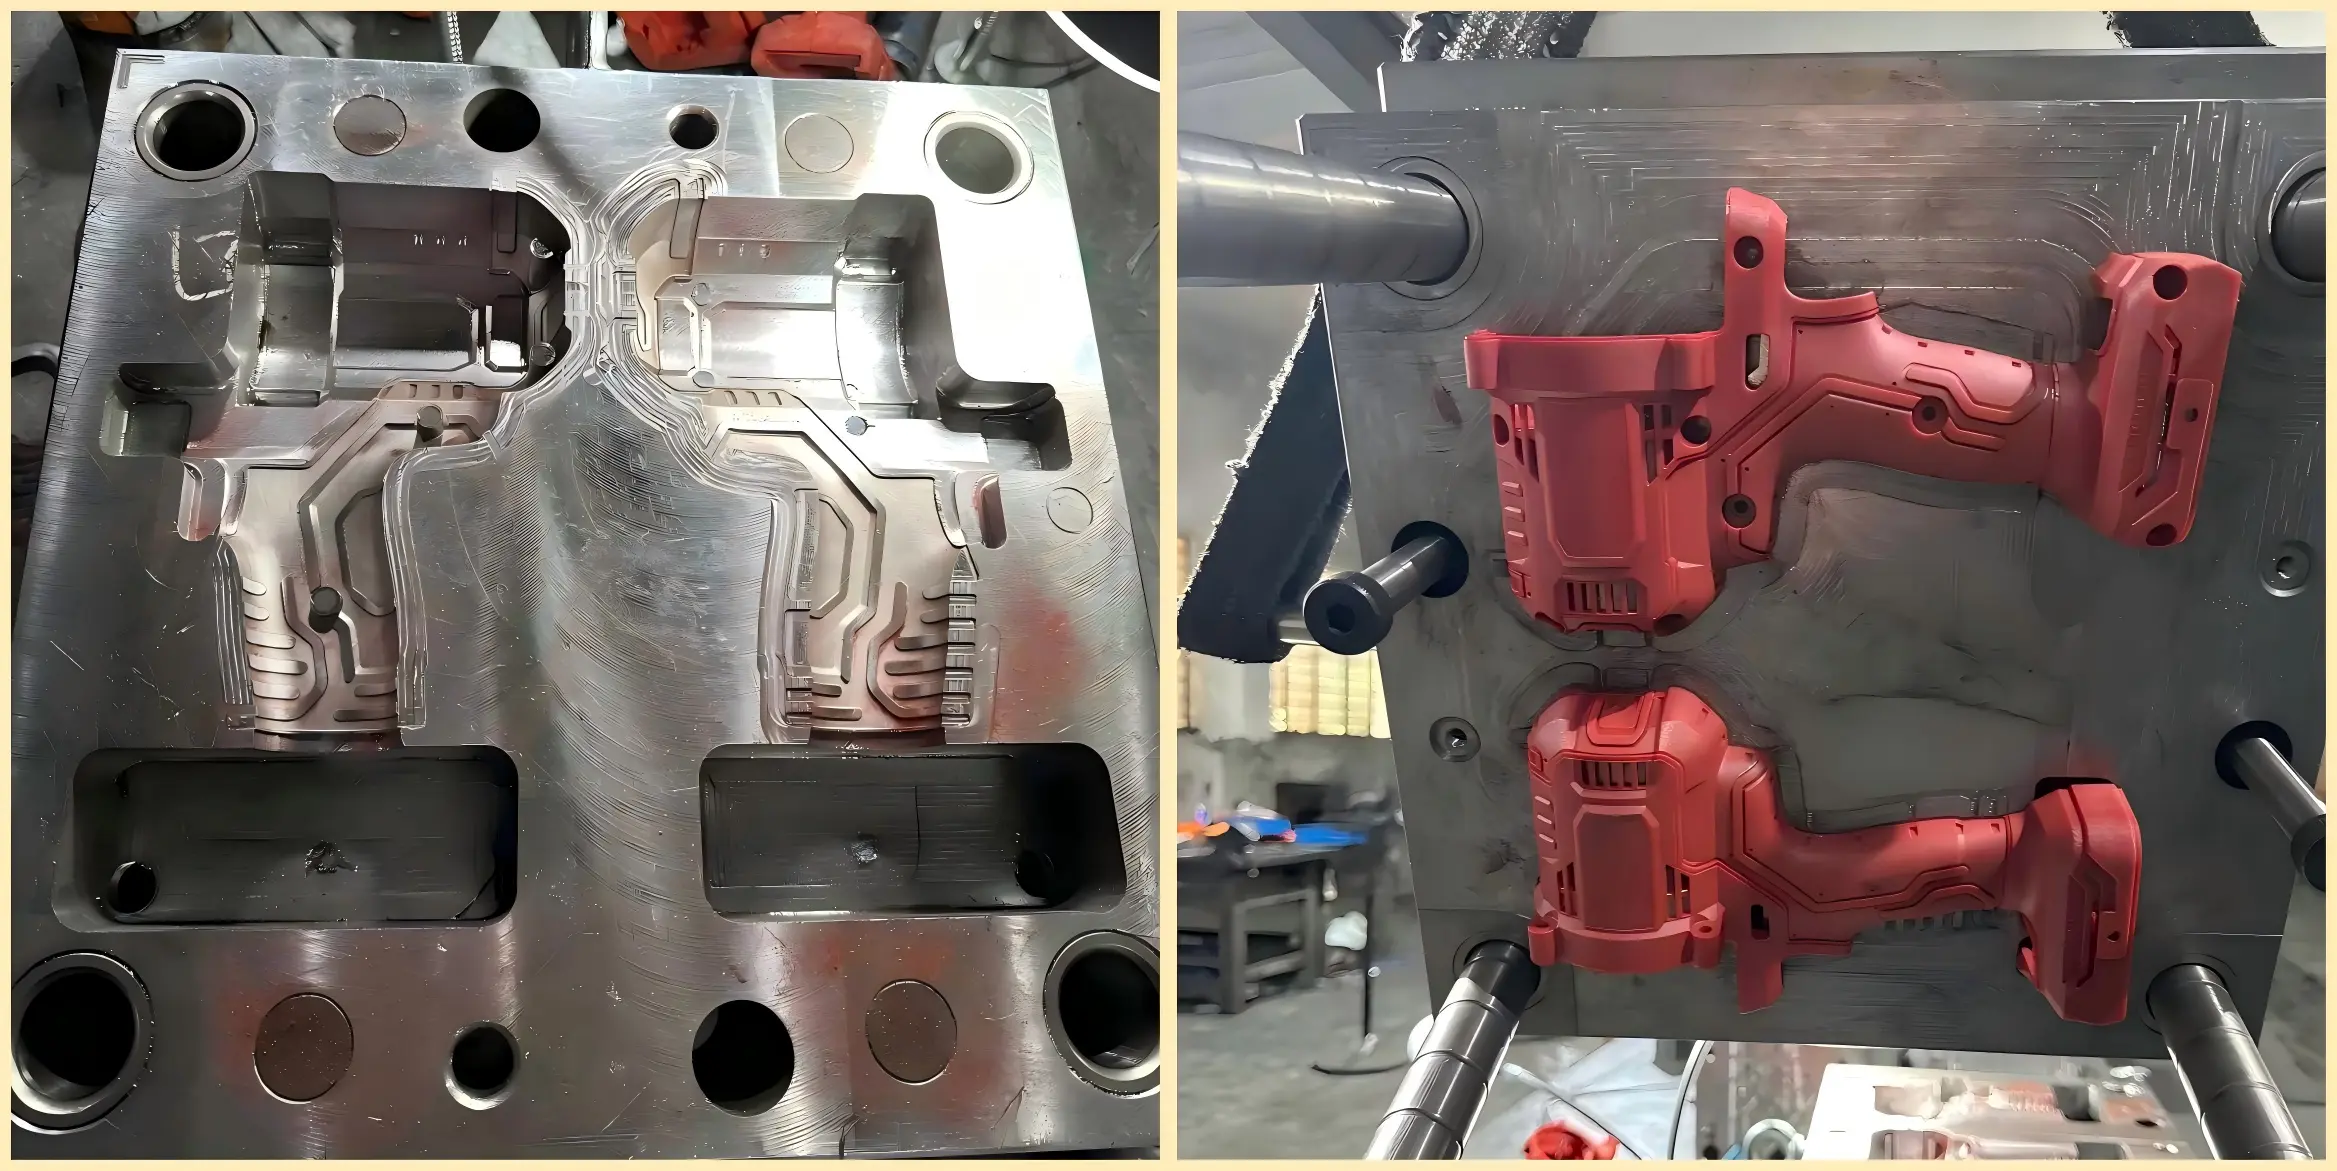
Đối với thử nghiệm rơi 1.5 m, đừng vội chấp nhận lời hứa chung chung từ nhà máy khuôn—con số này không phải là giá trị tiêu chuẩn quốc gia.
Tiêu chuẩn quốc gia Trung Quốc sử dụng tiêu chí đạt là 1 mét, ba lần rơi, trên bề mặt bê tông. Từ IEC 60745-1, các yêu cầu an toàn chung cho dụng cụ điện cầm tay, đến IEC 62841-1 mới hơn, tiêu chuẩn cơ bản đó không thay đổi. Yêu cầu 1,5 mét là mục tiêu kiểm soát nội bộ nghiêm ngặt hơn do các chủ sở hữu thương hiệu và khách hàng dụng cụ pin lithium đặt ra. Nó khó hơn 50% so với tiêu chuẩn an toàn. Một khách hàng đưa ra một yêu cầu—"vỏ sản phẩm phải vượt qua thử nghiệm thả rơi 1,5 mét"—và tất cả những gì bạn có chỉ là bản vẽ 3D. Bạn nên chọn loại nhựa nào? Cấu trúc nên được thiết kế như thế nào? Những thông số nào quan trọng nhất trong lần thử nghiệm T0? Nhiều người mua và kỹ sư không tự tin về những quyết định đó.
Bài viết này phân tích vấn đề từ góc độ thiết kế cấu trúc khuôn: yêu cầu 1.5 m đến từ đâu, nên chọn cấp vật liệu nào, tuân thủ những quy tắc cấu trúc nào, phía khuôn phải làm gì để hỗ trợ thiết kế, và cuối cùng là cách đánh giá tại T0 liệu chi tiết có khả năng đạt yêu cầu hay không. Sau khi đọc bài viết này, bạn sẽ biết những thông số nào phải được khóa chặt trước khi bắt đầu chế tạo khuôn—thay vì chỉ đoán mò sau khi mẫu bị nứt trong thử nghiệm rơi.
Yêu cầu 1.5 m bắt nguồn từ đâu.
Yêu cầu độ cao 1,5 m không phải được chọn ngẫu nhiên. Nó xuất phát từ ba lớp yêu cầu nghiêm ngặt chồng chất lên nhau. Các dụng cụ dùng pin lithium phải vượt qua chứng nhận 3C cho pin theo hệ thống GB 31241, và hạng mục độ bền cơ học đã yêu cầu thử nghiệm thả rơi 6 mặt từ độ cao 1,5 m. Trong các hồ sơ mời thầu mua sắm của chính phủ đối với dụng cụ điện cầm tay, yêu cầu về vật liệu vỏ thường được quy định rõ ràng bằng văn bản là “dụng cụ trần phải chịu được va đập khi rơi từ độ cao 1,5 m”. Sau đó, các chủ sở hữu thương hiệu bổ sung tiêu chuẩn nội bộ của riêng họ, và hầu hết các dụng cụ dùng pin lithium đều được đánh giá theo tiêu chuẩn 1,5 m. Kết hợp ba yếu tố đó lại, 1,5 m trở thành tiêu chuẩn kiểm tra mặc định trong ngành này.
Yêu cầu an toàn cơ bản là gì? Đối với các dụng cụ cầm tay thông thường, đó là thử nghiệm thả rơi 1 m, ba lần, tại ba vị trí bất lợi nhất, xuống bề mặt bê tông. Điều 20.3 của GB 3883.7-2012, các yêu cầu đặc biệt đối với dụng cụ búa, nêu rõ: dụng cụ nặng không quá 10 kg phải chịu được ba lần thả rơi từ độ cao 1 m xuống bề mặt bê tông. Nếu khách hàng kiểm tra ở độ cao 1.5 m, điều đó có nghĩa là thêm 50% năng lượng va đập vào mức an toàn cơ bản.
Điểm này phải được làm rõ trước khi bắt đầu gia công khuôn. Nếu nhà cung cấp sử dụng lý do “tiêu chuẩn quốc gia không yêu cầu” để từ chối yêu cầu 1.5 m, đó là một sự chuyển đổi loại hình, không phải là một lập luận kỹ thuật hợp lệ. Nếu bạn dự định kiểm tra ở độ cao 1.5 m, đừng mong đợi nhà máy khuôn sẽ tự động thiết kế theo mức đó. Hãy đưa tiêu chuẩn, chiều cao và số lần rơi chính xác vào hợp đồng. Điều đó quan trọng hơn bất kỳ lời hứa bằng lời nói nào.
Cách chọn vật liệu vỏ
Nếu vật liệu không phù hợp, ngay cả một cấu trúc được thiết kế tốt cũng không thể cứu được sản phẩm. Lựa chọn vật liệu đặt ra giới hạn dưới cho hiệu suất chịu rơi.
Đối với máy mài góc và búa xoay chuyên nghiệp, vỏ thường được làm từ PA66+GF30, hay nylon 66 gia cố sợi thủy tinh. Lý do rất đơn giản: khả năng chịu nhiệt khoảng 120 °C, độ cứng cao và ổn định kích thước tốt. Nó có thể xử lý sự tăng nhiệt độ xung quanh khoang động cơ. Tuy nhiên, một hiểu lầm phổ biến cần được làm rõ: vật liệu chứa sợi thủy tinh không tự động tốt hơn trong việc chịu va đập khi rơi. Sợi thủy tinh cải thiện độ cứng và khả năng chịu nhiệt. Thực tế, nó làm giảm độ bền va đập so với PC/ABS. Khi nylon chứa sợi thủy tinh hoạt động tốt trong các thử nghiệm thả rơi, phần lớn công việc là do cấu trúc đảm nhiệm – chứ không phải chỉ riêng nhựa. Về độ bền va đập khi rơi thuần túy, PC/ABS mạnh hơn một bậc.
| Vật liệu vỏ | Khả năng chịu nhiệt | Khả năng chống va đập khi rơi | Hiệu suất ở nhiệt độ thấp | Chi phí (USD/kg, thị trường 2026) | Ứng dụng tiêu biểu |
|---|---|---|---|---|---|
| PA66+GF30 | Khoảng 120 °C | Trung bình (độ bền va đập có khía khoảng 10-15 kJ/m²) | Tốt, có thể sử dụng ở nhiệt độ thấp | 4.15-5.19 | Cấp độ chuyên nghiệp, nơi khả năng chịu nhiệt và độ cứng được ưu tiên hàng đầu |
| Hợp kim PC/ABS | Khoảng 125 °C | Bền chắc (thường khoảng 25-45 kJ/m²) | Suy giảm rõ rệt ở khoảng -10 °C | 3.70-4.44 | Lựa chọn toàn diện phổ biến, ưu tiên khả năng chống rơi |
| ABS | Khoảng 70 °C | Trung bình đến khá bền | Trở nên giòn ở nhiệt độ thấp | 1.78-2.22 | Dụng cụ gia đình phổ thông |
(Các dải cường độ va đập trên là giá trị tham chiếu điển hình. Chúng thay đổi theo cấp độ, nhưng xu hướng là đáng tin cậy.)
PC/ABS là loại nhựa được sử dụng rộng rãi nhất cho vỏ dụng cụ điện. PC mang lại khả năng chống va đập, và ABS giúp việc đúc dễ dàng hơn. Khả năng chịu nhiệt có thể vượt quá 120 °C. Điểm yếu của nó là nhiệt độ thấp. Ở khoảng -10 °C, độ bền va đập giảm đáng kể. Đối với các dụng cụ xuất khẩu sang Bắc Âu hoặc Nga, việc rơi vào mùa đông có thể khiến PC/ABS bị nứt giòn. Nếu độ bền ở nhiệt độ thấp là quan trọng, thì PA66+GF hoặc loại PC/ABS chịu lạnh là một yêu cầu bắt buộc, không phải là vấn đề tùy chọn.
Thay đổi vật liệu cũng là con đường khắc phục tốn kém nhất. Nhựa ABS chỉ có giá khoảng vài đô la mỗi kilôgam, trong khi PA66+GF30 có giá khoảng $4 đến $5 mỗi kilôgam. Chuyển từ cấp độ cơ bản sang cấp độ chuyên nghiệp có thể làm tăng thêm vài đô la vào chi phí của mỗi bộ phận. Vì vậy, thứ tự đúng là khắc phục cấu trúc trước. Bố trí gân, bán kính và độ dày thành thường có thể được cải thiện thông qua việc sửa đổi khuôn mà hầu như không làm tăng thêm chi phí bộ phận. Nếu bộ phận vẫn không đạt yêu cầu sau đó, hãy thảo luận về việc thay đổi vật liệu. Chuyển đổi nhựa quá sớm có nghĩa là yêu cầu vật liệu giải quyết một vấn đề mà cấu trúc lẽ ra phải xử lý.
Những điểm cần lưu ý trong thiết kế kết cấu.
Hầu hết các vết nứt trong thử nghiệm thả rơi đều bắt đầu từ các góc. Đó là nơi năng lượng va đập toàn bộ tác động vào chân chốt và điểm giao nhau của gân tăng cứng. Do đó, thiết kế góc và bán kính góc quan trọng hơn các bề mặt phẳng lớn. Xếp theo tần suất, bốn chế độ hỏng hóc chính là nứt góc khi rơi, gãy chốt, nứt tại đường hàn và nứt tại giá đỡ động cơ hoặc chân tay cầm. Nếu kiểm soát được hai vấn đề đầu tiên, một nửa số sự cố do rơi đã được giải quyết.
Gân là đặc điểm cấu trúc chính giúp tăng khả năng chống va đập và độ cứng vững.Độ dày gân nên bằng 0,5-0,7 lần độ dày thành danh nghĩa. Chiều cao gân không nên vượt quá 3 lần độ dày thành. Bán kính chân gân nên ít nhất bằng 0,5 lần độ dày thành. Khoảng cách giữa các gân nên lớn hơn 2 lần độ dày thành. Vượt quá những con số này, bạn sẽ không tăng thêm độ bền mà sẽ tạo ra các vết lõm và điểm khởi phát vết nứt. Nếu bề mặt thẩm mỹ phải không có vết lõm, độ dày gân cần được giới hạn ở khoảng 0,3 lần độ dày thành.
Độ dày thành phải đồng nhất. Phạm vi điển hình cho vỏ sản phẩm cấp chuyên nghiệp là 2.5-4 mm.Thay đổi độ dày đột ngột là trường hợp tệ nhất. Va đập khi rơi sẽ làm rách chi tiết ngay tại điểm chuyển tiếp. Nếu không thể tránh khỏi sự chuyển tiếp, hãy sử dụng độ côn dần 3:1 thay vì bậc. Thành dày hơn không phải lúc nào cũng bền hơn. Thời gian làm mát tăng gần như theo bình phương độ dày thành, do đó thành dày hơn tốn kém hơn và dễ gây ra vết lõm (co ngót) hơn.
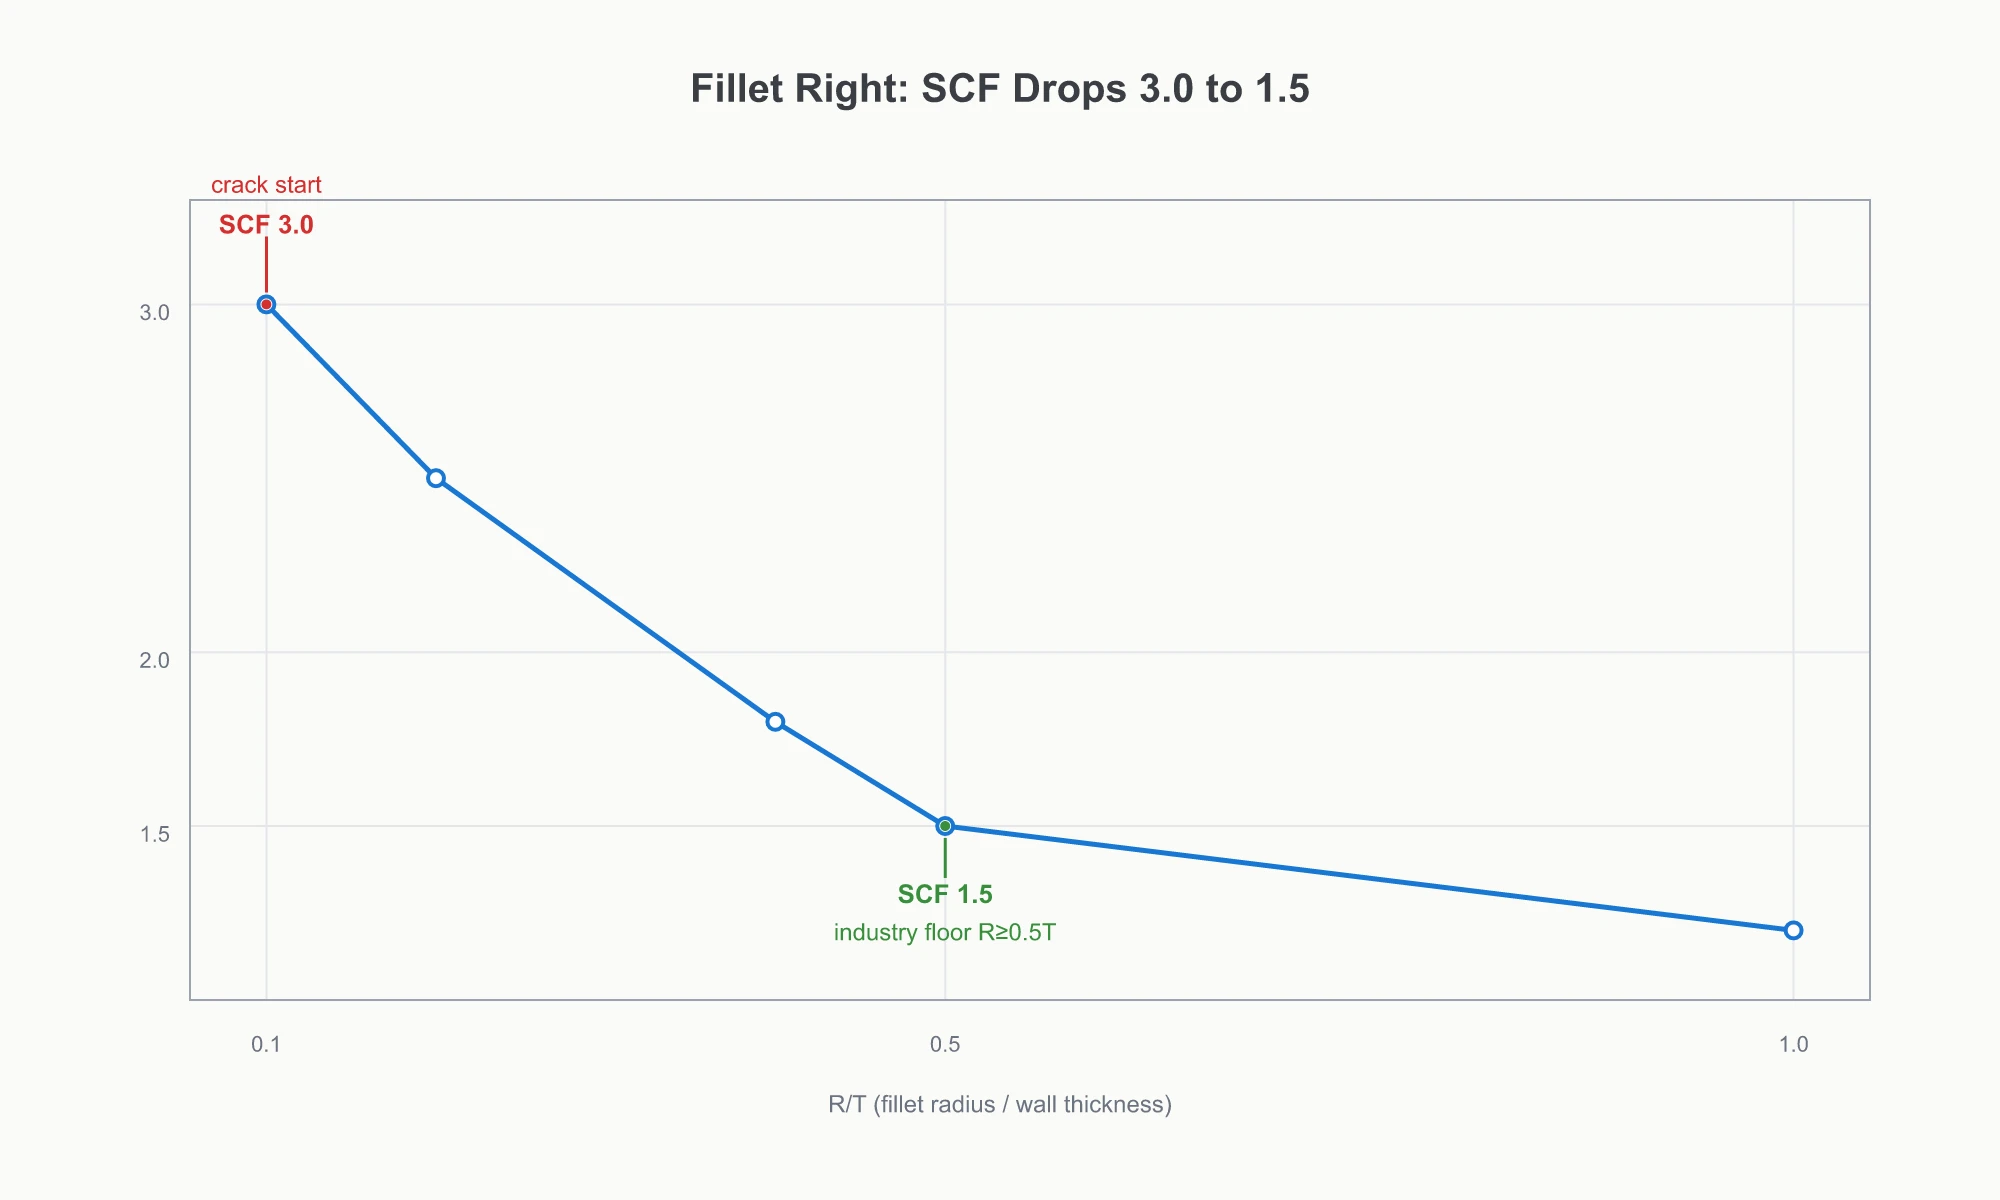
Các góc sắc là điểm khởi phát vết nứt vì các chi tiết đúc phun rất nhạy cảm với ứng suất tập trung.Khi bán kính góc chỉ bằng một phần mười độ dày thành, hệ số tập trung ứng suất có thể đạt tới 3. Khi bán kính đạt ít nhất một nửa độ dày thành, nó có thể giảm xuống khoảng 1.5. Đó là tiêu chuẩn tối thiểu của ngành. Ba vị trí phải có bán kính phù hợp: chân chốt, giao điểm gân tăng cứng và chuyển tiếp độ dày thành.
Chốt gài là điểm hỏng hóc phổ biến nhất khi rơi.Bán kính chân chốt không được nhỏ hơn một nửa độ dày của chốt. Không tạo giao điểm hình chữ thập giữa chốt và gân. Giao điểm đó sẽ trở thành điểm tập trung ứng suất khi sản phẩm bị rơi. Đối với các chốt đòn bẩy, hãy làm dày chân chốt từ từ. Không sử dụng chuyển tiếp góc 90 độ sắc nét. Thường thì nên làm chốt nhỏ hơn một chút lúc ban đầu và để lại không gian điều chỉnh cho các thay đổi khuôn. Chốt là một trong những tính năng được sửa đổi thường xuyên nhất trong các dự án vỏ chống rơi. Nếu bạn làm chúng quá cứng nhắc ngay từ lần thử đầu tiên, việc tinh chỉnh sau này sẽ khó khăn hơn.
Khi một góc chịu va đập, toàn bộ tải trọng va đập sẽ truyền thẳng vào chân chốt.
Những gì phía khuôn mẫu phải thực hiện.
Vị trí cổng phun quyết định vị trí đường hàn.Trong nhiều nhà máy, cổng phun đơn giản được gọi là cuống phun hoặc điểm cổng phun. Đường hàn hình thành khi hai mặt chảy gặp nhau trong lòng khuôn. Độ bền liên kết tại đó yếu hơn, và đây là vị trí nứt phổ biến trong các thử nghiệm thả rơi. Ba quy tắc quan trọng ở đây: đặt cổng phun ở phần dày hơn để nhựa chảy từ dày đến mỏng; giữ đường hàn tránh xa các khu vực chịu tải như chốt gài, gốc tay cầm và góc; và cung cấp một giếng vật liệu nguội đủ lớn để vật liệu nguội không đi vào lòng khuôn. Phân tích dòng chảy khuôn tồn tại chính vì lý do này. Trước khi bắt đầu chế tạo khuôn, hãy tính toán vị trí đường hàn sẽ xuất hiện và di chuyển nó ra khỏi vùng chịu tải. Việc khắc phục điều này trong khuôn rẻ hơn nhiều so với trong thiết kế chi tiết.
Vết trắng do chốt đẩy là ứng suất nội ẩn bên trong chi tiết.Nếu góc thoát khuôn không đủ, lực đẩy sản phẩm sẽ tăng lên. Khi đó, sản phẩm sẽ xuất hiện vết trắng do chốt đẩy. Điều này có nghĩa là ứng suất nội đã bị giữ lại bên trong sản phẩm đúc, và sản phẩm có thể bị nứt tại vị trí đó trong thử nghiệm rơi. Góc thoát khuôn không chỉ liên quan đến ngoại quan. Bề mặt nhẵn cần ít nhất 0.5° góc thoát khuôn. Bề mặt có vân nhám nên có góc thoát khuôn trên 2°. Vân nhám nặng nên có góc thoát khuôn trên 3°. Các gân cao cần thêm 1° góc thoát khuôn. Các chốt đẩy nên được bố trí theo một mẫu phân tán và cân bằng. Không để một điểm cục bộ chịu toàn bộ lực. Các chi tiết undercut bên trong như chốt cài nên dành không gian cho cơ cấu nâng (lifters) hoặc chốt góc (angle pins). Không ép buộc một undercut vào thiết kế kéo thẳng.
Chọn thép làm khuôn theo điều kiện vận hành, không phải theo sự leo thang giá.Đối với khuôn vỏ, thép 718H hoặc NAK80 đã được tiền tôi luyện thường là đủ. Chúng có thể hỗ trợ tuổi thọ khuôn hàng trăm nghìn chu kỳ và vẫn cung cấp độ bóng cần thiết. Nếu cần kiểm soát chi phí, P20 ở HRC 28-32 có thể sử dụng được. S136 thường được dành cho các chi tiết trong suốt. Khuôn vỏ không phải là ứng dụng chịu mài mòn cực độ, vì vậy không cần thiết phải chuyển sang H13 hoặc DC53. Trước khi ra mắt mộtKhuôn ép nhựadự án, hãy đưa các yêu cầu này vào bảng thông số kỹ thuật khuôn. Điều đó sẽ giúp tiết kiệm một chu kỳ lặp lại hoàn chỉnh so với việc tranh cãi trong quá trình chạy thử.
Cách dự đoán đạt hay không đạt tại T0
Một nhà máy khuôn có năng lực sẽ bắt đầu kiểm tra khả năng chịu rơi ngay từ T0—lần chạy thử máy và chạy mẫu đầu tiên. Thử nghiệm đầu tiên ở độ cao 1 m, sau đó chuyển sang 1.5 m để kiểm tra biên độ an toàn. Vị trí vết nứt sẽ cho bạn biết vấn đề nằm ở đâu: thiết kế gân kém, ứng suất do vị trí cổng phun, hoặc ứng suất nội bộ do hư hỏng khi đẩy sản phẩm. Các vị trí nứt T0 phổ biến nhất là chân chốt và các góc. Điều đó không có nghĩa là khuôn bị loại bỏ. Nó có nghĩa là công cụ cần được chuyển sang giai đoạn hiệu chỉnh T1. Nếu bạn đợi đến khi sản xuất hàng loạt mới chạy thử nghiệm rơi, ngay cả một thay đổi nhỏ ở khuôn cũng có thể gây ra gián đoạn lớn.
Ở giai đoạn T0, ba kiểm tra về phía khuôn là đủ để đưa ra đánh giá sớm về hiệu suất chịu rơi:
| Hạng mục kiểm tra | Cách kiểm tra | Chi phí bỏ lỡ |
|---|---|---|
| Vị trí đường hàn. | Xem xét báo cáo phân tích dòng chảy khuôn và xác nhận xem nó có rơi vào chốt, gốc tay cầm hay góc cạnh không | Chi tiết bị nứt từ đường hàn trong quá trình thử nghiệm thả rơi |
| Liệu bán kính góc có đủ hay không. | Kiểm tra R ≥ 0.5T tại gốc chốt, giao điểm gân và các điểm chuyển tiếp độ dày thành | Tập trung ứng suất và nứt góc |
| Kiểm tra sàng lọc va đập | Bắt đầu với 3 lần thả từ độ cao 1 m, sau đó kiểm tra ở độ cao 1,5 m để đánh giá biên độ an toàn. | Vấn đề chỉ xuất hiện ở khâu kiểm tra cuối cùng, và việc sửa khuôn đã quá muộn |
Khách hàng thường kiểm tra dựa trên hai tiêu chí: không có vết nứt xuyên thấu và thiết bị khởi động bình thường sau khi rơi. Đối với các bộ phận mang điện và vỏ bọc, điện trở cách điện thường được yêu cầu duy trì ở mức 2 MΩ trở lên. Các vết xước sâu làm lộ vật liệu nền cũng có thể dẫn đến việc từ chối sản phẩm. Đó là lý do tại sao khách hàng thường ghi lại toàn bộ quá trình thử nghiệm và đôi khi mang theo máy đo độ cứng để bàn. Chỉ có ba cách thực tế để xử lý tranh chấp: xác định rõ tiêu chuẩn, chiều cao và số lần rơi trong hợp đồng trước khi sản xuất; ghi lại quá trình rơi bằng video làm bằng chứng; và chuẩn bị ba bộ mẫu.
Câu hỏi thường gặp
Thử nghiệm thả rơi 1.5 m có phải là yêu cầu của tiêu chuẩn quốc gia không?
Không. Theo hệ thống GB 3883 và IEC 60745/62841, tiêu chuẩn cơ bản về thử nghiệm rơi cho dụng cụ cầm tay là 1 m với ba lần rơi. Yêu cầu 1,5 m là một điều kiện nghiêm ngặt hơn do các chủ thương hiệu, khách hàng dụng cụ pin lithium và các gói thầu mua sắm đặt ra. Nó khó hơn 50% so với tiêu chuẩn an toàn cơ bản. Khi một nhà cung cấp nói “tiêu chuẩn quốc gia không yêu cầu điều đó”, họ đang lấy mức tối thiểu làm mục tiêu.
Vật liệu chứa sợi thủy tinh có khả năng chống rơi tốt hơn không?
Không. PA66+GF30 cải thiện độ cứng vững và khả năng chịu nhiệt, nhưng độ bền va đập của nó thấp hơn PC/ABS. Nylon gia cường sợi thủy tinh chịu được va đập khi rơi chủ yếu nhờ thiết kế cấu trúc, chứ không phải do bản thân vật liệu vốn dĩ bền hơn. Nếu độ bền va đập khi rơi là ưu tiên hàng đầu, hãy chọn PC/ABS. Nếu khả năng chịu nhiệt và độ cứng vững quan trọng hơn, hãy chọn nylon gia cường sợi thủy tinh. Mỗi loại giải quyết một vấn đề khác nhau.
Liệu thành vỏ dày hơn có luôn cải thiện khả năng chịu va đập không?
Không. Độ dày thành đồng nhất là ưu tiên hàng đầu. Phạm vi tiêu chuẩn chuyên nghiệp điển hình là 2,5-4 mm. Thay đổi độ dày đột ngột trở thành điểm tập trung ứng suất, và chi tiết sẽ bị rách tại đó khi rơi. Hãy sử dụng chuyển tiếp dần dần 3:1 thay vì chuyển tiếp bậc.
Nếu mẫu T0 bị nứt trong thử nghiệm rơi, liệu khuôn có bị loại bỏ không?
Không. T0 tồn tại để tìm ra các vấn đề. Vị trí vết nứt chỉ ra nguyên nhân. Các vết nứt tại chân chốt và các góc có nghĩa là tập trung ứng suất. Các vết nứt tại đường hàn có nghĩa là vấn đề liên quan đến cổng phun. Các vết nứt tại các điểm bạc màu do chốt đẩy có nghĩa là góc thoát khuôn không đủ. Cách khắc phục là điều chỉnh gân tăng cứng, di chuyển cổng phun hoặc thêm góc thoát khuôn, sau đó kiểm tra lại sau hiệu chỉnh T1.
Yêu cầu 1.5 m tiết lộ điều gì về cách thức hoạt động của một nhà máy khuôn mẫu.
Giải pháp cho thử nghiệm thả rơi 1,5 mét không nằm ở bản thân việc thả rơi. Nó nằm ở công việc thiết kế được thực hiện trước khi bắt đầu gia công khuôn. Cấu trúc là tuyến phòng thủ đầu tiên, vật liệu là thứ hai, hỗ trợ khuôn là thứ ba, và T0 là giai đoạn mà tuyến phòng thủ đó được kiểm chứng. Đảo ngược thứ tự đó, chi phí sẽ tăng gấp đôi. Thay đổi vật liệu trước, sửa đổi cấu trúc sau, và chỉ sau đó mới kiểm tra khuôn là con đường tốn kém nhất. Về bản chất, đây là một vấn đề về kỷ luật thiết kế: trước khi bắt đầu gia công khuôn, yêu cầu 1,5 mét phải được coi là một vấn đề thiết kế khó hơn 50% so với tiêu chuẩn quốc gia.
Moldsteells hoạt động trong lĩnh vực ép phun nhựa, và khuôn cho vỏ dụng cụ điện cũng như các bộ phận kết cấu là một trong những mảng kinh doanh chính của chúng tôi. Đội ngũ của chúng tôi theo dõi các điểm kiểm tra này với khách hàng từ giai đoạn T0 trở đi—vị trí đường hàn, thông số bán kính và kết quả kiểm tra rơi sớm. Những đánh giá này thể hiện trong chi tiết cách một nhà máy khuôn hoạt động, chứ không phải trên bảng báo giá.
Hãy mang các danh sách kiểm tra này đến cuộc họp đánh giá DFM và xem xét từng mục một với nhà máy khuôn. Nhà cung cấp có thể đáp ứng các tiêu chí này là nhà cung cấp có khả năng cao nhất giúp vỏ sản phẩm vượt qua bài kiểm tra rơi 1.5 m.





