
Online wird oft behauptet, dass für eine Spritzgussform mit Spiegelglanz lediglich eine Grobbearbeitung mit konventioneller Funkenerosion erforderlich sei und ein erfahrener Polierer den Ra-Wert dann von Hand senken könne. Diese Schlussfolgerung ist falsch. Dies ist ein einfaches physikalisches Problem.
Eine Spiegelglanzoberfläche entsteht nicht durch nachträgliches Polieren. Sie wird bereits im Moment der Funkenerosion (EDM) bestimmt. Dies ist das grundlegende Prinzip des Verfahrens.
In einemSpritzgießwerkzeuge mit Spiegelglanz, die Oberflächenrauheit der Formkavität muss üblicherweise innerhalb von Ra 0,1 μm liegen. Bei optischen Präzisionsteilen muss dieser Wert sogar unter 0,05 μm gedrückt werden. Auf diesem Niveau kann eine konventionelle Senkerodiermaschine (EDM) dies nicht erreichen. Obwohl beide Prozesse als EDM bezeichnet werden, unterscheiden sich die Oberflächen, die von einer konventionellen Senkerodiermaschine und einer Spiegelglanz-Erodiermaschine erzeugt werden, nicht nur in der Rauheit. Sie folgen zwei unterschiedlichen Entladungsprinzipien.
Die folgenden Abschnitte erläutern, wo konventionelles Erodieren an seine Grenzen stößt, warum eine Spiegelglanz-Erodiermaschine funktioniert, wie wichtige Prozessparameter eingestellt werden, wie Moldsteells diesen Prozess durchführt und was Käufer bei der Abnahme prüfen sollten. Nach der Lektüre wird klar sein, welche Art von Lieferant spiegelglanzpolierte Teile bearbeiten kann.
Wo konventionelles Erodieren bei Spiegelglanzoberflächen an seine Grenzen stößt
Ein Spiegelglanz-Ra-Wert erfordert üblicherweise ≤0,1 μm. Die praktische Grenze des konventionellen Funkenerodierens liegt bei der Feinbearbeitung bei Ra 0,4-1 μm. Einige High-End-Maschinen können, bis an ihre Grenzen getrieben, 0,2-0,4 μm erreichen. Tiefer können sie nicht gehen.
Der Engpass ist nicht das Können des Bedienpersonals. Es ist die Physik. Es geht hier nicht um Budget oder Arbeitsaufwand. Es geht um harte physikalische Grenzen. Es gibt zwei Sackgassen, und keine davon kann umgangen werden.
Die erste Sackgasse ist der Entladungskrater.
Eine funkenerodierte Oberfläche besteht aus unzähligen mikroskopisch kleinen Entladungskratern, die mit bloßem Auge nicht sichtbar sind. Bei einer konventionellen Erodiermaschine (Senkerodieren) ist die Energie jedes Impulses hoch, sodass jeder Krater groß und tief ist. Die resultierende Oberfläche muss rau sein. Hier ist die entscheidende Zahl: Um eine spiegelglatte Oberfläche zu erreichen, muss die Einzelimpuls-Entladungsenergie auf weniger als ein Hundertstel einer konventionellen Maschine reduziert werden. Jeder Krater muss kleiner als die Wellenlänge des sichtbaren Lichts werden, damit das Licht geordnet reflektiert werden kann. Das ist die grundlegende Logik hinter einem Spiegelglanz.
Die zweite Sackgasse ist die Umschmelzschicht.
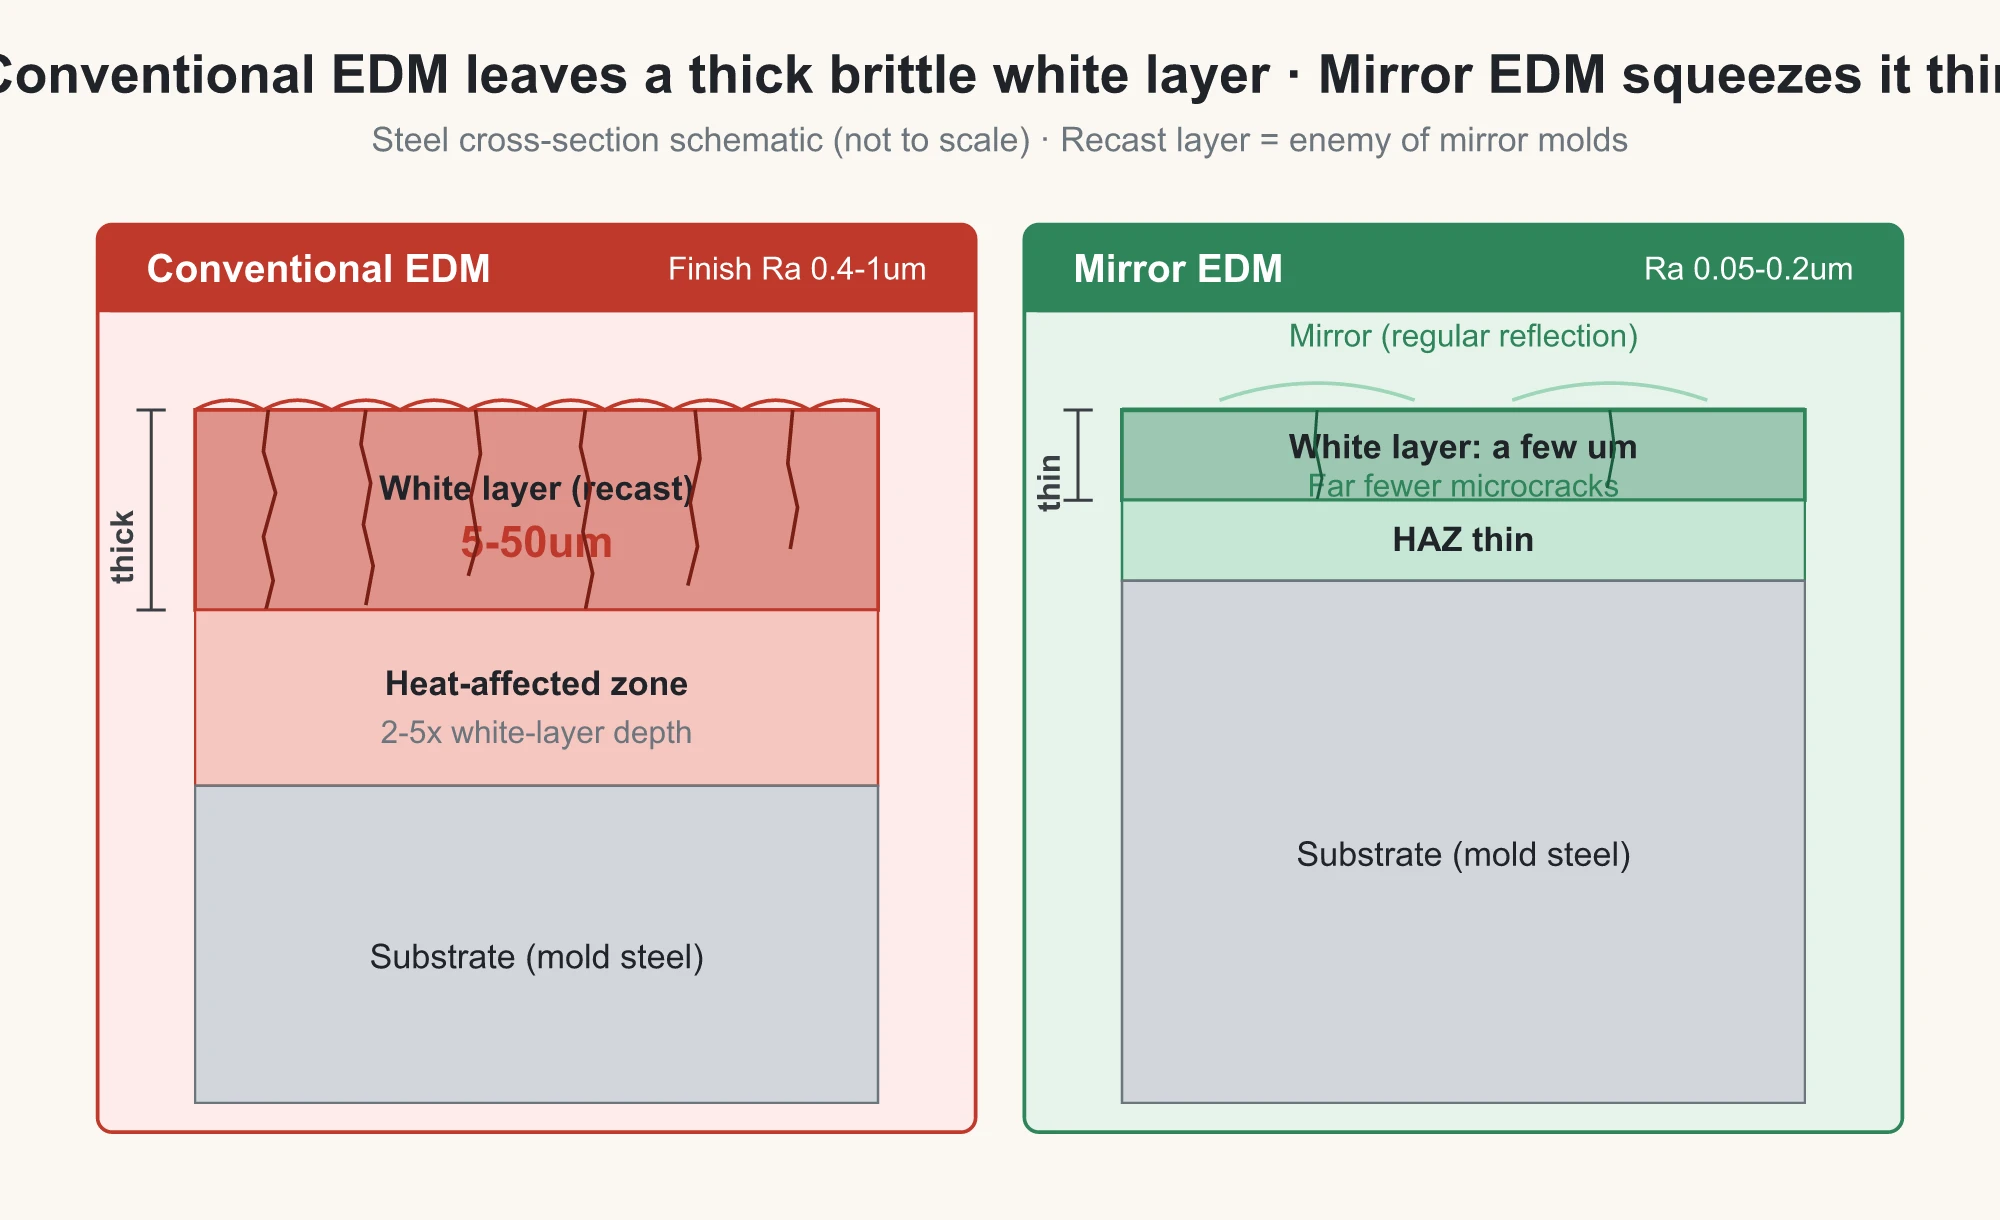
Im Moment der Entladung steigt die lokale Temperatur auf mehrere tausend Grad an. Das geschmolzene Metall wird dann durch das Dielektrikum schnell abgeschreckt, wodurch sich auf der Oberfläche eine harte und spröde Umschmelzschicht bildet. Im Fachjargon wird sie auch als weiße Schicht bezeichnet. Sie ist mit Mikrorissen und Zug-Eigenspannungen gefüllt. Basierend auf gegengeprüften Daten aus mehreren metallographischen Prüflaboren und der Fachliteratur liegt die typische Dicke der Umschmelzschicht nach konventionellem Erodieren im Bereich von 5-50 μm. Das Schlichten hinterlässt eine dünnere Schicht, während die Schruppbearbeitung eine dickere erzeugt. Darunter befindet sich eine Wärmeeinflusszone (WEZ), die typischerweise 2-5 Mal dicker ist.
Bei einem spiegelglatten Spritzgusswerkzeug ist genau diese Schicht das Problem. Sie erschwert das Polieren erheblich. Wenn der Prozess fehlerhaft ist, können Mikrorisse in das Substrat gelangen. Unter Fertigungstemperatur und -druck können sie später als Fließlinien/Schlieren oder Orangenhaut auf den Formteilen sichtbar werden. Deshalb erstellen einige Lieferanten zwar einen ansprechenden Ra-Bericht, doch das Werkzeug versagt, sobald die Massenproduktion beginnt. Die eigentliche Ursache liegt hier.
Konventionelle Anlagen können auch auf Hardware-Ebene keine Spiegelglanzbearbeitung unterstützen. Drei Faktoren kommen hier zusammen:
Die Impulsstromversorgung kann keine kleinen und ultrakurzen Impulse erzeugen. Der Servoantrieb basiert auf einem Kugelgewindetrieb, wodurch der Entladungsspalt im Bereich von 20-100 μm hin- und herpendelt und nicht im Submikronbereich gehalten werden kann. Bei der Feinbearbeitung ist die Spanabfuhr immer noch auf eine Hochdruckspülung angewiesen, die stattdessen die Entladungsstabilität stört. Fasst man diese drei Punkte zusammen, kann das Erzwingen einer Oberflächengüte von Ra 0,2 mit einer konventionellen Maschine vier- bis fünfmal länger dauern als mit einer Spiegelglanz-Erodiermaschine. Bei einem Mehrfachwerkzeug kann die Konsistenz von Kavität zu Kavität überhaupt nicht gewährleistet werden.
Warum eine Spiegelglanz-Erodiermaschine eine spiegelnde Oberfläche erzeugen kann
Wie löst eine Spiegelglanz-Funkenerodiermaschine diese beiden Sackgassen? Es läuft auf drei Dinge hinaus. Fehlt eines davon, sinkt der Ra-Wert nicht.
Zuerst die digitale Impulsstromversorgung.
Eine Hochglanz-Funkenerodiermaschine kann ultrakurze Impulse mit extrem niedriger Energie im Nano- bis Mikrosekundenbereich abgeben. Die Einzelimpuls-Entladungsenergie wird auf weniger als ein Hundertstel der einer herkömmlichen Maschine reduziert. Geringere Energie bedeutet eine flachere Entladungskraterbildung. Wenn Millionen von flachen Kratern gleichmäßig verteilt werden, entsteht eine Spiegeloberfläche. Dies ist das Kernprinzip der Hochglanz-Funkenerodiermaschine.
Zweitens, ein Servomotorantrieb mit Linearmotor.
High-End-Spiegelglanzmaschinen verwenden einen planaren Linearmotor anstelle eines herkömmlichen Kugelgewindetriebs. Es gibt keinen mechanischen Kontakt und keinen Verschleiß der Spindel. Sodick behauptet öffentlich, dass die Positioniergenauigkeit zehn Jahre lang nicht abweicht und der Elektrodenverschleiß unter 0,06% gehalten werden kann. Das ist die Zahl, die man sich merken sollte: Elektrodenverschleiß unter 0,06%. Nur wenn der Spalt stabil ist, kann die Maschine ungewöhnlich große Funken vermeiden, die Vertiefungen in das Werkstück brennen.
Drittens: mehrstufige Feinbearbeitung.
Vom Schruppen über das Vorschlichten, Schlichten bis hin zum Ultrafeinschlichten reduziert der Prozess Strom und Impulsdauer schrittweise. Jede Stufe ist über eine integrierte Parametertabelle automatisch mit der nächsten verbunden. Es gibt auch eine optionale Methode namens pulvergemischtes Funkenerodieren (PMEDM), bei der Siliziumpulver oder Aluminiumpulver in einer Konzentration von mehreren Gramm pro Liter im Kerosin-Dielektrikum suspendiert wird. Das suspendierte Pulver verteilt die sonst konzentrierte Entladung in viele kleine Entladungsereignisse. Der Entladungsspalt wird breiter, die Energie gleichmäßiger verteilt, und der Ra-Wert kann weiter reduziert werden.
Dies ist eine Verbesserungsmethode, nicht das einzige Prinzip. Gängige kommerzielle Spiegelglanz-Erodiermaschinen basieren hauptsächlich auf ultrafeinen Impulsstromversorgungen. Pulver-Misch-Erodieren ist ein zusätzlicher Weg zur Verbesserung. Ein Anbieter sollte nicht behaupten, dass eine Spiegelglanzbearbeitung ohne Pulver-Misch-Erodieren unmöglich ist. Das ist ein anderes Thema.
Auch das Erodier-Elektrodenmaterial muss gewechselt werden. Reinkupfer ist für das Schruppen geeignet. In den Schlicht- und Spiegelglanzstufen ist eine Kupfer-Wolfram-Legierung (CuW70-CuW80) erforderlich. Sie bietet geringen Verschleiß, stabile Entladung und gute thermische Stabilität, was sie zur Standardwahl für Spiegelglanzbearbeitungen macht. Darüber liegt die Silber-Wolfram-Legierung, die für Ultra-Spiegelglanzanwendungen verwendet wird, aber teuer ist. Ein weiteres oft übersehenes Detail ist, dass sich die Oberflächenrauheit der Erodier-Elektrode direkt auf das Werkstück überträgt. Wenn die Elektrode nicht poliert ist, kann auch das Werkstück nicht poliert werden. Es mag geringfügig erscheinen, darf aber nicht ignoriert werden.
Mit geringerer Einzelimpulsentladungsenergie und geringerer Wärmeeinbringung ist die Umschmelzschicht, die von einer Spiegelglanz-Erodiermaschine erzeugt wird, wesentlich dünner als die des konventionellen Erodierens. Eine konventionelle Maschine kann leicht eine weiße Schicht von mehreren zehn Mikrometern Dicke hinterlassen. Eine Spiegelglanz-Erodiermaschine kann diese auf nur wenige Mikrometer reduzieren, mit weniger Mikrorissen. Dies beeinflusst direkt, wie einfach die spätere Politur sein wird und wie lange die Form in der Produktion hält.
| Dimension | Konventionelle Funkenerosion | Spiegelglanz-Funkenerodiermaschine |
|---|---|---|
| Einzelimpuls-Entladungsenergie | Hoch (tiefe Krater) | Weniger als 1/100 einer konventionellen Maschine |
| Ra-Grenzwert | Ra 0,4-1 μm bei der Feinbearbeitung; 0,2-0,4 μm im Grenzbereich | Ra 0,05-0,2 µm |
| Umschmelzschicht | Typischerweise 5-50 μm, mit Mikrorissen | Nur wenige Mikrometer, mit weniger Mikrorissen |
| Spaltantrieb | Kugelgewindespindel, instabiler Spalt | Linearmotor, stabil im Submikronbereich |
| Dielektrikum | Standard-Kerosin | Temperaturgeregelte Zirkulation, optionales Pulver-Erodieren |
| Typische Anwendungen | Konstruktive Hohlräume, nicht-sichtbare Bauteile | Spiegeloberflächen, hochglänzende Spritzgussformen, optische Bauteile |
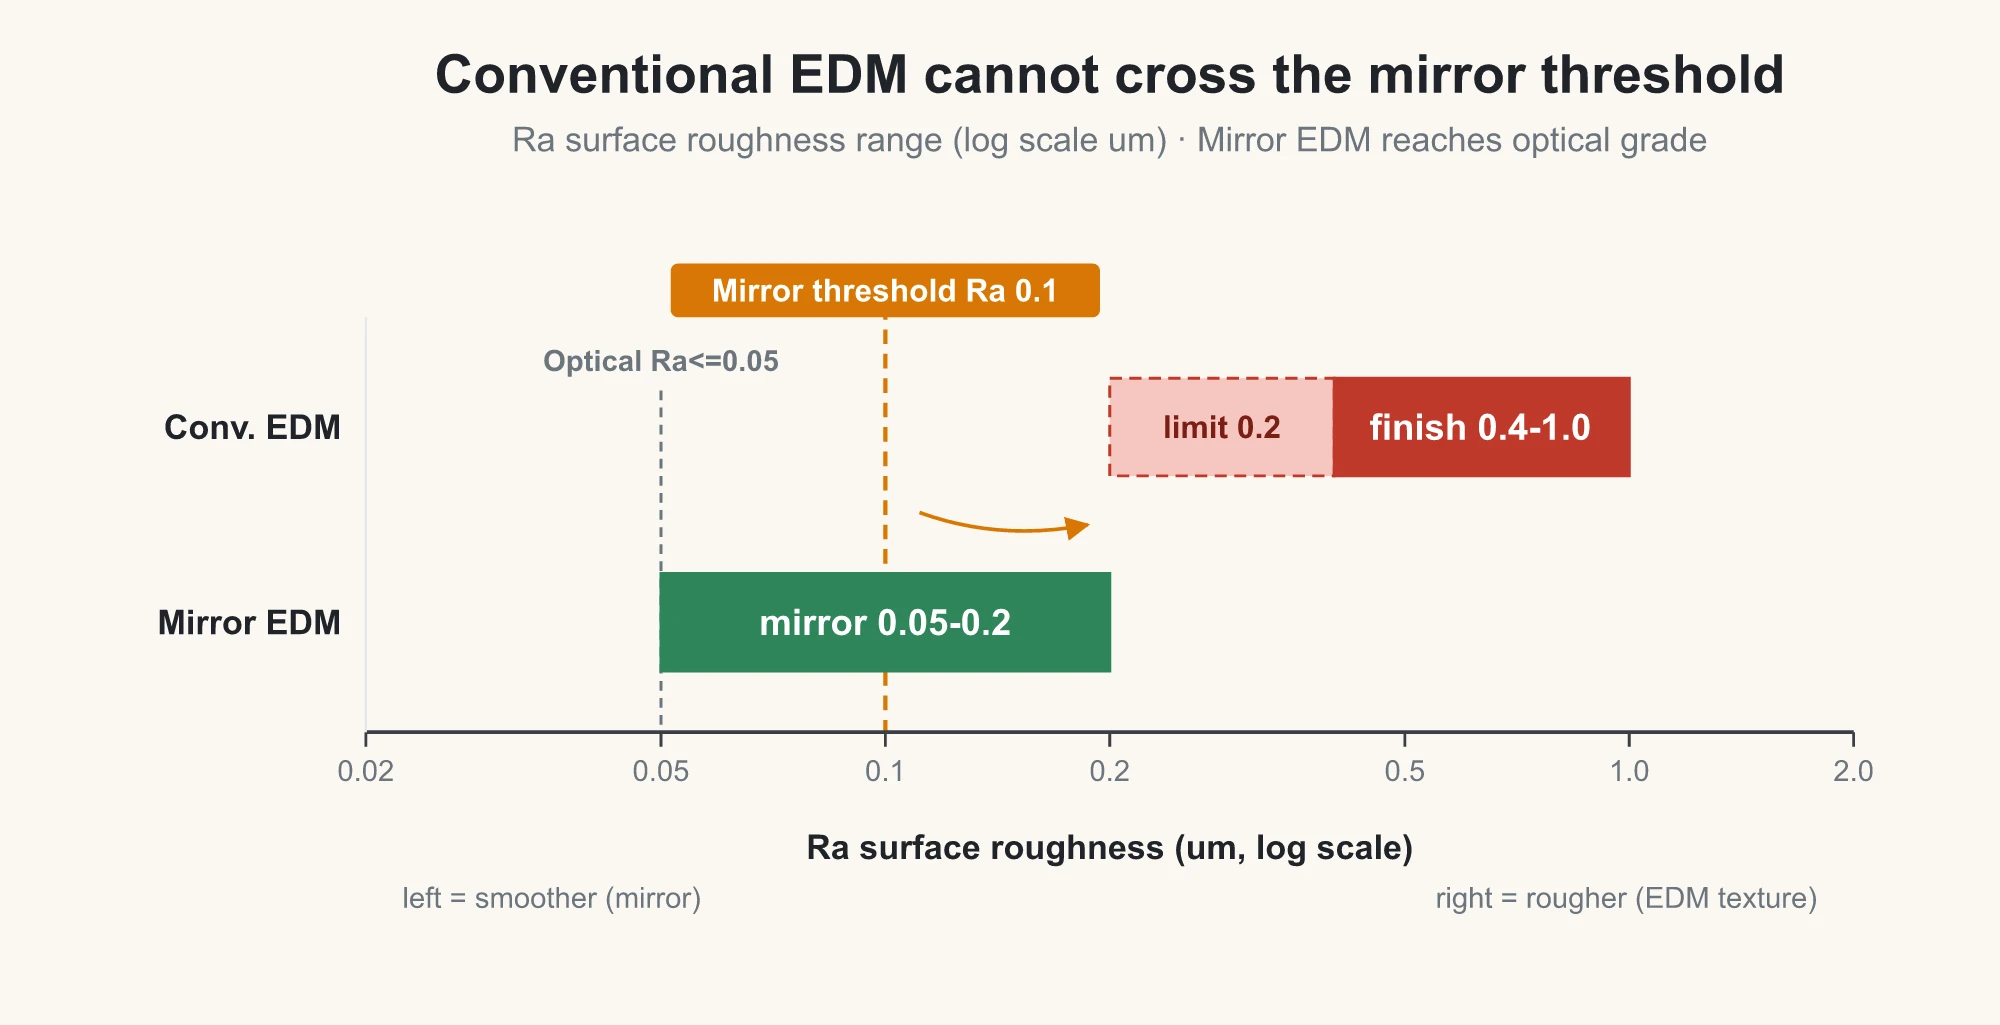
Eine Hochglanz-Funkenerodiermaschine ist nicht einfach eine präzisere Version einer herkömmlichen Erodiermaschine (Senkerodiermaschine). Sie basiert auf einer völlig anderen Entladungslogik. Wenn es darum geht, einen Rauheitswert von Ra 0,1 zu erreichen, wird ein Anbieter mit einer Hochglanz-Funkenerodiermaschine den Auftrag annehmen. Ein Anbieter ohne diese Maschine kann herkömmliche Geräte nur dazu zwingen, dies langsam und inkonsistent zu versuchen. Deshalb entscheidet der Besitz dieser Maschine darüber, ob die Aufgabe überhaupt ausgeführt werden kann.
Wie Schlüsselparameter eingestellt werden
Eine Spiegelglanzoberfläche wird nicht in einem einzigen Durchgang erzielt. Der Prozess erfolgt schrittweise, von der Grob- zur Feinbearbeitung. Der Rhythmus dieser Abfolge und die Steuerung mehrerer Schlüsselparameter bestimmen direkt, ob der angestrebte Ra-Wert erreicht werden kann. Dabei sind drei Hauptpunkte zu beachten.
Zuerst der Spitzenstrom.
Der Prozess beginnt mit dem Schruppen bei mehr als zehn Ampere, sinkt im Vorschlichten auf mehrere Ampere und reduziert sich dann im Spiegelglanzstadium auf Bruchteile eines Ampere. Gleichzeitig wird die Pulsdauer von mehreren hundert Mikrosekunden auf nur wenige Mikrosekunden reduziert. Das Pulsintervall wird erhöht, um dem Dielektrikum Zeit zur Deionisierung zu geben. Im Spiegelglanzstadium muss die Elektrodenhubhöhe auf weniger als 0,5 mm reduziert werden. Die periodische Rückwärtsbewegung der EDM-Elektrode entfernt Erosionsrückstände. Ohne Elektrodenhub können keine Rückstände entfernt werden, und eine Sekundärentladung erzeugt Lochfraß statt einer spiegelglatten Oberfläche. Heute ist diese Parametersequenz in der Prozessbibliothek der Maschine hinterlegt. Sie hängt nicht mehr vom Versuch und Irrtum des Bedieners ab.
Zweitens, Temperaturregelung des Dielektrikums.
Die Spiegelglanz-Entladung ist temperaturempfindlich. Wenn die Temperatur schwankt, driften sowohl die Viskosität des Dielektrikums als auch der Entladungsspalt ab, und die Veränderung des Ra-Wertes zeigt sich sofort am Werkstück. Betriebe, die Spiegeloberflächen herstellen, benötigen eine temperaturgeregelte Zirkulation für das Dielektrikum, die nach Branchenpraxis üblicherweise in einem engen Bereich um 20-25 °C gehalten wird. Im Sommer wird ein Betrieb ohne Klimaanlage eine offensichtliche Verschlechterung des Ra-Wertes feststellen. Dies ist ein bekanntes Problem in der realen Produktion.
Drittens: Abstimmung der Stahlgüte.
Die Materialauswahl ist entscheidend für spiegelglänzende Spritzgussformen. Nicht jeder Stahl kann eine echte Spiegeloberfläche erzeugen.
NAK80 ist die erste Wahl für spiegelglanzfähige Anwendungen, da seine Mikrostruktur im vorvergüteten Zustand ausreichend gleichmäßig ist. S136 sollte die Elektroschlacke-Umschmelz-Version (ESR-Version) sein und auf 48-52 HRC gehärtet werden. Dann entfaltet sich seine Spiegelglanzleistung, zusammen mit einer guten Korrosionsbeständigkeit, wodurch es für PVC- und medizinische Teile geeignet ist. 718H bietet ein gutes Preis-Leistungs-Verhältnis, obwohl es etwas mehr Verunreinigungen enthält und für allgemeine hochglänzende Sichtteile geeignet ist. P20 weist nur eine durchschnittliche Polierbarkeit auf und sollte nicht für Spiegelglanzarbeiten verwendet werden. H13 ist ein Warmarbeitsstahl, der hauptsächlich verwendet wird fürDruckgusswerkzeuge, nicht die erste Wahl für Anwendungen mit spiegelglatten Spritzgussformen. Es kann zwar weiterhin mittels Funkenerosion bearbeitet werden, aber seine Karbidsegregation ist relativ stärker ausgeprägt, weshalb das Erreichen einer extrem spiegelglatten Oberfläche nicht kosteneffizient ist.
Wie Moldsteells diesen Prozess umsetzt
Ob eine Spiegelglanz-Erodiermaschine wirklich unerlässlich ist, hängt von der Ausrüstungsliste des Anbieters ab. Nach Jahren der Herstellung von Spiegelglanzteilen ist bei Moldsteells eines klar: Diese beiden Sodick Spiegelglanz-Erodiermaschinen sind unersetzlich. Manche Aufträge können die Ra-Anforderung ohne sie einfach nicht erfüllen.
Moldsteells betreibt insgesamt 11 Erodiermaschinen. Zwei 2022 angeschaffte Sodick Spiegelfinish-Erodiermaschinen sind speziell für Spiegelflächenarbeiten vorgesehen. Sie arbeiten zusammen mit Maschinen wie der Charmilles F0350 und der Diemeng CNC-B40 für Schrupp- und Semifinish-Bearbeitungen. Erodier-Elektroden und -Einsätze werden mit Sodick Drahterodiermaschinen bearbeitet. Die Endmaße werden auf einer SEREIN Koordinatenmessmaschine (KMM) mit einem Hexagon-System überprüft. Die Bearbeitungsgenauigkeit wird konstant bei ±0,005-0,01 mm gehalten.
Eine typische Prozesskette für eine Spritzgussform mit Spiegelglanz sieht wie folgt aus: Zuerst wird die Formkavität per CNC-Verfahren grob bearbeitet. DanachWärmebehandlung, das Drahterodieren (Draht-EDM) schneidet die Einsätze und die Referenzflächen der EDM-Elektroden. Eine Schleifmaschine bearbeitet die EDM-Elektroden. Anschließend trägt eine konventionelle Senkerodiermaschine (EDM) Material ab, und die Sodick Spiegelglanz-Erodiermaschine führt eine mehrstufige Feinbearbeitung durch, um die Spiegeloberfläche zu erzeugen. Die abschließende vollständige Inspektion erfolgt mittels KMG, gefolgt von leichtem manuellem Polieren, falls erforderlich.
In dieser Kette übernimmt die Spiegelglanz-Funkenerodiermaschine nur einen einzigen Schritt: die Spiegeloberfläche selbst. Andere Schritte können ersetzt werden. Dieser nicht. Es ist wie das Salz in einem Gericht. Wenn das Salz falsch ist, misslingt das ganze Gericht.
Wie man eine spiegelglanzpolierte Spritzgussform prüft und abnimmt
Ein Ra-Wert ist nicht allein deshalb gültig, weil der Lieferant ihn angibt. Die Abnahme von Spiegelglanzoberflächen unterliegt spezifischen Methoden, Güteklassen und birgt versteckte Risiken.
Beginnen Sie mit der Einstufung.
Für Standard-Sichtteile ist ein Ra-Wert von 0,4-0,8 μm in der Regel ausreichend, wobei kein offensichtliches Erodierbild mit bloßem Auge sichtbar ist. Hochglanz-Spritzgussteile benötigen im Allgemeinen einen Ra-Wert von 0,2-0,4 μm. Um wirklich als Spiegeloberfläche zu gelten, muss der Wert innerhalb von Ra 0,1 μm liegen. Die Güteklasse für optische Linsen muss unter 0,05 μm liegen. Eine gängige Industrieregel besagt: Wenn der Ra-Wert im Bereich von 0,1-0,2 μm liegt, die visuelle Reflexion klar ist und weiteres manuelles Polieren keine offensichtliche Verbesserung bringt, dann wird das Spiegelniveau als akzeptabel angesehen.
Danach wird betrachtet, wie es gemessen wird.
Verlassen Sie sich nicht auf einen einzelnen Ra-Wert. Verschiedene Instrumente und unterschiedliche Taststrecken-Einstellungen können Messwerte erzeugen, die um 20-30% abweichen. Ein formeller Vertrag sollte den Instrumententyp klar spezifizieren, ob ein Tastschnittprofilometer oder ein Weißlichtinterferometer verwendet wird, sowie die Taststrecke und die Auswertelänge. Typische Taststrecken sind 0,08 mm oder 0,25 mm. Für Spiegelglanz-Qualität und höher ist ein Weißlichtinterferometer die bessere Wahl. Für optische Bauteile sollte ein Rasterkraftmikroskop (AFM) als letzte Instanz verwendet werden. Bei einer MehrfachkavitätSpritzgießwerkzeuge, muss jede Kavität separat nach Niveau beprobt werden. Lassen Sie nicht zu, dass ein Lieferant Daten nur von der am einfachsten zu fertigenden Kavität einreicht.
Es gibt noch ein weiteres verborgenes Problem zu beachten.
Ein Lieferant mag einen Bericht mit Ra 0,05 vorlegen, doch die Formteile entwickeln später in der Massenproduktion Fließlinien/Schlieren oder Orangenhaut. Basierend auf Branchenerfahrung bedeutet dies in der Regel nicht, dass die Rauheit zu hoch war. Es bedeutet, dass die Umschmelzschicht nicht sauber entfernt wurde und Mikrorisse sowie Restzugspannungen unter Produktions-Temperatur und -Druck auftraten. Dies ist das Echo derselben Sackgasse, die wir zuvor besprochen haben, nun in der Produktionsphase. Die Abnahme kann sich daher nicht allein auf den Ra-Wert beschränken. Sie muss eine tatsächliche Bewertung von Probespritzgussteilen umfassen.
Ein Satz fasst es zusammen: Ein Ra-Wert, der die Prüfung besteht, bedeutet nicht automatisch, dass die Form für die Produktion geeignet ist.
Ein weiterer Punkt: Die Funkenerosion mit Spiegelglanz ersetzt das manuelle Polieren nicht vollständig. Für extreme optische Spiegeloberflächen mit einem Ra-Wert von ≤0,05 kann nach der Funkenerosion noch ein leichtes Polieren erforderlich sein, und in einigen Fällen wird zur Endkorrektur Ionenstrahlpolieren oder magnetorheologisches Finishen eingesetzt. Dennoch bietet die Funkenerosion mit Spiegelglanz mehrere klare Vorteile gegenüber dem rein manuellen Polieren: Konsistenz bei Mehrfachkavitäten, wobei die Variationen zwischen den Kavitäten innerhalb weniger Mikrometer kontrolliert werden können; komplexe Geometrien, wie tiefe, schmale Schlitze und Freiformflächen, die mit manuellen Werkzeugen nicht erreicht werden können; keine Polierverformung, da die kontaktlose Bearbeitung keine Polierkraft ausübt und dünne Wände oder scharfe Kanten nicht beschädigt; und Wiederholbarkeit, da feste Parameter stabile Chargen liefern, anstatt vom Gefühl eines erfahrenen Polierers abzuhängen. Bei Großserienfertigung, komplexen Oberflächen und Anwendungen, die eine hohe Konsistenz erfordern, übertrifft die Funkenerosion mit Spiegelglanz das manuelle Polieren deutlich. Für einfache, flache Einzelteile in kleinen Chargen sind die Kosten für manuelles Polieren möglicherweise nicht wesentlich höher.
Letztendlich wird eine Spiegeloberfläche nicht nachträglich poliert. Sie wird im Moment der Entladung bestimmt. Das ist der eine Satz, den man sich merken sollte.
Wenn eine Zeichnung das nächste Mal ein spiegelglattes Bauteil mit Ra 0,05 erfordert, stellen Sie dem Lieferanten drei Fragen, bevor Sie ein Angebot anfordern: Verfügen sie über die richtige Spiegelglanz-EDM-Maschine, welche Stahlsorte werden sie verwenden und können sie tatsächliche Ra-Messdaten sowie Ergebnisse von Probespritzgussteilen vorlegen? Nur wenn alle drei Fragen klar beantwortet werden, ist es sinnvoll, fortzufahren.
Ist das Werkzeug ungeeignet, ist der Aufwand vergeblich. Die eigentliche Frage ist: Welcher Schritt verhindert derzeit das spiegelglatte Bauteil?





