
Mọi người trên mạng thường nói rằng đối với khuôn ép nhựa có độ bóng gương, tất cả những gì bạn cần là gia công thô bằng EDM thông thường, sau đó một thợ đánh bóng lành nghề có thể giảm giá trị Ra bằng tay. Kết luận đó là sai. Đây là một vấn đề vật lý đơn giản.
Bề mặt gương không được tạo ra bằng cách đánh bóng sau gia công. Nó được quyết định tại thời điểm gia công phóng điện (EDM). Đó là logic cơ bản của quy trình.
Trong mộtKhuôn ép nhựa hoàn thiện bóng gươngThông thường, độ nhám bề mặt lòng khuôn cần duy trì trong khoảng Ra 0.1 μm. Các bộ phận quang học chính xác cần đạt dưới 0.05 μm. Ở mức độ đó, máy EDM xung định hình thông thường không thể đạt được. Cả hai quy trình đều được gọi là EDM, nhưng bề mặt được tạo ra bởi máy EDM xung định hình thông thường và máy EDM hoàn thiện gương khác nhau không chỉ về độ nhám. Chúng tuân theo hai logic phóng điện khác nhau.
Các phần dưới đây sẽ phân tích những điểm mà EDM thông thường gặp khó khăn, lý do máy EDM gia công bề mặt gương hoạt động hiệu quả, cách thiết lập các thông số quy trình chính, cách Moldsteells thực hiện quy trình này và những gì người mua nên kiểm tra trong quá trình nghiệm thu. Sau khi đọc, bạn sẽ hiểu rõ loại nhà cung cấp nào có thể xử lý các chi tiết có bề mặt gương.
Những điểm EDM thông thường còn thiếu sót khi gia công bề mặt gương
Độ nhám Ra cấp gương thường yêu cầu ≤0.1 μm. Giới hạn thực tế của EDM thông thường trong hoàn thiện là Ra 0.4-1 μm. Một số máy cao cấp, khi được đẩy đến giới hạn, có thể đạt 0.2-0.4 μm. Chúng không thể đạt thấp hơn.
Nút thắt cổ chai không phải là kỹ năng của người vận hành. Đó là vật lý. Điều này không liên quan đến ngân sách hay nỗ lực của người lao động. Đó là về những giới hạn vật lý cứng nhắc. Có hai ngõ cụt và không thể vượt qua được.
Ngõ cụt đầu tiên là hố phóng điện.
Bề mặt gia công EDM được tạo thành từ vô số đặc điểm miệng hố phóng điện siêu nhỏ mà mắt thường không thể nhìn thấy. Trong máy EDM thông thường (EDM ăn mòn), năng lượng trong mỗi xung cao, do đó mỗi miệng hố lớn và sâu. Bề mặt tổng thể phải thô. Đây là con số then chốt: để đạt được bề mặt cấp độ gương, năng lượng phóng điện xung đơn phải được giảm xuống dưới một phần trăm so với máy thông thường. Mỗi miệng hố phải trở nên nhỏ hơn bước sóng ánh sáng nhìn thấy để ánh sáng có thể phản xạ một cách có trật tự. Đó là logic cơ bản đằng sau việc hoàn thiện gương.
Ngõ cụt thứ hai là lớp tái đúc.
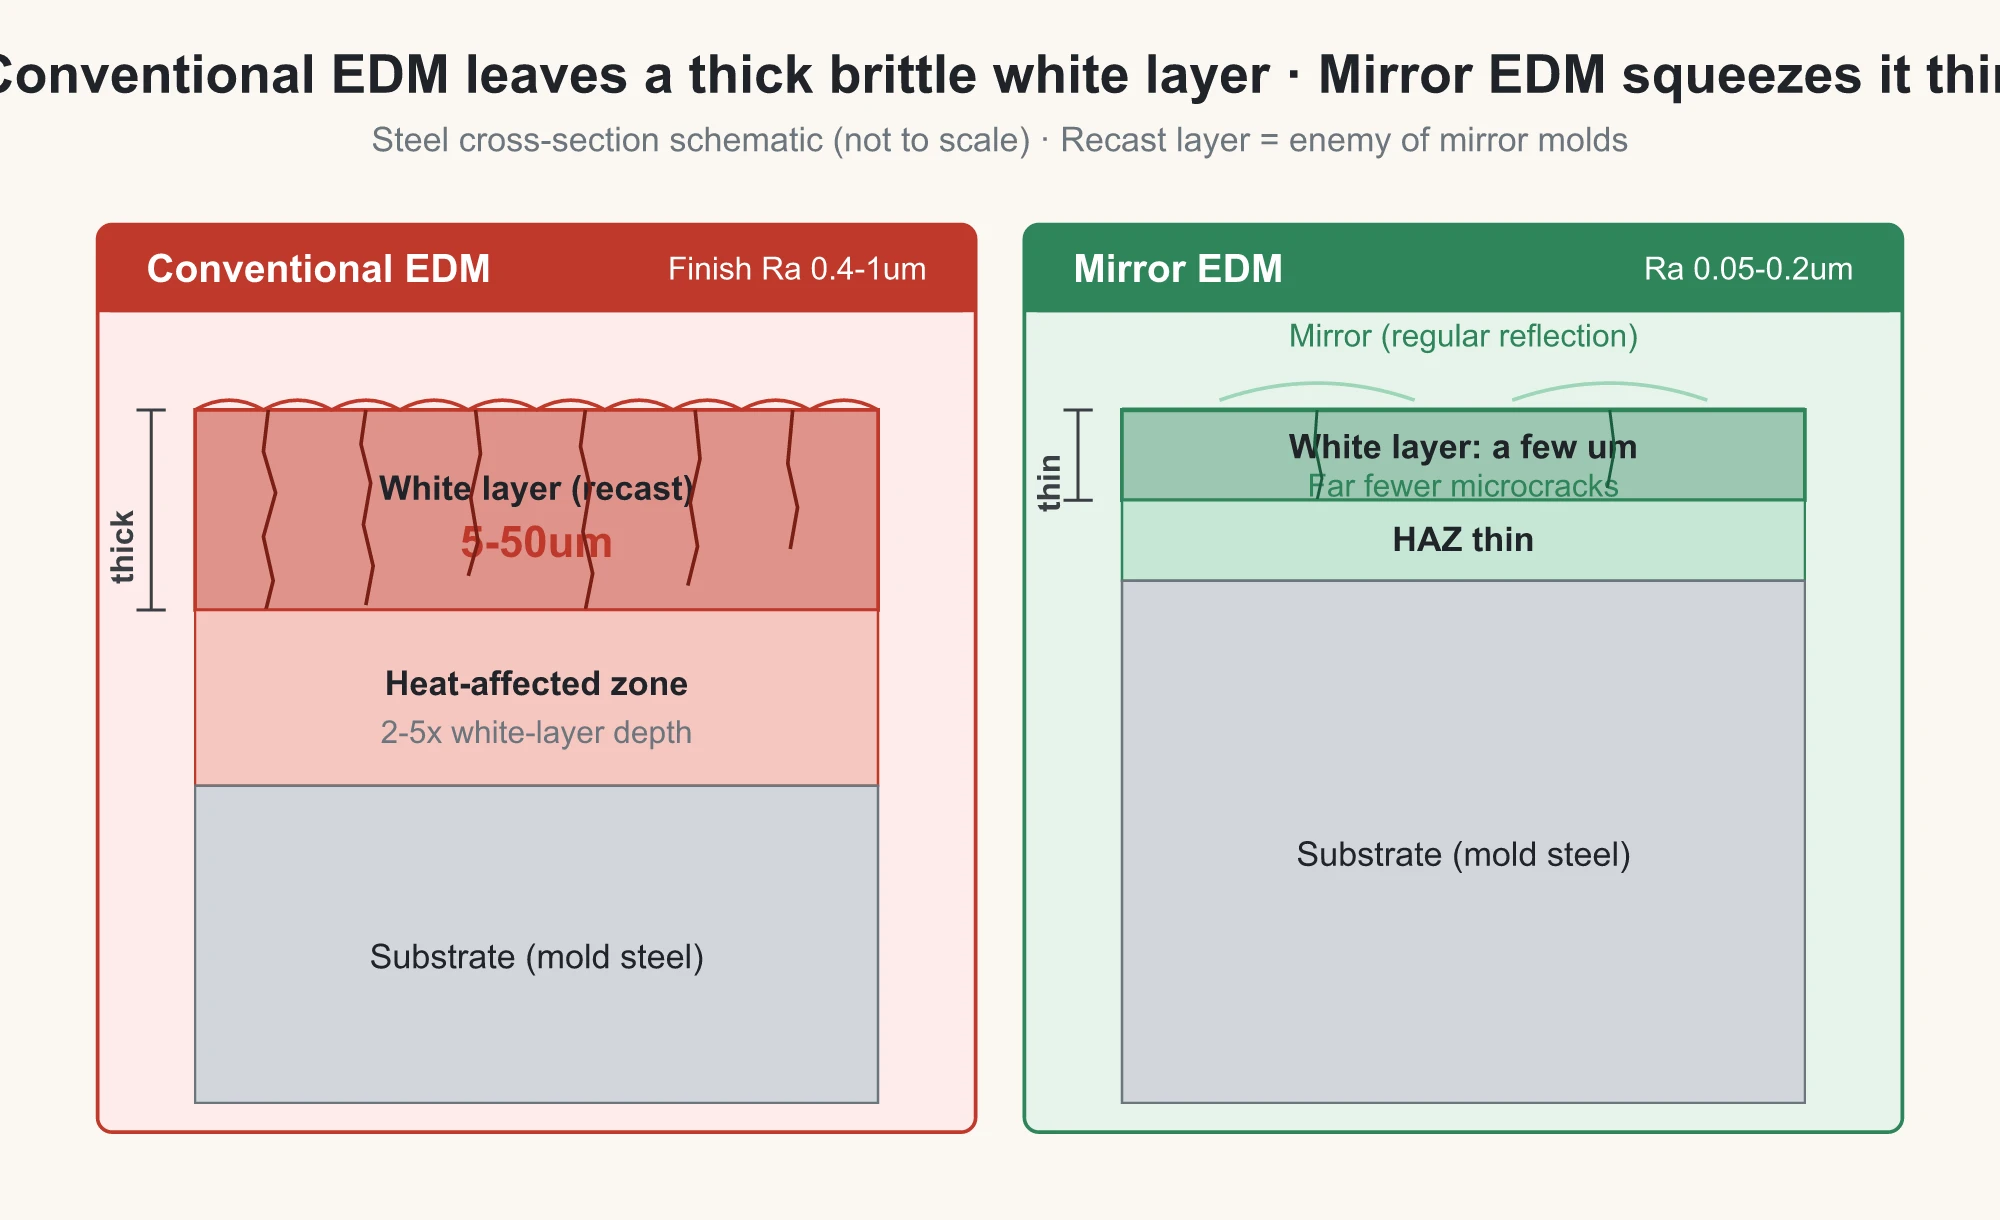
Tại thời điểm phóng điện, nhiệt độ cục bộ tăng lên vài nghìn độ. Kim loại nóng chảy sau đó được làm nguội nhanh chóng bằng chất điện môi, tạo thành một lớp tái đúc cứng và giòn trên bề mặt. Trong ngành, nó còn được gọi là lớp trắng. Lớp này chứa đầy các vết nứt siêu nhỏ và ứng suất kéo dư. Dựa trên dữ liệu được kiểm tra chéo từ nhiều phòng thí nghiệm kiểm tra luyện kim và tài liệu học thuật, độ dày lớp tái đúc điển hình sau gia công EDM thông thường nằm trong khoảng 5-50 μm. Gia công tinh để lại lớp mỏng hơn, trong khi gia công thô để lại lớp dày hơn. Bên dưới nó là vùng ảnh hưởng nhiệt (HAZ) thường dày gấp 2-5 lần.
Đối với khuôn ép phun hoàn thiện gương, lớp này chính là nguyên nhân gây ra vấn đề. Nó làm cho việc đánh bóng trở nên khó khăn hơn nhiều. Nếu quy trình sai sót, các vết nứt siêu nhỏ có thể xâm nhập vào vật liệu nền. Dưới nhiệt độ và áp suất sản xuất, chúng có thể xuất hiện sau này dưới dạng vết chảy/loang hoặc vỏ cam trên các bộ phận đúc. Đây là lý do tại sao một số nhà cung cấp đưa ra báo cáo Ra hấp dẫn, nhưng khuôn lại hỏng khi bắt đầu sản xuất hàng loạt. Nguyên nhân gốc rễ nằm ở đây.
Thiết bị thông thường cũng không thể hỗ trợ hoàn thiện bề mặt gương ở cấp độ phần cứng. Ba yếu tố sau đây kết hợp lại:
Nguồn điện xung không thể tạo ra các xung nhỏ và siêu ngắn. Bộ truyền động servo dựa vào vít me bi, do đó khe hở phóng điện dao động trong dải 20-100 μm và không thể duy trì ở mức dưới micron. Trong quá trình hoàn thiện, việc loại bỏ phoi vẫn phụ thuộc vào việc xả dòng chảy cao, điều này lại làm nhiễu loạn sự ổn định phóng điện. Kết hợp ba yếu tố này, việc ép một máy thông thường đạt độ nhám Ra 0.2 có thể mất thời gian gấp bốn đến năm lần so với máy gia công bề mặt gương. Trong khuôn nhiều lòng, độ đồng nhất giữa các lòng khuôn hoàn toàn không thể đảm bảo.
Tại sao máy EDM hoàn thiện bề mặt gương có thể tạo ra bề mặt gương
Máy gia công tia lửa điện hoàn thiện bề mặt gương giải quyết hai bế tắc đó như thế nào? Điều này phụ thuộc vào ba yếu tố. Nếu thiếu một trong số đó, giá trị Ra sẽ không giảm xuống.
Đầu tiên, nguồn điện xung kỹ thuật số.
Máy EDM hoàn thiện bề mặt gương có thể xuất ra các xung ngắn năng lượng cực thấp trong dải nano giây đến micro giây. Năng lượng phóng điện của một xung được giảm xuống dưới một phần trăm so với máy thông thường. Năng lượng thấp hơn có nghĩa là hình thành các miệng hố phóng điện nông hơn. Khi hàng triệu miệng hố nông này được phân bố đều, kết quả là một bề mặt gương. Đây là cốt lõi của máy EDM hoàn thiện bề mặt gương.
Thứ hai, bộ truyền động servo được cấp nguồn bởi động cơ tuyến tính.
Các máy gia công bề mặt gương cao cấp sử dụng động cơ tuyến tính phẳng thay vì vít me bi truyền thống. Không có tiếp xúc cơ học và không có sự mài mòn vít me. Sodick công khai tuyên bố rằng độ chính xác định vị không bị trôi trong mười năm, và độ mòn điện cực có thể được giữ dưới 0.06%. Đây là con số cần nhớ: độ mòn điện cực dưới 0.06%. Chỉ khi khe hở ổn định, máy mới có thể tránh được các tia lửa điện lớn bất thường gây ra các vết cháy lõm trên phôi gia công.
Thứ ba, hoàn thiện nhiều giai đoạn.
Từ gia công thô đến bán tinh, tinh và siêu tinh, quy trình giảm dần dòng điện và thời lượng xung từng bước. Mỗi giai đoạn tự động liên kết với giai đoạn tiếp theo thông qua bảng thông số tích hợp. Ngoài ra còn có một tùy chọn khác là gia công tia lửa điện có pha bột (PMEDM), trong đó bột silic hoặc bột nhôm được lơ lửng trong dung môi điện môi dầu hỏa với nồng độ vài gram mỗi lít. Bột lơ lửng này giúp phân tán sự phóng điện tập trung thành nhiều sự kiện phóng điện nhỏ. Khe hở phóng điện trở nên rộng hơn, năng lượng được phân bổ đều hơn, và giá trị Ra có thể được giảm xuống thấp hơn.
Đây là một phương pháp cải tiến, không phải là nguyên tắc duy nhất. Các máy EDM gia công bề mặt gương thương mại phổ biến chủ yếu dựa vào nguồn điện xung siêu mịn. EDM pha bột là một con đường cải tiến bổ sung. Một nhà cung cấp không nên tuyên bố rằng gia công bề mặt gương là không thể nếu không có EDM pha bột. Đó là một vấn đề khác.
Vật liệu điện cực gia công tia lửa điện cũng cần thay đổi. Đồng nguyên chất phù hợp cho gia công thô. Trong các giai đoạn gia công tinh và siêu bóng, cần sử dụng hợp kim đồng-vonfram (CuW70-CuW80). Vật liệu này có khả năng chống mài mòn thấp, phóng điện ổn định và ổn định nhiệt tốt, trở thành lựa chọn tiêu chuẩn cho các công việc yêu cầu cấp độ gương. Cao hơn nữa là hợp kim bạc-vonfram, được sử dụng cho các ứng dụng siêu bóng, nhưng rất đắt tiền. Một chi tiết khác thường bị bỏ qua là độ nhám bề mặt điện cực gia công tia lửa điện truyền trực tiếp sang chi tiết gia công. Nếu điện cực không được đánh bóng, chi tiết gia công cũng không thể được đánh bóng. Điều này có vẻ nhỏ nhặt nhưng không thể bỏ qua.
Với năng lượng phóng điện xung đơn và lượng nhiệt đầu vào thấp hơn, lớp vật liệu nóng chảy lại (recast layer) được tạo ra bởi máy EDM hoàn thiện bề mặt gương mỏng hơn nhiều so với máy EDM thông thường. Một máy thông thường có thể dễ dàng để lại một lớp trắng dày hàng chục micron. Máy EDM hoàn thiện bề mặt gương có thể giảm độ dày này xuống chỉ còn vài micron, với ít vết nứt vi mô hơn. Điều này ảnh hưởng trực tiếp đến mức độ dễ dàng của quá trình đánh bóng sau này và tuổi thọ của khuôn trong sản xuất.
| Kích thước | EDM thông thường | Máy EDM hoàn thiện bề mặt gương |
|---|---|---|
| Năng lượng phóng điện xung đơn | Cao (vết lõm sâu) | Đạt độ chính xác vượt trội, chỉ bằng 1/100 so với máy thông thường |
| Giới hạn Ra | Độ nhám Ra 0.4-1 μm trong gia công tinh; 0.2-0.4 μm ở giới hạn | Ra 0.05-0.2 μm |
| Lớp tái đúc | Thông thường 5-50 μm, kèm theo các vết nứt siêu nhỏ. | Chỉ vài micromet, với ít vết nứt vi mô hơn. |
| Điều khiển khe hở | Vít me bi, khe hở không ổn định | Động cơ tuyến tính, ổn định ở cấp độ dưới micron |
| Dầu điện môi | Dầu hỏa tiêu chuẩn | Tuần hoàn kiểm soát nhiệt độ, gia công tia lửa điện pha bột tùy chọn |
| Các ứng dụng điển hình | Các khoang kết cấu, các bộ phận không yêu cầu bề mặt ngoài | Bề mặt gương, khuôn ép phun độ bóng cao, các bộ phận quang học |
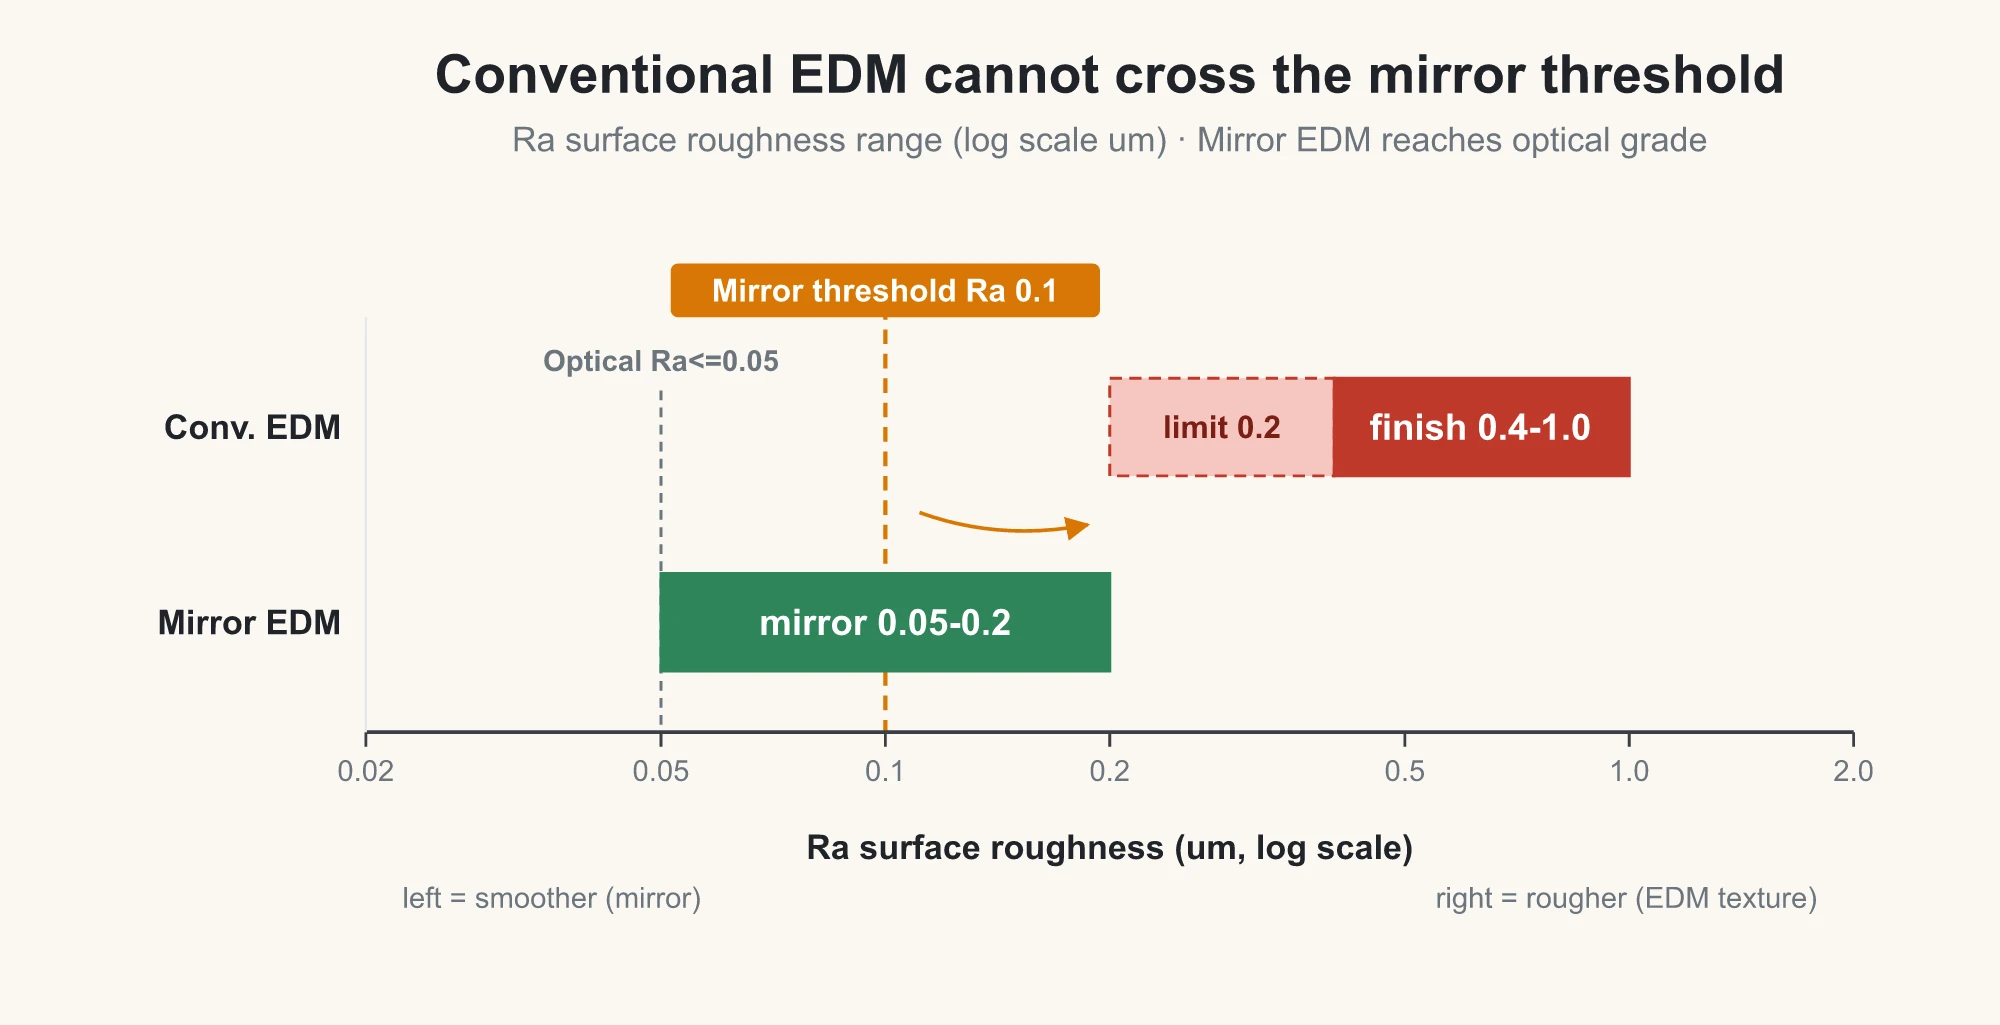
Máy EDM hoàn thiện bề mặt gương không chỉ đơn thuần là một phiên bản chính xác hơn của máy EDM thông thường (máy EDM xung định hình). Đó là một logic phóng điện khác biệt. Nếu câu hỏi là liệu một xưởng có thể đạt Ra 0.1, một nhà cung cấp có máy EDM hoàn thiện bề mặt gương sẽ nhận đơn hàng. Một nhà cung cấp không có máy này chỉ có thể cố gắng sử dụng thiết bị thông thường để thực hiện một cách chậm chạp và không nhất quán. Đó là lý do tại sao việc sở hữu máy này quyết định liệu công việc có thể được thực hiện hay không.
Cách thiết lập các thông số chính
Bề mặt gương không đạt được chỉ trong một lần gia công. Quá trình này diễn ra từng bước, từ thô đến tinh. Nhịp điệu của chuỗi đó và việc kiểm soát một số thông số chính trực tiếp quyết định liệu độ nhám Ra mục tiêu có thể đạt được hay không. Có ba điểm chính.
Đầu tiên, dòng điện đỉnh.
Quá trình bắt đầu với gia công thô ở cường độ hơn mười ampe, giảm xuống vài ampe ở giai đoạn bán tinh, và sau đó giảm xuống chỉ còn một phần nhỏ của ampe ở giai đoạn gia công bóng gương. Đồng thời, thời gian xung được giảm từ vài trăm micrô giây xuống chỉ còn vài micrô giây. Khoảng thời gian giữa các xung được tăng lên để chất điện môi có thời gian khử ion. Ở giai đoạn gia công bóng gương, chiều cao nhấc điện cực cần được giảm xuống dưới 0.5 mm. Chuyển động lùi định kỳ của điện cực EDM giúp loại bỏ mạt phôi bị ăn mòn. Nếu không có chuyển động nhấc điện cực, mạt phôi không thể được loại bỏ, và phóng điện thứ cấp sẽ tạo ra các vết rỗ thay vì bề mặt gương. Ngày nay, trình tự thông số này được ghi vào thư viện quy trình của máy. Nó không còn phụ thuộc vào thử nghiệm và sai sót của người vận hành nữa.
Thứ hai, kiểm soát nhiệt độ chất điện môi.
Quá trình phóng điện hoàn thiện bề mặt gương rất nhạy cảm với nhiệt độ. Nếu nhiệt độ dao động, độ nhớt của chất điện môi và khe hở phóng điện đều sẽ thay đổi, và sự thay đổi Ra sẽ xuất hiện ngay lập tức trên phôi. Các xưởng sản xuất bề mặt gương cần hệ thống tuần hoàn chất điện môi được kiểm soát nhiệt độ, thường duy trì trong phạm vi hẹp khoảng 20-25 °C theo thực tiễn ngành. Vào mùa hè, một xưởng không có điều hòa sẽ thấy rõ sự suy giảm chất lượng Ra. Đây là một vấn đề đã biết trong sản xuất thực tế.
Thứ ba, lựa chọn cấp độ thép phù hợp.
Lựa chọn vật liệu rất quan trọng đối với khuôn ép phun có bề mặt gương. Không phải loại thép nào cũng có thể tạo ra bề mặt gương thực sự.
NAK80 là lựa chọn hàng đầu cho các ứng dụng yêu cầu độ bóng gương vì cấu trúc vi mô của nó đủ đồng nhất ở trạng thái tiền cứng. S136 nên là phiên bản nấu lại bằng xỉ điện (ESR) và được làm cứng đến 48-52 HRC. Đó là khi hiệu suất đánh bóng gương của nó thể hiện, cùng với khả năng chống ăn mòn tốt, làm cho nó phù hợp cho các chi tiết PVC và y tế. 718H mang lại giá trị tốt, mặc dù nó chứa nhiều tạp chất hơn một chút và phù hợp cho các chi tiết yêu cầu độ bóng cao nói chung. P20 chỉ có khả năng đánh bóng ở mức trung bình và không nên dùng cho công việc yêu cầu độ bóng gương. H13 là thép công cụ làm việc nóng chủ yếu được sử dụng choKhuôn đúc áp lực, không phải là lựa chọn hàng đầu cho các ứng dụng khuôn ép phun có độ bóng gương. Nó vẫn có thể được gia công bằng EDM, nhưng sự phân tách cacbua của nó tương đối nặng hơn, nên việc đạt được độ bóng gương cực cao sẽ không hiệu quả về chi phí.
Cách Moldsteells triển khai quy trình này
Việc máy EDM hoàn thiện bề mặt gương có thực sự cần thiết hay không phụ thuộc vào danh sách thiết bị của nhà cung cấp. Sau nhiều năm sản xuất các chi tiết có bề mặt gương, một điều rõ ràng tại Moldsteells là: hai máy EDM hoàn thiện bề mặt gương Sodick đó không thể thay thế được. Một số công việc đơn giản là không thể đáp ứng yêu cầu độ nhám bề mặt (RA) nếu không có chúng.
Moldsteells vận hành tổng cộng 11 máy EDM. Hai máy EDM hoàn thiện bề mặt gương Sodick, được mua vào năm 2022, chuyên dùng cho công việc đánh bóng gương. Chúng hoạt động cùng với các máy như Charmilles F0350 và Diemeng CNC-B40 cho các công đoạn gia công thô và bán tinh. Các điện cực và chốt định vị EDM được gia công bằng máy cắt dây EDM Sodick. Kích thước cuối cùng được kiểm tra trên máy đo tọa độ (CMM) SEREIN sử dụng hệ thống Hexagon. Độ chính xác gia công được duy trì ổn định ở mức ±0.005-0.01 mm.
Một chuỗi quy trình điển hình cho khuôn ép phun hoàn thiện bề mặt gương trông như sau: Máy CNC gia công thô lòng khuôn trước. Sau đóXử lý nhiệtEDM cắt dây cắt các chi tiết chèn và bề mặt chuẩn của điện cực EDM. Máy mài hoàn thiện các điện cực EDM. Sau đó, máy EDM xung định hình thông thường loại bỏ vật liệu, và máy EDM hoàn thiện gương Sodick thực hiện hoàn thiện nhiều giai đoạn để tạo bề mặt gương. Kiểm tra toàn bộ cuối cùng được thực hiện bằng CMM, sau đó là đánh bóng thủ công nhẹ nếu cần.
Trong chuỗi quy trình này, máy EDM hoàn thiện bề mặt gương chỉ xử lý một bước duy nhất: chính bề mặt gương. Các bước khác có thể thay thế, nhưng bước này thì không. Nó giống như muối trong món ăn. Nếu muối không đúng, cả món ăn sẽ hỏng.
Cách kiểm tra và nghiệm thu khuôn ép phun hoàn thiện bề mặt gương
Giá trị Ra không có giá trị chỉ vì nhà cung cấp báo cáo. Việc chấp nhận hoàn thiện gương có các phương pháp, cấp độ và rủi ro tiềm ẩn.
Bắt đầu với việc đánh giá cấp độ.
Đối với các bộ phận có bề mặt tiêu chuẩn, Ra 0.4-0.8 μm thường là đủ, không có hoa văn EDM rõ ràng có thể nhìn thấy bằng mắt thường. Các bộ phận khuôn ép phun có độ bóng cao thường yêu cầu Ra 0.2-0.4 μm. Để thực sự đạt tiêu chuẩn hoàn thiện gương, giá trị cần nằm trong khoảng Ra 0.1 μm. Cấp độ thấu kính quang học cần phải dưới 0.05 μm. Một quy tắc chung trong ngành là: nếu Ra nằm trong khoảng 0.1-0.2 μm, phản xạ hình ảnh rõ ràng và việc đánh bóng thủ công thêm không mang lại cải thiện rõ rệt, thì cấp độ gương được coi là chấp nhận được.
Sau đó xem xét cách nó được đo lường.
Không nên chỉ dựa vào một chỉ số Ra duy nhất. Các thiết bị khác nhau và cài đặt chiều dài lấy mẫu khác nhau có thể tạo ra các kết quả đo chênh lệch 20-30%. Một hợp đồng chính thức nên quy định rõ ràng loại thiết bị được sử dụng, cho dù là máy đo biên dạng đầu dò (stylus profilometer) hay máy đo giao thoa ánh sáng trắng (white-light interferometer), cũng như chiều dài lấy mẫu và chiều dài đánh giá. Chiều dài lấy mẫu điển hình là 0.08 mm hoặc 0.25 mm. Đối với công việc yêu cầu độ bóng gương trở lên, máy đo giao thoa ánh sáng trắng là lựa chọn tốt hơn. Đối với các bộ phận quang học, kính hiển vi lực nguyên tử (AFM) nên được sử dụng làm trọng tài cuối cùng. Trong một khuôn nhiều khoangKhuôn ép nhựa, mỗi lòng khuôn phải được lấy mẫu riêng biệt theo cấp độ. Không cho phép nhà cung cấp gửi dữ liệu chỉ từ lòng khuôn dễ nhất.
Có một vấn đề tiềm ẩn khác cần lưu ý.
Một nhà cung cấp có thể giao một báo cáo cho thấy Ra 0.05, nhưng sau đó các chi tiết đúc lại xuất hiện vết chảy/vết loang hoặc vết vỏ cam trong sản xuất hàng loạt. Dựa trên kinh nghiệm trong ngành, điều đó thường không có nghĩa là độ nhám quá cao. Nó có nghĩa là lớp tái đúc không được loại bỏ sạch sẽ, và các vết nứt siêu nhỏ cùng với ứng suất kéo dư xuất hiện dưới nhiệt độ và áp suất sản xuất. Đây là hệ quả ở giai đoạn sản xuất của cùng một bế tắc đã thảo luận trước đó. Vì vậy, việc nghiệm thu không thể dừng lại ở chỉ số Ra. Nó phải bao gồm đánh giá mẫu thử nghiệm thực tế sau khi đúc.
Tóm lại trong một câu: một giá trị Ra đạt yêu cầu kiểm tra không có nghĩa là khuôn sẽ tự động đạt yêu cầu sản xuất.
Một điểm nữa là: gia công tia lửa điện (EDM) đạt độ bóng gương không thể thay thế hoàn toàn việc đánh bóng thủ công. Đối với các bề mặt gương cấp quang học cực cao với Ra ≤0.05, vẫn có thể cần đánh bóng nhẹ sau EDM, và trong một số trường hợp, đánh bóng bằng chùm ion hoặc hoàn thiện từ lưu biến được sử dụng để hiệu chỉnh cuối cùng. Mặc dù vậy, EDM đạt độ bóng gương vẫn có một số lợi thế rõ ràng so với đánh bóng thủ công thuần túy: tính nhất quán đa khoang, trong đó sự khác biệt giữa các khoang có thể được kiểm soát trong vòng vài micromet; hình học phức tạp, chẳng hạn như các rãnh sâu hẹp và bề mặt tự do mà dụng cụ thủ công không thể tiếp cận; không biến dạng do đánh bóng, vì gia công không tiếp xúc không tác dụng lực đánh bóng và sẽ không làm sập các thành mỏng hoặc góc sắc; và khả năng lặp lại, vì các thông số cố định mang lại các lô sản phẩm ổn định thay vì phụ thuộc vào cảm nhận của một thợ đánh bóng lão luyện. Trong các công việc sản xuất số lượng lớn, các bề mặt phức tạp và các ứng dụng đòi hỏi độ nhất quán cao, EDM đạt độ bóng gương rõ ràng vượt trội hơn đánh bóng thủ công. Đối với các chi tiết đơn giản, phẳng, đơn lẻ trong các lô nhỏ, đánh bóng thủ công có thể không tốn kém hơn nhiều.
Cuối cùng, bề mặt gương không phải là kết quả của việc đánh bóng sau này. Nó được quyết định ngay tại thời điểm phóng điện. Đó là điều đáng ghi nhớ.
Lần tới khi bản vẽ yêu cầu một chi tiết có độ bóng gương với Ra 0.05, hãy hỏi nhà cung cấp ba câu hỏi trước khi yêu cầu báo giá: họ có máy EDM chuyên dụng cho độ bóng gương phù hợp không, họ sẽ sử dụng mác thép nào, và họ có thể cung cấp dữ liệu kiểm tra Ra thực tế cùng với kết quả mẫu thử nghiệm đúc không? Chỉ khi cả ba câu hỏi được trả lời rõ ràng thì mới nên tiếp tục.
Nếu công cụ sai, công sức sẽ bị lãng phí. Câu hỏi thực sự là: bước nào đang cản trở việc hoàn thiện bề mặt gương cho chi tiết bây giờ?





