
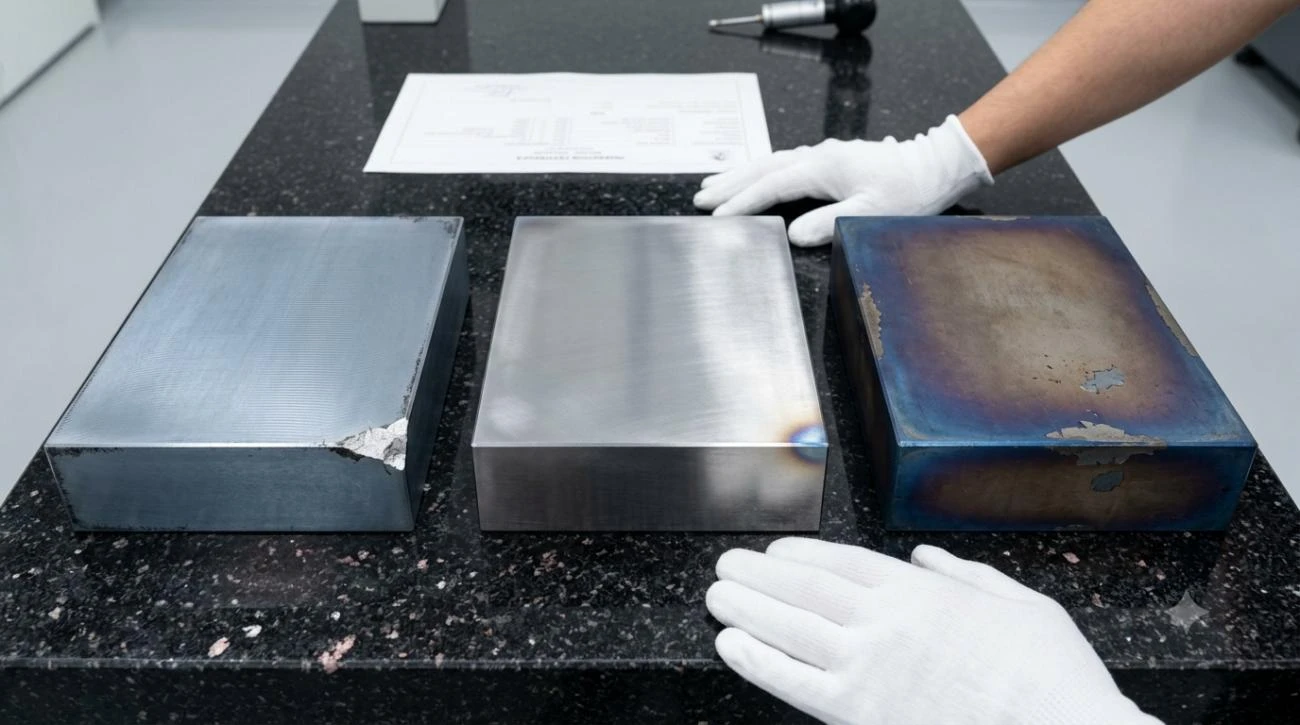
Ihr Formenbau hatte für Spritzgussformen immer P20 vorgehärteten Stahl verwendet, und es gab keine größeren Probleme. Letzten Monat erhielten Sie jedoch einen Auftrag, bei dem der Kunde eine Standzeit der Form von mehr als 1 Million Zyklen forderte. Der Lieferant empfahl H13 im geglühten Zustand: „Kaufen Sie es und wärmebehandeln Sie es selbst auf HRC 50. Es ist verschleißfester als vorgehärteter Stahl.“
Sie haben es versucht. Das geglühte Material war 30% günstiger und schien kosteneffizient. Doch nach dem Härten kam die Form mit 0,2 mm Verzug zurück, und die Formkorrektur verzögerte den Zeitplan um zwei Wochen. Nachdem sie endlich auf der Maschine montiert war, änderte der Kunde zwei strukturelle Details und erforderte Reparaturschweißen. Aber die Wärmeeinflusszone des vergüteten H13 war spröde wie Glas geworden, und nach dem Schweißen traten Risse entlang zweier Schweißnähte auf.
Letztendlich verzögerte sich die Werkzeuglieferung um 18 Tage, und der Kunde verhängte Vertragsstrafen. Als Sie alles neu berechneten, reichten die paar tausend Yuan, die Sie ursprünglich bei den Materialkosten „gespart“ hatten, nicht einmal aus, um die Arbeitskosten für die Werkzeugkorrektur zu decken.
Dies ist kein Einzelfall. Jedes Jahr verliert die Formenbauindustrie Hunderte Millionen, weil sie den falschen Weg zwischen „vorgehärteten Stahl kaufen“ und „selbst wärmebehandeln“ wählt, was zu Lieferverzögerungen und Ausschussformen führt. Diese Verluste sind vollständig vermeidbar.
Vorvergüteter Stahl: Bereits im Werk wärmebehandelt und bereit zur direkten Bearbeitung
Die Kernlogik von vorvergütetem Stahl lässt sich in einem Satz zusammenfassen:das Stahlwerk hat die Wärmebehandlung bereits für Sie abgeschlossen.
Im normalen Produktionsprozess von Werkzeugstahl verlässt der Stahl das Werk im geglühten Zustand – weich, gut zerspanbar, aber nicht hart genug für den direkten Werkzeugeinsatz. Vorvergüteter Stahl fügt einen weiteren Schritt hinzu: Härten plus Hochtemperatur-Anlassen wird bereits im Stahlwerk abgeschlossen, wodurch die Härte in den Zielbereich von HRC 28–42 gebracht und der Stahl dann direkt an Sie verkauft wird.
P20 ist der gängigste vorvergütete StahlWerkzeugstahl. Gemäß ASTM A681 ist seine Zusammensetzung 3Cr2Mo – Kohlenstoff 0,28–0,40%, Chrom 1,40–2,00% und Molybdän 0,30–0,55%. Das Stahlwerk austenitisiert es bei 850–880°C, ölabschreckt es und lässt es anschließend bei hoher Temperatur auf HRC 28–32 an. Der resultierende Stahlblock weist eine Härtevariation im Querschnitt von ≤3 HRC auf, und die Eigenspannungen wurden bereits während des Anlassens effektiv abgebaut.
718H ist eine verbesserte Version von P20 mit Nickelzusatz. Im Vergleich zu P20 verbessert der zusätzliche Nickelanteil von ca. 1,0% die Härtbarkeit erheblich. ASTM A681 weist 718H keine eigenständige Gütenummer zu, aber die Industrie klassifiziert es im Allgemeinen als „modifizierte P20-Güte“. Seine werkseitig vorgehärtete Härte beträgt HRC 33–38, was HB 330–380 entspricht, mit einer Zugfestigkeit bei Raumtemperatur von ca. 980–1100 MPa. Der entscheidende Vorteil ist nicht nur der Festigkeitswert, sondernmikrostrukturelle Gleichmäßigkeit. 718H wird üblicherweise durch Vakuumentgasung hergestellt, weist einen hohen Reinheitsgrad auf und kann ohne Poren auf Ra 0,1–0,2 μm poliert werden – ein Niveau, das P20 nicht erreichen kann.
Es gibt auch NAK80, der nicht auf dem konventionellen Vergütungsweg basiert, sondern aufAushärtungSeine Lieferhärte beträgt HRC 37–43, was sogar über der von 718H liegt. Der Verfestigungsmechanismus beruht auf der Ausscheidungshärtung von Ni-Al-intermetallischen Verbindungen. Es ist eine Standardwahl für japanische Hochglanz-Spritzgussformen.
Der englische Begriff für vorvergüteten Stahl ist Pre-hardened Mold Steel, mit entsprechenden Industriestandards wie ASTM A681 (U.S.), ISO 4957 (international) und JIS G 4404 (Japan). Beim Kauf fordern Sie vom Lieferanten das MTC (Materialprüfzeugnis) an, das die Härteprüfwerte ab Werk enthalten sollte – nicht kopierte Daten aus einem Handbuch, sondern tatsächlich gemessene Werte für diese Charge.
Zeitplan für die Option vorgehärteter Stahl: Materialeingang im Werk → Grobbearbeitung → Feinbearbeitung → Polieren/Nitrieren → Formenprüfung → Auslieferung. Vom Materialeingang bis zur Formenlieferung beträgt der Zyklus typischerweise 4–6 Wochen.
Vergüteter Stahl: Geglühtes Material kaufen und das Risiko selbst tragen
Vergüteter Stahl geht einen völlig anderen Weg.
Der Stahl wird vom Werk in derweichgeglühter Zustand, mit einer Härte von nur HB 180–230, was ungefähr unter HRC 20 liegt. Es ist weich und bietet eine hohe Zerspanbarkeit. Der Formenbauer erwirbt es, führt eine Grobbearbeitung mit Bearbeitungszugabe durch und sendet es anschließend an einen Wärmebehandlungsdienstleister zum Härten und Anlassen. Nach der Rücklieferung wird die Härte auf HRC 48–63 erhöht, und die Form wird dann auf die Endmaße fertigbearbeitet.
Nehmen wir H13 (4Cr5MoSiV1) als Beispiel. Er ist der Hauptvertreter des Warmarbeitsstahls und entspricht ASTM A681 H13, JIS G 4404 SKD61 und GB/T 1299 4Cr5MoSiV1. Beim Kauf im geglühten Zustand beträgt seine Härte ≤229 HB.
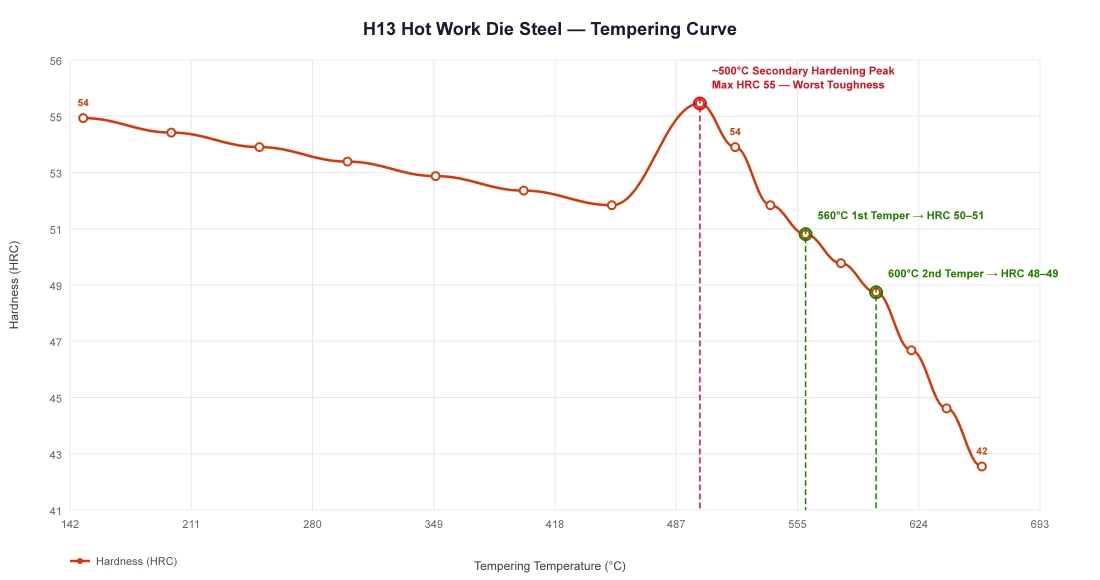
Nach der Vorzerspanung wird es zur Wärmebehandlung geschickt: Vorwärmen bei 600–650 °C → zweites Vorwärmen bei 850 °C → Austenitisieren bei 1020–1050 °C (die Obergrenze von 1050 °C wird typischerweise für Vakuumöfen verwendet, die Untergrenze von 1020 °C für Salzbadöfen) → Ölhärten oder Hochdruckgasabschrecken (≥6 bar N₂) → Anlassen bei 560–620 °C,mindestens zweimal, und dreimal für Präzisionsformen.
Doppeltes Anlassen ist keine Empfehlung; es ist einezwingende Anforderung. H13 behält nach dem Abschrecken Restaustenit, und ein Anlasszyklus kann die Umwandlung nicht vollständig abschließen. Der Restaustenit wandelt sich während des Formenbetriebs allmählich um, was zu Volumenexpansion und Maßabweichungen führt. Der zweite Anlasszyklus reduziert den Restaustenit auf unter 5%, was für die Dimensionsstabilität unerlässlich ist.
H13 weist bei etwa 500 °C einen sekundären Härtepeak auf, bei dem die Härte HRC 55 erreichen kann, die Zähigkeit jedoch am schlechtesten ist. Die Betriebstemperatur von Aluminiumlegierungs-Druckgussformen liegt zufällig nahe diesem Bereich, daher muss die Anlasstemperatur diesen vermeiden. In der Praxis wird H13 im Allgemeinen bei 540–620 °C angelassen, um eine Härte von HRC 48–52 zu erzielen.
DC53, eine proprietäre Güte von Daido Special Steel aus Japan und eine verbesserte Güte auf Basis von SKD11/JIS D2, ist ein weiterer typischer Vergütungsstahl für Kaltarbeitswerkzeuge. Im geglühten Zustand beträgt die Härte ≤255 HB. Die Härtetemperatur liegt bei 1030–1060°C, und das Anlassen kann entweder bei 180–200°C oder 520–540°C erfolgen. Nach dem Härten und Anlassen erreicht die Härte HRC 60–63. Seine Zähigkeit ist etwa doppelt so hoch wie die von SKD11, und der Verzug durch Wärmebehandlung wird um etwa 30% reduziert.
Zeitplan für die Option gehärteter Stahl: Materialeingang im Werk → Grobbearbeitung → ausgelagertWärmebehandlung(Wartezeit 3–7 Tage) → Härten + Anlassen → Härteprüfung nach Rücklieferung → Endbearbeitung → Formenprüfung → Lieferung. Der Gesamtzyklus beträgt 6–12 Wochen. Im Vergleich zu vorvergütetem Stahl werden die zusätzlichen 2–6 Wochen hauptsächlich durch Wartezeiten für die Wärmebehandlung und Verzugskorrektur beansprucht.
Sechs Vergleichstabellen: Eine klare Kosten-Nutzen-Aufschlüsselung
1. Lieferzeit
| Prozessschritt | Vorvergüteter Stahl | Gehärteter Stahl |
|---|---|---|
| Schruppbearbeitung | 1–2 Wochen | 1–2 Wochen |
| Wärmebehandlung | 0 (bereits im Werk abgeschlossen) | 2–3 Wochen (inkl. Wartezeit) |
| Fertigbearbeitung | 1–2 Wochen | 1–2 Wochen |
| Verzugskorrektur | Fast keine | 0–2 Wochen (je nach Glück) |
| Gesamtzyklus | 4–6 Wochen | 6–12 Wochen |
Ein konkretes Beispiel: Ein mittelgroßes Spritzgusswerkzeug aus vorvergütetem 718H wurde in 18 Tagen geliefert. Wäre dasselbe Werkzeug aus geglühtem H13 mit anschließender betriebsinterner Härtung gefertigt worden, hätte allein die Wärmebehandlung 5–7 Tage Wartezeit erfordert. Nach der Rücklieferung hätten während der Feinbearbeitung festgestellte übermäßige Verformungen weitere 3 Tage Korrekturarbeit erfordert. Die tatsächliche Lieferzeit hätte mindestens 28 Tage betragen.
2. Kosten
| Kostenpunkt | Vorvergüteter Stahl (Chinesischer P20) | Vorvergüteter Stahl (Importierter 718H) | Gehärteter Stahl (H13 geglüht + Fremdbearbeitung) |
|---|---|---|---|
| Materialeinzelpreis (USD/kg) | 1.33–2.22 | 8.15–12.59 | 2.67–3.70 |
| Wärmebehandlungskosten (USD/kg) | 0 | 0 | 1.19–2.22 |
| Einseitige Bearbeitungszugabe | 0.3–0.5 mm | 0.3–0.5 mm | 0.5–2.5 mm |
| Materialausnutzungsgrad | 90–95% | 90–95% | 80–90% |
| Gesamtkosten pro Tonne | Ca. 1.925–2.667 USD | Ca. 8.889–13.333 USD | Ca. 5.185–6.667 USD |
Doch damit nicht genug. Arbeitsstunden für die Korrektur von Verzug durch Wärmebehandlung, Hin- und Rückfracht für die Rücksendung fehlerhafter Versuchswerkzeuge zur erneuten Wärmebehandlung, Vertragsstrafen bei Lieferverzug – diese versteckten Kosten erscheinen nicht auf dem Materialangebotsblatt, aber sie alle finden sich in der Endabrechnung wieder.
3. Härte und Standzeit
| Stahlsorte | Lieferhärte | Maximal erreichbare Härte | Typische Standzeit von Formen |
|---|---|---|---|
| P20 vorvergütet | HRC 28–32 | — | 100.000–300.000 Zyklen |
| 718H vorgehärtet | HRC 33–38 | HRC 50 (nach erneutem Härten) | 500.000–800.000 Zyklen |
| NAK80 vorvergütet | HRC 37–43 | — | 500.000–1.200.000 Zyklen |
| H13 vergütet | — | HRC 48–52 | 500.000–2.000.000 Zyklen |
| DC53 vergütet | — | HRC 60–63 | 800.000–3.000.000 Zyklen |
Es gibt einen englischsprachigen Vergleichsfall, in dem ein P20-Spritzgusswerkzeug nach 200.000 Zyklen eine starke Erosion im Angussbereich zeigte, während der Wechsel zu einem vergüteten H13-Stahl die Lebensdauer auf über 800.000 Zyklen verlängerte. Dies bedeutet jedoch nicht, dass „vergüteter Stahl immer haltbarer ist als vorvergüteter Stahl“. Unterschiede in der Zykluslebensdauer hängen auch mit dem Materialtyp, den Betriebsbedingungen und der Wartung zusammen.
4. Verzugsrisiko
Dies ist die größte Quelle der Unsicherheit beim Härteprozess.
Vorvergüteter Stahl wurde bereits im Werk entspannt. Die Härte über den bearbeiteten Querschnitt ist gleichmäßig, und die Bearbeitungsverformung ist minimal. Bei maßhaltigen Werkzeugen bleibt die Position vom ersten bis zum letzten Schnitt konstant.
Bei gehärtetem Stahl, sobald dieser über 1000 °C austenitisiert und schnell abgekühlt wird, unterscheiden sich die Abkühlgeschwindigkeiten von Oberfläche und Kern. Dies führt zu einer Überlagerung von thermischen Spannungen und Gefügespannungen, was Verzug zur Folge hat. Nach den Erfahrungen von Werkzeugbauingenieuren kann ein unkontrollierter Härteverzug je nach Bauteilgröße 0,3–0,8% erreichen. Das Vakuum-Hochdruckgasabschrecken kann den Verzug auf 0,05–0,15% reduzieren, was 60–70% geringer ist als beim Salzbadhärten.
Verzug korreliert stark mit der Geometrie. Scharfe Ecken, abrupte Änderungen der Wandstärke und asymmetrische Strukturen konzentrieren Härtespannungen und erzeugen den größten Verzug. Aus diesem Grund werden Formen mit komplexen Kavitäten häufiger ausKunststoffformenstahlBeim vorvergüteten Verfahren liegt das Problem nicht in unzureichender Härte, sondern in unkontrollierbarem Verzug.
5. Reparierbarkeit
Formen sind keine einmaligen Erzeugnisse. Während der Werkzeugerprobung sind oft Anpassungen nötig, und bei in der Serienfertigung entdeckten Fehlern kann Reparaturschweißen erforderlich sein. An diesem Punkt kann der Unterschied zwischen vorvergütetem Stahl und gehärtetem Stahl Ihren Fortschritt direkt blockieren.
Vorvergütete Stähle wie P20 und 718H weisen nach dem Vorwärmen eine gute Schweißbarkeit auf: Vor dem Schweißen auf 200–250 °C vorwärmen und anschließend eine Nachvergütung durchführen. Die Härte der Wärmeeinflusszone stimmt im Wesentlichen mit der des Grundwerkstoffs überein. Nach dem Polieren hinterlässt der reparierte Bereich keine sichtbaren Spuren.
Das Schweißen von vergütetem Stahl wie H13 bei HRC 48+ ist eine Herausforderung. Der Härteunterschied zwischen der Wärmeeinflusszone und dem Grundwerkstoff kann 5–10 HRC erreichen. Der reparierte Bereich kann entweder durch Überanlassen zu weich oder durch Nachhärten zu hart werden. Nach dem Polieren treten häufig sichtbare Farbunterschiede und Glanzinkonsistenzen auf. Darüber hinaus ist das Schweißen in Zonen hoher Härte sehr rissanfällig, was eine strenge Temperaturkontrolle, spezielle Schweißzusatzwerkstoffe und eine erneute Wärmebehandlung nach dem Schweißen erfordert.
6. Geeignete Anwendungen
| Zustand | Vorvergüteten Stahl wählen | Gehärteten Stahl wählen |
|---|---|---|
| Werkzeuglebensdauer < 500.000 Zyklen | ✔ | — |
| Lieferzeit < 6 Wochen | ✔ | — |
| Komplexe Kavität / dünnwandig / tiefe Kavität | ✔ | — |
| Häufige Änderungen wahrscheinlich während der Formenerprobungsphase | ✔ | — |
| Härteanforderung > HRC 45 | — | ✔ |
| Warmarbeitsbedingungen (Druckguss / Warmschmieden) | — | ✔ |
| Glasfaserverstärkte Kunststoffe / abrasive Materialien | — | ✔ |
| Einzelform > 1 Million Produktionszyklen | — | ✔ |
Über alle technischen Bedingungen hinaus gibt es einen entscheidenden praktischen Faktor: Haben Sie einen zuverlässigen Lieferanten für die Wärmebehandlung? Bei kleinen und mittleren Formenbauern in Dongguan liegt die Auslagerungsrate für die Vakuumwärmebehandlung bei 75–85%, während sie bei großen Fabriken, einschließlich derer mit eigener Wärmebehandlung, bei etwa 55–65% liegt. Von mehr als 300 Wärmebehandlungsbetrieben können weniger als ein Drittel die Härte durchgängig innerhalb von ±1 HRC und den Verzug ≤0,15% kontrollieren. Wenn Sie noch keinen vertrauenswürdigen Wärmebehandlungslieferanten haben, überstürzen Sie nicht den Härteprozess. Etablieren Sie zuerst ein stabiles Verfahren mit vorvergütetem Stahl und nehmen Sie sich gleichzeitig Zeit, Wärmebehandlungslieferanten zu validieren.
Vier Fragen zur Entscheidungsfindung
Frage 1: Handelt es sich um eine Serienform oder ein Einzelwerkzeug?
Serienwerkzeuge – Wenn ein Werkzeug mehr als 200.000 Zyklen laufen muss, ist dies die Stärke von gehärtetem Stahl. H13 mit 48–52 HRC nach dem Härten und Anlassen hat sich in Druckgussformen über mehrere Jahrzehnte bewährt. Der Bereich von 500.000–2.000.000 Zyklen ist sein Hauptanwendungsgebiet.
Für Versuchswerkzeuge / Musterwerkzeuge / Kleinserienwerkzeuge gilt: Wenn die Anforderung an die Werkzeuglebensdauer nur 30.000–50.000 Zyklen beträgt, ist vorgehärteter Stahl völlig ausreichend. P20, vorgehärtet auf 28–32 HRC, kann nicht-abrasive Kunststoffe wie ABS, PP und PE problemlos für 100.000–300.000 Zyklen verarbeiten. Jede zusätzliche Härte darüber hinaus ist Verschwendung.
Bei der Produktion mit hoher Variantenvielfalt und geringen Stückzahlen müssen Formen häufig ausgetauscht werden und Spezifikationen ändern sich oft. Vorvergüteter Stahl eliminiert den Wärmebehandlungsschritt und verkürzt die Lieferzeit pro Form um 30–40%. In dieser Situation ist ein schneller Wechsel wichtiger als die maximale Materiallebensdauer.
Frage 2: Wie sieht die Formnestgeometrie aus?
Einfache Formen mit ebenen Trennflächen → Abschreckverzug ist leichter vorherzusagen und zu kontrollieren, daher ist der Weg der Vergütung gangbar.
Tiefe Kavitäten, dünne Wände, schlanke Kerne, mehrere Schieber → Härtespannungen konzentrieren sich und werden unvorhersehbar, daher ist der vorgehärtete Weg sicherer. Eine Härte von HRC 33–38 bei vorgehärtetem Stahl ist bereits ausreichend für 80% der Spritzgussformen. Die Komplexität der Kavität ist die Hauptvariable, die Lieferzeit und Ausschussrate bestimmt.
Asymmetrische Strukturen / große Querschnitte → vorvergüteten Stahl wählen. Nach dem Abschrecken ist asymmetrischer Verzug fast unmöglich 100% vorherzusagen. Wärmebehandlungssimulationen können das Risiko reduzieren, aber nur wenige kleine Formenbaubetriebe verfügen über die Fähigkeiten und Erfahrungen, Simulationswerkzeuge wie DANTE oder DEFORM einzusetzen.
Frage 3: Benötigen Sie „Härte“ oder „Zähigkeit“?
Viele Menschen achten nur auf den Härtewert. Doch eine dünne Stanzkante aus DC53, die auf HRC 62 gehärtet wurde, kann leichter absplittern als eine bei HRC 58. Je höher die Härte, desto geringer die Zähigkeit. Dies ist ein grundlegendes Gesetz der Materialwissenschaft.
Wenn die Schneide eines Kaltstanzwerkzeugs häufig absplittert, kann eine Reduzierung der DC53-Härte von HRC 62 auf HRC 56–58 und die Anwendung des Hochtemperatur-Anlassverfahrens bei 540 °C die Bruchzähigkeit KIC um etwa 40% erhöhen und gleichzeitig das Absplittern der Schneide reduzieren.
Vorvergüteter Stahl besitzt eine von Natur aus bessere Zähigkeit. Seine Härte von 28–42 HRC resultiert nicht aus martensitischer Härtung, sondern aus Karbid-Dispersionshärtung plus Mischkristallverfestigung nach Hochtemperaturvergütung. Sein Mikrogefüge enthält wesentlich weniger spröden, unvergüteten Martensit als gehärteter Stahl. Deshalb weist vorvergüteter Stahl eine wesentlich bessere Schweißreparaturfähigkeit auf als gehärteter Stahl.
Frage 4: Haben Sie eine zuverlässige Härterei in der Nähe?
Die eigentliche Frage ist nicht, ob es einen gibt, sondern obSie haben es überprüft.
Der Validierungsstandard ist einfach: Senden Sie drei Materialchargen. Für jede zurückgesendete Charge messen Sie 9 Härtepunkte mit demselben Härteprüfgerät, 3 Punkte pro Oberfläche. Die 9-Punkt-Härteabweichung sollte ≤3 HRC betragen. Die Ebenheitsabweichung sollte 0,1 mm pro 300 mm nicht überschreiten. Die metallografische Stichprobenprüfung sollte keine abnormale Struktur aufweisen.
Wenn diese Validierung noch nicht abgeschlossen ist, verwenden Sie zunächst vorvergüteten Stahl. Erst nach erfolgreicher Validierung sollten Sie den Härtungsweg in Betracht ziehen.
Der Markt für ausgelagerte Formenwärmebehandlung in Dongguan hat einen Wert von 15–20 Milliarden RMB, was etwa 2,22–2,96 Milliarden USD entspricht, wobei 42% im Jangtse-Delta und 28% im Perlfluss-Delta konzentriert sind. Es gibt keinen Mangel an Anbietern. Was Mangelware ist, ist ein Anbieter, den Sie tatsächlich getestet haben.
Sechs häufige Fehlerszenarien: Jeder Weg birgt Fallstricke
Fallstricke von vorvergütetem Stahl
„Vorvergüteter P20“ entspricht möglicherweise nicht wirklich P20: Unter den als „vorvergüteter P20“ auf 1688 angebotenen Produkten ist ein erheblicher Anteil tatsächlich vergüteter 45#-Stahl, der als P20 ausgegeben wird. Die Härte kann immer noch HRC 28–32 erreichen, aber der Chromgehalt beträgt möglicherweise nur 0,8%, weit unter dem Standard von 1,40–2,00%. Die Zerspanung mag akzeptabel erscheinen, aber das Polieren führt überall zu Lochfraß. Die Wareneingangsprüfung muss eine Funkenprüfung und eine erneute Härteprüfung umfassen.
Weicher Kern bei großen Querschnitten: Wenn der P20-Querschnitt 300 mm überschreitet, kann die Kernhärte 4–6 HRC unter der Oberfläche liegen. Für große Formen, die P20 verwenden, fordern Sie vom Lieferanten einen Härtegradienten-Prüfbericht über den Querschnitt an oder wechseln Sie direkt zu 718H, dessen Nickelzusatz die Durchhärtbarkeit verbessert und die Härtevariation von Kern zu Oberfläche innerhalb von 3–4 HRC hält.
Unsachgemäßes Nachhärten von vorvergütetem Stahl: Einige Anwender empfinden P20 mit 30 HRC als „nicht hart genug“ und vergüten es erneut auf 50 HRC. P20 ist jedoch nicht für das Wiedervergüten ausgelegt. Nach dem Ölhärten bei etwa 880 °C kann die Härte zwar 48–52 HRC erreichen, die Zähigkeit nimmt jedoch stark ab und die Wahrscheinlichkeit von Eckenabsplitterungen in der Kavität steigt erheblich. Vorvergüteter Stahl ist vorvergüteter Stahl; er ist nicht dafür vorgesehen, von Ihnen erneut gehärtet zu werden.
Fallstricke von gehärtetem Stahl
Unzureichende Bearbeitungszugabe für Härteverzug: In einem Fall wurde S136 im weichgeglühten Zustand mit nur 0,5 mm Aufmaß bearbeitet. Nach dem Vakuumhärten überschritt der Verzug die Toleranz. Beim Zurückschleifen auf Maß wurde festgestellt, dass die nitrierte Schicht durchgeschliffen war. Erneutes Nitrieren führte zu einer weiteren Verzugsrunde, was einen Teufelskreis bildete. Der aktuelle Branchenkonsens besagt, dass vor dem Härten komplexe Kavitäten ein einseitiges Aufmaß von mindestens 0,8–1,2 mm und große Bauteile 1,5–2,5 mm aufweisen sollten.
„Black-box“-Vorgänge beim Wärmebehandler: H13 wurde zur Wärmebehandlung geschickt, und der Bericht wies eine qualifizierte Härte von HRC 50 aus. Doch die Bearbeitung nach der Rücksendung gestaltete sich ungewöhnlich schwierig. Die metallografische Untersuchung zeigte eine gemischte Bainit-plus-Martensit-Struktur mit mangelhafter Zähigkeit. Die Ursache war, dass das Bauteil nach dem Abschrecken direkt ohne einen Ausgleichsschritt angelassen wurde, um Zeit zu sparen und die Lieferfristen einzuhalten. Dies ist nicht ungewöhnlich. Kernformen sollten nur an Wärmebehandlungsbetriebe geschickt werden, die Sie persönlich validiert haben.
Keine Verzögerung über Nacht vor dem Anlassen: Wenn das Bauteil nach dem Abschrecken in der Werkstatt belassen und erst am nächsten Tag angelassen wird, hat sich der Restaustenit bereits umzuwandeln begonnen, und es können sich bereits Mikrorisse gebildet haben. Das Anlassen muss innerhalb von 2 Stunden nach dem Abschrecken beginnen. Dies ist eine feste Regel.
Bei der Auswahl des richtigen Formstahls liegt der Fehler, den die meisten Formenbauer machen, nicht in der Frage „vorgehärteter Stahl oder vergüteter Stahl“, sondernVersäumnis, die Gesamtkosten zu berechnenSie vergleichen nur den Materialeinzelpreis, ohne Lieferzeit, Verzugsrisiko, Kosten für Werkzeugkorrekturen oder Vertragsstrafen bei Kundenverzögerungen zu berücksichtigen. Vorvergüteter Stahl mag 30–50% mehr kosten als geglühter Stahl, doch die Gesamtkosten sind oft niedriger – denn Sie kaufen nicht nur Stahl, sondern die Gewissheit, sich später keine Gedanken über die Wärmebehandlung machen zu müssen.
Wenn Sie Kunststoffspritzgussformen oder Kleinserien- bzw. Versuchswerkzeuge herstellen, deckt vorvergüteter Stahl der Güten P20 oder 718H im Wesentlichen 90% der Anwendungen ab. Wenn Sie Aluminiumlegierungen herstellenDruckgussformenstahlBei Anwendungen mit hohem Glasfaseranteil oder Spritzgussformen für die Massenproduktion mit Millionen von Zyklen ist der H13-Vergütungsweg unvermeidlich. Zuerst jedoch muss der Wärmebehandlungslieferant sorgfältig geprüft werden, und es müssen ausreichende Bearbeitungszugaben sowie Nacharbeitsmöglichkeiten für Verzug durch das Abschrecken eingeplant werden.
Der entscheidende Punkt ist dieser: Lassen Sie nicht zu, dass die heute bei den Materialkosten „gesparten“ paar tausend Yuan zwei Monate später zu einem Kundenentschädigungsanspruch führen.





