
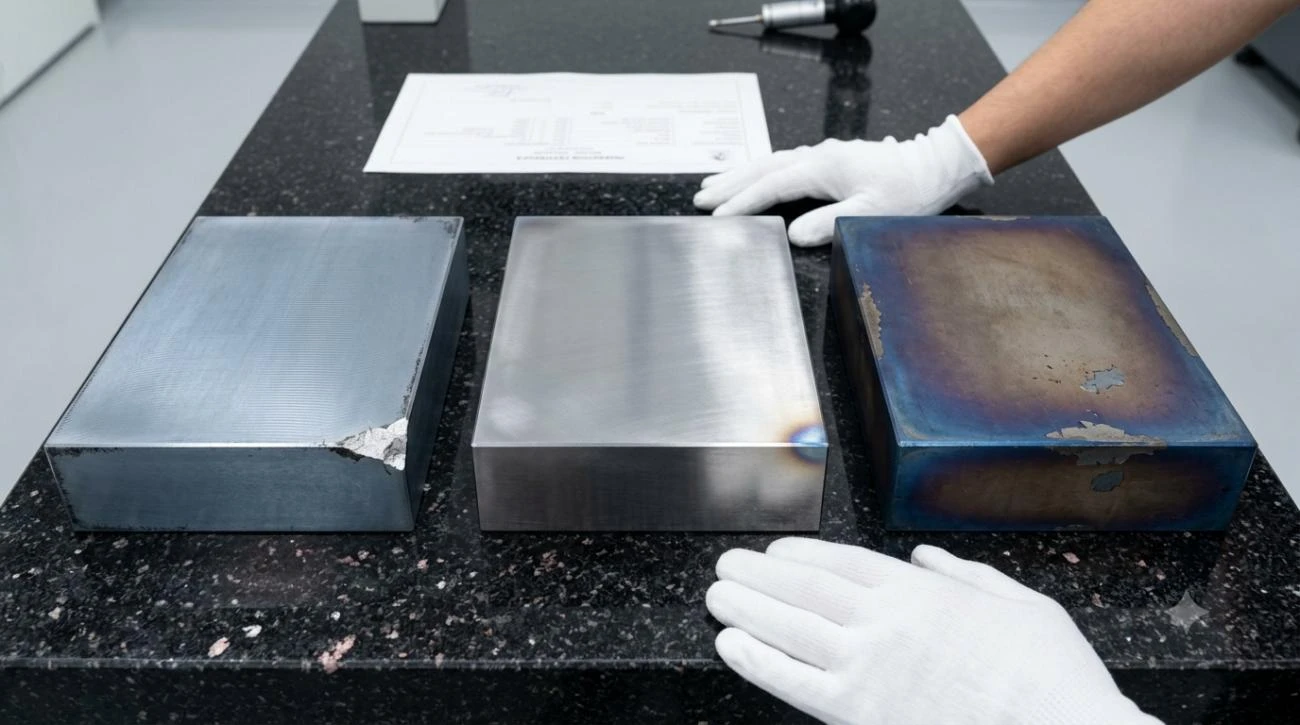
Xưởng khuôn của bạn luôn sử dụng thép P20 đã tôi sẵn cho khuôn ép phun và chưa từng gặp vấn đề lớn nào. Tuy nhiên, tháng trước, bạn nhận được một đơn hàng mà khách hàng yêu cầu tuổi thọ khuôn hơn 1 triệu chu kỳ. Nhà cung cấp đã đề xuất H13 ở trạng thái ủ mềm: “Hãy mua về và tự xử lý nhiệt đạt HRC 50. Nó sẽ chống mài mòn tốt hơn thép đã tôi sẵn.”
Bạn đã thử rồi. Vật liệu ủ mềm rẻ hơn 30% và có vẻ tiết kiệm chi phí. Nhưng sau khi tôi cứng, khuôn bị biến dạng 0.2 mm, và việc chỉnh sửa khuôn đã làm chậm tiến độ hai tuần. Sau khi cuối cùng được lắp lên máy, khách hàng đã thay đổi hai chi tiết cấu trúc và yêu cầu hàn sửa chữa. Nhưng vùng ảnh hưởng nhiệt của thép H13 đã tôi cứng trở nên giòn như thủy tinh, và các vết nứt xuất hiện dọc theo hai đường hàn sau khi hàn.
Cuối cùng, việc giao khuôn bị chậm 18 ngày và khách hàng đã áp dụng các khoản phạt. Khi bạn tính toán lại mọi thứ, vài nghìn nhân dân tệ mà bạn ban đầu “tiết kiệm” được từ chi phí vật liệu thậm chí không đủ để bù đắp chi phí nhân công sửa chữa khuôn.
Đây không phải là trường hợp hiếm gặp. Mỗi năm, ngành công nghiệp khuôn mẫu thiệt hại hàng trăm triệu do lựa chọn sai phương án giữa “mua thép tiền cứng” và “tự tôi luyện”, dẫn đến chậm trễ giao hàng và khuôn bị loại bỏ. Những tổn thất này hoàn toàn có thể tránh được.
Thép tiền cứng: Đã được xử lý nhiệt tại nhà máy và sẵn sàng gia công trực tiếp
Nguyên lý cốt lõi của thép đã tôi sẵn có thể được tóm tắt trong một câu:nhà máy thép đã hoàn thành việc xử lý nhiệt cho bạn.
Trong quy trình sản xuất thép khuôn thông thường, thép rời nhà máy ở trạng thái ủ—mềm, dễ gia công, nhưng không đủ độ cứng để sử dụng trực tiếp làm khuôn. Thép tiền tôi bổ sung thêm một bước: tôi và ram nhiệt độ cao được hoàn thành tại nhà máy thép, đưa độ cứng vào phạm vi mục tiêu HRC 28–42, và sau đó thép được bán trực tiếp cho bạn.
P20 là loại thép đã tôi sẵn phổ biến nhất.Thép làm khuôn. Theo ASTM A681, thành phần của nó là 3Cr2Mo—carbon 0.28–0.40%, crom 1.40–2.00% và molypden 0.30–0.55%. Nhà máy thép ủ austenit ở 850–880°C, tôi dầu, sau đó ram ở nhiệt độ cao để đạt HRC 28–32. Khối thép thu được có biến thiên độ cứng mặt cắt ngang ≤3 HRC, và ứng suất dư đã được giảm ứng suất hiệu quả trong quá trình ram.
718H là phiên bản nâng cấp của P20 với việc bổ sung niken. So với P20, lượng niken bổ sung khoảng 1.0% giúp cải thiện đáng kể khả năng tôi cứng. ASTM A681 không gán cho 718H một số cấp độc lập, nhưng ngành công nghiệp thường phân loại nó là “mác P20 cải tiến.” Độ cứng tiền tôi của nó tại nhà máy là HRC 33–38, tương đương HB 330–380, với độ bền kéo ở nhiệt độ phòng khoảng 980–1100 MPa. Ưu điểm chính không chỉ nằm ở giá trị độ bền, mà còn ởtính đồng nhất vi cấu trúc. Thép 718H thường được sản xuất bằng phương pháp khử khí chân không, có độ sạch cao và có thể được đánh bóng đến Ra 0.1–0.2 μm mà không có lỗ kim—điều mà P20 không thể đạt được ở cùng mức độ.
Ngoài ra còn có NAK80, loại thép không dựa vào quy trình tôi và ram thông thường, mà dựa vàolão hóa hóa cứng. Độ cứng xuất xưởng của nó là HRC 37–43, thậm chí cao hơn 718H, và cơ chế tăng cường độ cứng đến từ sự hóa bền kết tủa của các hợp chất liên kim loại Ni-Al. Đây là lựa chọn tiêu chuẩn cho các khuôn ép phun độ bóng cao của Nhật Bản.
Thuật ngữ tiếng Anh cho thép đã tôi sẵn là Pre-hardened Mold Steel, với các tiêu chuẩn công nghiệp tương ứng bao gồm ASTM A681 (Hoa Kỳ), ISO 4957 (quốc tế) và JIS G 4404 (Nhật Bản). Khi mua hàng, hãy yêu cầu nhà cung cấp cung cấp MTC (Chứng chỉ kiểm tra vật liệu), trong đó phải bao gồm các giá trị kiểm tra độ cứng xuất xưởng—không phải dữ liệu sao chép từ sổ tay, mà là giá trị đo thực tế cho lô hàng đó.
Lộ trình cho thép tiền cứng: vật liệu đến nhà máy → gia công thô → gia công tinh → đánh bóng/nitơ hóa → thử khuôn → giao hàng. Từ khi nhận vật liệu đến khi giao khuôn, chu kỳ thường là 4–6 tuần.
Thép tôi: Mua vật liệu ủ mềm và tự chịu rủi ro
Thép tôi đi theo một lộ trình hoàn toàn khác.
Thép được cung cấp từ nhà máy sản xuất trongtrạng thái ủ mềm, với độ cứng chỉ HB 180–230, xấp xỉ dưới HRC 20. Nó mềm và mang lại hiệu suất cắt cao. Xưởng khuôn mua về, thực hiện gia công thô trong khi vẫn để lại lượng dư gia công, sau đó gửi đến nhà cung cấp xử lý nhiệt để tôi và ram. Sau khi trở về, độ cứng được nâng lên HRC 48–63, và khuôn sau đó được gia công tinh đến kích thước cuối cùng.
Lấy H13 (4Cr5MoSiV1) làm ví dụ. Đây là loại thép khuôn làm việc nóng chủ lực, tương ứng với ASTM A681 H13, JIS G 4404 SKD61 và GB/T 1299 4Cr5MoSiV1. Khi mua ở trạng thái ủ mềm, độ cứng của nó là ≤229 HB.
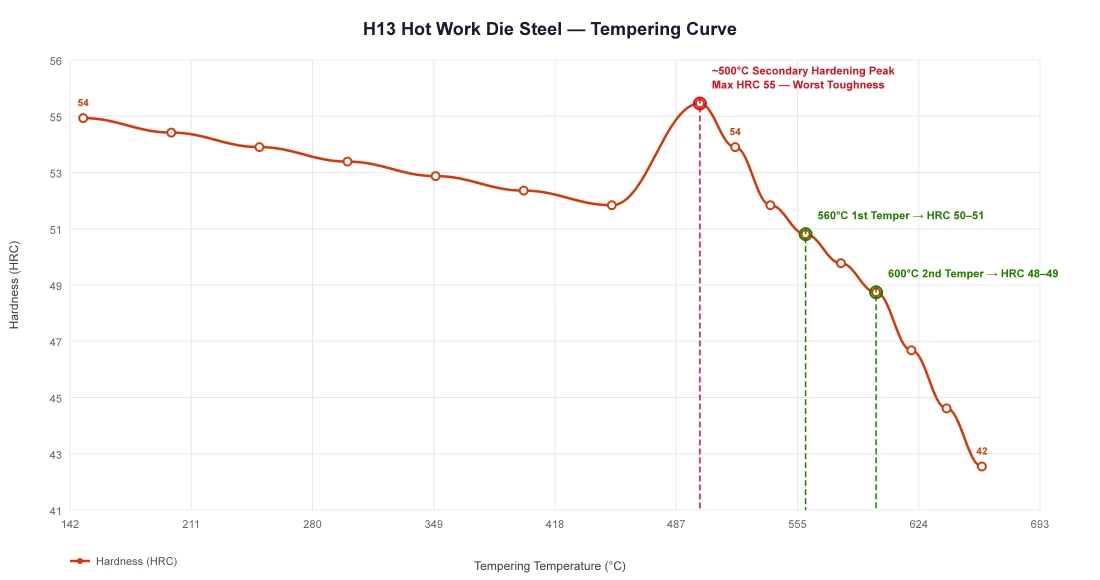
Sau khi gia công thô, nó được gửi đến xưởng xử lý nhiệt: nung sơ bộ ở 600–650°C → nung sơ bộ thứ cấp ở 850°C → nung austenit hóa ở 1020–1050°C (giới hạn trên 1050°C thường dùng cho lò chân không, và giới hạn dưới 1020°C cho lò muối) → tôi dầu hoặc tôi khí áp suất cao (≥6 bar N₂) → ram ở 560–620°C,ít nhất hai lần, và ba lần đối với khuôn mẫu chính xác.
Ram kép không phải là một khuyến nghị; nó là mộtyêu cầu bắt buộc. Thép H13 giữ lại austenit dư sau khi tôi, và một chu kỳ ram không thể hoàn thành quá trình chuyển đổi. Austenit dư dần dần chuyển đổi trong quá trình sử dụng khuôn, dẫn đến giãn nở thể tích và trôi kích thước. Chu kỳ ram thứ hai làm giảm austenit dư xuống dưới 5%, điều này cần thiết cho sự ổn định kích thước.
Thép H13 có đỉnh cứng thứ cấp ở khoảng 500°C, tại đó độ cứng có thể đạt HRC 55 nhưng độ dẻo dai lại kém nhất. Nhiệt độ làm việc của khuôn đúc hợp kim nhôm tình cờ nằm gần khoảng này, vì vậy nhiệt độ ram phải tránh nó. Trong quá trình gia công thực tế, H13 thường được ram ở 540–620°C, đạt độ cứng mục tiêu HRC 48–52.
DC53, một mác thép độc quyền của Daido Special Steel Nhật Bản và là mác thép nâng cấp dựa trên SKD11/JIS D2, là một loại thép tôi điển hình khác dùng cho khuôn dập nguội. Ở trạng thái ủ, độ cứng là ≤255 HB. Nhiệt độ tôi là 1030–1060°C, và có thể chọn nhiệt độ ram ở 180–200°C hoặc 520–540°C. Sau khi tôi và ram, độ cứng đạt HRC 60–63. Độ dẻo dai của nó cao gấp khoảng hai lần so với SKD11, và biến dạng do nhiệt luyện giảm khoảng 30%.
Lộ trình cho thép đã tôi luyện: vật liệu đến nhà máy → gia công thô → gia công ngoàiXử lý nhiệt(thời gian chờ 3–7 ngày) → tôi + ram → kiểm tra độ cứng sau khi trả về → gia công tinh → thử khuôn → giao hàng. Tổng chu trình là 6–12 tuần. So với thép tiền cứng, 2–6 tuần bổ sung chủ yếu được dùng cho thời gian chờ xử lý nhiệt và hiệu chỉnh biến dạng.
Sáu bảng so sánh: Phân tích rõ ràng về chi phí-lợi ích
1. Thời gian sản xuất
| Bước quy trình | Thép tiền cứng | Thép tôi |
|---|---|---|
| Gia công thô | 1–2 tuần | 1–2 tuần |
| Xử lý nhiệt | 0 (đã hoàn thành tại nhà máy) | 2–3 tuần (bao gồm thời gian chờ) |
| Gia công tinh | 1–2 tuần | 1–2 tuần |
| Hiệu chỉnh biến dạng | Hầu như không có | 0–2 tuần (tùy thuộc vào điều kiện thực tế) |
| Tổng chu kỳ | 4–6 tuần | 6–12 tuần |
Một ví dụ thực tế: một khuôn ép nhựa cỡ trung bình được làm từ thép 718H đã tôi sẵn đã được giao trong 18 ngày. Nếu khuôn tương tự được làm bằng thép H13 đã ủ cộng với tôi tại xưởng, riêng công đoạn xử lý nhiệt đã cần 5–7 ngày chờ. Sau khi trở về, biến dạng quá mức phát hiện trong quá trình gia công tinh sẽ cần thêm 3 ngày để hiệu chỉnh. Thời gian giao hàng thực tế sẽ mất ít nhất 28 ngày.
2. Chi phí
| Hạng mục chi phí | Thép tiền cứng (P20 Trung Quốc) | Thép tiền cứng (718H nhập khẩu) | Thép tôi (H13 ủ mềm + Gia công thuê ngoài) |
|---|---|---|---|
| Đơn giá vật liệu (USD/kg) | 1.33–2.22 | 8.15–12.59 | 2.67–3.70 |
| Chi phí xử lý nhiệt (USD/kg) | 0 | 0 | 1.19–2.22 |
| Lượng dư gia công một phía | 0.3–0.5 mm | 0.3–0.5 mm | 0.5–2.5 mm |
| Tỷ lệ sử dụng vật liệu | 90–95% | 90–95% | 80–90% |
| Chi phí tổng thể mỗi tấn | Khoảng 1.925–2.667 USD | Khoảng 8.889–13.333 USD | Khoảng 5.185–6.667 USD |
Nhưng những con số không dừng lại ở đó. Chi phí nhân công để khắc phục biến dạng do xử lý nhiệt, chi phí vận chuyển khứ hồi để gửi khuôn thử nghiệm bị lỗi quay lại để xử lý nhiệt lại, các khoản phạt chậm trễ của khách hàng—những chi phí ẩn này không xuất hiện trên bảng báo giá vật liệu, nhưng tất cả đều xuất hiện trong quyết toán cuối cùng.
3. Độ cứng và Tuổi thọ sử dụng
| Mác thép | Độ cứng cung cấp | Độ cứng tối đa có thể đạt được | Tuổi thọ khuôn điển hình |
|---|---|---|---|
| Thép P20 đã tôi sẵn | HRC 28–32 | — | 100.000–300.000 chu kỳ |
| 718H tiền tôi cứng | HRC 33–38 | HRC 50 (sau khi tôi lại) | 500.000–800.000 chu kỳ |
| NAK80 tiền tôi | HRC 37–43 | — | 500.000–1.200.000 chu kỳ |
| H13 đã tôi và ram | — | HRC 48–52 | 500.000–2.000.000 chu kỳ |
| DC53 đã tôi và ram | — | HRC 60–63 | 800.000–3.000.000 chu kỳ |
Có một trường hợp so sánh bằng tiếng Anh cho thấy một khuôn ép nhựa P20 bị xói mòn nghiêm trọng ở vùng cổng sau 200.000 chu kỳ, trong khi việc chuyển sang giải pháp thép H13 đã tôi luyện kéo dài tuổi thọ sử dụng lên hơn 800.000 chu kỳ. Tuy nhiên, điều này không có nghĩa là “thép đã tôi luyện luôn bền hơn thép tiền cứng.” Sự khác biệt về tuổi thọ chu kỳ còn liên quan đến loại vật liệu, điều kiện làm việc và bảo trì.
4. Nguy cơ biến dạng
Đây là nguồn gốc lớn nhất của sự không chắc chắn trong lộ trình tôi luyện.
Thép tiền cứng đã được loại bỏ ứng suất dư tại nhà máy. Độ cứng trên toàn bộ mặt cắt gia công đồng đều và biến dạng gia công là rất nhỏ. Đối với khuôn có độ ổn định kích thước cao, vị trí từ lần cắt đầu tiên đến lần cắt cuối cùng vẫn nhất quán.
Đối với thép đã tôi, một khi được austenit hóa trên 1000°C và làm nguội nhanh, tốc độ làm nguội của bề mặt và lõi khác nhau, gây ra ứng suất nhiệt cộng với ứng suất cấu trúc chồng chất lên nhau, dẫn đến biến dạng. Theo kinh nghiệm đo được từ các kỹ sư ngành khuôn, biến dạng tôi không kiểm soát có thể đạt 0.3–0.8% tùy thuộc vào kích thước chi tiết. Tôi chân không áp suất khí cao có thể giảm biến dạng xuống 0.05–0.15%, thấp hơn 60–70% so với tôi trong bể muối.
Biến dạng có mối tương quan chặt chẽ với hình dạng hình học. Các góc sắc nhọn, thay đổi đột ngột về độ dày tiết diện và cấu trúc bất đối xứng làm tập trung ứng suất tôi và gây ra biến dạng lớn nhất. Đây là lý do tại sao các khuôn có lòng khuôn phức tạp thường được chế tạo từThép Khuôn Nhựatrong quy trình thép đã tôi sẵn: vấn đề không phải là độ cứng không đủ, mà là biến dạng không thể kiểm soát.
5. Khả năng sửa chữa
Khuôn không phải là sản phẩm dùng một lần. Trong quá trình thử khuôn, thường cần có những điều chỉnh, và các lỗi phát hiện trong quá trình sản xuất hàng loạt có thể yêu cầu hàn sửa chữa. Tại thời điểm này, sự khác biệt giữa thép tiền tôi và thép đã tôi có thể trực tiếp cản trở tiến độ của bạn.
Các loại thép tiền cứng như P20 và 718H có khả năng hàn tốt sau khi nung nóng sơ bộ: nung nóng sơ bộ đến 200–250°C trước khi hàn, sau đó thực hiện tái lão hóa. Độ cứng của vùng ảnh hưởng nhiệt về cơ bản vẫn nhất quán với kim loại cơ bản. Sau khi đánh bóng, khu vực sửa chữa không để lại dấu vết rõ ràng.
Hàn thép đã tôi cứng như H13 ở độ cứng HRC 48+ là một cơn ác mộng. Sự chênh lệch độ cứng giữa vùng ảnh hưởng nhiệt và kim loại cơ bản có thể lên tới 5–10 HRC. Khu vực sửa chữa có thể trở nên quá mềm do quá nhiệt luyện hoặc quá cứng do tôi lại. Sau khi đánh bóng, sự khác biệt màu sắc rõ rệt và độ bóng không đồng đều thường xuyên xuất hiện. Ngoài ra, việc hàn ở các vùng có độ cứng cao rất dễ bị nứt, đòi hỏi kiểm soát nhiệt độ nghiêm ngặt, que hàn chuyên dụng và xử lý nhiệt lại sau khi hàn.
6. Ứng dụng phù hợp
| Tình trạng | Chọn Thép Tiền Cứng Hóa | Chọn Thép Đã Tôi Luyện |
|---|---|---|
| Tuổi thọ khuôn < 500.000 chu kỳ | ✔ | — |
| Thời gian giao hàng < 6 tuần | ✔ | — |
| Khoang phức tạp / thành mỏng / khoang sâu | ✔ | — |
| Các sửa đổi thường xuyên có khả năng xảy ra trong giai đoạn thử khuôn | ✔ | — |
| Yêu cầu độ cứng > HRC 45 | — | ✔ |
| Điều kiện làm việc nóng (đúc khuôn / rèn nóng) | — | ✔ |
| Nhựa gia cường sợi thủy tinh / vật liệu mài mòn | — | ✔ |
| Một khuôn > 1 triệu chu kỳ sản xuất | — | ✔ |
Ngoài tất cả các điều kiện kỹ thuật, có một yếu tố thực tế: liệu bạn có một nhà cung cấp xử lý nhiệt đáng tin cậy hay không. Trong số các xưởng khuôn mẫu vừa và nhỏ ở Đông Quan, tỷ lệ thuê ngoài xử lý nhiệt chân không là 75–85%, trong khi tỷ lệ này đối với các nhà máy lớn bao gồm cả những nhà máy có xử lý nhiệt nội bộ là khoảng 55–65%. Trong số hơn 300 xưởng xử lý nhiệt, chưa đến một phần ba có thể liên tục đạt được kiểm soát độ cứng trong vòng ±1 HRC và biến dạng ≤0.15%. Nếu bạn chưa có nhà cung cấp xử lý nhiệt đáng tin cậy, đừng vội vàng đi theo lộ trình tôi luyện. Trước tiên hãy thiết lập một lộ trình thép tiền cứng hóa ổn định, đồng thời dành thời gian để đánh giá các nhà cung cấp xử lý nhiệt.
Bốn câu hỏi để đưa ra quyết định
Câu hỏi 1: Đây là khuôn sản xuất hay dụng cụ đặc biệt?
Khuôn sản xuất—nếu một khuôn phải chạy hơn 200.000 chu kỳ, đây chính là thế mạnh của thép tôi. Thép H13 đạt độ cứng HRC 48–52 sau khi tôi và ram đã chứng minh được hiệu quả trong các khuôn đúc áp lực qua nhiều thập kỷ. Phạm vi 500.000–2.000.000 chu kỳ là lĩnh vực ứng dụng chính của nó.
Khuôn thử nghiệm / khuôn mẫu / khuôn sản xuất lô nhỏ—nếu yêu cầu tuổi thọ khuôn chỉ từ 30.000–50.000 chu kỳ, thép tiền tôi cứng là hoàn toàn đủ. Thép P20 đã tôi sẵn ở độ cứng HRC 28–32 có thể xử lý các loại nhựa không mài mòn như ABS, PP và PE trong 100.000–300.000 chu kỳ mà không gặp vấn đề gì. Bất kỳ độ cứng bổ sung nào vượt quá mức đó đều là lãng phí.
Trong sản xuất đa dạng sản phẩm, số lượng nhỏ—khuôn cần thay thế thường xuyên và thông số kỹ thuật thay đổi liên tục. Thép tiền cứng loại bỏ giai đoạn xử lý nhiệt và rút ngắn thời gian giao hàng cho mỗi khuôn từ 30–40%. Trong tình huống này, việc chuyển đổi nhanh quan trọng hơn tuổi thọ vật liệu tối đa.
Câu hỏi 2: Hình dạng hình học của lòng khuôn như thế nào?
Khuôn đơn giản với mặt phân khuôn phẳng → biến dạng do tôi dễ dự đoán và kiểm soát hơn, nên lộ trình tôi là khả thi.
Lòng khuôn sâu, thành mỏng, lõi mảnh, nhiều con trượt → ứng suất tôi trở nên tập trung và khó lường, do đó, việc sử dụng thép tiền tôi là an toàn hơn. Độ cứng HRC 33–38 của thép tiền tôi đã đủ cho 80% khuôn ép nhựa. Độ phức tạp của lòng khuôn là biến số chính quyết định thời gian sản xuất và tỷ lệ phế phẩm.
Cấu trúc bất đối xứng / tiết diện lớn → chọn thép đã tôi sẵn. Sau khi tôi, biến dạng bất đối xứng gần như không thể dự đoán 100%. Mô phỏng xử lý nhiệt có thể giảm rủi ro, nhưng ít xưởng khuôn nhỏ có khả năng và kinh nghiệm sử dụng các công cụ mô phỏng như DANTE hoặc DEFORM.
Câu hỏi 3: Bạn cần “độ cứng” hay “độ dẻo dai”?
Nhiều người chỉ nhìn vào con số độ cứng. Nhưng một cạnh đột mỏng của thép DC53 được tôi đến HRC 62 có thể bị mẻ dễ hơn so với cạnh ở HRC 58. Độ cứng càng cao, độ dẻo dai càng thấp. Đây là một định luật cơ bản của khoa học vật liệu.
Nếu cạnh khuôn dập nguội thường xuyên bị mẻ, việc giảm độ cứng của DC53 từ HRC 62 xuống HRC 56–58 và sử dụng phương pháp ram nhiệt độ cao 540°C có thể tăng độ bền chống nứt KIC lên khoảng 40%, đồng thời giảm tình trạng mẻ cạnh.
Thép tiền cứng có độ dẻo dai vốn có tốt hơn. Độ cứng HRC 28–42 của nó không đến từ quá trình tôi mactenxit, mà từ sự tăng cường phân tán cacbua cộng với tăng cường dung dịch rắn sau khi ram ở nhiệt độ cao. Cấu trúc vi mô của nó chứa ít mactenxit chưa ram giòn hơn nhiều so với thép tôi. Đó là lý do tại sao thép tiền cứng có khả năng sửa chữa bằng hàn tốt hơn nhiều so với thép tôi.
Câu hỏi 4: Bạn có xưởng xử lý nhiệt đáng tin cậy gần đó không?
Câu hỏi thực sự không phải là liệu có tồn tại hay không, mà là liệubạn đã xác minh nó.
Tiêu chuẩn kiểm định rất đơn giản: gửi ba lô vật liệu. Đối với mỗi lô được trả về, đo 9 điểm độ cứng bằng cùng một máy đo độ cứng, 3 điểm trên mỗi bề mặt. Độ biến thiên độ cứng 9 điểm phải ≤3 HRC. Độ lệch độ phẳng không được vượt quá 0,1 mm trên 300 mm. Kiểm tra điểm cấu trúc kim loại phải không có cấu trúc bất thường.
Nếu bạn chưa hoàn thành việc xác nhận này, hãy sử dụng thép tiền cứng trước. Chỉ sau khi xác nhận hoàn tất, bạn mới nên xem xét phương pháp tôi.
Thị trường xử lý nhiệt khuôn gia công bên ngoài ở Đông Quan trị giá 15–20 tỷ RMB, tương đương khoảng 2,22–2,96 tỷ USD, với 42% tập trung ở Đồng bằng sông Dương Tử và 28% ở Đồng bằng sông Châu Giang. Không thiếu nhà cung cấp. Điều khan hiếm là một nhà cung cấp mà bạn đã thực sự kiểm nghiệm.
Sáu kịch bản lỗi phổ biến: Mọi lộ trình đều có cạm bẫy
Những hạn chế của thép đã tôi sẵn
“P20 đã tôi sẵn” có thể không thực sự là P20: trong số các sản phẩm được dán nhãn “P20 tiền cứng” trên 1688, một tỷ lệ đáng kể thực chất là thép 45# đã qua tôi và ram, được bán dưới mác P20. Độ cứng vẫn có thể đạt HRC 28–32, nhưng hàm lượng crom có thể chỉ là 0.8%, thấp hơn nhiều so với tiêu chuẩn 1.40–2.00%. Gia công có vẻ chấp nhận được, nhưng kết quả đánh bóng lại xuất hiện rỗ khắp nơi. Kiểm tra đầu vào phải bao gồm thử tia lửa và kiểm tra lại độ cứng.
Lõi mềm ở các tiết diện lớn: khi tiết diện thép P20 vượt quá 300 mm, độ cứng lõi có thể thấp hơn bề mặt 4–6 HRC. Đối với các khuôn lớn sử dụng thép P20, hãy yêu cầu nhà cung cấp cung cấp báo cáo kiểm tra độ cứng theo mặt cắt, hoặc chuyển trực tiếp sang thép 718H, loại thép có bổ sung niken giúp cải thiện khả năng tôi và giữ biến thiên độ cứng từ lõi đến bề mặt trong khoảng 3–4 HRC.
Tôi lại thép tiền tôi không đúng cách: một số người dùng cảm thấy thép P20 ở độ cứng HRC 30 là “chưa đủ cứng” và tôi lại nó lên HRC 50. Nhưng thép P20 không được thiết kế để tôi lại. Sau khi tôi dầu ở khoảng 880°C, độ cứng có thể đạt HRC 48–52, nhưng độ dẻo dai giảm mạnh, và khả năng sứt mẻ góc khoang tăng đáng kể. Thép đã tôi sẵn là thép đã tôi sẵn; nó không dành cho việc bạn tôi lại.
Những nhược điểm của thép tôi
Lượng dư gia công không đủ cho biến dạng tôi: trong một trường hợp, thép S136 ở trạng thái ủ được gia công với chỉ 0.5 mm dung sai gia công. Sau khi tôi chân không, biến dạng vượt quá dung sai. Khi mài lại về kích thước, lớp nitơ hóa đã bị mài xuyên qua. Việc nitơ hóa lại gây ra một vòng biến dạng khác, tạo thành một vòng luẩn quẩn. Đồng thuận hiện tại trong ngành là trước khi tôi, các khoang phức tạp nên để lại ít nhất 0.8–1.2 mm dung sai một phía, và các chi tiết lớn là 1.5–2.5 mm.
Các hoạt động “hộp đen” tại xưởng xử lý nhiệt: H13 đã được gửi đi, và báo cáo trả về cho thấy đạt HRC 50. Nhưng khi gia công lại trở nên khó khăn bất thường. Kiểm tra cấu trúc kim loại cho thấy cấu trúc hỗn hợp bainite-plus-martensite với độ dẻo dai kém. Nguyên nhân gốc rễ là sau khi tôi, chi tiết đã được ram trực tiếp mà không qua bước ổn định nhiệt, nhằm tiết kiệm thời gian và đáp ứng thời gian giao hàng. Điều này không phải là hiếm. Khuôn lõi chỉ nên được gửi đến các xưởng xử lý nhiệt mà bạn đã tự mình xác minh.
Không trì hoãn qua đêm trước khi ram: sau khi tôi, nếu chi tiết được để trong xưởng và chỉ được ram vào ngày hôm sau, austenit dư đã bắt đầu chuyển biến và các vết nứt siêu nhỏ có thể đã hình thành. Việc ram phải bắt đầu trong vòng 2 giờ sau khi tôi. Đây là một quy tắc bất di bất dịch.
Khi lựa chọn phương án thép làm khuôn, sai lầm mà hầu hết các xưởng khuôn mắc phải không phải là “chọn thép tiền tôi cứng hay thép đã tôi cứng,” mà làkhông tính toán tổng chi phí. Họ chỉ so sánh giá đơn vị vật liệu, mà không xem xét thời gian giao hàng, rủi ro biến dạng, chi phí sửa chữa khuôn, hoặc các khoản phạt do chậm trễ của khách hàng. Thép đã tôi sẵn có thể đắt hơn 30–50% so với thép ủ, nhưng tổng chi phí thường thấp hơn—bởi vì những gì bạn mua không chỉ là thép, mà là khả năng không phải lo lắng về xử lý nhiệt sau này.
Nếu bạn sản xuất khuôn ép nhựa hoặc khuôn thử nghiệm số lượng nhỏ, thép tiền cứng P20 hoặc 718H về cơ bản đáp ứng 90% các ứng dụng. Nếu bạn sản xuất hợp kim nhômThép khuôn đúc áp lựcứng dụng, vật liệu có hàm lượng sợi thủy tinh cao, hoặc khuôn sản xuất hàng loạt với chu kỳ hàng triệu lần, thì không thể tránh khỏi việc tôi H13. Nhưng trước tiên, hãy kiểm tra kỹ lưỡng nhà cung cấp xử lý nhiệt, và dự phòng đầy đủ dung sai gia công cũng như các phương án sửa chữa cho biến dạng do tôi.
Điểm mấu chốt là đây: đừng để vài nghìn nhân dân tệ “tiết kiệm” được từ chi phí vật liệu hôm nay biến thành yêu cầu bồi thường của khách hàng hai tháng sau.





