
Was genau geschieht, bevor ein Block Formstahl in die Hände des Kunden gelangt?
Die Einkaufsgewohnheit vieler Formenbaubetriebe ist einfach: Eine Zeichnung senden und auf einen Stahlblock warten. Welche Prozesse dazwischen ablaufen, wer jeden Schritt ausführt und wer verantwortlich ist, wenn etwas schiefgeht – dies ist oft kein Anliegen oder kann realistisch nicht nachvollzogen werden.
MoldSteelLS ist seit 18 Jahren in der Formenstahlbearbeitung tätig. In diesen 18 Jahren ist immer wieder dieselbe Situation aufgetreten: Nachdem Kunden das fertige Produkt erhalten haben, treten Probleme auf – falsche Härte, Maßabweichungen, Verzug durch Wärmebehandlung – und dann kann niemand klar identifizieren, welcher Prozess den Fehler verursacht hat. Der Grund liegt auf der Hand: Stahlhändler verkaufen nur Material, Bearbeitungsbetriebe fräsen nur, Wärmebehandlungsbetriebe härten nur, und niemand ist für das endgültige Endprodukt verantwortlich.
Deshalb hat MoldSteelLS den gesamten Prozess von Anfang bis Ende übernommen.
Nachfolgend finden Sie den vollständigen Weg eines Formstahlblocks von der Auftragserteilung bis zum Versand – 8 Prozesse, und jeder Prozess hat seine eigenen Regeln.
Schritt 1: Drei Punkte klären, bevor eine Stahlsorte empfohlen wird – Wir folgen nicht einfach blind Ihren Wünschen.
Eine typische Kundenanfrage lautet: „Ich benötige einen Block H13 für eine Aluminiumlegierungs-Druckgussform.“
Zu diesem Zeitpunkt wird der Auftrag nicht sofort bearbeitet. Zuerst müssen drei Dinge geklärt werden:
- Welches Material wird umgeformt? — Aluminiumlegierung liegt bei etwa 650 °C, Kupferlegierung bei etwa 900 °C; dieser Temperaturunterschied von 250 °C entscheidet, ob H13 ausreicht oder ob 3Cr2W8V erforderlich ist.
- Wie hoch ist das jährliche Produktionsvolumen? — Bei weniger als 50.000 Schuss kann vorvergüteter Stahl in der Regel direkt bearbeitet werden; bei über 200.000 Schuss müssen die Gesamtlebenszykluskosten systematisch bewertet werden.
- Weist die Kavität scharfe Ecken oder tiefe Rippen auf? — Wenn ja, muss die Härte entsprechend reduziert werden, da die Schlagzähigkeit wichtiger ist als die Härte.
Auf derKunststoffformenstahlP20 und 718H sind zwei völlig unterschiedliche Ansätze. P20 ist auf HRC 28–35 vorgehärtet und ausreichend für gängige Kunststoffe wie ABS, PP und PE. 718H wird auf HRC 33–38 gehärtet und für technische Kunststoffe mit mittlerem bis hohem Volumen verwendet. Wenn das Material PVC oder flammhemmendes Harz ist, ist S136 direkt die richtige Wahl – gewöhnlicher Stahl kann in dieser Art von korrosiver Gasumgebung innerhalb weniger Tage rosten, und die Kavität kann direkt verschrottet werden.
Das Stahlgüteportfolio von MoldSteelLS umfasst drei Hauptkategorien und 18 Güten:Kunststoffformenstahlvon P20 bis NAK80, Stanzwerkzeugstahl von CR12 bis DC53 und Druckgussstahl, einschließlich H13 Elektroofengüte und H13 ESR-Güte. Die Logik der Materialauswahl ist nicht „je teurer, desto besser“, sondern „die Arbeitsbedingungen bestimmen die Stahlgüte“.
Schritt 2: Qualitätsprüfung des eingehenden Materials – Selbst Material vom Stahlwerk muss drei Prüfungen bestehen.
Nachdem das Material das Werk erreicht hat, gelangt es nicht direkt in eine Maschine. Es durchläuft zunächst drei Arten von Prüfgeräten.
Analyse der chemischen Zusammensetzung.Ein direktanzeigendes Spektrometer (OES) wird zur Stichprobenprüfung der chemischen Zusammensetzung verwendet – die tatsächlichen Gehalte an C, Cr, Mo und V dürfen nicht über den zulässigen Bereich der Gütenorm hinaus abweichen. Wenn der C-Gehalt um 0,05% zu hoch ist, nimmt die Sprödigkeit nach dem Abschrecken merklich zu; wenn der Cr-Gehalt um 0,5% zu niedrig ist, sinkt die Verschleißfestigkeit um eine ganze Stufe. Der Standard-Cr-Gehalt für H13 beträgt 5,0–5,5%; wenn das Messergebnis 4,8% beträgt, kann dieser Block nicht als qualifizierter H13 gezählt werden.
Härteprüfung.Die Lieferhärte muss innerhalb des Standardbereichs für die jeweilige Güte liegen. P20 im vergüteten Zustand sollte HRC 28–35 betragen; H13 im geglühten Zustand sollte HRC 18–25 betragen. Fällt der Wert außerhalb des Bereichs, liegt entweder ein Problem mit der Wärmebehandlung des Stahlwerks vor oder es wurde die falsche Güte geliefert.
Ultraschallprüfung.Die Sonde scannt den gesamten Stahlblock, um innere Porosität, Lunker und Einschlüsse zu prüfen. Innere Fehler in Formstahl sind während der Bearbeitung nicht sichtbar – die sechs gefrästen Flächen mögen glatt aussehen, aber wenn das Abschrecken den Stahl über 1000 °C erhitzt, können innere Fehler direkt aufreißen. Die Ultraschallprüfung identifiziert versteckte Risiken, bevor das Problem tatsächlich auftritt.
Gemäß dem in der nationalen Formenstahlindustrie üblichen Wareneingangsprüfstandard (GB/T 4162-2022, mit Güteklasse AA ≤ 2,0 mm Flachbodenloch-Äquivalent und Güteklasse A ≤ 3,2 mm) wird für Präzisionsformen die Abnahme der Güteklasse AA empfohlen. MoldSteelLS verschärft die Akzeptanzschwelle weiter auf 1,0 mm – was einem Niveau oberhalb des AA-Güteklassenstandards in GB/T 4162 entspricht.
Schritt 3: Grobbearbeitung – Sägen, Sechsseitenfräsen und Tieflochbohren.
Nach bestandener Qualitätsprüfung gelangt das Material direkt in die Vorbearbeitungswerkstatt.
Bandsägezuschnitt.Der Kunde sendet eine Zeichnung des fertigen Teils – mit Endabmessungen, Toleranzen und Anforderungen an die Oberflächenbehandlung. Die Aufgabe von MoldSteelLS ist es, aus der Zeichnung die erforderliche Rohblockgröße rückwärts zu berechnen und diese dann mit dem Kunden abzustimmen.
Formenstahl wird nach Gewicht berechnet. Wenn der Rohblock um 1 mm überkalkuliert wird, zahlt der Kunde tatsächlich mehr. Wenn er unterkalkuliert wird – insbesondere bei Güten wie H13, deren Verzug durch Wärmebehandlung größer ist als der von P20 – können die sechs Flächen nach dem Fräsen möglicherweise nicht sauber bearbeitet werden, und der Stahlblock kann direkt verschrottet werden. In diesem Fall kosten die verlorene Durchlaufzeit viel mehr als das Material selbst.
Die Methode von MoldSteelLS ist:Zeichnung erhalten → Rohlingsgröße rückwärts berechnen gemäß Stahlgüte und dem vom Kunden geforderten Bearbeitungsgrad → Angebot erstellen und mit dem Kunden abstimmen → Material zuschneiden. Gemäß der Bearbeitungszugabenklassifizierung nach DIN 17350 bedeutet E0 keine Zugabe (Präzisionsplatte, montagefertig für den Kunden), E1 lässt 0,5–1,0 mm (geschliffene Platte), E2 lässt 1,5–3,0 mm (halbfertige Platte) und E3 lässt 3,0–6,0 mm (rohbearbeiteter Block). Auf dieser Grundlage passt die heimische Werkzeugstahlindustrie die Zugabe nach Güte an – H13 weist eine stärkere Wärmebehandlungsverformung auf als P20, daher sollte die Zugabe um 20–30% erhöht werden. Wenn der Kunde einen rohbearbeiteten Block für die weitereCNC-Bearbeitung, jede Seite weist typischerweise eine Übergröße von 0,3–0,5 mm gegenüber dem Endmaß auf. Wünscht der Kunde eine geschliffene Platte mit bereits fertig bearbeiteten Referenzflächen, beträgt die Übergröße 0,1–0,3 mm. Wünscht der Kunde eine Präzisionsplatte, wird diese exakt nach Zeichnungsmaß gefertigt – das Konzept der „Zugabe“ existiert bei einer Präzisionsplatte nicht, da sie bereits das fertige Bauteil ist.
Hier geht es nicht darum, am Aufmaß zu verdienen; es geht darum, dem Kunden gegenüber transparent bezüglich des Aufmaßes zu sein.
Portalfräsen an sechs Seiten.Der zugeschnittene Stahlblock wird auf einer Portalfräsmaschine eingespannt, und alle sechs Seiten werden nacheinander gefräst. Ziel dieses Schrittes ist es, Referenzflächen und Bearbeitungszugaben zu schaffen – nach dem Sechsseitenfräsen kann der Kunde den Block direkt auf seiner CNC-Maschine einsetzen, ohne die Flächen erneut fräsen zu müssen. Nicht jeder Lieferant führt ein Sechsseitenfräsen durch – einige liefern nur ein blankgewalztes Stahlblech, dessen unebene Oberflächen noch vom Kunden korrigiert werden müssen. MoldSteelLS fräst, bis sauberes Metall vollständig freigelegt ist und kontrolliert dieEbenheit kritischer Oberflächen innerhalb von 0,05 mm, während andere Oberflächen mit Toleranzen der Klasse 0,1 mm gefertigt werden.
Tieflochbohren.Kühlkanäle, Auswerferstiftbohrungen und Gewindebohrungen – all dies muss vor der Wärmebehandlung fertiggestellt werden. Die Wärmebehandlungstemperaturen überschreiten 1000 °C, daher ist das Bohren von Löchern nach dem Abschrecken unpraktisch. Das Längen-Durchmesser-Verhältnis beiTieflochbohrenkann 30:1 oder sogar 50:1 erreichen. Beim Bohren wird Hochdruckkühlmittel durch das Innere des Bohrkopfes gesprüht, um Späne auszuspülen – weicht der Bohrer auch nur um 1 mm ab, wird der resultierende Kühlwasserweg ungleichmäßig.
Schritt 4: Feinbearbeitung – CNC-Fräsen, Bohren und Gewindeschneiden.
Nach Abschluss der Grobbearbeitung gelangt das Material in die CNC-Feinbearbeitungswerkstatt.
Kontrolle der CNC-Bearbeitungszugaben.Die CNC-Bearbeitung eines Stahlblocks und die CNC-Bearbeitung der Formkavität selbst sind zwei unterschiedliche Dinge – Letzteres kann eine Präzision von ±0,005 mm erfordern, während Ersteres dazu dient, dem Kunden Referenzflächen und Bearbeitungszugaben bereitzustellen, damit der Kunde den Block zurücknehmen und direkt auf seiner eigenen CNC-Ausrüstung für die Endbearbeitung montieren kann. Welches Niveau erforderlich ist, hängt von der Ausrüstung und dem Prozess des Kunden ab: Wünscht er einen grob bearbeiteten Block für die weitere CNC-Endbearbeitung, eine geschliffene Platte mit fertigen Referenzflächen, bereit zur Spannung, oder eine Präzisionsplatte, die ohne weitere Bearbeitung direkt auf die Maschine kommt? Gemäß der Liefernorm für legierten Werkzeugstahl nach JIS G 4404 beträgt die Dickentoleranz für eine geschliffene Platte ±0,05 mm, während eine Präzisionsplatte weiter verschärft wird; Parallelität und Rechtwinkligkeit werden gemäß dem NADCA #207 Abnahmestandard für Druckgussformstahl kontrolliert. Die Toleranz für grob bearbeitete Blöcke beträgt ±0,1 mm, für geschliffene Platten ±0,05 mm und für Präzisionsplatten ±0,02 mm – wobei Parallelität und Rechtwinkligkeit vollständig geschliffen sind.
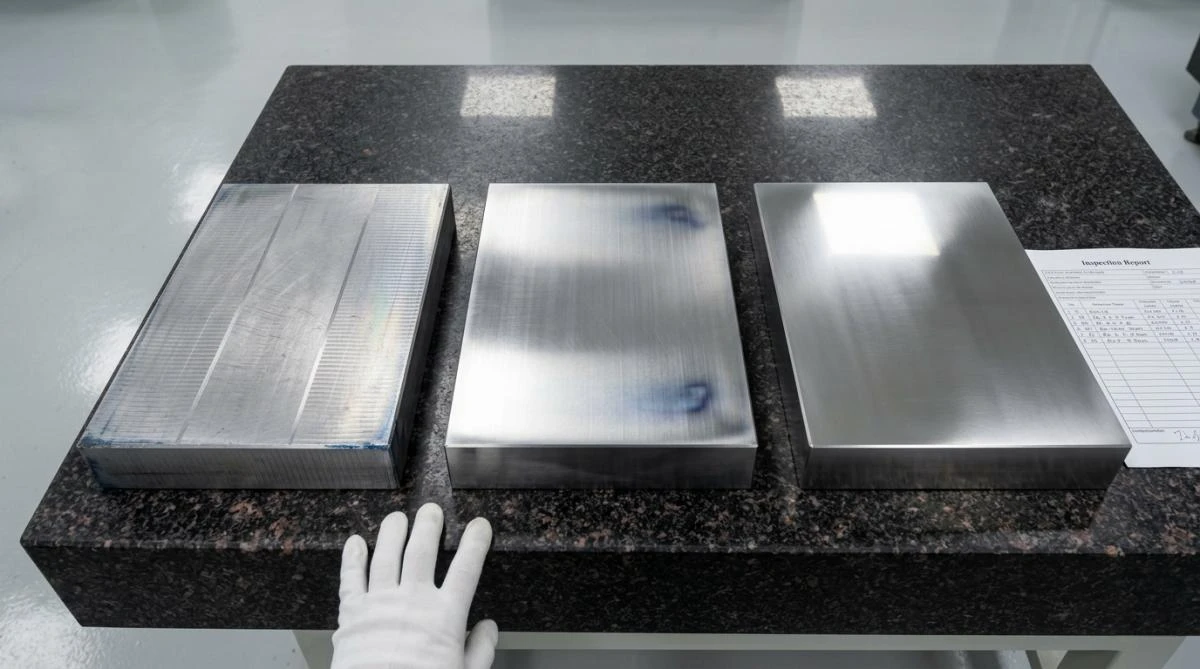
Einfach ausgedrückt: MoldSteelLS liefert nicht die Formenpräzision von ±0,005 mm – das ist die Aufgabe des Formenbaubetriebs selbst. MoldSteelLS stellt sicher, dass Sie, sobald Sie den Stahlblock erhalten, keine zusätzliche Zeit mit dem Finden von Referenzflächen, dem Schleifen von Flächen oder dem Aufbereiten von Rohmaterial verbringen müssen – Sie legen zuerst fest, wie viel Aufmaß Sie wünschen, die Flächen werden für Sie gefräst und plangeschliffen, und Sie können den Block direkt auf Ihre CNC-Maschine zur Endbearbeitung spannen.
Vorvergütete Stähle (P20, 718H, NAK80, typischerweise mit einer Härte von 28–43 HRC geliefert) können direkt auf CNC-Maschinen bearbeitet werden, wodurch der Wärmebehandlungsschritt entfällt. Dies ist der größte Vorteil von vorvergütetem Stahl – es ist keine eigene Wärmebehandlung erforderlich, was zudem das Risiko von Verzug und Rissbildung durch Wärmebehandlung eliminiert.
Für vergüteten Stahl (wie H13 mit 48–52 HRC nach dem Härten und Anlassen) erfordert die Hartbearbeitung reduzierte Schnittgeschwindigkeiten und Vorschübe. Bei beschichteten Hartmetallwerkzeugen ist die Schnittgeschwindigkeit 20–30% niedriger als bei der Bearbeitung von vorvergütetem Stahl, und die Schnitttiefe wird auf 0,2–0,5 mm begrenzt. Die Hartbearbeitung birgt zwei Hauptrisiken: Werkzeugverschleiß, der zu Maßabweichungen führt, und übermäßige Schnitttemperaturen, die die Oberfläche beschädigen. MoldSteelLS verwendet hochsteife Werkzeughalter mit Innenkühlung, die es ermöglichen, dass das Kühlschmiermittel direkt von innen auf die Schneide trifft – Fachleute mit 18 Jahren Erfahrung wissen, dass unzureichende Kühlung gleichbedeutend mit verschwendetem Aufwand ist.
Bohren und Gewindeschneiden sind ebenfalls anspruchsvolle Arbeiten. Das Schneiden eines M6-Gewindes in gehärtetem Stahl birgt ein wesentlich höheres Risiko eines Gewindebohrerbruchs im Loch als in weichem Stahl. Übermäßiges Drehmoment bricht den Gewindebohrer; unzureichendes Drehmoment führt zu unvollständigen Gewinden. Vor dem Gewindeschneiden prüfen die Techniker von MoldSteelLS zuerst die Härte; die Gewindebohrerbeschichtung, die über 45 HRC verwendet wird, ist nicht dieselbe wie die, die unter 40 HRC verwendet wird.
Schritt 5: Wärmebehandlung – Ein Parametersatz ist nicht für alle Stähle geeignet.
Wärmebehandlungist nicht einfach nur Stahl in einen Ofen werfen, erhitzen und dann in Öl tauchen – jede Stahlgüte hat ihre eigene Austenitisierungstemperatur, Haltezeit, Abkühlgeschwindigkeit und Anlasstemperatur. Ist auch nur ein Parameter falsch, kann die Leistung halbiert werden.
Die Wärmebehandlungsanlagen von MoldSteelLS umfassen vier Stufen: Härten, Anlassen, Kryobehandlung und Nitrieren.
Härten.Für H13 liegt die Austenitisierungstemperatur bei 1020–1040 °C – 1020 °C fördert die Zähigkeit (geeignet für komplex geformte Druckgussformen), während 1050 °C die Verschleißfestigkeit begünstigt (geeignet für Warmstrangpresswerkzeuge). Die empfohlenen Bereiche in ISO 4957:2018 und ASTM A681 sind konsistent: 1010–1030 °C. Nach dem Halten wird Öl- oder Hochdruckgasabschreckung (6–10 bar Stickstoff) angewendet, mit einer Zielabkühlrate von über 30 °C/s, um Austenit in Martensit umzuwandeln. DC53 hat eine Austenitisierungstemperatur von etwa 1020 °C, aber sein Anlassfenster liegt bei 520–530 °C – in diesem Bereich erfährt DC53 eine Sekundärhärtung, und die Härte fällt nicht ab, sondern steigt stattdessen auf HRC 62–64.
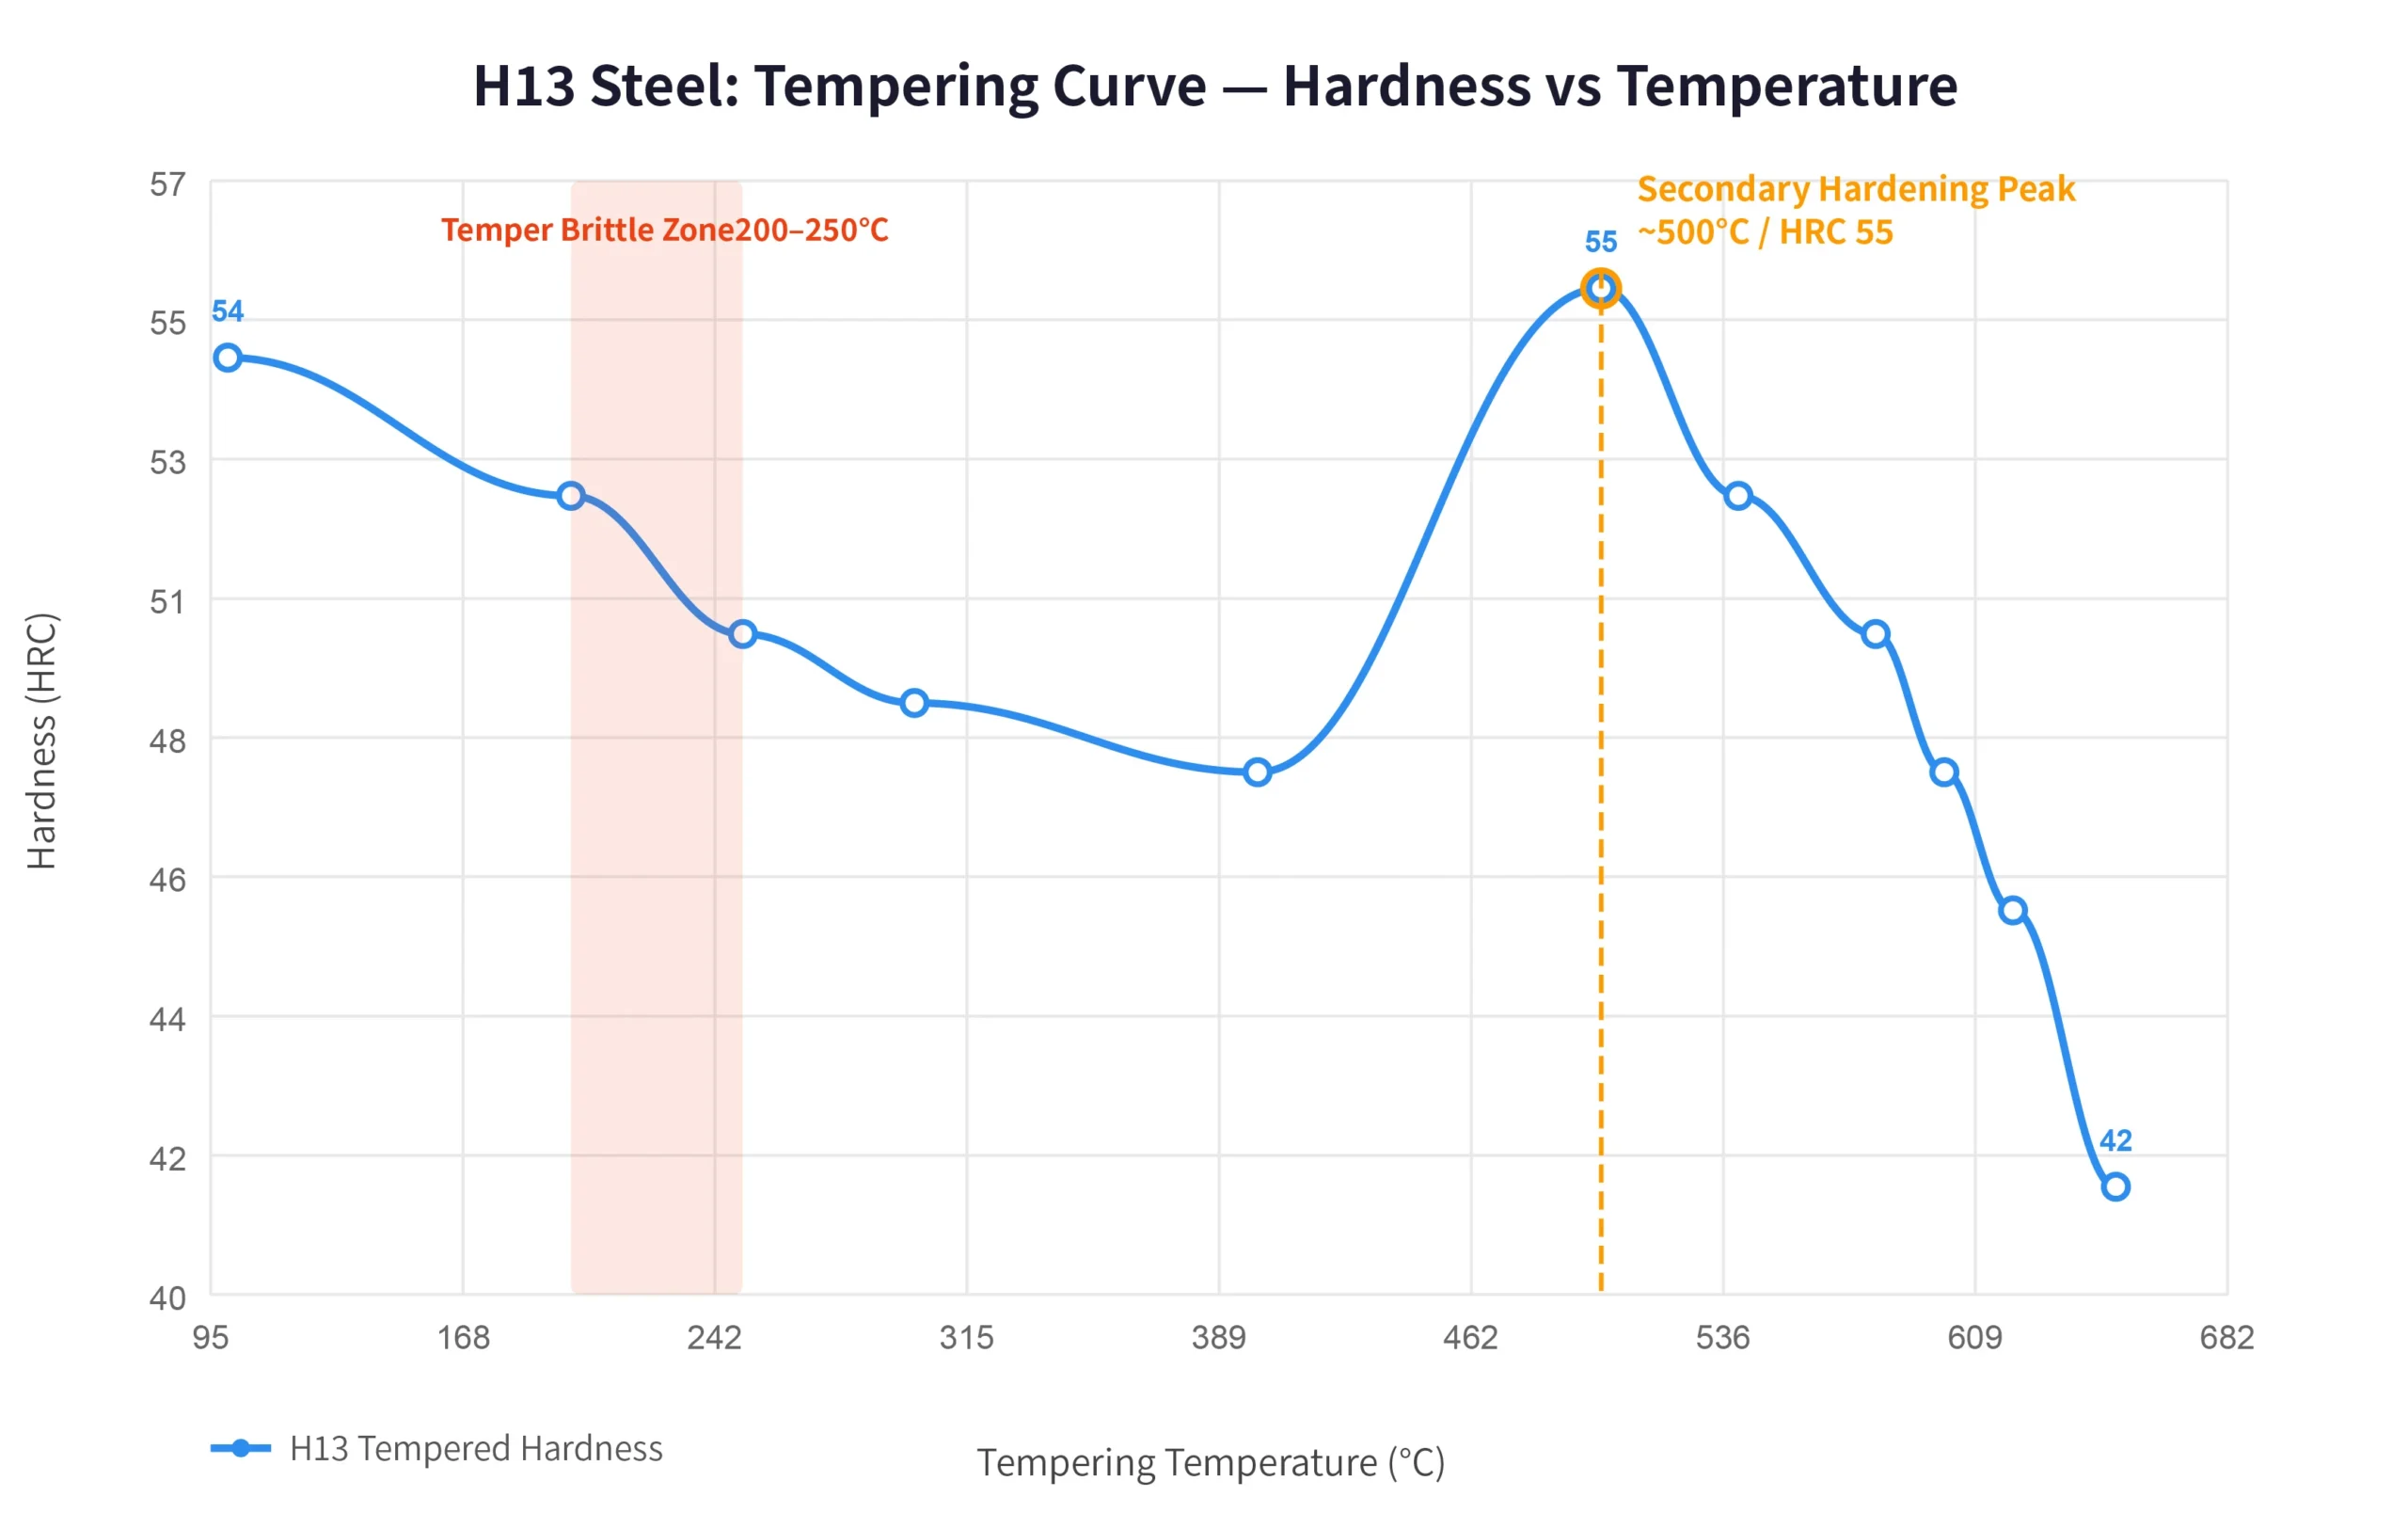
Anlassen.Das Anlassen erfolgt nicht nur einmal. Für H13 wird empfohlen, dreimal anzulassen, nicht zweimal – ein zusätzlicher Anlassvorgang wandelt Restaustenit gründlicher um und kann die Lebensdauer um etwa 30% verlängern. Die Anlasstemperatur beträgt 540–620 °C, mit einer Zielhärte von HRC 48–52. Hinweis: H13 weist bei etwa 500 °C einen sekundären Härtepeak auf, bei dem die Härte HRC 55 erreichen kann, die Zähigkeit jedoch am schlechtesten ist – dieser Punkt muss bei Druckgussformen vermieden werden.
Kohlenstoffwerkzeugstahl weist Anlasssprödigkeit im Bereich von 200–250 °C auf – innerhalb dieser Temperaturzone nimmt die Zähigkeit stark ab. Nach dem Härten, wenn ein Anlassen durchgeführt wird, sollte dies entweder unter 200 °C oder über 250 °C erfolgen; diese mittlere Zone kann nicht verwendet werden.
Nitrieren.Nach dem Anlassen kann optional eine Nitrierbehandlung erfolgen. Bei 500–550 °C wird Ammoniak oder ein ammoniakbasiertes Gasgemisch für 8–16 Stunden eingeleitet, wodurch eine harte, aber dünne Verbindungsschicht auf der Oberfläche entsteht. Nach dem Nitrieren erreicht die Oberflächenhärte von H13 60–65 HRC, während der Kern seine Zähigkeit von 48–52 HRC beibehält – sowohl die Oberflächenverschleißfestigkeit als auch die Kernschlagzähigkeit bleiben erhalten.
Kryogene Behandlung.Nach dem Abschrecken wird das Stahlteil für 2–4 Stunden in flüssigen Stickstoff (-196 °C) getaucht. Ziel ist es, die Umwandlung von Restaustenit in Martensit fortzusetzen. Hochkohlenstoffhaltige, hochchromlegierte Stähle wie D2 und DC53 erreichen nach einer Kryobehandlung eine verbesserte Maßhaltigkeit sowie zusätzliche Steigerungen der Härte und Verschleißfestigkeit.
Schritt 6: Drahterodieren und Funkenerodieren – Präzisionsbearbeitung von gehärtetem Stahl nach dem Abschrecken
Nach Abschluss der Wärmebehandlung hat die Härte des Stahlteils bereits HRC 48–62 erreicht. Zu diesem Zeitpunkt können konventionelle Schneidwerkzeuge nicht mehr effektiv schneiden –Drahterodieren / Erodieren (EDM)übernimmt.
Langsames Drahterodieren.Ein Messingdraht oder verzinkter Draht mit einem Durchmesser von 0,2–0,3 mm wird zum Schneiden in deionisiertem Wasser mittels Funkenerosion verwendet. Da das Prinzip Funkenerosion und nicht mechanisches Schneiden ist, beeinflusst die Werkstückhärte die Bearbeitungsgeschwindigkeit in keiner wesentlichen Weise – DC53 bei HRC 60 und P20 bei HRC 28 zeigen keinen grundlegenden Unterschied in der Schnittleistung auf einer Langsamdrahtmaschine.
Mehrere Schlichtschnitte sind der Kernprozess des langsamen Drahterodierens. Der erste Schnitt ist ein Vorschlichtschnitt, der 0,05 mm Aufmaß belässt; der zweite Schlichtschnitt entfernt die Umschmelzschicht; der dritte Feinschlichtschnitt erzielt die endgültigen Abmessungen und die Oberflächenqualität. Die Oberflächenrauheit nach einem Schnitt beträgt Ra 0,8–1,6 μm; nach drei Schlichtschnitten kann sie auf Ra 0,2–0,4 μm reduziert werden – was eine erhebliche Menge an nachfolgender manueller Polierzeit einspart.
Die Toleranz beim langsamen Drahterodieren kann auf ±0,005 mm kontrolliert werden. Ein Detail wird dabei leicht übersehen: Während der Bearbeitung muss die Wassertemperatur innerhalb von ±1°C geregelt werden. Überschreitet die Wassertemperaturschwankung 2°C, führt die Wärmeausdehnung und -kontraktion des Drahtdurchmessers direkt zu einer Präzisionsabweichung.
Funkenerosion.Drahterodieren bearbeitet 2D-Konturen, während Funkenerodieren (EDM) 3D-Kavitäten bearbeitet. Eine Graphit- oder Kupferelektrode wird verwendet, um komplexe Kavitätenformen in gehärteten Stahl „einzubrennen“. Der Elektrodenverschleiß ist ein Schlüsselindikator beim Funkenerodieren (EDM) – der Graphit-Elektrodenverschleiß beträgt 0,1–0,3%, während der Rotkupfer-Elektrodenverschleiß 0,5–1,0% beträgt. Elektrolytkupfer-Elektroden werden für die Feinbearbeitung eingesetzt, während Graphit-Elektroden für die Schruppbearbeitung verwendet werden; verschiedene Elektroden haben jeweils Vorteile unter unterschiedlichen Entladungsparametern.
Das häufigste Problem sowohl beim Drahterodieren als auch beim Funkenerodieren ist die Umschmelzschicht. Die momentane Entladungstemperatur erreicht 8000–12000 °C, wodurch eine mikroskopisch dünne Metallschicht auf der Werkstückoberfläche schmilzt und dann schnell abkühlt, wodurch eine weiße Schicht (Umschmelzschicht) von 8–30 μm Dicke entsteht. Diese Schicht ist spröde und enthält Mikrorisse; bei hochbeanspruchten Formen muss sie durch anschließendes Schleifen oder Polieren entfernt werden.
Schritt 7: Endkontrolle – Nur durch die Kombination dreier Prüfverfahren ist das Bauteil qualifiziert
Nach Abschluss aller Bearbeitungs- und Wärmebehandlungsschritte gelangt das Werkstück zur Endkontrolle.
100% Maßprüfung wünscht.Kritische Abmessungen werden Position für Position anhand der Zeichnung gemessen. Die Toleranz für geschliffene Platten beträgt ±0,05 mm (JIS G 4404 Standard), und die Toleranz für Präzisionsplatten beträgt ±0,02 mm (innerhalb des Bereichs von ±0,025 mm des NADCA #207 Premium-Niveaus). Bei der Endkontrolle werden Mikrometer, Innenmessgeräte und Höhenmessgeräte zur Einzelprüfung eingesetzt. Jedes Teil mit außerhalb der Toleranz liegenden Abmessungen wird direkt und ohne Verhandlung nachgearbeitet.
Härte-Nachprüfung.Unabhängig davon, wie oft die Härte zuvor geprüft wurde, wird sie vor dem Versand noch einmal getestet. Die Härte nach dem Härten und Anlassen muss innerhalb des Zielbereichs liegen – H13 sollte HRC 48–52 betragen. Überschreitet sie diesen Bereich, war entweder das Anlassen unzureichend (zu hart und zu spröde) oder übermäßig (zu weich, um hohen Temperaturen standzuhalten).
Prüfbericht.Jede Charge wird mit einem vollständigen Prüfbericht geliefert: Daten zur Analyse der chemischen Zusammensetzung, Ultraschallprüfprotokolle, Wärmebehandlungsparameter (Austenitisierungstemperatur, Haltezeit, Anlasstemperatur und Anzahl der Anlasszyklen) sowie abschließende Maß- und Härtedaten. Der Wert dieses Dokuments liegt nicht nur im Qualitätsnachweis – bei einer erneuten Bestellung durch den Kunden können die Wärmebehandlungsparameter direkt wiederverwendet werden, ohne wiederholtes Ausprobieren.
Schritt 8: Verpackung und Lieferung – Der Stahl muss unversehrt ankommen
Der letzte Schritt mag den geringsten technischen Inhalt zu haben scheinen, doch wenn er schlecht ausgeführt wird, sind die sieben vorherigen Prozesse vergeudet.
Nach dem Härten liegt die Präzision des Formenstahls bei ±0,01 mm. Wird eine Ecke während des Transports angestoßen, kann dies sofort zu einer Überschreitung der Toleranz führen. MoldSteelLS verwendet eine spezielle Rostschutzverpackung für Stahlteile: zuerst Rostschutzfolie (VCI-Dampfkorrosionsinhibitor), dann Luftpolsterfolie, anschließend Fixierung in Holzkisten mit Schrauben. Die Holzkiste wird nicht einfach zusammengenagelt – der Abstand zwischen den Stahlteilen in der Kiste darf nicht weniger als 20 mm betragen, und Befestigungsschrauben dürfen nicht direkt auf bearbeitete Oberflächen drücken.
Kleine Teile werden per Luftfracht und große Teile per Seefracht versandt. Von der Auftragserteilung bis zum Versand beträgt die Lieferzeit 3–10 Tage.
Vom Verlassen des Stahlwerks bis zur Montage in die Kundenform durchläuft ein Block Formenstahl die Materialauswahl, Prüfung, Grobbearbeitung, Feinbearbeitung, Wärmebehandlung, Drahterodieren/Funkenerodieren, Endkontrolle sowie Verpackung und Lieferung – insgesamt 8 Prozesse.
Wenn jeder Prozess getrennt und einzeln bezogen wird, kann der Markt immer einen günstigeren Anbieter bieten: günstigere Werkstätten für das Sägen, niedrigere Ofenangebote für das Härten und Bearbeitungsstationen, die CNC nach Stunden abrechnen. Doch nach dem Aufbau eines integrierten Systems stellte MoldSteelLS fest, dass das Hauptproblem nicht der Preis jeder einzelnen Station ist, sondern wer für das Endergebnis verantwortlich ist.
Wenn Stahl versagt, behauptet die Materialauswahlseite, die Wärmebehandlungstemperatur sei falsch gewesen; die Wärmebehandlungsseite sagt, die Zusammensetzung des Eingangsmaterials sei fehlerhaft gewesen; die Bearbeitungsseite meint, die Abschreckverformung sei zu groß… Am Ende wird das Problem so lange weitergereicht, bis der Kunde es allein trägt – denn jede Station ist nur für ihren eigenen Schritt verantwortlich.
MoldSteelLS hat in 18 Jahren den gesamten Weg dieser Verantwortung eigenständig gemeistert. Es geht nicht darum, dass jede einzelne Prozessstufe günstiger ist als andere, sondern darum, dass alle Stufen miteinander verbunden und das Ergebnis bis zur vollständigen Umsetzung begleitet wurden.





