
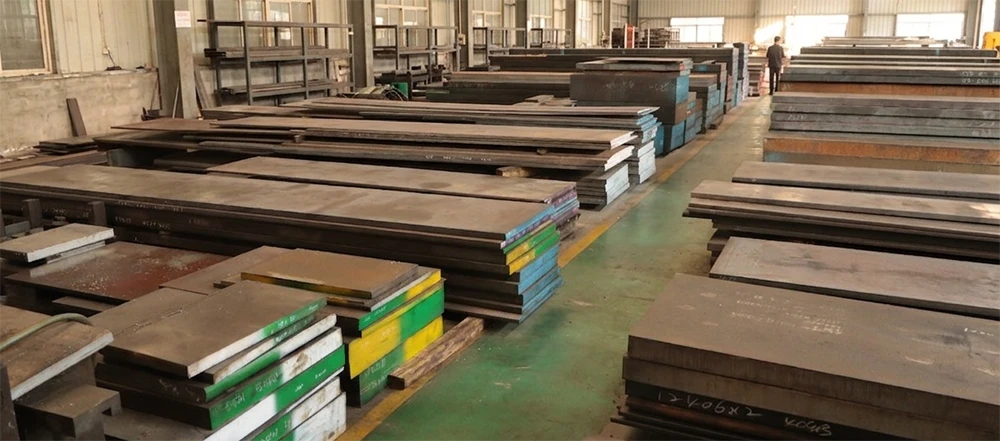
Was ist 1.2510 Werkzeugstahl?
1.2510 Formenstahlist ein hochkohlenstoffhaltiger, niedriglegierter Kaltarbeits-Werkzeugstahl nach deutscher DIN-Norm, entsprechend der chinesischen Güte CrWMn. Er ist bekannt für seine ausgezeichnete Härtbarkeit, minimale Härteverzug und hervorragende Verschleißfestigkeit und wird häufig in Präzisions-Kaltstanz-, Scher- und Umformwerkzeugen eingesetzt.
Wichtige Eigenschaften des Stahls 1.2510
- Minimale Verformung (Kernvorteil): Die Abmessungen bleiben nach dem Härten nahezu unverändert, wodurch es besonders für Formen mit hohen Präzisionsanforderungen geeignet ist.
- Moderate Zähigkeit: Schlagzäher als Stähle der Cr12-Serie, schwer absplitterbar bei mittleren und kleinen Stößen, aber nicht geeignet zum Stanzen dicker Bleche.
- Mittlere Verschleißfestigkeit: Deutlich verschleißfester als Kohlenstoffstahl, aber unterlegen gegenüber „Verschleißfestigkeitskönigen“ wie Cr12MoV, geeignet für Klein- und Mittelserienproduktion.
- Außergewöhnliche Zerspanbarkeit: Reibungslose Bearbeitung beim Drehen, Fräsen und Schleifen; kein übermäßiger Werkzeugverschleiß.
- Gute Härtbarkeit: Kann durch Ölhärten gehärtet werden;Wärmebehandlungist einfach zu bearbeiten; die Härte kann HRC 58-62 erreichen.
- Hohe Kosteneffizienz: Ausgewogene Leistung, erschwinglicher als hochlegierte Stähle – eine kostengünstige Wahl für kleine und mittelgroße Präzisionskaltformen.
1.2510 Stahl: Leistungsparametertabellen
1. Chemische Zusammensetzung von 1.2510
| Element | Standardbereich (Gew.-%) | Typischer Gehalt (Gew.-%) | Kernfunktion |
|---|---|---|---|
| C | 0.90-1.05 | 0.95 | Verbesserung der Härte und Verschleißfestigkeit |
| Si | 0.15-0.35 | 0.25 | Desoxidieren, Festigkeit erhöhen |
| Mn | 1.00-1.20 | 1.10 | Härtbarkeit und Verschleißfestigkeit verbessern. |
| P | ≤0,035 | ≤0,035 | Kontrollierter Verunreinigungsgehalt verbessert die Zerspanbarkeit. |
| S | ≤0,035 | ≤0,035 | Fremdstoff verbessert die Zerspanbarkeit. |
| Cr | 0.50-0.70 | 0.60 | Verschleißfestigkeit und Korrosionsbeständigkeit verbessern. |
| V | 0.05-0.15 | 0.10 | Korn verfeinern, Zähigkeit erhöhen und Verschleißfestigkeit verbessern |
| W | 0.50-0.70 | 0.60 | Warmhärte und Hochtemperaturfestigkeit verbessern. |
2. Physikalische Eigenschaften von 1.2510 (Materialeigene Eigenschaften)
| Leistungsindex | Wertebereich | Einheit | Anmerkungen |
|---|---|---|---|
| Dichte | 7.85 | g/cm³ | Bei Raumtemperatur (ca. 20 °C) |
| Elastizitätsmodul | 193 | GPa | Vergütet auf 62 HRC bei Raumtemperatur |
| Wärmeleitfähigkeit | 30.0 | W/(m·K) | Bei Raumtemperatur (ca. 20°C) |
| Spezifische Wärmekapazität (ca.) | 41 | J/(kg·K) | Typischer Wert nahe Raumtemperatur (Referenz zu ähnlichen Werkzeugstählen) |
| Spezifischer Widerstand | Ca. 0.31 0.35 | µΩ·m | Bei Raumtemperatur (ca. 20°C), weichgeglühter Zustand |
| Mittlerer linearer Ausdehnungskoeffizient | 12.1 | 10⁻⁶ /°C | Temperaturbereich: 20–100 °C |
| 12.9 | 10⁻⁶ /°C | Temperaturbereich: 20–200 °C | |
| 13.3 | 10⁻⁶ /°C | Temperaturbereich: 20–300 °C | |
| 14.0 | 10⁻⁶ /°C | Temperaturbereich: 20–400 °C | |
| 14.4 | 10⁻⁶ /°C | Temperaturbereich: 20–500 °C | |
| 14.8 | 10⁻⁶ /°C | Temperaturbereich: 20–600 °C | |
| 14.9 | 10⁻⁶ /°C | Temperaturbereich: 20–700 °C (NAK80-SK) |
3. Mechanische Eigenschaften von 1.2510 (Verhalten unter Krafteinwirkung)
| Leistungsindex | Wertebereich | Einheit | Anmerkungen |
|---|---|---|---|
| Brinellhärte | ≤ 190 – 230 | HB | Weichgeglühter Zustand (Lieferzustand), nach Glühen bei 740-770°C und Ofenabkühlung |
| Rockwell C-Härte | 34.0 – 64.0 | HRC | Im vergüteten Zustand, spezifische Härte abhängig von der Anlasstemperatur (150-650°C) |
| Arbeitshärte | 58 – 62 | HRC | Empfohlene Arbeitshärte, erreicht nach dem Vergüten bei geeigneter Temperatur |
| Elastizitätsmodul | 210 | GPa | Typischer Wert bei Raumtemperatur nach dem Härten auf 62 HRC |
| Druckfließgrenze (0.2%) | 1350 100°C2200 | MPa | Im vergüteten Zustand, bei Raumtemperatur geprüft, Wert steigt mit der Härte (50-62 HRC) |
| Zugfestigkeit (Rm) | ≥ 880 | MPa | Typischer Mindestwert nach dem Härten und Anlassen |
| Streckgrenze (Rp0.2) | ≥ 680 | MPa | Typischer Mindestwert nach dem Härten und Anlassen |
| Bruchdehnung (A) | ≥ 21 | % | Typischer Mindestwert nach dem Härten und Anlassen |
| Schlagenergie (KV). | ≥ 21 | J | Typischer Mindestwert nach dem Härten und Anlassen, der eine moderate Zähigkeit anzeigt |
| Dichte | 7.85 | g/cm³ | Typischer Wert bei Raumtemperatur (20°C) |
| Wärmeleitfähigkeit (bei 20 °C) | 30 | W/(m·K) | Typischer Wert bei Raumtemperatur |
| Linearer Ausdehnungskoeffizient (20 mm powder, -1≤10 mm steel00–100°Cpowderparts, low- small low-temperature small 20mm low-temperature small-powder°C–100-100 °C) | 12.1 | 10⁻⁶ /°C | Mittlerer Ausdehnungskoeffizient im Bereich von Raumtemperatur bis 100°C |
Typische Anwendungen von 1.2510 Werkzeugstahl
Die folgende Tabelle listet direkt die Anwendungsszenarien, Anwendungsbereiche, Verwendungszwecke und wichtigen Hinweise für den Werkzeugstahl 1.2510 auf, um Ihnen die schnelle Auswahl des passenden Materials zu erleichtern:
| Anwendungsbereich | Spezifische Verwendung | Anmerkungen |
|---|---|---|
| Kaltstanzformen | Schneidwerkzeuge, Stanzwerkzeuge, Beschnittwerkzeuge | Kaltstanzen von dünnem Blech (bis 3 mm) aus niedriggekohltem Stahl, Kupfer und Aluminium, z.B. bei der Bearbeitung kleiner Teile |
| Scherwerkzeuge | Scherwerkzeuge, Beschnittwerkzeuge, Kaltscherteile, Stabscherenmesser | Scheren von Blechen ≤5 mm oder Profilen ≤10 mm, Stahl ≤2 mm, erfordert Verschleiß- und Schlagfestigkeit |
| Ziehwerkzeuge | Kleine und mittelgroße Ziehwerkzeuge, Ziehen bei 200°C, Flügelstempel, Niederhalter | Ziehen von dünnwandigen Teilen (≤2 mm) oder Edelstahl- und Aluminiumteilen, erfordert Riss- und Verschleißfestigkeit |
| Biegewerkzeuge | V-Biegegesenke, U-Biegegesenke, Durchlaufbiegegesenke, Biegegesenke für dünne Blechfedern | Biegen von Blechen ≤4 mm≤50 cm³ oder kontinuierliches Biegen von dünnen Blechen, erfordert Abplatzfestigkeit und geringe Verformung |
| Kaltfließpressformen | Kleine Kaltfließpresswerkzeuge, Kaltfließpresswerkzeuge für weiche Metalle wie Kupfer und Aluminium | Kaltfließpressen von Kupfer und Aluminium (≤ 4 mm), mit Anforderungen an gleichmäßige Härte und geringe Verformung |
| Gewindeformwerkzeuge | Gewindewalzbacken, Gewindewalzrollen | Gewindewalzen von Kohlenstoffstahl und Buntmetallen bis 12 mm, mit Anforderungen an leichte Bearbeitbarkeit und Verschleißfestigkeit |
| Präzisionsformen für die Elektronik | Stanzwerkzeuge für Klemmen, Steckverbinder-Formwerkzeuge, Präzisions-Folgeverbundwerkzeugeinsätze, Folgeverbundwerkzeuge für elektronische Steckverbinder, Stanzwerkzeuge | Hochpräzisionsstanzen kleiner elektronischer Bauteile, das hohe Präzision und geringe Verformung erfordert. |
| Messwerkzeuge und Präzisionsteile | Lehren, Parallelendmaße, Mikrometer-Messstäbe, Messuhr-Taster, Formwerkzeuge für Uhrenteile | Präzisionsmesswerkzeuge und die Formgebung kleiner Teile, die Dimensionsstabilität und minimale Verformung erfordern |
| Werkzeugformen | Formwerkzeuge für Handwerkzeuge (Schraubendreher-Bits, Teppichmesser-Klingen), Formwerkzeuge für Schneiden von Hardware-Werkzeugen | Kaltumformung von Handwerkzeugen (bis 2 mm), ohne Hochtemperaturanwendungen, mit ausgewogener Verschleißfestigkeit und Zähigkeit |
| Andere Kaltarbeitswerkzeuge | Kaltstauchgesenke (für kleine Verbindungselemente), Prägegesenke, Drahtziehgesenke, Scherschneidwerkzeuge, Formen für verschleißfeste Teile in Textilmaschinen | Kaltstauchen, Prägen und Drahtziehen von kleinen Verbindungselementen, mit Anforderungen an gute Zähigkeit und Dimensionsstabilität |
| Kostengünstig / erfordert Serienformen | Kleine Einsätze für Zinklegierungs-Druckgussformen, kleine Pulvermetallurgie-Pressformen, Gummiformkavitäten, Formen für Möbelbeschläge (DC53) | Niedertemperatur, low-hedies, Hochtemperaturpulver mall,hedies, arequirements.small-powder, Kosten Hochtemperaturpulver mall, und Anforderungen an die Mittelserienproduktion. Worthe—und KingAlternative Material schlägt vor, wie Zinkhochtemperaturpulver all, Legierung, small-hedies, Metallurgie psmall-powder und Anforderungen an die Hitzebeständigkeit. |
Nicht empfohlene Anwendungsszenarien für 1.2510
Aufgrund seiner Leistungsmerkmale kann 1.2510 die Anforderungen anspruchsvoller Arbeitsbedingungen wie hohe Temperaturen und starke Stöße nicht erfüllen. Die folgende Tabelle listet die Szenarien auf, in denen spezialisiertere Materialien empfohlen werden:
| Nicht empfohlener Anwendungsbereich bei 200°C | Spezifische Situation | Arbeitsbedingung | Vorschläge für alternative Materialien |
|---|---|---|---|
| Warmarbeitsformen. | Druckgussformen, Warmgesenke, Warmstrangpresswerkzeuge, Warmscherwerkzeuge, H8407, Warmstauchwerkzeuge und alle Hochtemperatur-Arbeitsformen | Arbeitstemperatur über 200°C (oder 300°C), wiederholtes Erhitzen und Abkühlen, wechselnde Kalt- und Warmarbeitsbedingungen | H13 (SK > 300 mmD61), 8407 und andere Warmarbeitsstähle |
| Große/großquerschnittige Kaltarbeitswerkzeuge | Große Kaltschneidwerkzeuge (wie z.B. Stanzwerkzeuge für Automobilbleche), große Ziehwerkzeuge (Durchmesser > 300 mm), große Kaltbiegewerkzeuge, große Kaltstauchwerkzeuge, Formen für dickwandige Bauteile | Bei Querschnittsdicken >20 mm, 50 mm führt unzureichende Härtbarkeit zu geringer Kernhärte, was eine gleichmäßige Gesamthärte erfordert. | Cr12MoV, DC53 und andere Kaltarbeitsstähle mit verbesserter Härtbarkeit |
| Formen mit hoher Verschleißfestigkeit. | Präzisions-Folgeverbundwerkzeuge (z. B. in der Elektronikindustrie), Hartmetall-Formwerkzeuge, Münzprägewerkzeuge, Fliesenformen und Ziehwerkzeuge für Automobilkarosserieteile | Extrem hohe Verschleißfestigkeitsanforderungen, Umgebungen mit hohem Verschleiß, langfristige Beibehaltung der Maßgenauigkeit | Cr12-Serie (z.B. Cr12MoV), SKH-9 Schnellarbeitsstahl |
| Formen für hohe Schlagbelastungen. | Stanzwerkzeuge für dicke Bleche, Längsscherenmesser für dicke Stahlbleche, Kaltstauchwerkzeuge für hochfeste Schrauben, Schlagumformwerkzeuge, Kaltstauchformen | Wiederholten starken Stoßbelastungen ausgesetzt, hohe Verformungsbeständigkeit, große Schlagkraft | 6CrW2Si, Cr5Mo1V und andere hochzähe Werkzeugstähle |
| Hochpräzisionsformen. | Präzisionsformen für elektronische Steckverbinder, Präzisions-Zahnradformwerkzeuge, Hochpräzisions-Kaltstauchwerkzeuge, Präzisions-Folgeschnittwerkzeuge | Maßtoleranz ≤0,01 mm, erfordert hohe Maßhaltigkeit, Genauigkeitsanforderungen bei Langzeitgebrauch | CrWMn, DC53 und andere Formenstähle mit ausgezeichneter Dimensionsstabilität |
| Hochglanzpolier-Kunststoffformen. | Spritzgussformen für transparente Kunststoffe, Hochglanz-Gehäuseformen für Haushaltsgeräte, Formen zur Herstellung optischer Teile, Präzisions-Hochglanz-Kunststoffformen | Erfordern Spiegelglanz-Effekt, hohe Anforderungen an die Oberflächenqualität, keine Grübchen und Kratzer | S136, N20 mm AK80 ≤10 mm Stahl, Edelstahl oder hochpräzise und andere hochreine Formenstähle |
| Formen für korrosive Umgebungen | Spritzgussformen für säurehaltige Kunststoffe, Werkzeuge für den Außeneinsatz und Umformwerkzeuge, die mit korrosivem Metallpulver in Kontakt kommen | Kontakt mit korrosiven Medien (wie saure Substanzen, Salznebel), mit Anforderungen an Korrosionsbeständigkeit | 4Cr13, S136H und andere korrosionsbeständige Formstähle |
| Große Kunststoffformen | Große Spritzgussformen für den Automobilinnenraum, große Spritzgussformen für Haushaltsgerätegehäuse | Einzelformgewicht >500 kg, große Kunststoffteile, erfordert eine gleichmäßige Gesamthärte | P20, 718H und andere vorvergütete Formenstähle |
| Kaltfließpressformen mit hoher Verformungsbeständigkeit. | Kaltfließpressformen für Edelstahl, hochfesten Stahl und andere Materialien | Hoher Druck, hoher Verformungswiderstand, Arbeitsbedingungen beim Kaltfließpressen. | Cr12MoV, DC53 |
| Formen für spezielle Einsatzbedingungen | Federformwerkzeuge, Hartmetalleinlagen-Matrizen, Glasformwerkzeuge und Formen, die eine Hochfrequenzhärtung erfordern | Wiederholte Wechselbelastungen, Hochtemperatur-Glasformung, Anforderungen an Hochfrequenzhärtung und andere spezielle Einsatzbedingungen | Auswahl je nach spezifischen Anwendungsfällen, wie z.B. SKH-9 Schnellarbeitsstahl, warmfester Stahl usw. (siehe Industriestandards) |
Wichtige Leistungsmerkmale (Warum ist es nicht geeignet?)
| Leistungsindex | Typischer Wert | Kurze Erläuterung |
|---|---|---|
| Arbeitshärte | 58-62 HRC | Hart genug, wird aber bei hohen Temperaturen weich |
| Wärmeleitfähigkeit | 30 W/(m·K) | Langsame Wärmeableitung, anfällig für thermische Ermüdung |
| Schlagenergie. | ≥21 J | Mittlere Zähigkeit, nicht schlagfest |
| Linearer Ausdehnungskoeffizient (20-100°C) | 12,1 ×10⁻⁶/°C | Wärmeausdehnung und -kontraktion sind relativ ausgeprägt |
Empfohlene Schneidwerkzeuge für die Bearbeitung von 1.2510
| Bearbeitungsphase | Auswahlpriorität der Beschichtung | Wichtige Werkzeugparameter | Empfohlene Marken |
|---|---|---|---|
| Grobbearbeitung im geglühten Zustand (weiches Material) | TiN-, TiCN-Beschichtung | Vollhartmetall-Schaftfräser (z. B. 4-schneidig), hocheffizientes Hochvorschubfräsen | Zhuzhou Diamond (YG8N), Sandvik, Mitsubishi, Zigong Great Wall (kostengünstig) |
| Feinbearbeitung im geglühten Zustand (weiches Material) | TiAlN-Beschichtung | Vollhartmetall-Schaftfräser oder Kugelfräser zur Sicherstellung der Oberflächengüte. | Walter, Zhuzhou Diamond (YBM253), Sandvik |
| Vergüteter Zustand (vorvergütet, HRC20-30) – Grobbearbeitung | TiCN-Beschichtung (zur Unterdrückung von Aufbauschneiden) | Hartmetallwerkzeug mit hoher Zähigkeit (z. B. WC-Co-Typ), gute Schlagfestigkeit. | Zhuzhou Diamond (YC30S, YBG202), Walter (F4040 Serie) |
| Vergüteter Zustand (vorvergütet, HRC20-30) – Feinbearbeitung | TiAlN-Beschichtung | Beschichtetes Hartmetallwerkzeug, Anforderungen an Hochtemperatur-Verschleißfestigkeit | Hitachi (TiCN-Beschichtung), Walter (TiAlN-Beschichtung), Mitsubishi (VP15TF). |
| Bearbeitung im gehärteten Zustand (hartes Material, HRC55-62) | CBN (kubisches Bornitrid) oder Keramikwerkzeuge | PCBN-Wendeschneidplatte/Vollhartmetallfräser, niedrige Schnittgeschwindigkeit, Design zur Spanbruchvermeidung | Sandvik (CBN200), Element Six, Kyocera, Kennametal (KBN100), Yellow River Cyclone, Zhengzhou Xinya |
1.2510 CNC-BearbeitungLogik der Parameterauswahl
Bitte vor dem Gebrauch entsprechend dem tatsächlichen Zustand Ihrer Werkzeugmaschine und Ihres Werkzeugs anpassen.
| Kernabmessung | Auswahlprinzip | Praktische Parameter (spezifischer Wertebereich je nach Szenario) |
|---|---|---|
| Schnittgeschwindigkeit (Vc) | Je härter das Material, desto langsamer sollte die Schnittgeschwindigkeit sein, da das Werkzeug sonst leicht verbrennen kann. Eine gute Beschichtung (TiAlN) oder ein superhartes Werkzeug (CBN/PCD) ermöglicht höhere Schnittgeschwindigkeiten. Für die Grobbearbeitung können mittlere bis hohe Geschwindigkeiten zur Effizienzsteigerung eingesetzt werden, während die Feinbearbeitung moderate Geschwindigkeiten für Stabilität erfordert. | · Schruppen im geglühten Zustand: 110 – 160 m/min · Schlichten im geglühten Zustand: 130 – 170 m/min · Schruppbearbeitung im vorgehärteten Zustand: 90 – 130 m/min · Schlichtbearbeitung im gehärteten Zustand: 80 – 200 m/min (CBN/PCD-Werkzeuge) |
| Vorschubgeschwindigkeit (F) | Tiefer Schnitt, mehr Zähne, geringe Oberflächenanforderungen, höhere Vorschubgeschwindigkeit möglich. Beim Schlichten von hartem Material oder bei langem Werkzeugüberhang die Geschwindigkeit reduzieren, um Vibrationen oder Ausbrüche zu vermeiden. | · Schruppen im geglühten Zustand: 150 – 300 mm/min · Schlichten im geglühten Zustand: 50 – 150 mm/min · Schlichtvorbearbeitung im vorgehärteten Zustand: 150 – 220 mm/min · Schlichtbearbeitung im gehärteten Zustand: 60 – 120 mm/min |
| Schnitttiefe (ap) | Hartes Material sollte nicht zu dick auf einmal geschnitten werden; andernfalls wird das Werkzeug beschädigt. Bei der Schruppbearbeitung können tiefere Schnitte verwendet werden, um die Effizienz zu verbessern; beim Schlichten müssen sehr dünne Schnitte verwendet werden, um die Oberfläche und Genauigkeit zu gewährleisten. | · Schruppen im geglühten Zustand: 2.0 – 4.0 mm · Schlichten im geglühten Zustand: 0.2 – 0.5 mm · Schruppbearbeitung im vorgehärteten Zustand: 1,0 – 2,5 mm · Schlichtbearbeitung im gehärteten Zustand: 0,05 – 0,3 mm |
| Spindeldrehzahl (S) | Berechnet gemäß der oben genannten Schnittgeschwindigkeit und Ihrem Werkzeugdurchmesser, nicht willkürlich ausgefüllt. Wenn die Werkzeugmaschine oder der Werkzeughalter eine geringe Steifigkeit aufweist, sollte die Geschwindigkeit entsprechend reduziert werden. | · Schruppen im geglühten Zustand (Werkzeug Φ12-16): 2190 – 4248 U/min · Schlichten im geglühten Zustand (Werkzeug Φ6-10): 4139 – 9020 U/min · Schruppen im vorvergüteten Zustand (beschichtetes Werkzeug Φ12): 2389 – 3450 U/min · Schlichtbearbeitung im gehärteten Zustand (CBN-Werkzeug Φ4-6): 4246 – 15915 U/min |
| Kühlverfahren | Für die Grobbearbeitung wird eine kostengünstige Emulsion zur Kühlung und Spanabfuhr verwendet; für die Feinbearbeitung, insbesondere von gehärtetem Stahl, werden reines Schneidöl oder Ölnebel für eine gute Temperaturkontrolle bevorzugt, da sich das Werkstück dann schwerer verformt. Denken Sie daran, bei der Hochgeschwindigkeitsbearbeitung den Spindel-Mittelwasserauslass einzuschalten. | · Schruppen im geglühten/vorvergüteten Zustand: Hochdruckemulsion oder wasserlöslicher Kühlschmierstoff · Schlichten im geglühten/vorvergüteten Zustand: Schneidöl oder Ölnebelkühlung · Bearbeitung im gehärteten Zustand: Reines Schneidöl oder Ölkühlung (bevorzugt) · Hochgeschwindigkeitsschlichten: Spindelinnenkühlung (Öl oder Emulsion) |
| Werkzeugwegstrategie | Die richtige Werkzeugwegwahl verlängert die Werkzeugstandzeit und verbessert die Werkstückqualität. Beim konventionellen Fräsen sollte möglichst Gleichlauffräsen angewendet werden; nicht senkrecht eintauchen beim Öffnen tiefer Nuten, stattdessen Helix-Interpolation verwenden; für die Bearbeitung komplexer Oberflächen kleine Zustellungen verwenden, um schichtweise oder kreisförmig zu polieren. | · Schruppen und Schlichten von Flächen/Konturen: Gleichlauffräsen · Schruppen tiefer Kavitäten/Hohlräume: Helixinterpolation oder Z-Ebenen-Schruppen · Oberflächenbearbeitung: Z-Ebenen-Finish oder Parallel-Finish, Schrittweite 0,1-0,3 mm · Hochpräzisionsschlichten: Hochgeschwindigkeits-Hochpräzisionsbefehle aktivieren (z. B. G05.1 Q1) und Werkzeugwege mit Bogenübergängen verwenden. |
Häufig gestellte Fragen zu 1.2510 Werkzeugstahl
1. Was tun, wenn die 1.2510-Form beim Stanzen leicht splittert?
Dies gleicht einem Glas mit Rissen, das bei Berührung zerbricht. Die Hauptursache hierfür sind hohe thermische Spannungen während der Wärmebehandlung oder Spannungskonzentrationen an zu scharfen Schneidkanten des Werkzeugs. Lösungen: Vorwärmen vor dem Härten, eine kleine Verrundung (R0,1-R0,3 mm) an der Schneidkante anbringen und unmittelbar nach dem Härten anlassen, um innere Spannungen abzubauen.
2. Was tun, wenn die 1.2510-Form zu schnell verschleißt und nicht langlebig ist?
Es ist vergleichbar mit dem schnellen Verschleiß einer Schuhsohle auf Schotter. Die Härte von 1.2510 ist für hochfeste Bleche unzureichend. Lösungsvorschläge: Eine harte Schicht durch Nitrieren auf der Oberfläche erzeugen, oder die Gesamthärte auf HRC60-62 einstellen und ein hochwertiges Schmieröl verwenden.
3. Wie lässt sich eine übermäßige Verformung der 1.2510-Form nach dem Abschrecken kontrollieren?
Dies ist vergleichbar mit einem Metallstab, der ungleichmäßig erhitzt wird und sich nach dem Abkühlen verbiegt. Herkömmliches Ölhärten führt zu starkem Verzug. Lösungen: Isothermes Härten anwenden oder nach dem Härten eine Tiefkühlbehandlung durchführen, um den Verzug zu kontrollieren.
4. Was tun, wenn die 1.2510-Ziehform immer am Material kleben bleibt und das Produkt zerkratzt?
Es ist wie eine beschädigte Antihaftpfanne; Eier bleiben beim Braten definitiv kleben. 1.2510 selbst ist nicht sehr antihaftend. Lösungen: Die Formkavität mit TD-Behandlung oder Verchromung beschichten, die Oberfläche spiegelglatt polieren und spezielles Ziehöl verwenden.
5. Warum erreicht die Härte des 1.2510-Werkzeugs nach dem Anlassen nicht die Anforderungen?
Es ist wahrscheinlich, dass die Anlasstemperatur zu hoch ist oder die Ofentemperatur ungenau ist. Lösungsvorschläge: Zuerst prüfen, ob die Temperatur des Anlassofens genau ist, dann die Anlasstemperatur senken (z.B. 180-200°C), zweimal anlassen und sicherstellen, dass jede Anlasszeit ausreichend ist.
6. Wie kann man Rissbildung beim Härten von 1.2510-Werkzeugen verhindern?
Dies ist, als würde man Eiswasser in ein heißes Glas gießen; der Temperaturunterschied ist zu groß, und es platzt sofort. Besonders scharfe Ecken und Kanten am Werkzeug sind am anfälligsten für Rissbildung. Lösungen: Alle scharfen Ecken (Fasen anbringen) während der Grobbearbeitung schleifen; nicht sofort nach der Härteerwärmung in Öl abschrecken; stattdessen zuerst einige Sekunden an der Luft abkühlen lassen.
1.2510 Stahl: Detaillierte Leistungsparameter PDF-Download
| Artikel | Details |
|---|---|
| Datei | 1-2510-mold-steel-a-complete-guide-to-properties-processing-tips-and-precautions.pdf |
| Typ | application/pdf |
| Größe | 185 KB |
| Link | https://moldsteells.com/wp-content/uploads/2026/03/1-2510-mold-steel-a-complete-guide-to-properties-processing-tips-and-precautions.pdf |





