
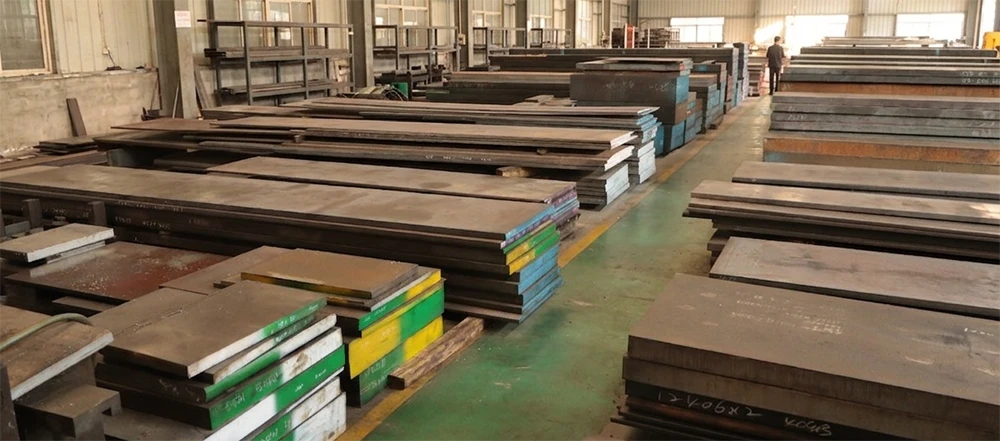
Thép khuôn 1.2510 là gì?
Thép Khuôn 1.2510là loại thép khuôn làm việc nguội hợp kim thấp, hàm lượng carbon cao theo tiêu chuẩn DIN của Đức, tương ứng với mác thép CrWMn của Trung Quốc. Nó nổi tiếng với khả năng tôi cứng tuyệt vời, biến dạng tôi tối thiểu và khả năng chống mài mòn vượt trội, được sử dụng rộng rãi trong các khuôn dập nguội chính xác, khuôn cắt và khuôn tạo hình.
Các tính chất chính của thép 1.2510
- Biến dạng tối thiểu (lợi thế cốt lõi): Kích thước gần như không thay đổi sau khi tôi, đặc biệt phù hợp cho các loại khuôn yêu cầu độ chính xác cao.
- Độ dẻo dai vừa phải: Chống va đập tốt hơn thép dòng Cr12, khó bị sứt mẻ dưới các tác động vừa và nhỏ, nhưng không phù hợp để dập các tấm dày.
- Khả năng chống mài mòn trung bình: Chống mài mòn tốt hơn nhiều so với thép carbon nhưng kém hơn các loại thép “vua chống mài mòn” như Cr12MoV, phù hợp cho sản xuất hàng loạt nhỏ và vừa.
- Khả năng gia công vượt trội: Gia công trơn tru trong tiện, phay và mài; không gây mòn dao quá mức.
- Khả năng tôi cứng tốt: Có thể tôi cứng bằng cách tôi dầu;Xử lý nhiệtdễ vận hành; độ cứng có thể đạt HRC 58-62.
- Hiệu quả chi phí cao: Hiệu suất cân bằng, có giá thành phải chăng hơn thép hợp kim cao, đây là lựa chọn hiệu quả về chi phí cho các khuôn lạnh chính xác cỡ nhỏ và vừa.
Bảng thông số hiệu suất thép 1.2510
1. Thành phần hóa học của thép 1.2510
| Nguyên Tố | Phạm vi tiêu chuẩn (wt.%) | Hàm lượng điển hình (wt.%) | Chức Năng Lõi |
|---|---|---|---|
| C | 0.90-1.05 | 0.95 | Cải thiện độ cứng và khả năng chống mài mòn |
| Si | 0.15-0.35 | 0.25 | Khử oxy, tăng cường độ bền |
| Mn | 1.00-1.20 | 1.10 | Cải thiện khả năng tôi cứng và khả năng chống mài mòn |
| P | ≤0.035 | ≤0.035 | Hàm lượng tạp chất được kiểm soát giúp cải thiện khả năng gia công |
| S | ≤0.035 | ≤0.035 | Tạp chất cải thiện khả năng gia công cắt gọt |
| Cr | 0.50-0.70 | 0.60 | Cải thiện khả năng chống mài mòn và khả năng chống ăn mòn |
| V | 0.05-0.15 | 0.10 | Tinh luyện hạt, tăng cường độ dẻo dai và khả năng chống mài mòn |
| W | 0.50-0.70 | 0.60 | Cải thiện độ cứng nóng và độ bền ở nhiệt độ cao |
2. Tính chất vật lý của 1.2510 (Đặc tính vật liệu vốn có)
| Chỉ số hiệu suất | Phạm vi số | Đơn vị | Ghi chú |
|---|---|---|---|
| Mật Độ | 7.85 | g/cm³ | Ở nhiệt độ phòng (khoảng 20 °C) |
| Mô-đun Đàn Hồi | 193 | GPa | Tôi và ram đạt 62 HRC ở nhiệt độ phòng |
| Độ dẫn nhiệt | 30.0 | W/(m·K) | Ở nhiệt độ phòng (khoảng 20°C) |
| Nhiệt dung riêng (xấp xỉ) | 41 | J/(kg·K) | Giá trị tiêu biểu gần nhiệt độ phòng (tham khảo các loại thép dụng cụ tương tự) |
| Điện trở suất | Khoảng 0.31 0.35 | µΩ·m | Ở nhiệt độ phòng (khoảng 20°C), trạng thái ủ mềm |
| Hệ số giãn nở nhiệt tuyến tính trung bình | 12.1 | 10⁻⁶ /°C | Dải nhiệt độ: 20 100°C |
| 12.9 | 10⁻⁶ /°C | Dải nhiệt độ: 20 200°C | |
| 13.3 | 10⁻⁶ /°C | Dải nhiệt độ: 20 300°C | |
| 14.0 | 10⁻⁶ /°C | Dải nhiệt độ: 20 400°C | |
| 14.4 | 10⁻⁶ /°C | Dải nhiệt độ: 20 500 °C | |
| 14.8 | 10⁻⁶ /°C | Dải nhiệt độ: 20 600 °C | |
| 14.9 | 10⁻⁶ /°C | Dải nhiệt độ: 20–700 NAK80-SK > °C |
3. Tính chất cơ học của 1.2510 (Đặc tính phản ứng lực)
| Chỉ số hiệu suất | Phạm vi số | Đơn vị | Ghi chú |
|---|---|---|---|
| Độ cứng Brinell | ≤ 190 – 230 | HB | Trạng thái ủ mềm (điều kiện giao hàng), sau khi ủ ở 740-770°C và làm nguội trong lò |
| Độ cứng Rockwell C | 34.0 – 64.0 | HRC | Trạng thái tôi và ram, độ cứng cụ thể phụ thuộc vào nhiệt độ ram (150-650°C) |
| Độ cứng làm việc | 58 – 62 | HRC | Độ cứng làm việc khuyến nghị, đạt được sau khi tôi và ram ở nhiệt độ thích hợp |
| Mô-đun Đàn Hồi | 210 | GPa | Giá trị tiêu biểu ở nhiệt độ phòng sau khi tôi đạt 62 HRC |
| Giới hạn chảy nén (0.2%) | 1350 100°C2200 | MPa | Trạng thái tôi và ram, được kiểm tra ở nhiệt độ phòng, giá trị tăng theo độ cứng (50-62 HRC) |
| Độ bền kéo (Rm) | ≥ 880 | MPa | Giá trị tối thiểu tiêu biểu sau khi tôi và ram |
| Giới hạn chảy (Rp0.2) | ≥ 680 | MPa | Giá trị tối thiểu tiêu biểu sau khi tôi và ram |
| Độ giãn dài (A) | ≥ 21 | % | Giá trị tối thiểu tiêu biểu sau khi tôi và ram |
| Năng lượng va đập (KV) | ≥ 21 | J | Giá trị tối thiểu tiêu biểu sau khi tôi và ram, cho thấy độ dẻo dai vừa phải |
| Mật Độ | 7.85 | g/cm³ | Giá trị điển hình ở nhiệt độ phòng (20°C) |
| Độ dẫn nhiệt (20°C) | 30 | W/(m·K) | Giá trị tiêu biểu ở nhiệt độ phòng |
| Hệ số giãn nở nhiệt tuyến tính (20–100°C) | 12.1 | 10⁻⁶ /°C | Hệ số giãn nở trung bình trong khoảng nhiệt độ phòng đến 100°C |
Các ứng dụng tiêu biểu của thép khuôn 1.2510
Bảng dưới đây liệt kê trực tiếp các kịch bản ứng dụng, lĩnh vực, công dụng và lưu ý chính của thép khuôn 1.2510 để giúp bạn nhanh chóng tìm thấy nhu cầu của mình:
| Lĩnh Vực Ứng Dụng | Ứng dụng cụ thể | Ghi chú |
|---|---|---|
| Khuôn dập nguội | Khuôn dập cắt, khuôn đột, khuôn cắt tỉa | Dập nguội thép carbon thấp, đồng và nhôm tấm mỏng (≤3 mm), ví dụ như gia công các chi tiết nhỏ |
| Khuôn cắt xén | Khuôn cắt kéo, khuôn cắt tỉa, lưỡi cắt nguội, dao cắt thanh | Tấm cắt xén ≤5 mm hoặc biên dạng ≤10steel mm ≤2 mm, yêu cầu khả năng chống mài mòn và va đập |
| Khuôn kéo sợi | Khuôn kéo cỡ nhỏ và vừa, chày cánh kéo ở 200°C, vòng giữ phôi | Kéo các chi tiết thành mỏng (≤2 mm) hoặc các chi tiết thép không gỉ/nhôm, yêu cầu khả năng chống nứt và chống mài mòn |
| Khuôn uốn | Khuôn uốn chữ V, khuôn uốn chữ U, khuôn uốn liên tục, khuôn uốn mảnh đạn mỏng | Uốn tấm ≤4 mm≤50 cm³ hoặc uốn liên tục các tấm mỏng, yêu cầu chống sứt mẻ và biến dạng nhỏ |
| Khuôn dập nguội | Khuôn ép đùn nguội cỡ nhỏ, khuôn ép đùn nguội kim loại mềm đồng và nhôm | Ép đùn nguội đồng và nhôm ≤4 mm, yêu cầu độ cứng đồng đều và biến dạng nhỏ |
| Khuôn tạo ren | Khuôn cán ren, dao cán ren | Cán ren thép carbon và các bộ phận màu ≤12 mm, yêu cầu dễ gia công và chống mài mòn |
| Khuôn điện tử chính xác | Khuôn dập đầu nối, khuôn tạo hình đầu nối, chốt khuôn dập liên hợp chính xác, khuôn dập liên hợp đầu nối điện tử, khuôn dập | Dập chính xác cao các bộ phận điện tử nhỏ, yêu cầu độ chính xác cao và biến dạng nhỏ |
| Dụng cụ đo lường và các bộ phận chính xác | Dưỡng đo, khối dưỡng, thanh đo micromet, đầu dò đồng hồ so, khuôn tạo hình chi tiết đồng hồ | Dụng cụ đo lường chính xác và tạo hình các bộ phận nhỏ, yêu cầu độ ổn định kích thước và biến dạng tối thiểu |
| Khuôn dụng cụ | Khuôn định hình dụng cụ cầm tay (mũi tua vít, lưỡi dao rọc giấy), khuôn định hình cạnh dụng cụ kim khí | Tạo hình nguội dụng cụ cầm tay, không bao gồm nhiệt độ cao, độ dày ≤ 2mm, yêu cầu cân bằng giữa khả năng chống mài mòn và độ dẻo dai |
| Các loại khuôn gia công nguội khác | Khuôn dập nguội (chốt nhỏ), khuôn dập nổi, khuôn kéo dây, dao cắt, khuôn bộ phận chống mài mòn máy dệt | Dập nguội, dập nổi và kéo dây các chốt nhỏ, yêu cầu độ dẻo dai tốt và ổn định kích thước |
| Chi phí thấp/yêu cầu khuôn sản xuất hàng loạt | Lõi nhỏ khuôn đúc hợp kim kẽm, khuôn ép luyện kim bột cỡ nhỏ, lòng khuôn cao su, khuôn phần cứng nội thất (DC53) | Đối với các yêu cầu sản xuất hàng loạt vừa và nhỏ, khuôn nhỏ ở nhiệt độ thấp, và vật liệu bột chịu nhiệt độ cao với chi phí thấp. Các vật liệu thay thế được đề xuất bao gồm hợp kim kẽm, khuôn nhỏ, luyện kim bột và các yêu cầu về khả năng chịu nhiệt. |
Các kịch bản ứng dụng không khuyến nghị cho thép 1.2510
Dựa trên đặc tính hiệu suất, 1.2510 không thể đáp ứng yêu cầu của các điều kiện làm việc khắc nghiệt như nhiệt độ cao và va đập mạnh. Bảng sau liệt kê các trường hợp nên sử dụng vật liệu chuyên dụng hơn:
| Không khuyến nghị sử dụng ở 200°C | Tình huống cụ thể | Điều kiện làm việc | Gợi ý vật liệu thay thế |
|---|---|---|---|
| Khuôn làm việc nóng | Khuôn đúc áp lực, khuôn rèn nóng, khuôn ép đùn nóng, khuôn cắt nóng, khuôn dập đầu nóng và tất cả các loại khuôn làm việc ở nhiệt độ cao | Nhiệt độ làm việc vượt quá 200°C (hoặc 300°C), gia nhiệt và làm nguội lặp đi lặp lại, điều kiện làm việc xen kẽ nóng và lạnh | Thép khuôn làm việc nóng H13 (SK > 300 mmD61), 8407 và các loại khác |
| Khuôn gia công nguội tiết diện lớn/cỡ lớn | Khuôn dập nguội cỡ lớn (ví dụ: khuôn dập tấm ô tô), khuôn kéo sợi cỡ lớn (đường kính > 300 mm), khuôn uốn nguội cỡ lớn, khuôn dập đầu nguội cỡ lớn, khuôn tạo hình thành dày | Độ dày tiết diện >20 mm50 mm (hoặc ;20 mmm), khả năng tôi cứng không đủ dẫn đến độ cứng lõi thấp, yêu cầu độ cứng tổng thể đồng đều | Cr12MoV, DC53 và các loại thép khuôn dập nguội khác có khả năng tôi cứng tốt hơn |
| Khuôn có khả năng chống mài mòn cao | Khuôn dập liên hoàn chính xác (chẳng hạn như trong ngành điện tử), khuôn tạo hình hợp kim cứng, khuôn dập tiền xu, khuôn gạch và khuôn kéo tấm ô tô | Yêu cầu khả năng chống mài mòn cực cao, môi trường mài mòn lớn, duy trì độ chính xác kích thước lâu dài | Dòng Cr12 (như Cr12MoV), thép công cụ tốc độ cao SKH-9 |
| Khuôn chịu tải trọng va đập cao | Khuôn dập tấm dày, lưỡi cắt xén dọc tấm thép dày, khuôn dập nguội bu lông cường độ cao hiCr5Mo1V, khuôn dập định hình va đập, khuôn dập nguội | Chịu tải trọng va đập mạnh lặp đi lặp lại, khả năng chống biến dạng cao, lực va đập lớn | 6CrW2Si, Cr5Mo1V và các loại thép khuôn có độ dẻo dai cao khác |
| Khuôn có độ chính xác cao | Khuôn đầu nối điện tử chính xác, khuôn tạo hình bánh răng chính xác, khuôn dập nguội độ chính xác cao, khuôn dập liên tục chính xác | Dung sai kích thước ≤0.01 mm, yêu cầu độ ổn định kích thước cao, yêu cầu độ chính xác khi sử dụng lâu dài | CrWMn, DC53 và các loại thép khuôn khác có độ ổn định kích thước tuyệt vời |
| Khuôn nhựa có độ bóng cao | Khuôn ép nhựa trong suốt, khuôn vỏ thiết bị gia dụng độ bóng cao, khuôn tạo hình chi tiết quang học, khuôn nhựa chính xác độ bóng cao | Yêu cầu hiệu ứng đánh bóng gương, yêu cầu chất lượng bề mặt cao, không rỗ và không trầy xước | Thép S136, N20 mmAK80≤10 mm thép không gỉ hoặc thép khuôn có độ chính xác cao và độ tinh khiết cao khác |
| Khuôn làm việc trong môi trường ăn mòn | Khuôn ép nhựa axit, khuôn sử dụng ngoài trời và khuôn tạo hình tiếp xúc với bột kim loại ăn mòn | Tiếp xúc với môi trường ăn mòn (như chất axit, phun muối), yêu cầu khả năng chống ăn mòn | 4Cr13, S136H và các loại thép khuôn chống ăn mòn khác |
| Khuôn nhựa cỡ lớn | Khuôn ép phun nội thất ô tô cỡ lớn, khuôn ép phun vỏ thiết bị gia dụng cỡ lớn | Trọng lượng khuôn đơn >500 kg, các bộ phận nhựa lớn, yêu cầu độ cứng tổng thể đồng đều | P20, 718H và các loại thép khuôn đã được tiền cứng khác |
| Khuôn ép đùn nguội có khả năng chống biến dạng cao | Khuôn dập nguội tạo hình cho thép không gỉ, thép cường độ cao và các vật liệu khác | Điều kiện làm việc ép đùn nguội với áp suất cao, khả năng chống biến dạng cao | Cr12MoV, DC53 |
| Khuôn làm việc trong điều kiện đặc biệt | Khuôn tạo hình lò xo, khuôn ma trận khảm hợp kim cứng, khuôn tạo hình thủy tinh và khuôn yêu cầu tôi cao tần | Tải trọng xen kẽ lặp đi lặp lại, tạo hình thủy tinh ở nhiệt độ cao, yêu cầu tôi tần số cao và các điều kiện làm việc đặc biệt khác | Lựa chọn theo các kịch bản cụ thể, chẳng hạn như thép gió SKH-9, thép chịu nhiệt, v.v. (tham khảo tiêu chuẩn ngành) |
Tham khảo hiệu suất chính (Tại sao nó không phù hợp?)
| Chỉ số hiệu suất | Giá trị điển hình | Giải thích ngắn gọn |
|---|---|---|
| Độ cứng làm việc | 58-62 HRC | Đủ cứng, nhưng sẽ mềm đi ở nhiệt độ cao |
| Độ dẫn nhiệt | 30 W/(m·K) | Tản nhiệt chậm, dễ bị mỏi nhiệt |
| Năng lượng va đập | ≥21 J | Độ dẻo dai trung bình, không chịu được va đập mạnh |
| Hệ số giãn nở nhiệt tuyến tính (20–100°C) | 12.1 ×10⁻⁶/°C | Sự giãn nở và co lại do nhiệt tương đối rõ rệt |
Dụng cụ cắt được khuyến nghị để gia công 1.2510
| Giai đoạn gia công | Ưu Tiên Lựa Chọn Lớp Phủ | Thông Số Công Cụ Chính | Thương hiệu đề xuất |
|---|---|---|---|
| Gia công thô ở trạng thái ủ (vật liệu mềm) | Lớp phủ TiN, TiCN | Dao phay ngón hợp kim cứng (ví dụ: 4 me), cắt hiệu quả với tốc độ tiến dao cao | Zhuzhou Diamond (YG8N), Sandvik, Mitsubishi, Zigong Great Wall (hiệu quả về chi phí) |
| Gia công tinh ở trạng thái ủ (vật liệu mềm) | Lớp phủ TiAlN | Dao phay ngón hoặc dao phay cầu hợp kim nguyên khối, đảm bảo độ hoàn thiện bề mặt | Walter, Zhuzhou Diamond (YBM253), Sandvik |
| Trạng thái tôi ram (đã tiền cứng hóa, HRC20-30) gia công thô | Lớp phủ TiCN (ngăn chặn cạnh tích tụ) | Dụng cụ hợp kim cứng có độ dẻo dai cao (ví dụ loại WC-Co), khả năng chống va đập tốt | Zhuzhou Diamond (YC30S, YBG202), Walter (dòng F4040) |
| Trạng thái tôi ram (đã tiền cứng hóa, HRC20-30) gia công tinh | Lớp phủ TiAlN | Dụng cụ hợp kim cứng phủ, yêu cầu chống mài mòn ở nhiệt độ cao | Hitachi (lớp phủ TiCN), Walter (lớp phủ TiAlN), Mitsubishi (VP15TF) |
| Gia công tinh trạng thái tôi (vật liệu cứng, HRC55-62) | Dụng cụ CBN (boron nitrua khối) hoặc gốm | Mảnh dao PCBN/dao phay ngón nguyên khối, tốc độ cắt thấp, thiết kế chống sứt mẻ | Sandvik (CBN200), Element Six, Kyocera, Kennametal (KBN100), Yellow River Cyclone, Zhengzhou Xinya |
1.2510 Gia công CNCLôgic lựa chọn thông số
Vui lòng điều chỉnh theo điều kiện thực tế của máy công cụ và dụng cụ của bạn trước khi sử dụng.
| Kích Thước Lõi | Nguyên tắc lựa chọn | Thông số thực tế (phạm vi số cụ thể theo từng kịch bản) |
|---|---|---|
| Tốc Độ Cắt (Vc) | Vật liệu càng cứng, tốc độ càng phải chậm, nếu không dụng cụ dễ bị cháy. Lớp phủ tốt (TiAlN) hoặc dụng cụ siêu cứng (CBN/PCD) có thể được sử dụng ở tốc độ cao hơn. Gia công thô có thể sử dụng tốc độ trung bình và cao để đạt hiệu quả, gia công tinh sử dụng tốc độ vừa phải để đảm bảo độ ổn định. | · Gia công thô ở trạng thái ủ: 110 – 160 m/phút · Gia công tinh ở trạng thái ủ: 130 – 170 m/phút · Gia công thô ở trạng thái tiền cứng hóa: 90 – 130 m/phút · Gia công tinh ở trạng thái tôi: 80 – 200 m/phút (dao CBN/PCD) |
| Tốc độ tiến dao (f) | Cắt sâu, nhiều răng, yêu cầu bề mặt thấp, có thể sử dụng tốc độ tiến dao cao hơn. Đối với gia công tinh vật liệu cứng hoặc dao có độ vươn dài, hãy giảm tốc độ để tránh rung hoặc sứt mẻ. | · Gia công thô ở trạng thái ủ: 150 – 300 mm/phút · Gia công tinh ở trạng thái ủ: 50 – 150 mm/phút · Gia công bán tinh ở trạng thái tiền cứng hóa: 150 – 220 mm/phút · Gia công tinh ở trạng thái tôi: 60 – 120 mm/phút |
| Chiều Sâu Cắt (ap) | Vật liệu cứng không nên cắt quá dày một lần; nếu không, dụng cụ sẽ bị hỏng. Gia công thô có thể sử dụng các đường cắt sâu hơn để nâng cao hiệu quả; gia công tinh phải sử dụng các đường cắt rất mỏng để đảm bảo độ hoàn thiện và độ chính xác. | · Gia công thô ở trạng thái ủ: 2.0 – 4.0 mm · Gia công tinh ở trạng thái ủ: 0.2 – 0.5 mm · Gia công thô ở trạng thái tiền cứng hóa: 1.0 – 2.5 mm · Gia công tinh ở trạng thái tôi: 0.05 – 0.3 mm |
| Tốc độ trục chính (S) | Tính toán theo tốc độ cắt và đường kính dụng cụ của bạn ở trên, không điền ngẫu nhiên. Nếu máy công cụ hoặc cán dao có độ cứng kém, tốc độ nên được giảm phù hợp. | · Gia công thô ở trạng thái ủ (dao Φ12-16): 2190 – 4248 vòng/phút · Gia công tinh ở trạng thái ủ (dao Φ6-10): 4139 – 9020 vòng/phút · Gia công thô ở trạng thái tiền tôi (dao phủ Φ12): 2389 – 3450 vòng/phút · Gia công tinh ở trạng thái tôi (dao CBN Φ4-6): 4246 – 15915 vòng/phút |
| Phương Pháp Làm Mát | Gia công thô sử dụng nhũ tương chi phí thấp để làm mát và rửa phoi; đối với gia công tinh, đặc biệt là thép đã tôi, dầu cắt nguyên chất hoặc sương dầu được ưu tiên để kiểm soát nhiệt độ tốt, và phôi khó bị biến dạng. Hãy nhớ bật đầu ra nước trung tâm trục chính cho gia công tốc độ cao. | · Gia công thô ở trạng thái ủ/tiền tôi: Nhũ tương áp suất cao hoặc dung dịch làm mát hòa tan trong nước · Gia công tinh ở trạng thái ủ/tiền tôi: Dầu cắt hoặc làm mát bằng sương dầu · Gia công ở trạng thái tôi cứng: Dầu cắt nguyên chất hoặc làm mát bằng dầu (ưu tiên) · Gia công tinh tốc độ cao: Làm mát bên trong trục chính (dầu hoặc nhũ tương) |
| Chiến lược đường chạy dao | Lựa chọn đường chạy dao phù hợp giúp kéo dài tuổi thọ dao và cải thiện chất lượng chi tiết gia công. Phay thông thường nên sử dụng phay thuận càng nhiều càng tốt; không ăn dao thẳng đứng khi mở rãnh sâu, hãy sử dụng nội suy xoắn ốc; đối với hoàn thiện bề mặt phức tạp, hãy sử dụng bước tiến nhỏ để đánh bóng từng lớp hoặc từng vòng. | · Gia công thô và tinh mặt phẳng/đường biên dạng: Phay thuận (Climb Milling) · Gia công thô hốc sâu/hốc: Nội suy xoắn ốc (Helical Interpolation) hoặc Gia công thô theo lớp Z (Z-Level Roughing) · Gia công tinh bề mặt: Gia công tinh theo lớp Z hoặc gia công tinh song song, bước tiến 0.1-0.3 mm · Gia công tinh độ chính xác cao: Kích hoạt lệnh gia công tốc độ cao, độ chính xác cao (ví dụ G05.1 Q1) và sử dụng đường chạy dao chuyển tiếp cung tròn. |
Câu hỏi thường gặp về Thép khuôn 1.2510
1. Làm gì khi khuôn 1.2510 dễ bị mẻ trong quá trình dập cắt?
Điều này giống như một chiếc cốc thủy tinh bị nứt, sẽ vỡ khi chạm vào. Nguyên nhân chủ yếu là do ứng suất nhiệt cao trong quá trình xử lý nhiệt hoặc tập trung ứng suất tại cạnh cắt quá sắc của khuôn. Giải pháp: Gia nhiệt sơ bộ trước khi tôi, tạo một góc bo tròn nhỏ (R0.1-R0.3 mm) trên cạnh cắt, và ram ngay sau khi tôi để giải phóng ứng suất bên trong.
2. Tôi phải làm gì nếu khuôn 1.2510 bị mòn quá nhanh và không bền?
Giống như đi giày thông thường trên đường sỏi; đế giày sẽ nhanh mòn. Bởi vì độ cứng của thép 1.2510 không đủ cho các tấm cường độ cao. Giải pháp: Thêm một lớp cứng trên bề mặt bằng phương pháp xử lý nitriding, hoặc điều chỉnh độ cứng tổng thể lên HRC60-62 và sử dụng dầu bôi trơn tốt.
3. Làm thế nào để kiểm soát biến dạng quá mức của khuôn 1.2510 sau khi tôi?
Điều này giống như một thanh kim loại được nung nóng không đều và bị cong vênh sau khi nguội. Tôi dầu truyền thống thường gây biến dạng lớn. Giải pháp: Sử dụng tôi đẳng nhiệt, hoặc thực hiện xử lý làm lạnh sâu sau khi tôi để kiểm soát biến dạng.
4. Tôi phải làm gì nếu khuôn kéo 1.2510 luôn dính vật liệu và làm xước sản phẩm?
Giống như chảo chống dính bị hỏng lớp phủ; trứng chắc chắn sẽ dính khi chiên. Bản thân thép 1.2510 không có khả năng chống dính tốt. Giải pháp: Phủ khoang khuôn bằng phương pháp xử lý TD hoặc mạ crom, đánh bóng bề mặt nhẵn như gương và sử dụng dầu kéo đặc biệt.
5. Tại sao độ cứng của khuôn 1.2510 không đạt yêu cầu sau khi ram?
Có khả năng nhiệt độ ram quá cao hoặc nhiệt độ lò không chính xác. Giải pháp: Trước tiên hãy kiểm tra xem nhiệt độ lò ram có chính xác không, sau đó hạ nhiệt độ ram (ví dụ 180-200°C), ram hai lần và đảm bảo mỗi lần ram đủ thời gian.
6. Làm thế nào để ngăn khuôn 1.2510 bị nứt trong quá trình tôi?
Điều này giống như đổ nước đá vào một chiếc cốc nóng; sự chênh lệch nhiệt độ quá lớn khiến nó vỡ ngay lập tức. Đặc biệt, các góc và cạnh sắc trên khuôn là nơi dễ bị nứt nhất. Giải pháp: Mài tất cả các góc sắc (tạo vát cạnh) trong quá trình gia công thô; không nhúng ngay vào dầu sau khi nung nóng tôi; hãy để nguội trong không khí vài giây trước.
Tải xuống PDF thông số hiệu suất chi tiết của thép 1.2510
| Mục | Chi tiết |
|---|---|
| Tệp | 1-2510-mold-steel-a-complete-guide-to-properties-processing-tips-and-precautions.pdf |
| Loại | application/pdf |
| Kích thước | 185 KB |
| Liên Kết | https://moldsteells.com/wp-content/uploads/2026/03/1-2510-mold-steel-a-complete-guide-to-properties-processing-tips-and-precautions.pdf |





