
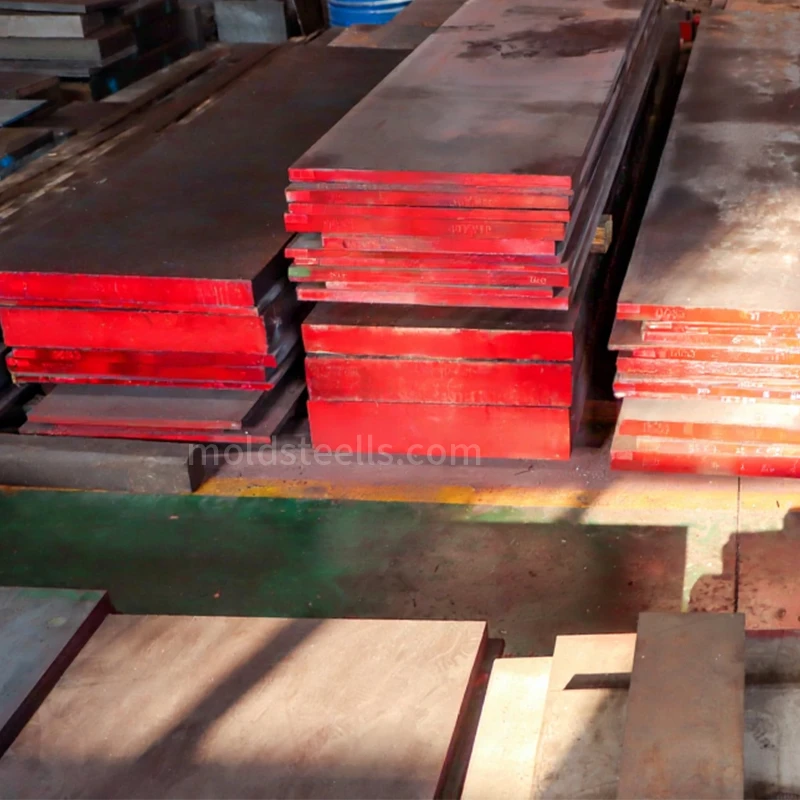
Was ist SKS3?
SKS3 Werkzeugstahl ist ein hochlegierter Kaltarbeitsstahl mit hohem Kohlenstoffgehalt nach japanischem JIS-Standard, der der chinesischen Güte CrWMn (9CrWMn) entspricht. Er zeichnet sich durch eine hohe Härtbarkeit (dünne Abmessungen können vollständig durchgehärtet werden), hohe Härte (58-62 HRC), ausgezeichnete Verschleißfestigkeit, geringen Verzug bei der Wärmebehandlung, gute Bearbeitbarkeit und moderate Kosten aus. Er eignet sich für kleine und mittelgroße Präzisions-Kaltarbeitswerkzeuge, Stanzwerkzeuge, Lehren und andere Anwendungen, die eine hohe Maßhaltigkeit und Verschleißfestigkeit erfordern.
Wichtige Eigenschaften von SKS3-Stahl
- Hohe HärtbarkeitDünne Materialien (≤20 mm) können vollständig durchgehärtet werden, wie eine Schicht harter Panzerung auf dünnen Stahlplatten.
- Hohe HärteHRC 58-62 nach dem Härten, mit einer Härte, die der einer Teppichmesserklinge nahekommt.
- Außergewöhnliche VerschleißfestigkeitDie Karbide sind gleichmäßig verteilt, was ihn verschleißfester macht als gewöhnlichen Kohlenstoff-Werkzeugstahl – wie mit verschleißfesten Partikeln bestreut.
- Gute ZerspanbarkeitHärte ≤229 HB nach dem Glühen, leicht zu fräsen und zu schleifen, was Bearbeitungskosten spart.
- Kosteneffizient.Die Kosten sind etwa 20% niedriger als bei SKD11, geeignet für Klein- und Mittelserienwerkzeuge.
- Einfache WärmebehandlungÖlhärten bei 830-860°C + Anlassen bei 200°C, was auch von kleinen und mittleren Betrieben stabil verarbeitet werden kann.
- DimensionsstabilVerzug ≤0,02 mm nach Tieftemperaturanlassen, dünner als ein menschliches Haar (ca. 0,07 mm).
- Mittlere ZähigkeitBessere Schlagzähigkeit als die Cr12-Serie, nicht anfällig für Absplitterungen, geeignet für Arbeitsbedingungen mit geringer bis mittlerer Stoßbelastung.
SKS3 Leistungsparametertabellen
1. Chemische Zusammensetzung von SKS3
| Element | Standardbereich (Gew.-%) | Typischer Gehalt (Gew.-%) | Kernfunktion |
|---|---|---|---|
| C (Kohlenstoff) | 0.90-1.00 | 0.95 | Verbessert die Härte und Verschleißfestigkeit des Stahls; die Grundlage für Kaltarbeitsstahl, um eine hohe Härte zu erreichen |
| Si (Silizium) | Max. 0,35 | 0.20 | Verstärkt Ferrit, verbessert die Stahlfestigkeit und Härtbarkeit und erhöht die Oxidationsbeständigkeit. |
| Mn (Mangan) | 0.90-1.20 | 1.05 | Verbessert die Härtbarkeit und Verschleißfestigkeit, verfeinert das Gefüge und erhöht die Zerspanbarkeit des Stahls |
| P (Phosphor) | Max. 0,030 | ≤0,025 | Schädliches Element: Der Gehalt muss streng kontrolliert werden, um eine Verringerung der Zähigkeit und Duktilität des Stahls zu vermeiden. |
| S (Schwefel) | Max. 0,030 | ≤0,025 | Schädliches Element: Der Gehalt sollte kontrolliert werden, um Warmbrüchigkeit zu reduzieren und die Verarbeitungsqualität des Stahls sicherzustellen. |
| Cr (Chrom) | 0.50-1.00 | 0.75 | Verbessert die Härtbarkeit, Verschleißfestigkeit und Korrosionsbeständigkeit; erhöht die Anlassbeständigkeit des Stahls |
| W (Wolfram) | 0.50-1.00 | 0.75 | Verfeinert das Korn, verbessert die Warmhärte und Verschleißfestigkeit und erhöht die Hochtemperaturleistung des Stahls. |
2. Physikalische Eigenschaften von SKS3 (Werkstoffspezifische Eigenschaften)
| Eigenschaftsindex | Wertebereich | Einheit | Anmerkungen |
|---|---|---|---|
| Dichte | 7.75 | g/cm³ | Bei Raumtemperatur. |
| Elastizitätsmodul | 193 | GPa | Bei Raumtemperatur. |
| Mittlerer Wärmeausdehnungskoeffizient (nahe 20°C). | 10×10⁻⁶ | °C | Temperaturbereich um 20 °C |
| Wärmeleitfähigkeit | 25 | W/m·K | Bei Raumtemperatur. |
| Spezifische Wärmekapazität | 460 | J/kg·K | Bei Raumtemperatur. |
| Spezifischer elektrischer Widerstand | 0.32 | Ω·mm²/m | Umrechnung aus elektrischer Leitfähigkeit 3,125 m/Ω·mm² (spezifischer Widerstand = 1/elektrische Leitfähigkeit), bei Raumtemperatur. |
3. Mechanische Eigenschaften von SKS3 (Spannungs-Reaktions-Charakteristika)
| Eigenschaftsindex | Wertebereich | Einheit | Anmerkungen |
|---|---|---|---|
| Streckgrenze (Rp0.2) | 350-550 | MPa | Geglühter Zustand, bei Raumtemperatur. |
| Zugfestigkeit (Rm) | 650-880 | MPa | Geglühter Zustand, bei Raumtemperatur. |
| Bruchdehnung (A) | 8-25 | % | Geglühter Zustand, bei Raumtemperatur. |
| Kerbschlagarbeit (KV) | 12 | J | Vergüteter Zustand, bei Raumtemperatur |
| Härte (HRC) | 34-64 | — | Nur anwendbar auf geglühte oder halbfertige Zustände. |
SKS3 Bearbeitungsparameter und Strategien
| Parameterkategorie | Hartmetallwerkzeuge. | HSS-Werkzeuge | Beschichtete Werkzeuge/CBN-Werkzeuge. |
|---|---|---|---|
| Schnittparameter. | Schnittgeschwindigkeit: 80-120 m/min Vorschub: 0,15-0,25 mm/U Schnitttiefe: 3-5 mm | Schnittgeschwindigkeit: 30-50 m/min Vorschub: 0,1-0,15 mm/U Schnitttiefe: 2-3 mm. | Hartmetallbeschichtete Werkzeuge (TiAlN/TiCN): Schnittgeschwindigkeit: 120-150 m/min Vorschub: 0,08-0,15 mm/U Schnitttiefe: 0,5-1 mm. CBN-Werkzeuge (für hohe Präzision): Schnittgeschwindigkeit: 80-120 m/min Vorschub: 0,03-0,05 mm/U Schnitttiefe: 0,1-0,2 mm. |
| Werkstoff-Wärmebehandlungszustand | Geglühter Zustand (Härte ≤HRC25): Es können höhere Parameter verwendet werden. Gehärteter Zustand (HRC58-62): Geschwindigkeit und Vorschub müssen reduziert werden Geglühter Zustand: Schnittgeschwindigkeit 150-200 m/min (Hartmetall), Vorschub 0,2-0,3 mm/U, Schnitttiefe 2-3 mm. Im gehärteten Zustand: Schnittgeschwindigkeit 80-120 m/min, Vorschub 0,1-0,2 mm/U, Schnitttiefe 1-2 mm | Geglühter Zustand: Schnittgeschwindigkeit 180-220 m/min, Vorschub 0,1-0,15 mm/U, Schnitttiefe 0,3-0,5 mm. Gehärteter Zustand: Schnittgeschwindigkeit 120-150 m/min, Vorschub 0,05-0,1 mm/U, Schnitttiefe 0,2-0,5 mm | — |
| Kühlverfahren | Kühlschmierstoff muss verwendet werden; ölbasierte (mit Hochdruckadditiven) oder Hochdruckemulsion wird bevorzugt, um Kaltverfestigung und Aufbauschneiden zu vermeiden | Ölbasierter Kühlschmierstoff (mit EP-Additiven) oder Hochdruckemulsion (Durchflussrate ≥20 L/min), Zwangskühlung | Hochdruckemulsion oder Ölnebelkühlung zur Sicherstellung ausreichender Schmierung und Spanabfuhr |
| Bearbeitungsstrategie | Gleichlauffräsen + Zirkularfräsen zum Schruppen, schichtweises Schneiden (Tiefe ≤ 1/3 des Werkzeugdurchmessers); konturparalleles Fräsen zum Schlichten, sanfter Übergang des Vorschubs. | Gleichlauffräsen + zirkulare Schnittbahn, schichtweise Schnitttiefe ≤ 1/3 des Werkzeugdurchmessers (Hartmetall), um Stoßbelastungen zu vermeiden. | Konturparalleles Fräsen, gleichmäßige Werkzeugbahn, Ziel-Oberflächenrauheit Ra 0,8-1,6 μm. |
SKS3 Werkzeugstahl – Häufig gestellte Fragen (FAQ)
F1: Warum verschleißen Werkzeuge bei der CNC-Bearbeitung so schnell?
A: SKS3 weist eine hohe Härte von HRC 58-62 auf, vergleichbar mit einem hochkohlenstoffhaltigen, hochlegierten „harten Knochen“, den herkömmliche HSS-Werkzeuge nicht bearbeiten können. Verwenden Sie hartmetallbeschichtete Werkzeuge (z. B. TiAlN-Beschichtung) mit Emulsionskühlung; die Werkzeugstandzeit kann um das Dreifache verlängert werden.
F2: Die bearbeitete Oberfläche ist immer rau, wie eine „Narbenlandschaft“ – wie kann man das beheben?
A: Aufbauschneidenbildung ist anfällig, ähnlich wie „Teig am Messer kleben bleibt, wenn man Gemüse schneidet.“ Ersetzen Sie durch scharfe, beschichtete Werkzeuge, verwenden Sie eine Schnittgeschwindigkeit von 100-120 m/min und einen Vorschub von 0,08-0,12 mm/Umdrehung; die Oberflächenrauheit kann auf Ra 1,6 μm reduziert werden.
F3: Die Schneidkanten der Matrize splittern ständig ab, wie „spröde Kekse“ – wie lässt sich das lösen?
A: SKS3 besitzt eine moderate Zähigkeit; vermeiden Sie rechtwinklige Schneidkanten. Wählen Sie einen Spanwinkel von 12-15° und erzeugen Sie eine negative Fase von 0,1 mm × 10° an der Schneidkante, wie das Anbringen einer „Schutzkante“ an der Klinge; die Ausbruchrate kann um 70% reduziert werden.
F4: Nach der Wärmebehandlung ist die Bearbeitung zu schwierig, wie „Eisenblöcke kauen“ – was tun?
A: Die Härte ist nach dem Härten zu hoch; verwenden Sie CBN-Werkzeuge oder ultrafeinkörnigen Hartmetall mit einer Schnittgeschwindigkeit von 80-120 m/min und einem Vorschub von 0,05-0,1 mm/Umdrehung, wie „einen Diamantbohrer verwenden, um harte Gesteine zu bearbeiten.“
F5: Werkzeugverformung nach der Bearbeitung, Maßabweichung – wie lässt sich das kontrollieren?
A: Es kaltverfestigt sich wie „Schleifpapier, das beim Schleifen immer härter wird“; die Oberflächenhärte erhöht sich um HRC 5-8. Verwenden Sie schichtweises Schneiden (jede Schicht ≤ 1/3 des Werkzeugdurchmessers), eine Kühlmitteldurchflussrate von ≥ 20 L/min und Spannungsarmglühen bei 200°C für 2 Stunden nach dem Schruppen; die Verformung kann von 0,05 mm auf 0,01 mm reduziert werden.
F6: Für welche Formen ist es geeignet? In welchen Szenarien kann es „nicht standhalten“?
A: Geeignet für Kaltarbeitswerkzeuge in Klein- und Mittelserienfertigung, wie z. B. Stanzwerkzeuge für Elektronikbauteile und Lochwerkzeuge für dünnes Blech (<3 mm) punching dies. It is not suitable for thick plate stamping (>3 mm), mass production (>100,000 cycles), and hot work scenarios, like a “sprinter who can’t run a marathon.”
SKS3 Werkzeugstahl – Detaillierte Leistungsparameter PDF
| Artikel | Details |
|---|---|
| Datei | SKS3-Cold-Work-Die-Steel_-Comprehensive-Analysis-of-Properties-Machining-Essentials-and-Precautions.pdf |
| Typ | application/pdf |
| Größe | 206 KB |
| Link | https://moldsteells.com/wp-content/uploads/2026/03/SKS3-Cold-Work-Die-Steel_-Comprehensive-Analysis-of-Properties-Machining-Essentials-and-Precautions.pdf |





