
SKS3 là gì
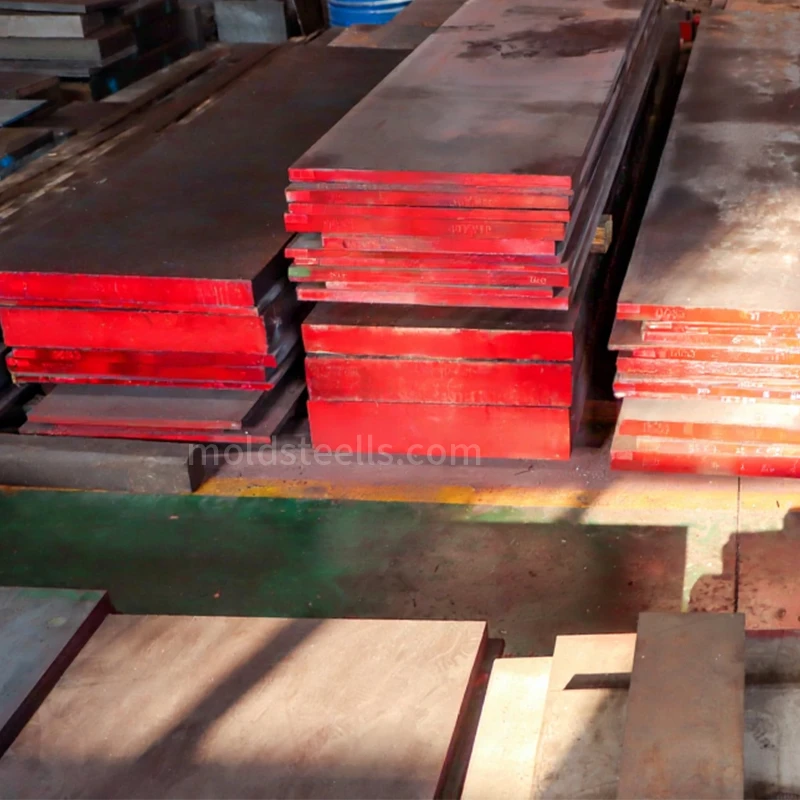
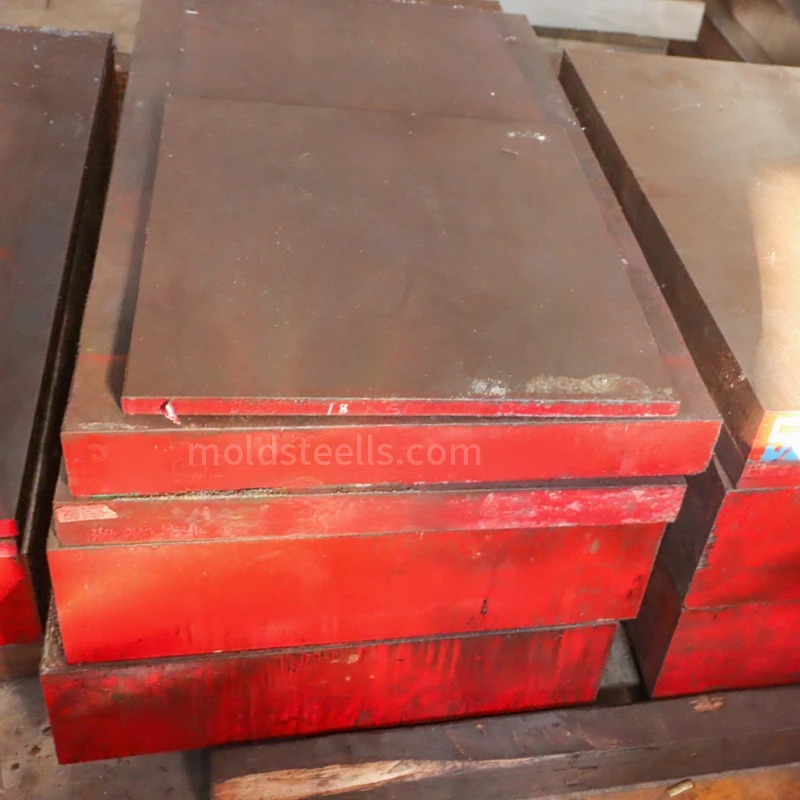
Thép khuôn SKS3 là loại thép khuôn dập nguội hợp kim cao carbon theo tiêu chuẩn JIS Nhật Bản, tương ứng với mác thép CrWMn (9CrWMn) của Trung Quốc. Nó có độ thấm tôi cao (các chi tiết mỏng có thể được tôi cứng hoàn toàn), độ cứng cao (HRC 58-62), khả năng chống mài mòn tuyệt vời, biến dạng nhiệt luyện thấp, khả năng gia công tốt và chi phí vừa phải. Nó phù hợp cho các khuôn dập nguội chính xác cỡ nhỏ và vừa, khuôn dập, dưỡng đo và các ứng dụng khác yêu cầu độ chính xác kích thước cao và khả năng chống mài mòn.
Đặc tính chính của thép SKS3
- Khả năng tôi cứng caoVật liệu mỏng (≤20 mm) có thể được tôi cứng hoàn toàn, giống như phủ một lớp giáp cứng lên các tấm thép mỏng.
- Độ cứng cao: HRC 58-62 sau khi tôi, độ cứng gần bằng lưỡi dao rọc giấy.
- Khả năng chống mài mòn vượt trội: Các cacbua được phân bố đều, giúp nó chống mài mòn tốt hơn thép công cụ cacbon thông thường, giống như được rắc các hạt nhỏ chống mài mòn.
- Khả năng gia công tốt: Độ cứng ≤229 HB sau khi ủ, dễ phay và mài, tiết kiệm chi phí gia công.
- Tiết kiệm chi phí: Chi phí thấp hơn SKD11 khoảng 20%, phù hợp cho khuôn sản xuất lô nhỏ và vừa.
- Nhiệt luyện đơn giản: Tôi dầu ở 830-860°C + ram ở 200°C, có thể gia công ổn định ngay cả ở các nhà máy vừa và nhỏ.
- Ổn định kích thước: Biến dạng ≤0.02 mm sau khi ram nhiệt độ thấp, mỏng hơn sợi tóc người (khoảng 0.07 mm).
- Độ dẻo dai trung bình: Khả năng chống va đập tốt hơn dòng Cr12, không dễ bị sứt mẻ, phù hợp với điều kiện làm việc chịu va đập vừa và nhỏ.
Bảng thông số hiệu suất SKS3
1. Bảng thành phần hóa học SKS3
| Nguyên Tố | Phạm vi tiêu chuẩn (wt.%) | Hàm lượng điển hình (wt.%) | Chức Năng Lõi |
|---|---|---|---|
| C (Carbon) | 0.90-1.00 | 0.95 | Cải thiện độ cứng và khả năng chống mài mòn của thép; là nền tảng để thép khuôn dập nguội đạt độ cứng cao |
| Si (silic) | Tối đa 0.35 | 0.20 | Tăng cường ferit, cải thiện độ bền và khả năng tôi cứng của thép, đồng thời nâng cao khả năng chống oxy hóa. |
| Mn (Mangan) | 0.90-1.20 | 1.05 | Cải thiện khả năng tôi cứng và chống mài mòn, tinh luyện hạt, nâng cao khả năng gia công của thép |
| P (Phốt pho) | Tối đa 0.030 | ≤0.025 | Nguyên tố có hại: hàm lượng phải được kiểm soát chặt chẽ để tránh làm giảm độ dẻo dai và độ dẻo của thép. |
| S (Lưu huỳnh) | Tối đa 0.030 | ≤0.025 | Nguyên tố có hại: hàm lượng cần được kiểm soát để giảm giòn nóng và đảm bảo chất lượng gia công thép |
| Cr (Crom) | 0.50-1.00 | 0.75 | Cải thiện khả năng tôi cứng, chống mài mòn và chống ăn mòn; tăng cường độ ổn định ram của thép |
| W (Vonfram) | 0.50-1.00 | 0.75 | Tinh luyện hạt, cải thiện độ cứng nóng và khả năng chống mài mòn, đồng thời nâng cao hiệu suất của thép ở nhiệt độ cao |
2. Bảng tính chất vật lý SKS3 (Tính chất vật liệu vốn có)
| Chỉ số tính chất | Phạm vi giá trị | Đơn vị | Ghi chú |
|---|---|---|---|
| Mật Độ | 7.75 | g/cm³ | Ở nhiệt độ phòng |
| Mô-đun Đàn Hồi | 193 | GPa | Ở nhiệt độ phòng |
| Hệ số giãn nở nhiệt trung bình (gần 20°C) | 10×10⁻⁶ | °C | Dải nhiệt độ khoảng 20 °C |
| Độ dẫn nhiệt | 25 | W/m·K | Ở nhiệt độ phòng |
| Nhiệt dung riêng | 460 | J/kg·K | Ở nhiệt độ phòng |
| Điện trở suất | 0.32 | Ω·mm²/m | Chuyển đổi từ độ dẫn điện 3.125 m/Ω·mm² (điện trở suất = 1/độ dẫn điện), ở nhiệt độ phòng |
3. Bảng tính chất cơ học SKS3 (Đặc tính phản ứng với ứng suất)
| Chỉ số tính chất | Phạm vi giá trị | Đơn vị | Ghi chú |
|---|---|---|---|
| Giới hạn chảy (Rp0.2) | 350-550 | MPa | Trạng thái ủ mềm, ở nhiệt độ phòng |
| Độ bền kéo (Rm) | 650-880 | MPa | Trạng thái ủ mềm, ở nhiệt độ phòng |
| Độ giãn dài sau khi đứt (A) | 8-25 | % | Trạng thái ủ mềm, ở nhiệt độ phòng |
| Năng lượng hấp thụ va đập (KV) | 12 | J | Trạng thái tôi và ram, ở nhiệt độ phòng |
| Độ cứng (HRC) | 34-64 | — | Chỉ áp dụng cho trạng thái ủ mềm hoặc bán thành phẩm |
Thông số và chiến lược gia công SKS3
| Danh mục thông số | Dụng cụ hợp kim cứng | Dụng cụ HSS | Dụng cụ phủ/Dụng cụ CBN |
|---|---|---|---|
| Thông số cắt | Tốc độ cắt: 80-120 m/phút Tốc độ tiến dao: 0.15-0.25 mm/vòng Chiều sâu cắt: 3-5 mm | Tốc độ cắt: 30-50 m/phút Tốc độ tiến dao: 0.1-0.15 mm/vòng Chiều sâu cắt: 2-3 mm | Dụng cụ hợp kim cứng phủ (TiAlN/TiCN): Tốc độ cắt: 120-150 m/phút Tốc độ tiến dao: 0.08-0.15 mm/vòng Chiều sâu cắt: 0.5-1mm Dụng cụ CBN (để gia công chính xác cao): Tốc độ cắt: 80-120 m/phút Tốc độ tiến dao: 0.03-0.05 mm/vòng Chiều sâu cắt: 0.1-0.2mm |
| Trạng thái xử lý nhiệt vật liệu | Trạng thái ủ mềm (độ cứng ≤HRC25): có thể sử dụng các thông số cao hơn Trạng thái tôi (HRC58-62): Cần giảm tốc độ và bước tiến Trạng thái ủ mềm: Tốc độ cắt 150-200 m/phút (hợp kim cứng), tốc độ tiến dao 0.2-0.3 mm/vòng, chiều sâu cắt 2-3 mm Trạng thái tôi cứng: Tốc độ cắt 80-120 m/phút, tốc độ tiến dao 0.1-0.2 mm/vòng, chiều sâu cắt 1-2mm | Trạng thái ủ mềm: Tốc độ cắt 180-220 m/phút, tốc độ tiến dao 0.1-0.15 mm/vòng, chiều sâu cắt 0.3-0.5mm Trạng thái tôi cứng: Tốc độ cắt 120-150 m/phút, tốc độ tiến dao 0.05-0.1 mm/vòng, chiều sâu cắt 0.2-0.5 mm | — |
| Phương Pháp Làm Mát | Phải sử dụng dung dịch làm mát; ưu tiên loại gốc dầu (có phụ gia chịu áp lực cực cao) hoặc nhũ tương áp lực cao để tránh hiện tượng biến cứng bề mặt và tạo cạnh tích tụ. | Dầu cắt gọt gốc dầu (chứa phụ gia EP) hoặc nhũ tương áp suất cao (lưu lượng ≥20 L/phút), làm mát cưỡng bức | Nhũ tương chịu áp lực cực cao hoặc làm mát bằng sương dầu để đảm bảo bôi trơn đầy đủ và loại bỏ phoi |
| Chiến lược quy trình gia công | Phay thuận + cắt tròn để gia công thô, cắt lớp (chiều sâu ≤ 1/3 đường kính dao); phay song song biên dạng để gia công tinh, chuyển tiếp tốc độ tiến dao mượt mà | Phay thuận + đường cắt tròn, chiều sâu cắt lớp ≤ 1/3 đường kính dao (hợp kim cứng) để tránh tải trọng va đập | Phay song song biên dạng, đường chạy dao đồng đều, mục tiêu độ nhám bề mặt Ra 0.8-1.6μm |
Các câu hỏi thường gặp về thép khuôn SKS3
Q1: Tại sao dụng cụ mòn quá nhanh trong quá trình gia công CNC?
Đ: Thép SKS3 có độ cứng cao 58-62 HRC, giống như một “xương cứng” có hàm lượng carbon và hợp kim cao mà dụng cụ HSS thông thường không thể xử lý được. Hãy sử dụng dụng cụ hợp kim cứng có lớp phủ (như lớp phủ TiAlN) với làm mát bằng dung dịch nhũ tương; tuổi thọ dụng cụ có thể kéo dài gấp 3 lần.
Q2: Bề mặt gia công luôn thô ráp, như “mặt rỗ” — làm thế nào để khắc phục?
Đ: Hiện tượng bám dính vật liệu (BUE) dễ hình thành, tương tự như “bột dính vào dao khi cắt rau”. Hãy thay thế bằng dụng cụ cắt sắc bén có lớp phủ, sử dụng tốc độ cắt 100-120 m/phút và tốc độ tiến dao 0.08-0.12 mm/vòng; độ nhám bề mặt có thể giảm xuống Ra 1.6 μm.
Q3: Cạnh khuôn cắt liên tục bị mẻ, như “bánh quy giòn” — làm thế nào để giải quyết vấn đề này?
Đ: Thép SKS3 có độ dẻo dai vừa phải; tránh các cạnh cắt góc vuông. Hãy chọn góc thoát của dụng cụ là 12-15° và tạo vát âm 0.1 mm × 10° trên cạnh cắt, giống như thêm một “cạnh bảo vệ” cho lưỡi dao; tỷ lệ mẻ dao có thể giảm 70%.
Q4: Sau khi xử lý nhiệt, rất khó gia công, như “nhai khối sắt” — phải làm gì?
Đ: Độ cứng quá cao sau khi tôi; hãy sử dụng dụng cụ cắt CBN hoặc hợp kim cứng hạt siêu mịn với tốc độ cắt 80-120 m/phút và tốc độ tiến dao 0.05-0.1 mm/vòng, giống như “dùng mũi khoan kim cương để xử lý đá cứng”.
Q5: Biến dạng khuôn sau gia công, sai lệch kích thước — làm thế nào để kiểm soát?
Đ: Vật liệu bị hóa bền nguội, giống như “giấy nhám càng mài càng cứng”; độ cứng bề mặt tăng thêm 5-8 HRC. Hãy sử dụng phương pháp cắt theo lớp (mỗi lớp ≤ 1/3 đường kính dụng cụ), lưu lượng chất làm mát ≥ 20 L/phút, và khử ứng suất ở 200°C trong 2 giờ sau khi gia công thô; biến dạng có thể giảm từ 0.05 mm xuống còn 0.01 mm.
Q6: Nó phù hợp với loại khuôn nào? Trong những trường hợp nào nó không thể đáp ứng được?
A: Thích hợp cho khuôn dập nguội sản xuất lô nhỏ và vừa, chẳng hạn như khuôn dập linh kiện điện tử và khuôn đột dập tấm kim loại mỏng (<3 mm) punching dies. It is not suitable for thick plate stamping (>3 mm), mass production (>100,000 cycles), and hot work scenarios, like a “sprinter who can’t run a marathon.”
PDF Thông số hiệu suất chi tiết của thép khuôn SKS3
| Mục | Chi tiết |
|---|---|
| Tệp | SKS3-Cold-Work-Die-Steel_-Comprehensive-Analysis-of-Properties-Machining-Essentials-and-Precautions.pdf |
| Loại | application/pdf |
| Kích thước | 206 KB |
| Liên Kết | https://moldsteells.com/wp-content/uploads/2026/03/SKS3-Cold-Work-Die-Steel_-Comprehensive-Analysis-of-Properties-Machining-Essentials-and-Precautions.pdf |





