
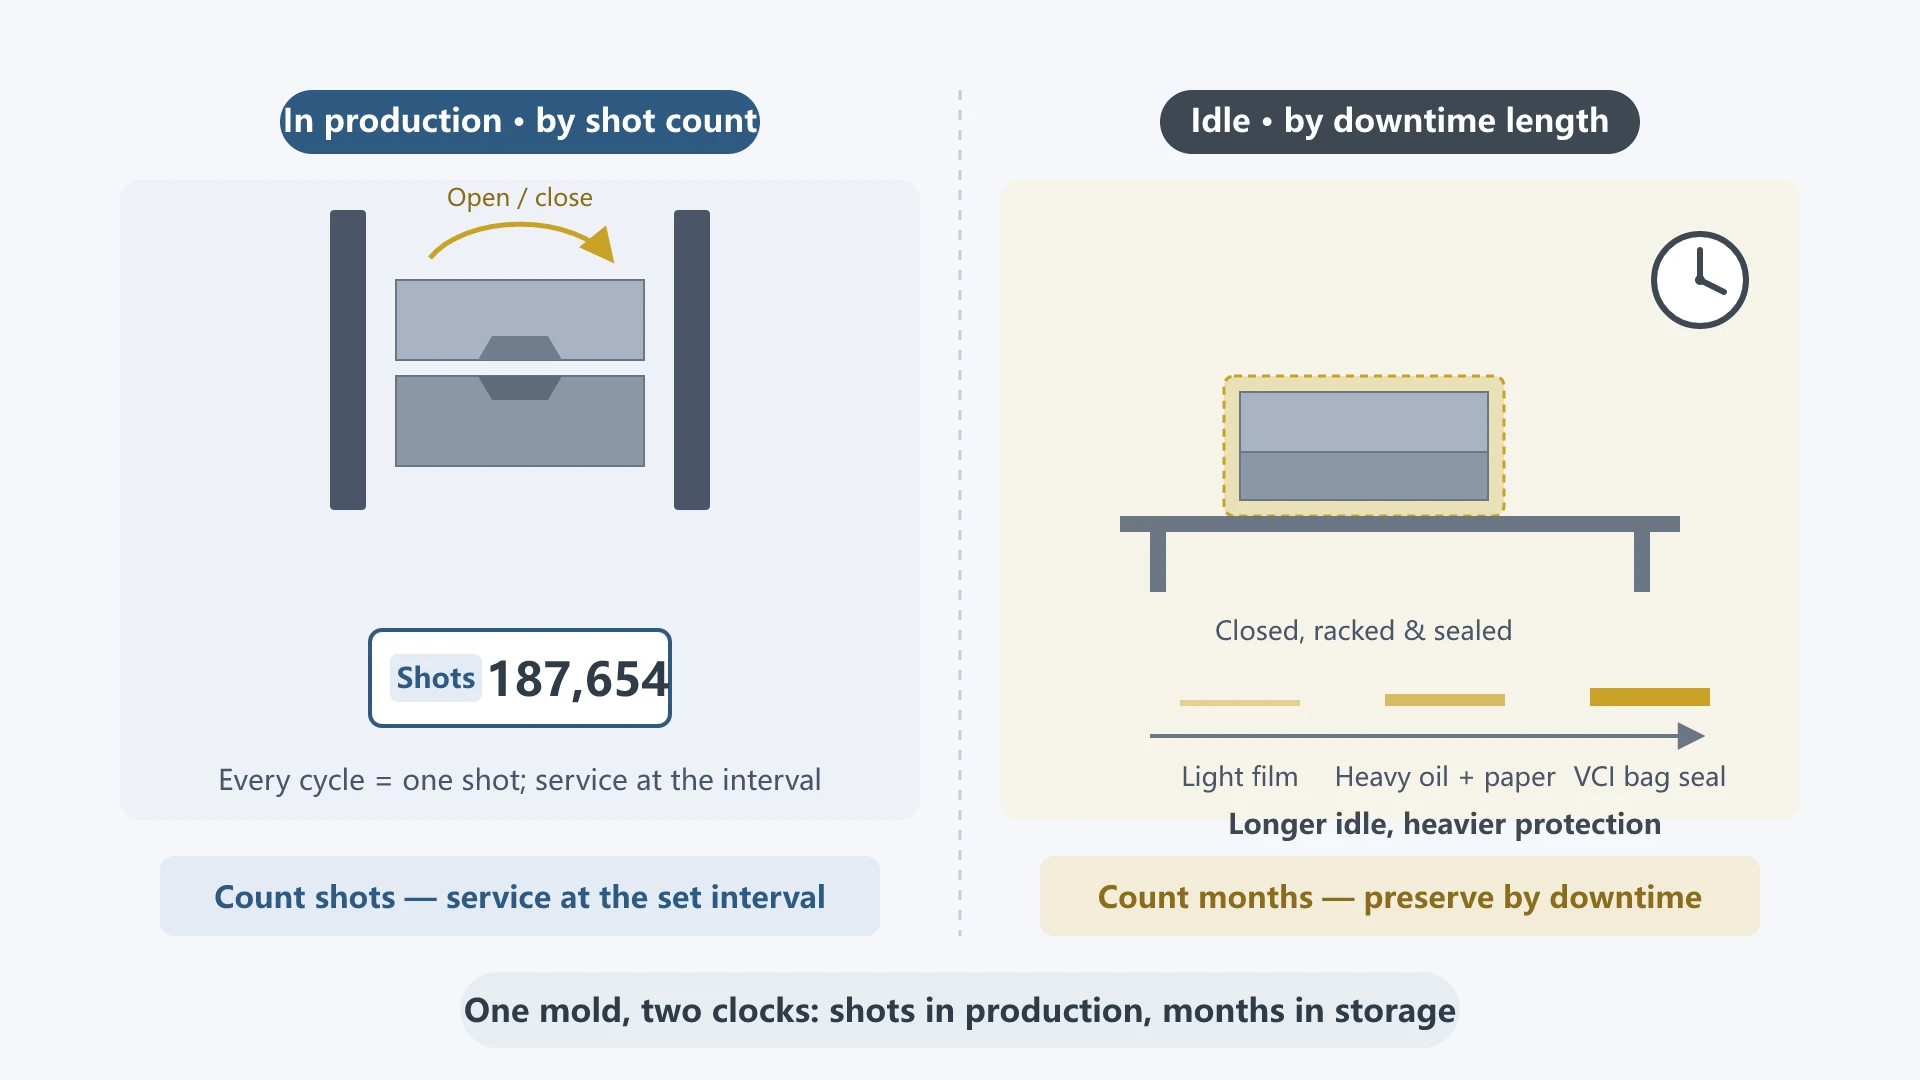
Wo versagen Formen? Formenbauer, die auch Reparaturwerkstätten betreiben, wissen es am besten. Formen fallen selten während eines hektischen Produktionsengpasses aus. Wenn ein Problem während einer Schicht auftritt, erkennen und beheben die Bediener es sofort. Der eigentliche Schaden entsteht während zweier unbeaufsichtigter Zeiträume: in den Monaten, in denen eine Form gelagert wird, und genau in dem Moment, in dem sie wieder in die Presse eingesetzt wird. Das erste ist Rost. Das zweite sind Ölflecken über Produktionschargen hinweg, weil die Arbeiter das Korrosionsschutzmittel für die Lagerung nicht entfernt haben.
Die Wartung erfolgt auf zwei parallelen Wegen: Erfassung der Schusszahlen während der Produktion und Erfassung der verstrichenen Zeit während der Stillstandszeiten. „Schusszahl“ bezeichnet die Gesamtzahl der Formöffnungs- und -schließzyklen seit der Inbetriebnahme. Stellen Sie sich das wie bei einem Fahrzeug vor: Ein täglich genutztes Auto wird nach Kilometerstand gewartet, während ein geparktes Auto nach verstrichener Zeit gewartet wird. Zählen Sie in der Produktion die Schüsse; bei der Lagerung zählen Sie die Monate. Planer müssen die erste Zahl verfolgen – um genau zu wissen, wann eine Form für die vorbeugende Wartung entnommen werden muss. Empfohlene Industriestandards reichen von 30.000 bis 300.000 Schüssen. Hier erfahren Sie, woher diese Zahlen stammen und wie Sie das richtige Intervall für Ihre Werkzeuge wählen.
Wartung von Formen nach Schusszahl: Wann ist der richtige Zeitpunkt?
Oft werden Schusszahlen falsch berechnet, indem Formteile anstelle von Formzyklen gezählt werden. Eine 8-fach-Form produziert acht Teile pro Zyklus – das sind acht Teile, aber nur ein Verschleißzyklus. Wenn Sie die Wartung nach der Teileanzahl planen, erreicht eine 8-fach-Form ihr Wartungsintervall bereits bei einem Achtel ihrer tatsächlichen Lebensdauer. Sie bauen die Form viel zu früh aus, verschwenden Arbeitsaufwand und verursachen unnötigen Demontageverschleiß. Einfachformen sind unkompliziert: ein Teil entspricht einem Schuss.
Die Werkzeugwartung gliedert sich in drei Stufen: Stufe 1 ist die tägliche, pressennahe Wartung ohne Demontage – reinigen Sie das Formnest, schmieren Sie Auswerferstifte und Führungssäulen und fetten Sie Schieber mit Hochtemperaturfett (Standardfett zersetzt sich bei Formtemperaturen). Stufe 2 ist die geplante Werkbankwartung, bei der die Form für eine gründliche Instandhaltung ausgebaut und demontiert wird. Stufe 3 ist die Langzeitlagerkonservierung vor der Einlagerung. Obwohl diese Stufenmodelle verbreitet sind, fällt es Betrieben oft schwer, die genauen Schusszahlen für jede Stufe festzulegen.
Die Zahl von 30.000 Schuss wird häufig zitiert. Sie stammt aus einer Veröffentlichung einer taiwanesischen Formenbauvereinigung aus dem Jahr 2019, die sie als Beispiel verwendete: Wartung alle 30.000 Schuss, danach den Zähler zurücksetzen. Es ist zu beachten, dass dies ein illustratives Beispiel und kein starrer Standard war. Westliche Wartungsprogramme folgen typischerweise einem dreistufigen Rhythmus: eine kleine Wartung bei 50.000 Schuss, eine mittlere Wartung bei 150.000 Schuss und eine vollständige Demontage und Überholung bei etwa 300.000 Schuss. Die Praktiken in der Werkstatt variieren – ein erfahrener Spritzgussmanager mit 12 Jahren Erfahrung bemerkte, dass sie routinemäßige Wartungen bei 50.000 und 100.000 Schuss durchführen und vollständige Demontagen für 300.000 und 600.000 Schuss aufheben. Die untenstehende Tabelle organisiert diese Richtwerte in einen umsetzbaren Zeitplan.
Wartungsintervall-Matrix für Formen
Die Kombination aus Beispielen von Branchenverbänden, westlichen Wartungsstandards und praktischen Betriebsdaten ergibt eine klare Entscheidungsmatrix, die Sie direkt der Produktionsplanung übergeben können:
| Schusszahl | Wartungsstufe | Maßnahmen-Checkliste |
|---|---|---|
| Schichtende | Maschinennahe tägliche Wartung (ohne Demontage) | Formnest reinigen, Auswerfer- und Führungsstifte ölen, Gleitschieber mit Hochtemperaturfett schmieren, visuelle Kontrolle des Formnests. |
| 30.000–50.000 Schuss | Kleine vorbeugende Wartung (Entnahme aus der Presse) | Trennebene auf Klemmbeschädigungen prüfen, Entlüftungskanäle reinigen, O-Ringe und Führungsbuchsen inspizieren, Heißkanal-Heizzonen überprüfen. |
| 100.000–150.000 Schuss | Umfassende vorbeugende Wartung | Kühlkanäle entkalken und Durchflussrate prüfen, Kavitätenpolitur wiederherstellen, alle Rückzugsfedern unabhängig vom Verschleiß ersetzen, Gleitplatten prüfen. |
| ~300.000 Schuss | Generalüberholung (vollständige Demontage) | Stahlkomponenten auf Maßverschleiß prüfen und nicht spezifikationsgerechte Teile ersetzen, Kühlkanäle auf Risse prüfen, alle Verschleißteile ersetzen, Blauprüfung an Trennebenen durchführen, Freigabe nach Erstmusterprüfung. |
| Glasfaserverstärkte Harze, Heißkanalformen | Verkürzte dedizierte Zyklen | Wartung alle 5.000 bis 15.000 Schusszyklen; Entlüftungstiefe alle 10.000 Schusszyklen nachbearbeiten. |
Diese Tabelle zeigt branchenübliche Referenzbereiche und keine verbindlichen Standards auf: 30.000 Schuss basieren auf Verbandsbeispielen, während 50.000 und 150.000 die Ausgangswerte für westliche Wartungsroutinen darstellen. Die tatsächlichen Wartungspläne variieren je nach Harzabrieb, Anzahl der beweglichen Teile und der Güte des Formstahls.
Diese Zahlen variieren stark, und keine ist von Natur aus richtig oder falsch. Wartungspläne sollten nicht pauschal angewendet werden. Bei der Festlegung der Intervalle in unserem Betrieb bewerten wir drei Schlüsselfaktoren:
Erstklassig ist das Harz: Abrasive Materialien wie PVC oder glasfaserverstärkte Polymere scheuern den Stahl aktiv ab. Verkürzen Sie die Wartungsintervalle für diese Materialien um 30% bis 50%; einige Betriebe warten glasfaserverstärkte Formen alle 5.000 bis 15.000 Schuss. Zweitens ist die Anzahl der beweglichen Komponenten: Schieber, Auswerfer und Auswerferhülsen stellen jeweils einen potenziellen Verschleißpunkt dar. Drittens sind die Formstahlgüte und die Bauqualität entscheidend. Die Abstimmung des Harzes auf die Werkzeugstruktur präzisiert die richtige Anzahl: Einfache Zweiplattenformen, die PP oder PE verarbeiten, können problemlos bei 50.000 Schuss beginnen. Komplexe Formen mit Schiebern und Auswerfern, die ABS oder PC verarbeiten, fallen oft auf 25.000 Schuss. Glasfaserverstärkte Harze und Heißkanalsysteme erfordern die kürzesten Intervalle. Verwenden Sie die Matrix als Ausgangspunkt und passen Sie sie dann nach der Inspektion der Verschleißmuster über die ersten paar tausend Schuss an.
Werkzeugverschleiß ist unvermeidlich, und Fehlerstellen sind vorhersehbar: Angüsse verschleißen durch Harzscherung, Entlüftungen verstopfen durch Kohlenstoffablagerungen, Trennlinien werden durch Überklemmung beschädigt, Auswerferstifte brechen und Schieber fressen. Jede Wartungsaufgabe zielt auf diese Hochrisikobereiche ab. Der Bericht des taiwanesischen Verbandes hob auch häufige Grundursachen hervor: gebrochene Auswerferstifte, nicht zurückgeführte Stifte, eingeklemmte Teile im Formhohlraum und fehlende Unterkomponenten. Diese Ausfälle treten unerwartet auf. Wie Betriebsleiter feststellen, dauert das Senden von Notfallreparaturen an externe Werkzeugräume Wochen – Ausfallzeiten, die sich Produktionslinien nicht leisten können. Bei einer umfassenden vorbeugenden Wartung (PM) sind Kühlkanäle der am meisten vernachlässigte Bereich. Kalkablagerungen bilden sich unbemerkt in den internen Wasserleitungen und zeigen Symptome erst in schleichenden Zykluszeiten und Maßabweichungen. Die Kühlung macht etwa 60% des gesamten Spritzgießzyklus aus. Wenn eine Form bei 500.000 Schuss zwei Sekunden pro Schuss verliert, rechnen Sie die verschwendeten Maschinenstunden aus. Deshalb erfordert eine kleinere vorbeugende Wartung (PM) bei 50.000 Schuss ein Benchmarking der Kühlmitteldurchflussrate, gefolgt von Entkalkung und erneuter Prüfung bei 150.000 Schuss.
Auch für das Zurücksetzen von Zählern gibt es klare Regeln: Setzen Sie den Zähler nach Abschluss der Wartung auf Null zurück. Drei Szenarien bestimmen den Zählwert:
- Wird die Wartung vorzeitig durchgeführt, beginnt die Zählung ab dem Wartungsdatum neu.
- Wird die Wartung aufgrund von Produktionsengpässen verzögert und erst nach dem Produktionslauf abgeschlossen, ist der Zähler für die Schusszahl bei der Wartung ab der tatsächlich erreichten Schusszahl neu zu starten.
- Wird die Form vorzeitig für Werkzeugreparaturen entnommen, ist die Reparatur als abgeschlossene vorbeugende Wartung (PM) zu behandeln und der Zähler zurückzusetzen.
Um Störungen zu vermeiden, integrieren Sie einen Puffer in Ihre Überwachungsprotokolle: Wenn das Ziel 30.000 Schuss beträgt, informieren Sie die Produktionsplanung bei 25.000 Schuss, damit die Planer Wartungsfenster zuweisen können. Warten Sie niemals, bis der Zähler die harte Grenze erreicht, um eine Notabschaltung auszulösen. Ein Wartungsplan ist bedeutungslos, wenn die Produktionsplanung keine Maschinenzeit dafür reserviert.
Schritt-für-Schritt-Anleitung zur Formenzerlegung und Lagerung nach der Produktion
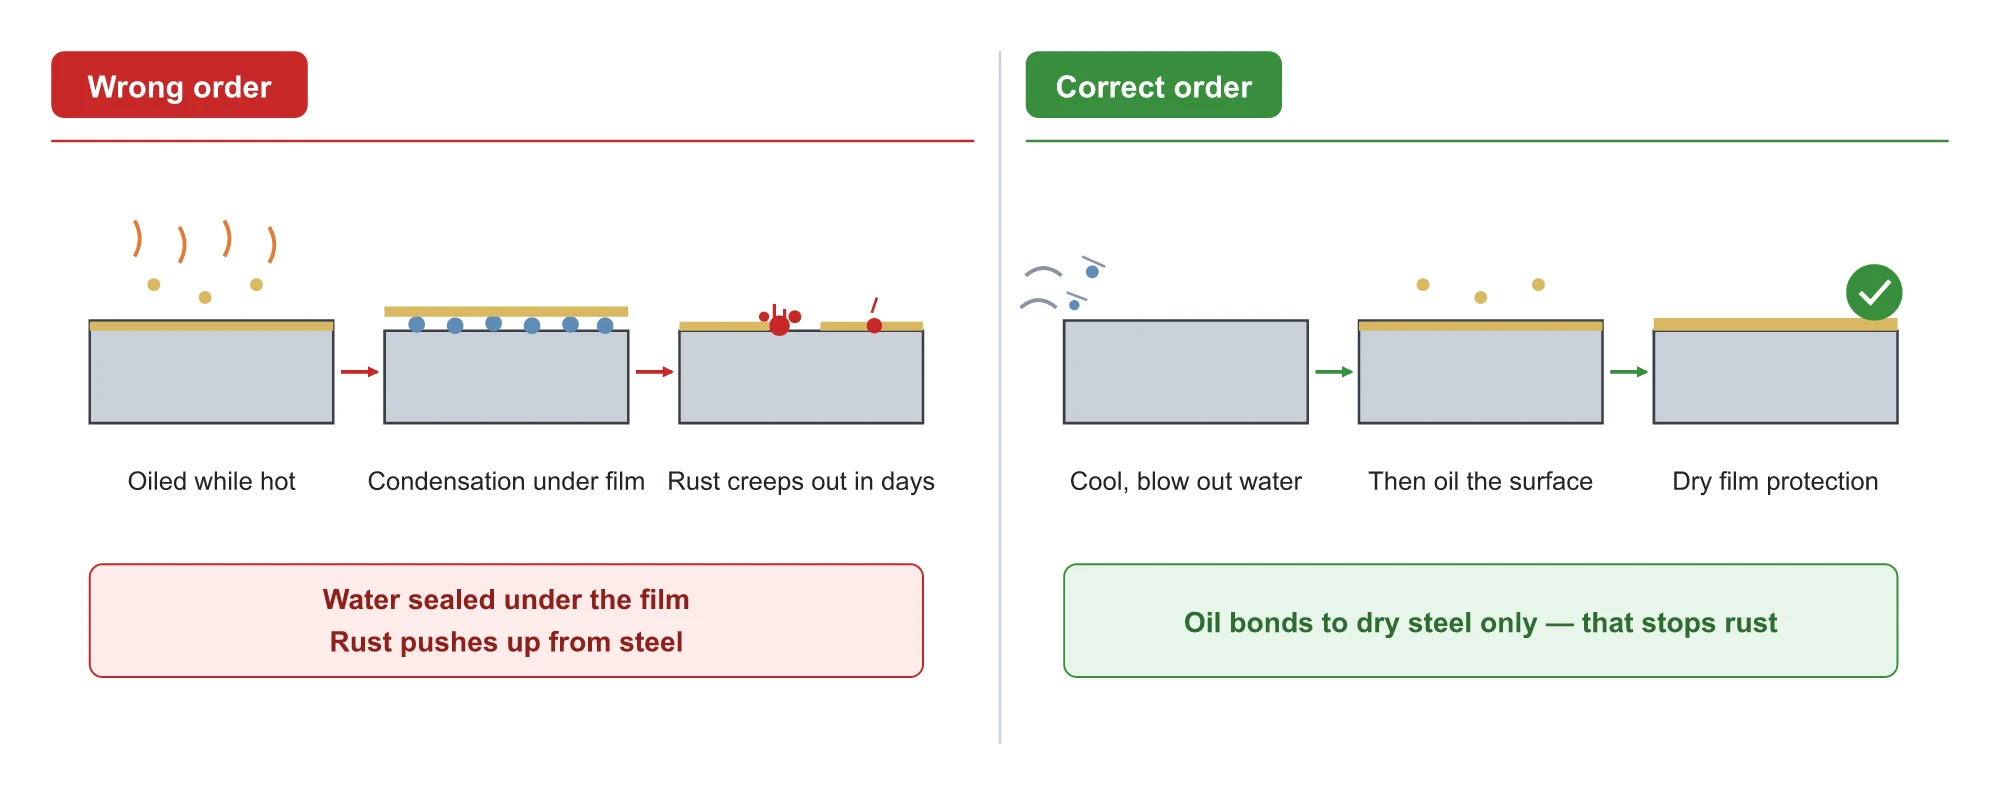
Wenn eine Form aus der Presse kommt, muss die Konservierung einer strengen Reihenfolge folgen: das Formnest reinigen, die Kühlkanäle ausblasen, den Stahl vollständig abkühlen lassen, Korrosionsschutzmittel auftragen und bewegliche Teile schmieren und schließlich die Form für die Einlagerung schließen. Eine Umkehrung dieser Schritte beeinträchtigt Ihren Korrosionsschutz.
Sobald die Maschine stoppt, sofort das Kühlwasser abstellen und die Formflächen abwischen. Sinkt der Stahl unter den Taupunkt, kondensiert die Umgebungsluftfeuchtigkeit sofort zu Wassertröpfchen auf der Kavitätenoberfläche. Eine einstündige Verzögerung beim Abwischen gibt dem Rost einen einstündigen Vorsprung. Harzrückstände reinigen, solange die Form Restwärme speichert: Grat, Ablagerungen und zersetzter Kohlenstoff lassen sich leicht entfernen. Niemals PVC-Rückstände über Nacht belassen; PVC zersetzt sich bei erhöhten Temperaturen zu sauren Dämpfen, die den Formstahl auch nach dem Abschalten angreifen.
Als Nächstes alle Kühlkanäle mit Druckluft trockenblasen, bevor Öl aufgetragen wird. Das Aufsprühen von Öl auf feuchten Stahl schließt Feuchtigkeit unter dem Ölfilm ein, wodurch Rost von innen nach außen entstehen kann. Das Öl schützt das Werkzeug nicht, sondern schließt Wasser am blanken Stahl ein.
Das Abkühlen ist der Schritt, den Techniker am häufigsten falsch ausführen. Wenn Sie Rostschutzmittel auf ein heißes Werkzeug sprühen, bildet das Öl sofort einen Film. Während das Werkzeug weiter unter den Taupunkt abkühlt, kondensiert eingeschlossene Feuchtigkeit unter diesem Film. Unter der Ölschicht versiegelt, kann diese Feuchtigkeit nicht verdunsten. Innerhalb weniger Tage entsteht Rost unter der Beschichtung. Das Rostschutzmittel wirkt dann wie eine nasse Decke. Die einzig korrekte Methode: Lassen Sie das Werkzeug vor dem Besprühen auf natürliche Weise auf Raumtemperatur abkühlen.
Verwenden Sie für jede Zone das richtige Schmiermittel: Sprühen Sie Rostschutzmittel auf formgebende Oberflächen wie Formnester und Kerne; tragen Sie Fett auf freiliegende bewegliche Komponenten wie Führungssäulen und Schieber auf – verwenden Sie Hochtemperaturfett für Schieber. Verschließen Sie abschließend den Anguss und spannen Sie die Form zu.
Lagerkonservierungsstufen nach Stillstandszeit
Nach Abschluss der Demontage ist die Konservierung an die erwartete Stillstandszeit anzupassen. Viele Betriebe behandeln eine Wochenendabschaltung wie eine sechsmonatige Einlagerung – sie schieben das Werkzeug in ein Regal und gehen. Die Branchenpraxis kategorisiert Stillstandszeiten in fünf verschiedene Stufen, jede mit spezifischen Verfahren. Die tägliche Pflege am Schichtende ist lediglich die kürzeste Stufe; selbst kurze Stillstände erfordern eine disziplinierte Pflege.
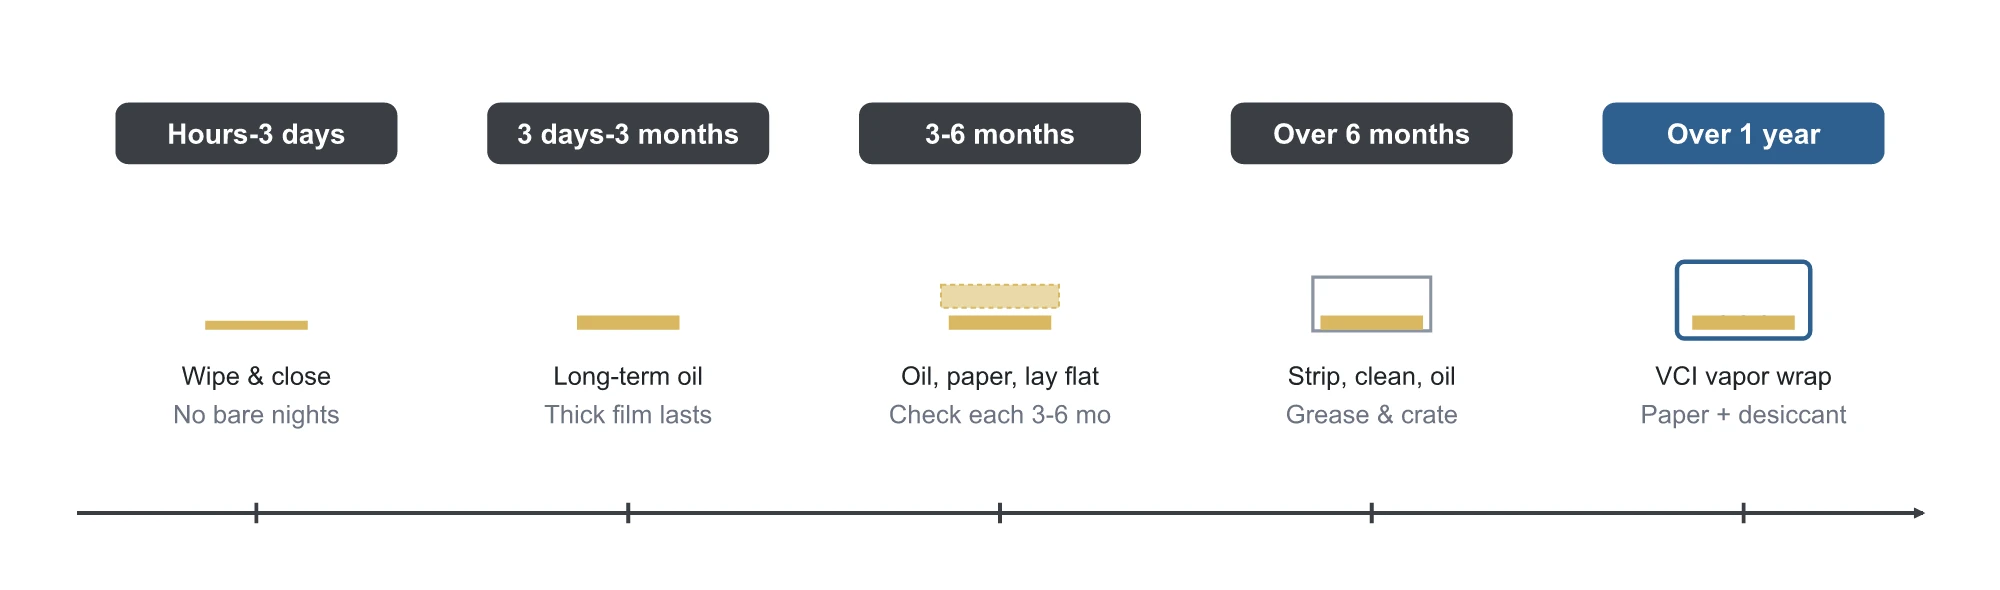
- Wenige Stunden bis 3 Tage:Reinigen Sie die Formflächen und schließen Sie das Werkzeug für das Wochenende – lassen Sie es niemals offen. Blanker Kohlenstoffstahl kann über Nacht Rostflecken entwickeln. Wenn möglich, tragen Sie eine dünne Schicht eines schnell verdunstenden Korrosionsschutzöls auf, das einen trockenen Film hinterlässt, der vor dem Neustart leicht zu reinigen ist.
- 3 Tage bis 3 Monate:Wechseln Sie zu einem Langzeit-Rostschutzmittel. Verdunstende Sprays eignen sich gut für kurze Stillstandszeiten, da sie einen sauberen Film hinterlassen; für eine mehrmonatige Lagerung verwenden Sie ölbasierten Rostschutz, der eine dicke, dauerhafte Schutzbarriere bildet.
- 3 bis 6 Monate:Eine so lange Lagerung eines Werkzeugs birgt erhebliche Risiken. Die Drei-Monats-Marke ist eine branchenübliche Schwelle, ab der ungenutzte Werkzeuge in eine zeitbasierte Wartung übergehen. Überprüfen und ersetzen Sie Schmierstoffe regelmäßig, um zu verhindern, dass abgebautes Öl Feuchtigkeit anzieht. Erhöhen Sie den Schutz: Führen Sie eine gründliche Reinigung durch, tragen Sie eine großzügige Schicht eines hochwirksamen Rostschutzöls auf, wickeln Sie das Werkzeug in Barrierepapier oder Luftpolsterfolie ein, spannen Sie es fest und lagern Sie es im Regal. Die Lagerungsausrichtung ist wichtig: Lagern Sie Werkzeuge flach oder aufrecht auf dafür vorgesehenen Schienen, niemals gekippt. Ein langfristiges Anlehnen eines Werkzeugs kann die Platten mit der Zeit verformen. Überprüfen Sie es alle 3 bis 6 Monate erneut und tragen Sie Öl erneut auf, falls der Film austrocknet.
- Über 6 Monate:Behandeln Sie die Lagerungsvorbereitung wie eine vollständige Überholung an der Werkbank. Demontieren Sie die Form vollständig; reinigen Sie alle Komponenten; beschichten Sie die Formnester mit einem schweren Langzeitkonservierungsöl; fetten Sie freiliegende Schieber und Stifte ein; wickeln Sie das Werkzeug in Plastikfolie ein oder verpacken Sie es in einer Kiste; und kennzeichnen Sie die Formidentifikationsdaten deutlich.
- Über 1 Jahr:Setzen Sie flüchtige Korrosionsinhibitoren (VCI) ein. VCI-Chemikalien verdampfen zu einem aktiven Gas, das schwer zugängliche Spalten durchdringt, die Sprühdüsen nicht erreichen können. Verwenden Sie einen dreischichtigen Aufbau: eine innere Umhüllung aus VCI-Papier, einen äußeren versiegelten VCI-Beutel und interne Trockenmittelbeutel. Schweres Öl kann tiefe Auswerferstiftbohrungen oder Einsatzfugen nicht erreichen, aber verdampfte Inhibitoren dringen in jede Lücke ein. Bei korrekter Anwendung hält der VCI-Schutz über zwei Jahre. Wenn ein Rostschutzmittel eine Haltbarkeit von 1 bis 3 Jahren angibt, öffnen und prüfen Sie das Werkzeug am angegebenen Ablaufdatum, anstatt sich ausschließlich auf Produktangaben zu verlassen.
Diese fünf Stufen spiegeln die standardmäßige industrielle Eskalation wider. Die Verfahren variieren je nach Betrieb, aber das Grundprinzip bleibt bestehen: Je länger das Werkzeug liegt, desto aufwendiger ist die Wiederinbetriebnahme.
Drei Feuchtigkeitsschwellenwerte für die Formenlagerung
Im Lager die relative Luftfeuchtigkeit (RH) anhand von drei klaren Referenzwerten überwachen:
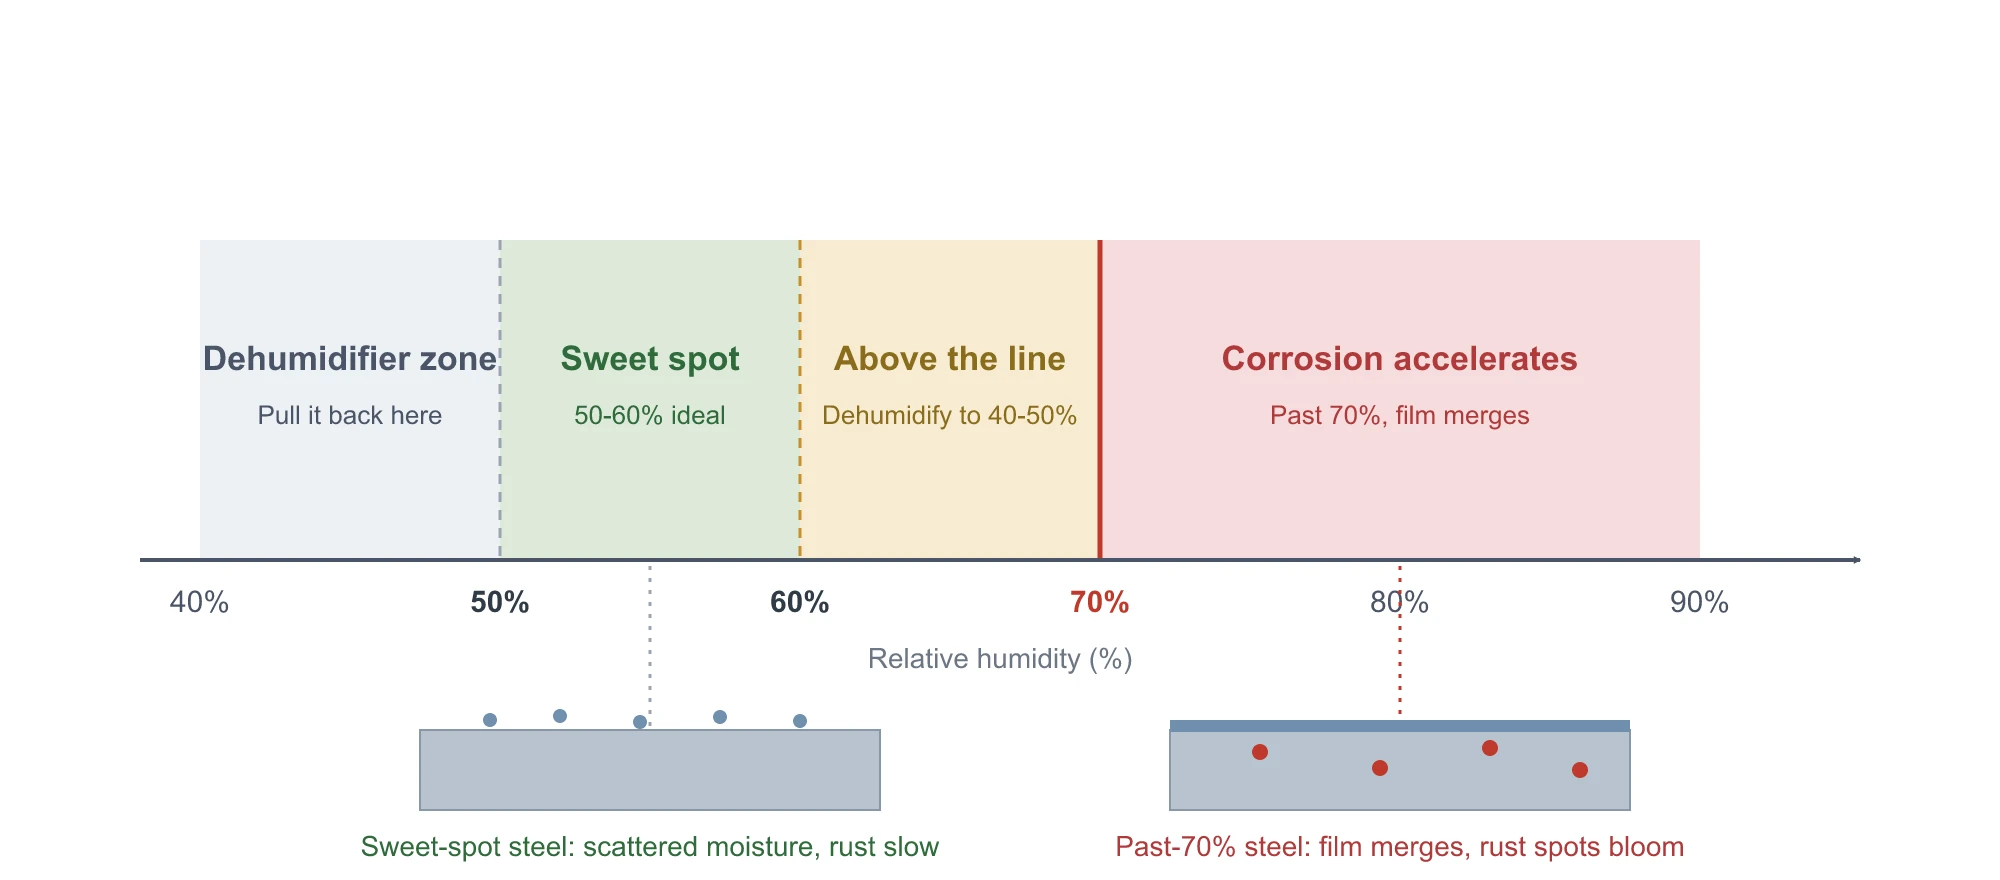
- 50% bis 60% RHist der optimale Lagerungsbereich.
- Über 60% RH:Industrie-Luftentfeuchter einsetzen, um die Werte wieder auf 40%–50% RH zu senken.
- Über 70% RH:Korrosion beschleunigt sich rapide. Diese rote Linie stammt direkt aus den technischen Ingenieurdaten von Misumi, die besagen, dass Rost schnell fortschreitet, sobald die Luftfeuchtigkeit 70% überschreitet. Diese drei Schwellenwerte verschärfen sich zunehmend.
Warum ist 70% RH der kritische Wendepunkt? Bei niedrigeren Feuchtigkeitswerten bildet Feuchtigkeit auf Stahl verstreute mikroskopische Tröpfchen, was die Oxidation verlangsamt. Sobald die Luftfeuchtigkeit 70% überschreitet, bildet die Feuchtigkeit einen durchgehenden Flüssigkeitsfilm, der die Stahloberfläche effektiv untertaucht. Wie japanische Werkzeughandbücher hervorheben: Rost ist der schlimmste Feind einer Form – sobald er sich festgesetzt hat, erfordert die Rostentfernung wesentlich mehr Zeit und Arbeitsaufwand als die vorbeugende Wartung.
Während der feuchten Monsunzeiten in Südchina steigt die Luftfeuchtigkeit im Lager routinemäßig über 80% und hinterlässt feuchte Wände. Unter diesen Bedingungen auf Rostschutz zu verzichten, ist, als würde man die Form ins Wasser tauchen.
Grundlegende Maßnahmen des Gebäudemanagements schützen auch Ihre Werkzeuge:
- Lagern Sie häufig genutzte Formen in leicht zugänglichen vorderen Regalen für schnelle Werkzeugwechsel bei Eilaufträgen und platzieren Sie selten genutzte Werkzeuge tiefer im Lager.
- Jede Form in einem versiegelten Plastikbeutel einschließen und offene Öffnungen wie Angüsse abkleben.
- Eindeutige Kennzeichnungen und digitale Nachverfolgungsprotokolle pflegen, die Werkzeug-ID, Schusszahlen und Wartungshistorie dokumentieren. Ohne Protokolle wird das Auffinden von Formen und die Beurteilung des Wartungsstatus zum reinen Ratespiel. Falls Ihre Einrichtung keine dedizierte klimatisierte Lagerung besitzt, können industrielle Luftentfeuchter in Kombination mit versiegelter Kunststoffverpackung diese drei Feuchtigkeitsgrenzwerte aufrechterhalten.
Die letzte Hürde stellt der Tag der Wiederinbetriebnahme dar. Wenn ein geöltes Formwerkzeug aus dem Lager geholt wird, ist die Entfettung der erste Schritt. Eine unvollständige Entfettung führt dazu, dass Restöl entlang der Kavitäts- und Kerndetails auf die Spritzgussteile sickert. Besonders klare oder optische Teile leiden darunter, da sie sofort Ölflecken aufweisen und ganze Produktionschargen die Qualitätskontrolle nicht bestehen.
Verwenden Sie zwei primäre Reinigungsmittel: speziellen Formenreiniger oder Testbenzin. Für blinde Ecken und tiefe Rippen spülen Sie mit Lösungsmittel, lassen es einwirken und trocknen es mit Druckluft. Führen Sie mehrere Probespritzungen durch, bevor Sie die volle Produktion aufnehmen.
Um die zukünftige Wiederaufnahme der Reinigung zu vereinfachen, ziehen Sie zwei Konservierungsalternativen in Betracht:
- Wachsbasierte Schutzbeschichtungen, die schmelzen und sich auf natürliche Weise ausspülen, wenn sich die Form erwärmt.
- Reinigungsloser, verdampfender Rostschutz, bei dem Sie einfach die ersten Probespritzlinge aussortieren und sofort die normale Produktion aufnehmen können. Beide Optionen kosten pro Dose etwas mehr, eliminieren jedoch die manuelle Entfettungsarbeit.
Die Hälfte der Nutzungsdauer einer Form entscheidet sich im Lager.
Ein internationaler Werkzeugkäufer teilte einst die Servicehistorie eines erfahrenen Spritzgusswerkzeugs: Es war in drei Spritzgussanlagen im Einsatz und wurde schließlich als Ersatzwerkzeug ausgemustert. Rückblickend konnte er sich nicht erinnern, dass das Werkzeug jemals für Notfallreparaturen in einen Werkzeugraum gebracht werden musste – es wurde lediglich einer disziplinierten präventiven Wartung unterzogen. Werkzeuge, die während der Lagerung verschleißen, weisen ein gemeinsames Schadensbild auf: Der Schaden entsteht unbemerkt, und Rost zeigt sich erst, wenn die Kiste für die Produktion geöffnet wird. Eine ordnungsgemäße Lagerkonservierung kann nicht improvisiert werden; sie muss Schritt für Schritt gemäß den geplanten Stillstandszeiten durchgeführt werden. Die Wartung steuert den Verschleiß während der Produktion; die Konservierung verhindert Korrosion während der Stillstandszeiten. Die Hälfte der gesamten Lebensdauer eines Werkzeugs hängt von diesen beiden Disziplinen ab.
Die Umsetzung basiert auf drei Kernpraktiken:
- Schusszahlen protokollieren und Produktionsplaner frühzeitig benachrichtigen, um Wartungsfenster zu reservieren.
- Wählen Sie die passende Konservierungsstufe basierend auf der erwarteten Stillstandszeit.
- Formoberflächen vor dem Produktionsstart gründlich reinigen und entfetten.
Bei Moldsteells sind wir auf hochpräziseSpritzgießwerkzeugeFertigung. Wenn Ihre Werkzeuge für Stillstandzeiten vorgesehen sind und Sie Beratung zur ordnungsgemäßen Lagerkonservierung wünschen oder eine Bewertung des Wartungszustands Ihrer Form benötigen, teilen Sie uns bitte Ihre Werkzeugdetails mit. Unser Ingenieurteam wird Ihr Werkzeug detailliert prüfen und maßgeschneiderte Wartungs- und Konservierungsempfehlungen geben.





