
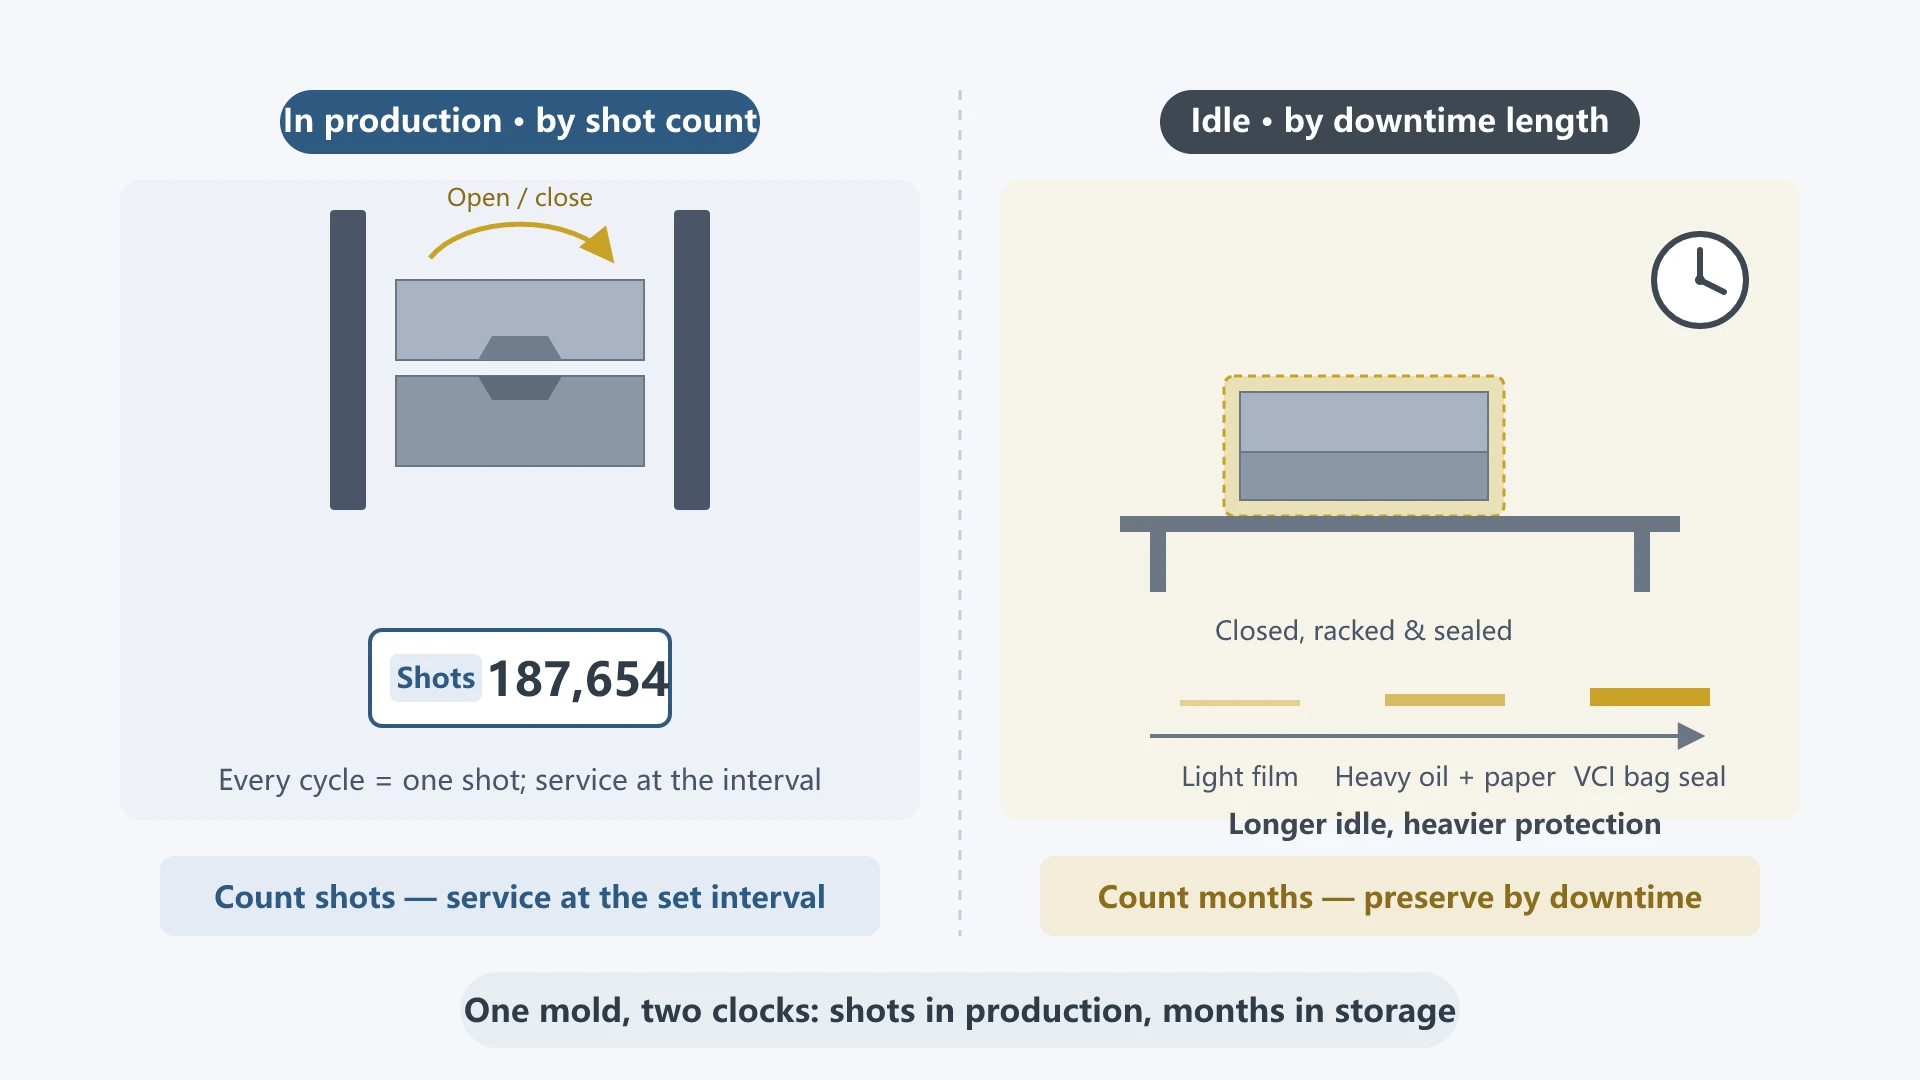
¿Dónde fallan los moldes? Los fabricantes de moldes que también gestionan talleres de reparación lo saben mejor. Los moldes rara vez se averían durante un pico de producción frenético. Si surge un problema durante un turno, los operarios lo detectan y lo solucionan al instante. El daño real ocurre durante dos períodos sin supervisión: los meses que un molde permanece almacenado y el momento exacto en que vuelve a la prensa. El primero es el óxido. El segundo son las manchas de aceite en los lotes de producción porque los trabajadores no limpiaron el preventivo de óxido de almacenamiento.
El mantenimiento sigue dos vías paralelas: el seguimiento de los recuentos de ciclos de inyección durante la producción y el seguimiento del tiempo transcurrido durante el tiempo de inactividad. Por “recuento de ciclos de inyección” se entiende el total de ciclos de apertura y cierre del molde desde su puesta en marcha. Piense en ello como un vehículo: un coche de uso diario recibe servicio por kilometraje, mientras que un coche aparcado recibe servicio por tiempo transcurrido. En producción, cuente los ciclos de inyección; en almacenamiento, cuente los meses. Los programadores deben seguir el primer número, sabiendo exactamente cuándo retirar un molde para el mantenimiento preventivo. Los puntos de referencia recomendados de la industria oscilan entre 30.000 y 300.000 ciclos de inyección. Aquí es de donde provienen esos números y cómo elegir el intervalo correcto para su herramental.
Cuándo retirar un molde para mantenimiento según el número de ciclos de inyección
A menudo se calcula mal el número de ciclos contando las piezas moldeadas en lugar de los ciclos del molde. Un molde de 8 cavidades produce ocho piezas por ciclo, es decir, ocho piezas, pero solo un ciclo de desgaste. Si programa el mantenimiento por el recuento de piezas, un molde de 8 cavidades alcanza su marca de servicio a solo un octavo de su vida útil real. Termina retirando el molde demasiado pronto, desperdiciando mano de obra y añadiendo un desgaste innecesario por desmontaje. Los moldes de una sola cavidad son sencillos: una pieza equivale a una inyección.
El mantenimiento de los moldes se divide en tres niveles: El Nivel 1 es el mantenimiento diario, a pie de máquina, sin desmontaje: limpiar la cavidad del molde, lubricar los pasadores expulsores y las columnas guía, y engrasar las correderas con grasa de alta temperatura (la grasa estándar se degrada a las temperaturas del molde). El Nivel 2 es el mantenimiento programado en banco, donde se retira y desmonta el molde para un servicio profundo. El Nivel 3 es la preservación para almacenamiento a largo plazo antes de su colocación en estanterías. Aunque estos marcos de niveles son comunes, los talleres a menudo tienen dificultades para determinar el número exacto de ciclos para cada nivel.
La cifra de 30.000 ciclos de inyección es ampliamente citada. Se originó en una publicación de 2019 de una asociación de fabricantes de moldes de Taiwán, que la utilizó como ejemplo: realizar el mantenimiento cada 30.000 ciclos de inyección y luego reiniciar el contador. Cabe destacar que este fue un ejemplo ilustrativo, no un estándar rígido. Los programas de mantenimiento occidentales suelen seguir un ritmo de tres niveles: un servicio menor a los 50.000 ciclos, un mantenimiento intermedio a los 150.000 ciclos y una revisión completa con desmontaje alrededor de los 300.000 ciclos. Las prácticas en planta varían: un gerente experimentado de moldeo por inyección con 12 años de experiencia señaló que realizan mantenimiento rutinario a los 50.000 y 100.000 ciclos, reservando las revisiones completas para los 300.000 y 600.000 ciclos. La tabla a continuación organiza estos puntos de referencia en un cronograma de acciones.
Matriz de Intervalos de Mantenimiento de Moldes
La combinación de ejemplos de asociaciones industriales, estándares de mantenimiento occidentales y datos reales de taller produce una matriz de decisión clara que puede entregar directamente a la planificación de la producción:
| Contador de Inyecciones | Nivel de Mantenimiento | Lista de verificación de acciones |
|---|---|---|
| Fin de turno | Mantenimiento diario a pie de máquina (sin desmontaje) | Limpiar la cavidad del molde, lubricar los pasadores expulsores y los pasadores guía, engrasar las correderas con grasa de alta temperatura, realizar una inspección visual de la cavidad. |
| 30.000–50.000 inyecciones | Mantenimiento preventivo menor (retirada de la prensa) | Verificar la línea de partición en busca de daños por sujeción, limpiar los canales de ventilación, inspeccionar las juntas tóricas y los casquillos guía, comprobar las zonas de calentamiento del canal caliente. |
| 100.000–150.000 inyecciones | Mantenimiento Preventivo Profundo | Desincrustar los canales de refrigeración y probar el caudal, restaurar el pulido de la cavidad, reemplazar todos los resortes de retorno independientemente del desgaste, inspeccionar las placas de desgaste de la corredera. |
| ~300.000 ciclos | Revisión general (desmontaje completo) | Mida los componentes de acero para detectar desgaste dimensional y reemplace las piezas fuera de especificación, realice pruebas de detección de grietas en las líneas de enfriamiento, reemplace todos los elementos de desgaste, verifique el contacto en las líneas de partición y libere después de la inspección de primera pieza. |
| Resinas con carga de vidrio, moldes de canal caliente | Ciclos dedicados acortados | Realice el mantenimiento cada 5.000 a 15.000 inyecciones; remecanice la profundidad de los respiraderos cada 10.000 inyecciones. |
Esta tabla describe rangos de referencia de la industria en lugar de estándares obligatorios: 30.000 ciclos de inyección provienen de ejemplos de asociaciones, mientras que 50.000 y 150.000 marcan los puntos de partida para las rutinas de mantenimiento occidentales. Los programas reales varían según la abrasividad de la resina, el número de piezas móviles y el grado del acero del molde.
Estas cifras varían ampliamente, y ninguna es intrínsecamente correcta o incorrecta. Los programas de mantenimiento no deben ser de talla única. Al establecer los intervalos en nuestro taller, evaluamos tres factores clave:
Primero, la resina: materiales abrasivos como el PVC o los polímeros con carga de vidrio desgastan activamente el acero. Reduzca los intervalos de mantenimiento entre un 30% y un 50% para estos materiales; algunos talleres realizan el mantenimiento de moldes con carga de vidrio cada 5.000 a 15.000 inyecciones. Segundo, el número de componentes móviles: las correderas, los expulsores y los manguitos eyectores introducen cada uno un punto de desgaste potencial. Tercero, el grado de acero del molde y la calidad de fabricación. Hacer coincidir la resina con la estructura de la herramienta aclara el número correcto: los moldes simples de dos placas que procesan PP o PE pueden comenzar cómodamente con 50.000 inyecciones. Los moldes complejos con correderas y expulsores que procesan ABS o PC a menudo bajan a 25.000 inyecciones. Las resinas con carga de vidrio y los canales calientes exigen los intervalos más cortos. Utilice la matriz como referencia y luego ajústela después de inspeccionar los patrones de desgaste en las primeras miles de inyecciones.
El desgaste del molde es inevitable, y los puntos de fallo son predecibles: los puntos de inyección se desgastan por el cizallamiento de la resina, los respiraderos se obstruyen con depósitos de carbono, las líneas de partición se dañan por un cierre excesivo, los pasadores eyectores se rompen y las correderas se agarrotan. Cada tarea de mantenimiento se enfoca en estas áreas de alto riesgo. El informe de la asociación de Taiwán también destacó causas raíz frecuentes: pasadores eyectores rotos, pasadores no retornados, piezas atrapadas en la cavidad del molde y subcomponentes faltantes. Estas fallas ocurren de forma inesperada. Como señalan los gerentes de taller, enviar reparaciones de emergencia a talleres de herramientas externos lleva semanas, un tiempo de inactividad que las líneas de producción no pueden permitirse. En el mantenimiento preventivo profundo (PM), los canales de refrigeración son el área más descuidada. La incrustación se acumula silenciosamente dentro de las líneas de agua internas, mostrando síntomas solo en tiempos de ciclo que aumentan gradualmente y en la deriva dimensional. La refrigeración representa aproximadamente el 60% de todo el ciclo de moldeo. Si un molde pierde dos segundos por inyección en una tirada de 500.000 inyecciones, calcule las horas de máquina desperdiciadas. Por eso, un mantenimiento preventivo menor (PM) a las 50.000 inyecciones requiere una evaluación comparativa del caudal de refrigeración, seguida de desincrustación y una nueva prueba a las 150.000 inyecciones.
Los restablecimientos del contador también tienen reglas claras: restablezca el contador a cero una vez que el mantenimiento esté completo. Tres escenarios determinan el recuento:
- Si se realiza el mantenimiento antes de lo programado, reinicie el recuento desde la fecha del servicio.
- Si se retrasa debido a picos de producción y se completa después de la tirada, reinicie el contador desde el recuento de ciclos real en el momento del servicio.
- Si se retira antes de tiempo para reparaciones de utillaje, considere la reparación como un MP completado y reinicie el contador.
Para evitar interrupciones, incorpore un margen de seguridad en sus registros de seguimiento: si el objetivo es de 30.000 ciclos de inyección, notifique a la planificación de producción a los 25.000 ciclos para que los programadores puedan asignar ventanas de mantenimiento. Nunca espere hasta que el contador alcance el límite máximo para activar una parada de emergencia. Un programa de mantenimiento no significa nada si la planificación de producción no reserva tiempo de máquina para ello.
Procedimiento Paso a Paso para el Desmontaje y Almacenamiento de Moldes Post-Producción
Cuando un molde se retira de la prensa, la conservación debe seguir un orden secuencial estricto: limpiar la cavidad del molde, purgar las líneas de refrigeración, dejar que el acero se enfríe completamente, aplicar preventivo de óxido y engrasar las piezas móviles, y finalmente cerrar el molde para su almacenamiento. Invertir estos pasos arruina su protección contra la corrosión.
Una vez que la máquina se detiene, cierre inmediatamente el agua de refrigeración y limpie las caras del molde. Si el acero desciende por debajo del punto de rocío, la humedad ambiental se condensa instantáneamente en gotas de agua sobre la superficie de la cavidad. Retrasar la limpieza una hora le da al óxido una hora de ventaja. Limpie los residuos de resina mientras el molde conserva calor residual: las rebabas, los desechos y el carbono degradado se eliminan fácilmente. Nunca deje residuos de PVC durante la noche; el PVC se descompone a temperaturas elevadas en vapores ácidos que atacan el acero de la cavidad incluso después del apagado.
A continuación, seque con aire comprimido todos los canales de refrigeración antes de aplicar cualquier aceite. Rociar aceite sobre acero húmedo atrapa la humedad debajo de la película de aceite, permitiendo que el óxido crezca de adentro hacia afuera. El aceite no protege el molde y, en cambio, retiene el agua contra el acero desnudo.
El enfriamiento es el paso que los técnicos suelen hacer de forma incorrecta. Si se rocía un preventivo de óxido sobre un molde caliente, el aceite forma una película inmediatamente. A medida que la herramienta continúa enfriándose por debajo del punto de rocío, la humedad atrapada se condensa bajo la película. Sellada bajo la capa de aceite, esta humedad no puede evaporarse. En cuestión de días, aparece óxido bajo el recubrimiento. El preventivo de óxido termina actuando como una manta húmeda. El único método correcto: dejar que el molde se enfríe a temperatura ambiente de forma natural antes de rociar.
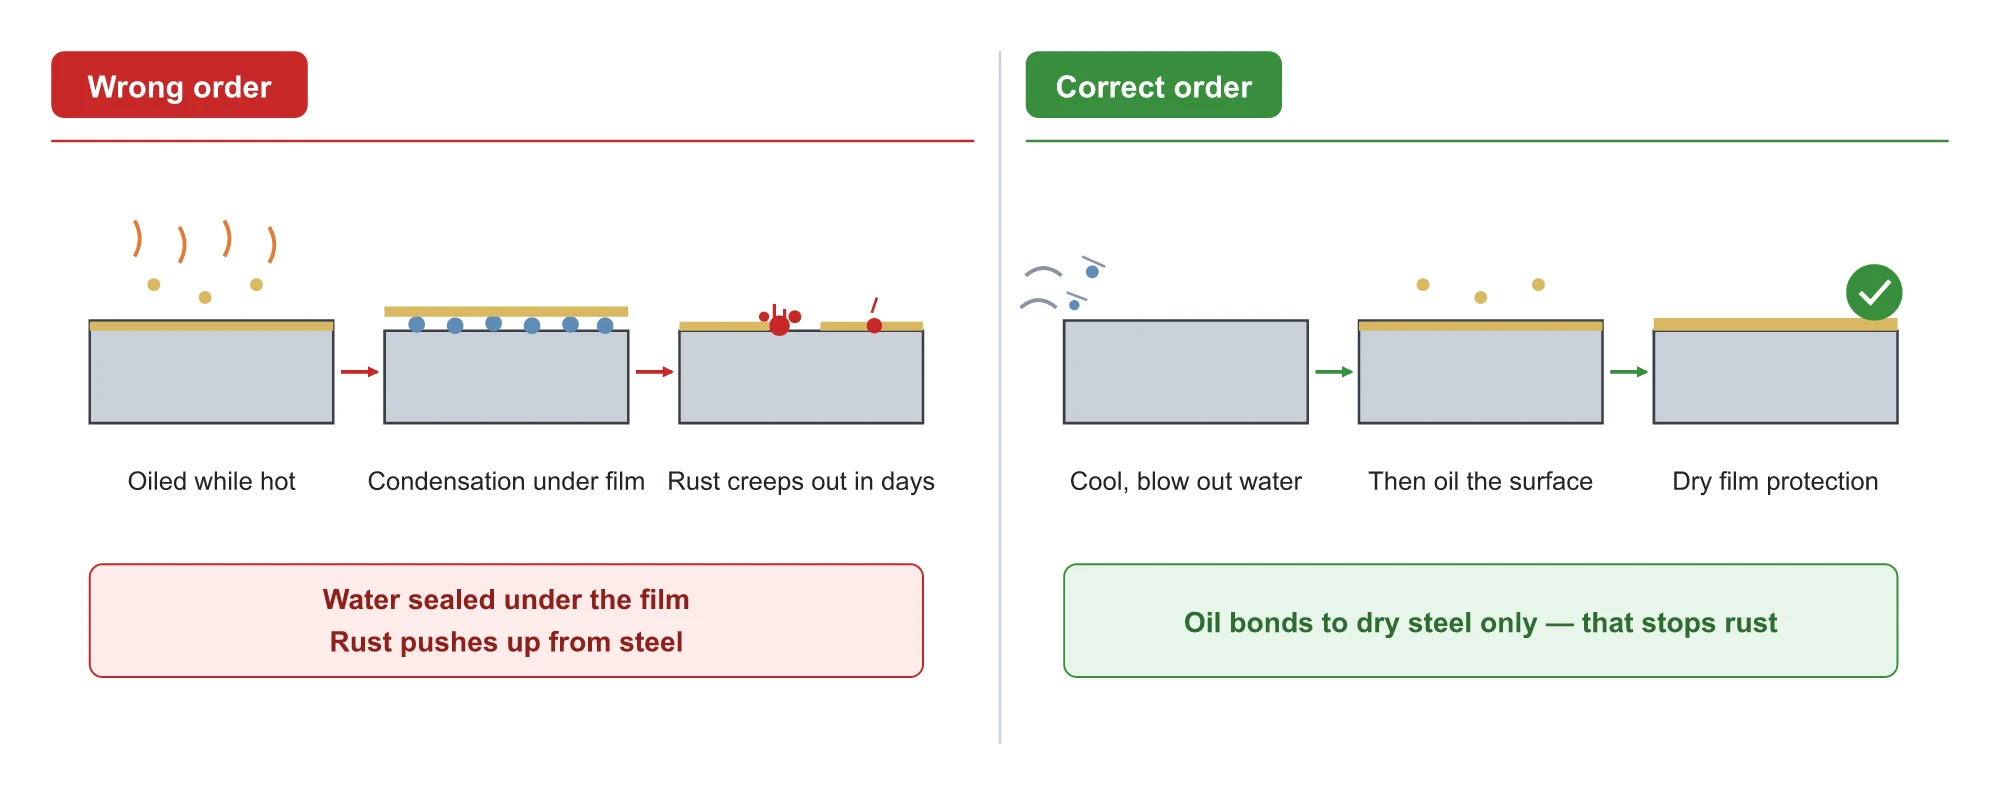
Utilice el lubricante adecuado para cada zona: rocíe preventivo de óxido en las superficies de moldeo como cavidades y machos; aplique grasa a los componentes móviles expuestos como columnas guía y correderas —utilice grasa de alta temperatura en las correderas. Finalmente, tape el bebedero y cierre el molde.
Niveles de Conservación para Almacenamiento según la Duración del Tiempo de Inactividad
Una vez completada la secuencia de desmontaje, adapte la preservación al tiempo de inactividad esperado. Muchos talleres tratan una parada de fin de semana de la misma manera que un almacenamiento de seis meses: deslizan el molde a un estante y se desentienden. La práctica de la industria clasifica el tiempo de inactividad en cinco niveles distintos, cada uno con procedimientos dedicados. El cuidado diario al final del turno es simplemente el nivel más corto; incluso las paradas breves requieren un cuidado disciplinado.
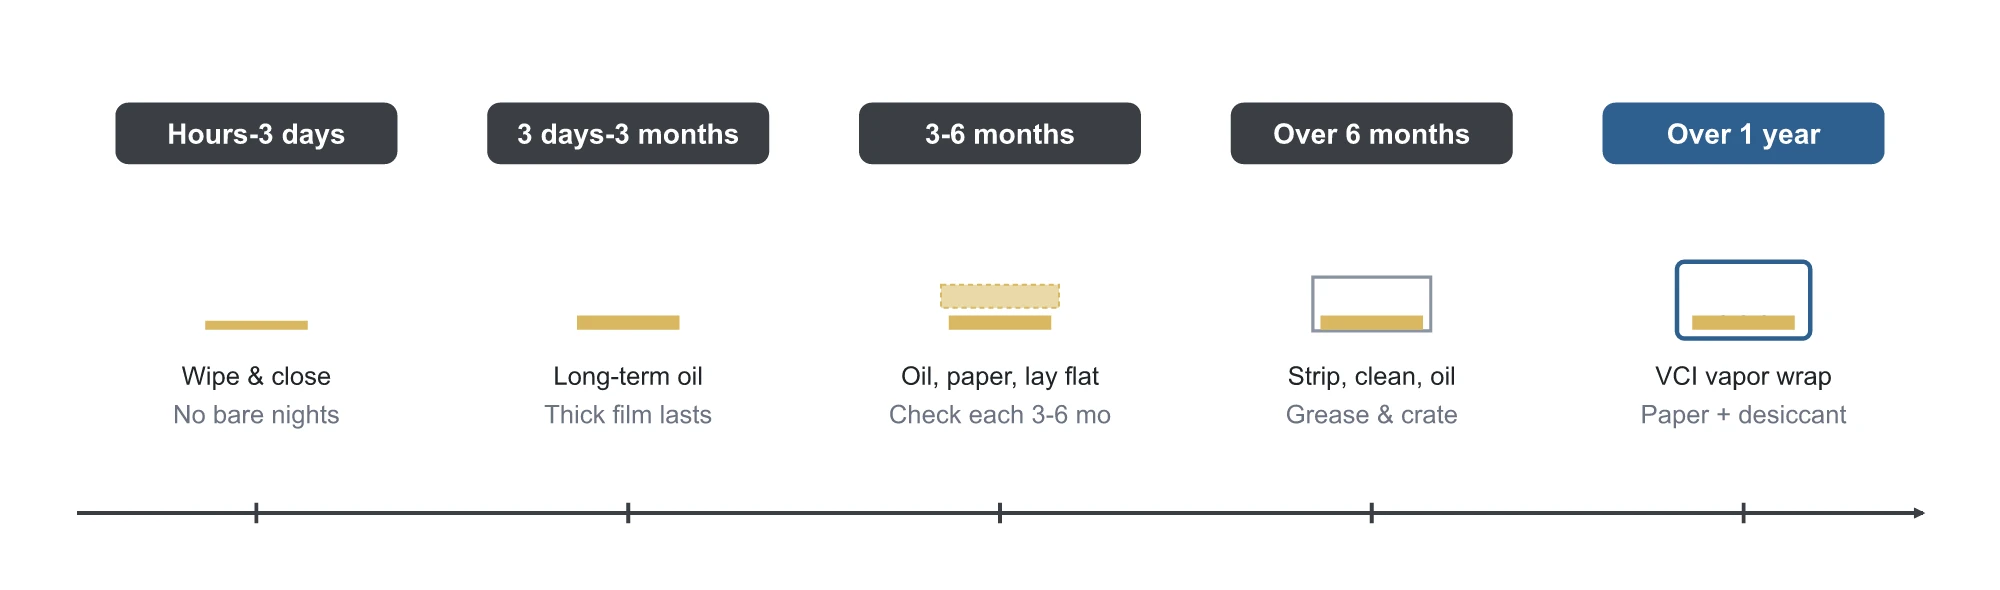
- De unas pocas horas a 3 días:Limpie las caras del molde y cierre la herramienta para el fin de semana; nunca la deje abierta. El acero al carbono desnudo puede desarrollar manchas de óxido de la noche a la mañana. Cuando sea posible, aplique una capa fina de aceite preventivo de óxido de rápida evaporación, que deja una película seca fácil de limpiar antes de reiniciar.
- De 3 días a 3 meses:Cambie a un anticorrosivo de larga duración. Los aerosoles evaporativos funcionan bien para tiempos de inactividad cortos porque dejan una película limpia; para almacenamiento de varios meses, utilice inhibidores de óxido a base de aceite que formen una barrera protectora gruesa y duradera.
- De 3 a 6 meses:Almacenar un molde por tanto tiempo conlleva riesgos reales. El umbral de los tres meses es un punto de referencia en la industria donde las herramientas inactivas pasan a un mantenimiento basado en el tiempo. Inspeccione y reemplace los lubricantes periódicamente para evitar que el aceite degradado atraiga humedad. Aumente la protección: realice una limpieza a fondo, aplique una capa generosa de aceite anticorrosivo pesado, envuelva la herramienta en papel barrera o plástico de burbujas, sujétela y almacénela en un estante. La orientación de almacenamiento es importante: almacene los moldes planos o en posición vertical sobre rieles designados, nunca inclinados. Inclinar un molde a largo plazo puede deformar las placas con el tiempo. Vuelva a inspeccionar cada 3 a 6 meses y reaplique aceite si la película se seca.
- Más de 6 meses:Trate la preparación para el almacenamiento como una revisión completa en banco. Desmonte el molde por completo; lave todos los componentes; recubra las cavidades con un aceite de preservación pesado y de larga duración; aplique grasa a las correderas y pasadores expuestos; envuelva la herramienta en plástico o embálela en una caja; y etiquete claramente los registros de identificación del molde.
- Más de 1 año:Implemente Inhibidores de Corrosión por Vapor (VCI). Los productos químicos VCI se vaporizan en un gas activo que penetra en las grietas de difícil acceso donde las boquillas de pulverización no pueden llegar. Utilice una configuración de tres capas: envoltura interior de papel VCI, bolsa VCI sellada exterior y paquetes desecantes internos. El aceite pesado no puede alcanzar los orificios profundos de los pasadores eyectores o las uniones de los insertos, pero los inhibidores vaporizados penetran en cada hueco. Si se realiza correctamente, la protección VCI dura más de dos años. Si un inhibidor de óxido afirma una duración de 1 a 3 años, desprecintar e inspeccionar el molde en la marca de caducidad designada en lugar de confiar únicamente en las afirmaciones del producto.
Estos cinco niveles reflejan la escalada industrial estándar. Los procedimientos varían según el taller, pero el principio fundamental se mantiene: cuanto más tiempo permanece inactiva la herramienta, mayor es el deterioro.
Tres umbrales de humedad para el almacenamiento de moldes
Dentro del almacén, supervise la humedad relativa (HR) en función de tres puntos de referencia claros:
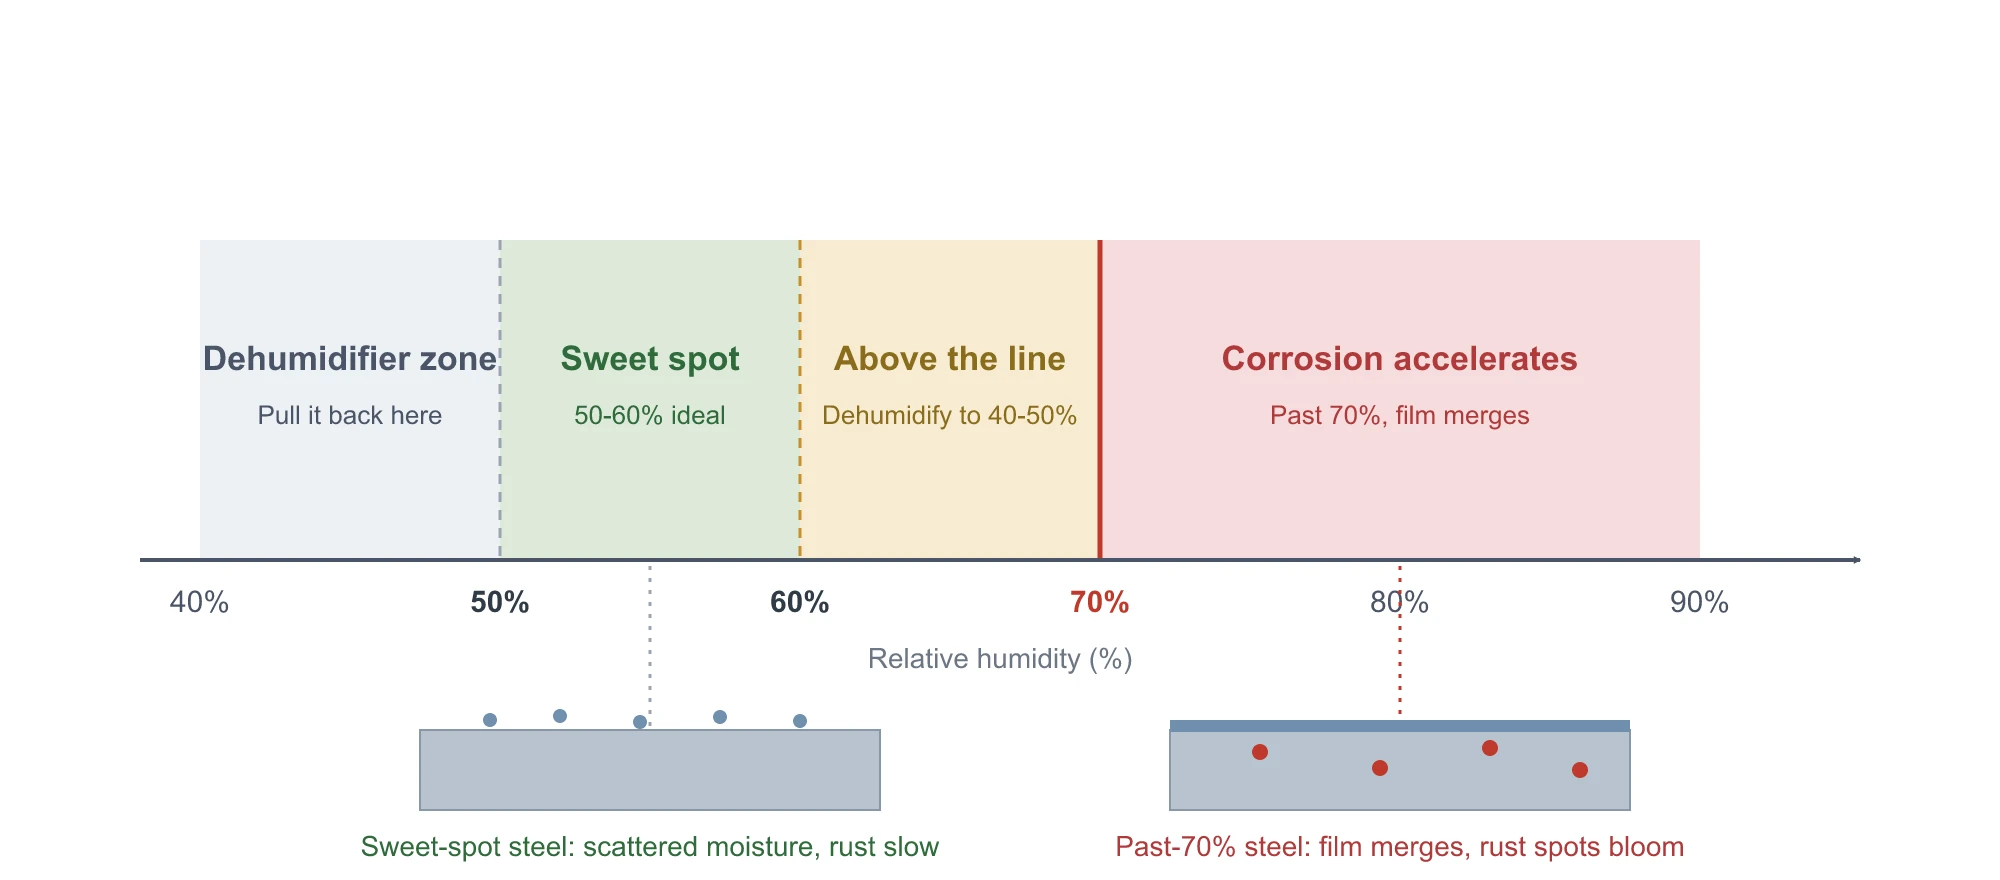
- 50% a 60% HRes el punto óptimo de almacenamiento.
- Por encima de 60% HR:utilizar deshumidificadores industriales para reducir los niveles a 40%–50% HR.
- Por encima de 70% HR:la corrosión se acelera rápidamente. Esta línea roja proviene directamente de los datos de ingeniería técnica de Misumi, que señalan que el óxido progresa rápidamente una vez que la humedad supera el 70%. Estos tres umbrales se ajustan progresivamente.
¿Por qué el 70% RH es el umbral crítico? A niveles de humedad más bajos, la humedad sobre el acero forma microgotas dispersas, ralentizando la oxidación. Una vez que la humedad supera el 70%, la humedad forma una película líquida continua, sumergiendo eficazmente la superficie del acero. Como señalan los manuales de herramientas japoneses: el óxido es el peor enemigo de un molde; una vez que se asienta, su eliminación requiere mucho más tiempo y trabajo que el mantenimiento preventivo.
Durante las húmedas temporadas de monzones del sur de China, la humedad del almacén supera rutinariamente el 80%, dejando las paredes húmedas. Omitir la protección contra el óxido en estas condiciones es como sumergir su molde en agua.
Los principios básicos de la gestión de instalaciones también protegen su utillaje:
- Almacene los moldes de alta frecuencia en estanterías frontales accesibles para cambios rápidos de herramienta durante trabajos urgentes, colocando las herramientas de baja frecuencia más al fondo del almacén.
- Encierre cada molde en una bolsa de plástico sellada y selle con cinta adhesiva las aberturas como los puntos de inyección.
- Mantenga etiquetas claras y registros de seguimiento digitales que documenten la ID de la herramienta, los recuentos de ciclos de inyección y el historial de servicio. Sin registros, localizar moldes y evaluar el estado de mantenimiento se convierte en pura conjetura. Si sus instalaciones carecen de almacenamiento dedicado con clima controlado, los deshumidificadores industriales combinados con envoltura plástica sellada mantendrán estos tres niveles de humedad.
El último obstáculo surge el día del reinicio. Al retirar un molde lubricado del almacenamiento, el desengrase es lo primero. Un desengrase incompleto provoca que el aceite residual se filtre a lo largo de los detalles de la cavidad y el macho hacia las piezas moldeadas. Las piezas transparentes u ópticas son las que más sufren, mostrando manchas de aceite inmediatas y provocando que lotes de producción enteros no superen la inspección.
Utilice dos agentes de limpieza principales: limpiador de moldes específico o disolvente mineral. Para esquinas ciegas y nervaduras profundas, enjuague con disolvente, déjelo en remojo y seque con aire comprimido. Realice varias inyecciones de prueba antes de aumentar a la producción a gran escala.
Para simplificar la reanudación de la limpieza en el futuro, considere dos alternativas de conservación:
- Recubrimientos protectores a base de cera que se funden y se eliminan de forma natural a medida que el molde se calienta.
- Preventivos de óxido evaporativos sin limpieza, donde simplemente se desechan las primeras inyecciones de prueba y se inicia la producción normal de inmediato. Ambas opciones cuestan un poco más por lata, pero eliminan la mano de obra de desengrase manual.
La mitad de la vida útil de un molde se decide en el almacén
Un comprador internacional de herramientas compartió una vez el historial de servicio de un molde veterano: funcionó en tres plantas de moldeo por inyección y finalmente fue retirado como herramienta de respaldo. Recordando, no podía recordar que el molde hubiera entrado alguna vez en un taller de herramientas para reparaciones de emergencia; solo recibió un mantenimiento preventivo disciplinado. Los moldes que se degradan durante el almacenamiento comparten un modo de fallo común: el daño ocurre sin ser visto, y el óxido aparece solo cuando se desprecinta la caja para la producción. La conservación adecuada en almacenamiento no puede improvisarse; debe ejecutarse paso a paso según los niveles de tiempo de inactividad programado. El mantenimiento gestiona el desgaste durante la producción; la conservación detiene la corrosión durante el tiempo de inactividad. La mitad de la vida útil total de un molde depende de estas dos disciplinas.
La ejecución se reduce a tres hábitos fundamentales:
- Registre los recuentos de ciclos y notifique con antelación a los planificadores de producción para reservar las ventanas de mantenimiento.
- Seleccione el nivel de conservación adecuado según la duración esperada del tiempo de inactividad.
- Limpiar y desengrasar a fondo las superficies del molde antes de reiniciar la producción.
En Moldsteells, nos especializamos en la alta precisiónMolde de inyecciónfabricación. Si su utillaje tiene programado un tiempo de inactividad y desea orientación sobre la conservación adecuada para el almacenamiento, o si necesita una evaluación del estado de mantenimiento de su molde, compártanos los detalles de su utillaje. Nuestro equipo de ingeniería revisará su herramienta línea por línea y le proporcionará recomendaciones personalizadas de mantenimiento y conservación.





