
Bei Änderung von Werkstoffgüte, Lieferzustand oder Blechdicke darf der ursprüngliche Schneidspalt nicht unverändert übernommen werden. Zuerst klären, ob die Zeichnung den Spalt je Seite oder als Gesamtwert definiert. Dann aus Material und Messdicke das erste Versuchsfenster bestimmen. Im Versuch jedes Muster mit Vorschubrichtung verknüpfen und vier Bruchzonen, Gratverteilung, Maße und Schneidenzustand auswerten.
Die folgenden Prozentsätze definieren nur ein Ausgangsfenster. Sie ersetzen weder Zeichnung und Prozessblatt noch die Validierung mit derselben Materialcharge. Feinschneiden benötigt eigene Prozessdaten; eine Tabelle für normales Schneiden darf nicht einfach skaliert werden.
Spaltkonvention zuerst festlegen
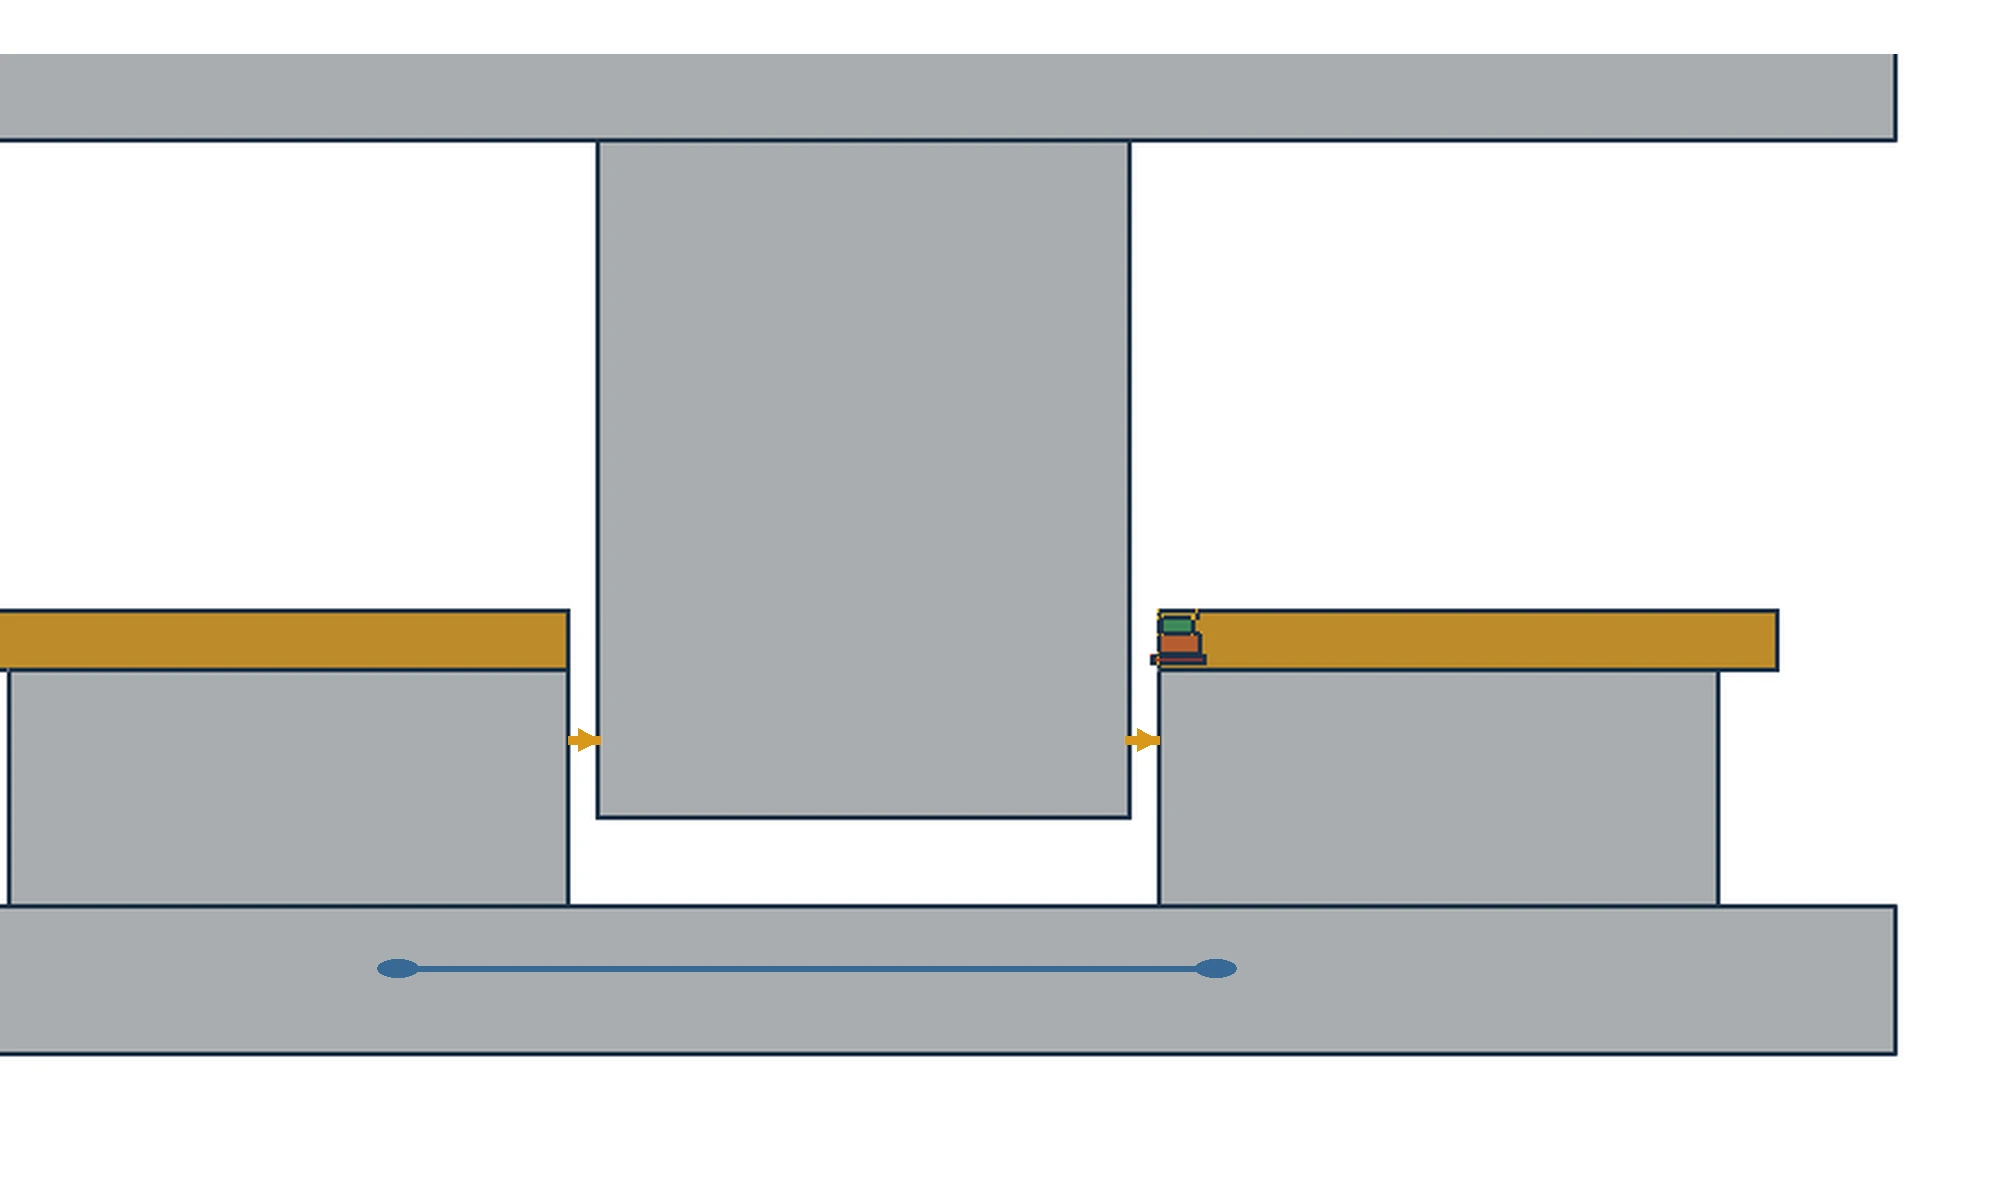
Eine Zeichnung mit „10 % der Blechdicke“ nennt noch nicht das Nacharbeitsmaß. Lassen Siecder einseitige Spalt, also der Abstand von einer Stempelschneide zur entsprechenden Matrizens Schneide. Lassen Sie ihnCder Gesamtspalt über beide Seiten:
C = c_left + c_right
When centered and equal on both sides: C = 2c
When a table gives a per-side percentage k: c = k × t
Nur eine rechnerische Prüfung: bei Blechdicket = 2.00 mmund ein bestätigendes Prozessblattk = 10%je Seite,c = 0.20 mmund GesamtspaltC = 0.40 mm. Wenn das Prozessblatt 10 % als Gesamtspalt versteht,C = 0.20 mmund je Seite nur0.10 mm. Die Messwerte unterscheiden sich um den Faktor zwei. Dies ist keine empfohlene Einstellung, sondern zeigt, warum die Konvention zuerst abgestimmt werden muss.
Vor dem Einrichten vier Punkte auf dem Versuchsblatt eintragen: Werkstoffgüte und Lieferzustand, gemessene Blechdicke, normales oder feines Schneiden und einseitiger oder gesamter Prozentsatz. Fehlende Angaben vor dem Schleifen von Stempel oder Matrize ergänzen.
Die Entscheidung ist klar: Sind Konvention und Schneidziel eindeutig, zum Ausgangsfenster wechseln. Bei unklarer Zeichnung oder unterschiedlichen Konventionen zuerst Zeichnung, Prozessblatt und Konstruktionsfreigabe klären.
Ausgangsbereich für Material und Blechdicke festlegen
Bei einer Materialänderung ändert sich zunächst der Ausgangspunkt des Fensters. Den alten Prozentsatz einfach mit einem Verhältnis zu multiplizieren reicht nicht. Eine öffentliche technische MISUMI-Tabelle kann für normales Schneiden als erste Referenz dienen:
| Werkstoffkategorie | Referenz für gewöhnliches Ausschneiden relativ zur Dicke | Grenze verwenden |
|---|---|---|
| Weichstahl | Ca. 6–10 % | Nur Ausgangsbereich; Tabellenkonvention bestätigen |
| Hartstahl | Ca. 9–15 % | Erneuter Versuch bei Änderung von Festigkeit, Duktilität oder gemessener Dicke |
| Edelstahl | Ca. 7–12 % | Nicht ohne Validierung auf andere Werkstoffgüten übertragen |
Dies sind Referenzfenster relativ zur Dicke, keine fertigen Bearbeitungswerte. Festigkeit, Duktilität, Dicke, Profil, Schneidenzustand und Werkzeuglebensdauer können das Ergebnis ändern. Öffentliche Tabellen entscheiden außerdem nicht, ob der Prozentsatz einseitig oder gesamt gilt; dafür die Formel verwenden.
Für normales Schneiden innerhalb der Tabellengrenze den angegebenen Bereich als Ausgang verwenden. Für Feinschneiden die passende Tabelle und Qualitätsvorgabe nutzen. Außerhalb der Grenze das Fenster gezielt validieren und Rundlöcher, Ecken und schmale Profile im Versuchsblatt vermerken.
Zuerst die vier Bruchzonen lesen
Die vier Zonen zeigen, wo Risse zusammentreffen, und sind kein Terminologietest. Den gleichen Konturabschnitt schneiden, wobei Einlaufseite, Auslaufseite und Vorschubrichtung sichtbar bleiben. Roll-over, Glanzschmierzone, raue Bruchzone und Grat nach Position bestimmen; erst Verteilung und Neigung vergleichen, dann Grathöhe lesen.
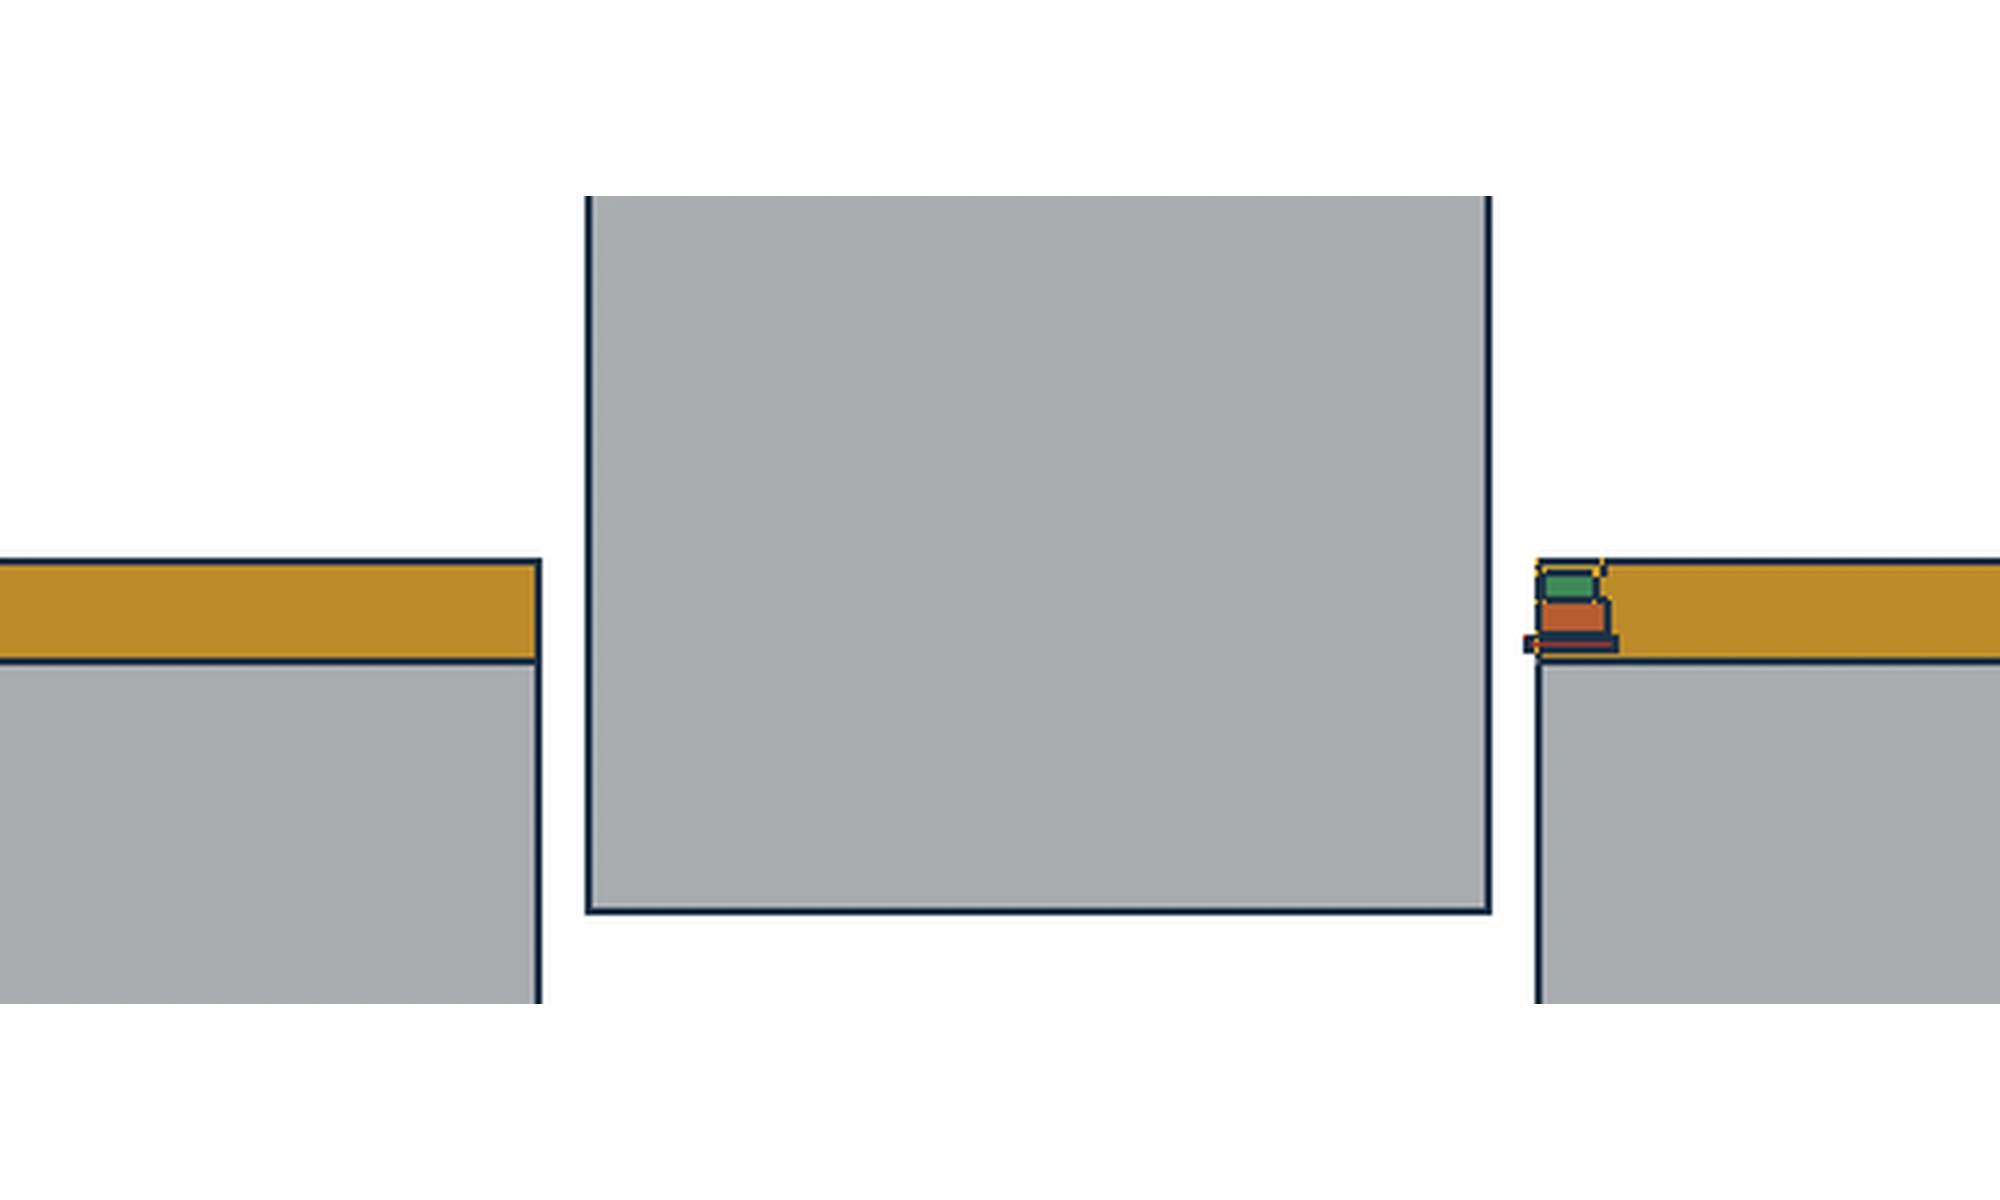
| Kombination aus Schnitt und Grat | Erster Kandidat | Was als Nächstes zu prüfen ist |
|---|---|---|
| Die Glanzschmierzone wird schmaler, die Bruchfläche kippt stärker und die Grate wachsen rund um die Kontur | Spalt möglicherweise zu groß | Schnitt, Maße und Grate mit gleichem Material- und Werkzeugzustand erneut prüfen, bevor das Fenster geändert wird |
| Risse treffen nicht zusammen; es treten Nachscheren, zwei Glanzschmierbänder oder bartartige Grate auf | Spalt möglicherweise zu klein | Blechdicke, Materialzustand und tatsächlichen Spalt auf beiden Seiten prüfen, einschließlich lokaler Abweichungen |
| Eine Seite des Schnitts und ihre Grate sind ausgeprägt, während die andere Seite relativ normal ist | Ungleichmäßiger Spalt oder Ausrichtungsproblem | Auf dem Muster Vorschubrichtung, Bedienerseite und Gegenseite markieren. Jede Stempel- oder Schneidkantenposition nummerieren. |
| Nur ein Gratfoto wirkt auffällig, und die übrigen Aufzeichnungen ändern sich nicht gemeinsam damit | Richtungsmarkierung beibehalten und Ausrichtung, Führung und Abstützung prüfen | Nicht zuerst verstellen; ergänzen Sie Umfangsposition, Maße und Schneidenzustand im Protokoll |
Die Spalte „Kandidat“ ist nur eine Reihenfolge der Fehlersuche; ein einzelnes Merkmal reicht nicht für ein Urteil. Zu großer, zu kleiner und ungleichmäßiger Spalt können ähnlich aussehen. Bei unklarer Kombination zusätzliche Evidenz sammeln, statt den Spalt aus einem Gratfoto abzuleiten.
Spalt nicht allein wegen eines Grats anpassen
Ein größerer Grat wirft eine Frage auf, beantwortet sie aber nicht. Ordnen Sie den Grat als rund um die Kontur verteilt, auf einer Seite feststehend oder auf wenige Ecken begrenzt ein. Legen Sie anschließend Schnitt- und Maßprotokolle neben das Gratprotokoll.
| Beobachtete Verteilung | Zuerst prüfen | Entscheidungsgrenze |
|---|---|---|
| Die Grate wachsen rund um die Kontur, während die Glanzschmierzone schmaler wird und die Bruchfläche stärker kippt | Gesamtspaltfenster | Erst wenn diese Merkmale gemeinsam auftreten, soll ein zu großer Spalt ganz oben auf der Prüfliste stehen |
| Eine feste Seite oder Ecke wiederholt sich | Ausrichtung, Führung und Abstützung | Richtung markieren und nachmessen; Spalt nicht direkt ändern |
| Die Abweichung folgt einem Stempel oder einer Schneidkante | Schneidenverschleiß, Ausbruch oder Höhenunterschied | Werkzeug nummerieren, gründlich prüfen und mit den anderen Schneiden vergleichen |
| Maße bleiben stabil, während ein lokaler Grat zunimmt | Werkzeugzustand und lokale Passung | Unzureichende Evidenz |
Eine verschlissene Schneide verändert Roll-over, Glanzschmierzone und Grataussehen; diese Effekte können sich mit einem Muster zu großen Spiels überschneiden. Wenn die Kombinationen nicht passen, ergänzen Sie Ausschusstransport und Materialzustand in der Prüfliste. Schreiben Sie keinen Ausschussrückprall, Ölfilm oder lokalen harten Punkt als bewiesene Einzelursache fest.
Lokale Fehler mit einem kleinen Versuch trennen
„Feste Richtung“ und „folgt dem Stempel“ vor der nächsten Maßnahme in einen kleinen kontrollierten Versuch überführen
- Richtung markieren und nachmessen; Spalt nicht direkt ändern
- Mit gleichem Material, gleicher Dicke und gleichem Ausgangsfenster Folgeproben nehmen. Grate, Roll-over, Breite der Glanzschmierzone, Neigung der Bruchfläche und Maße je Richtung dokumentieren.
- Vergleichen Sie die Musterrichtung mit der Matrizenposition. Bleibt die Abweichung in derselben Werkstückrichtung, prüfen Sie zuerst Ausrichtung, Führung und Abstützung. Folgt sie demselben Stempel oder derselben Schneide, prüfen Sie zuerst Verschleiß, Ausbrüche und Höhenunterschiede.
- Vor der Spaltänderung erneut messen. Ändert sich die Beziehung nach Änderung von Musterrichtung oder Werkzeugposition, lässt sich Gesamtspalt noch nicht von einem lokalen Fehler trennen.
Maßprotokolle sind die zweite Prüfung. Wenn sich Maße und Grate gemeinsam ändern, stellen Sie Gesamtspalt oder Ausrichtung an den Anfang der Untersuchung. Bleiben die Maße stabil und nimmt nur ein lokaler Grat zu, priorisieren Sie den Werkzeugzustand. Dies sind Prüfsequenzen, kein Ersatz für die Messung von Spalt, Führung und Schneidenzustand.
Neue Parameter nach dem Versuch festschreiben
Fixieren Sie einen Parameter erst, wenn die Evidenz reproduzierbar ist. Halten Sie Material und Blechdicke je Versuch konstant und ändern Sie jeweils nur eine Hauptvariable. Bewahren Sie pro Runde Schnittfotos oder Mikroskopbeobachtungen, Maß- und Gratmessungen sowie Werkzeugzustand und Hubzahl auf.
| Protokollfeld | Was festzulegen ist |
|---|---|
| Material | Werkstoffgüte, Lieferzustand, gemessene Dicke und erforderliche Festigkeits- oder Härtedaten |
| Konvention | Einseitigcoder gesamtC, plus die Angaben zu Stempel und Matrize |
| Versuchsvariable | Was sich in dieser Runde geändert hat und ob Schmierung, Vorschubhöhe und Schneidenzustand konstant blieben |
| Beobachtung | Zonengrenzen, umlaufende oder lokale Grate, Maße und kumulierte Hübe |
| Nächste Maßnahme | Spalt anpassen, Ausrichtung oder Führung korrigieren, Schneide prüfen oder Materialnachweise ergänzen |
Vor dem Festschreiben die Qualitätsgrenzen auf dem Parameterblatt eintragen: Fertigmaße innerhalb der Zeichnungstoleranz, Grate innerhalb der Zeichnungs- oder Prozessgrenze, Schnitt bzw. Glanzschmierzone innerhalb des Projektziels, stabile Folgeproben und dokumentierter Werkzeugzustand. „Sieht ausreichend aus“ ist kein Freigabekriterium.
Wenn die Schnittkombination keine Gesamtänderung stützt, pausieren Sie die Spaltanpassung und setzen die Werkzeugprüfung fort
Wesentliche Erkenntnisse
Nach Material- oder Dickenänderung den Schneidspalt in vier Schritten neu festlegen: einseitige oder gesamte Konvention mit Zeichnung und Formel abstimmen; Ausgangsfenster aus Material, Messdicke und Ziel bestimmen; vier Zonen, Gratverteilung, Maße und Werkzeugposition zur Trennung von Gesamt- und Lokalfehlern verwenden; danach anhand definierter Qualitätsgrenzen festschreiben. Wenn ein Grat wächst, zuerst die Beweiskombination prüfen.
Unsere öffentlichen Informationen zeigen, dass MoldSteelLS Stanzwerkzeuge fertigt und Versuche validiert. Muss eine Änderung von Material oder Dicke mit der Werkzeugfertigung abgestimmt werden, teilen Sie Zeichnung, Materialzustand und Versuchsprotokoll mit dem Engineering-Team. Öffentliche Produktinformationen ersetzen keine Messdaten und entscheiden nicht allein, ob Stempel oder Matrize nachgearbeitet werden.