
Ein wiederkehrendes Problem bei Bestellungen von Formenstahl ist folgendes: Es wird nur der HRC-Wert betrachtet, in der Annahme, dass ein höherer Wert immer besser ist.
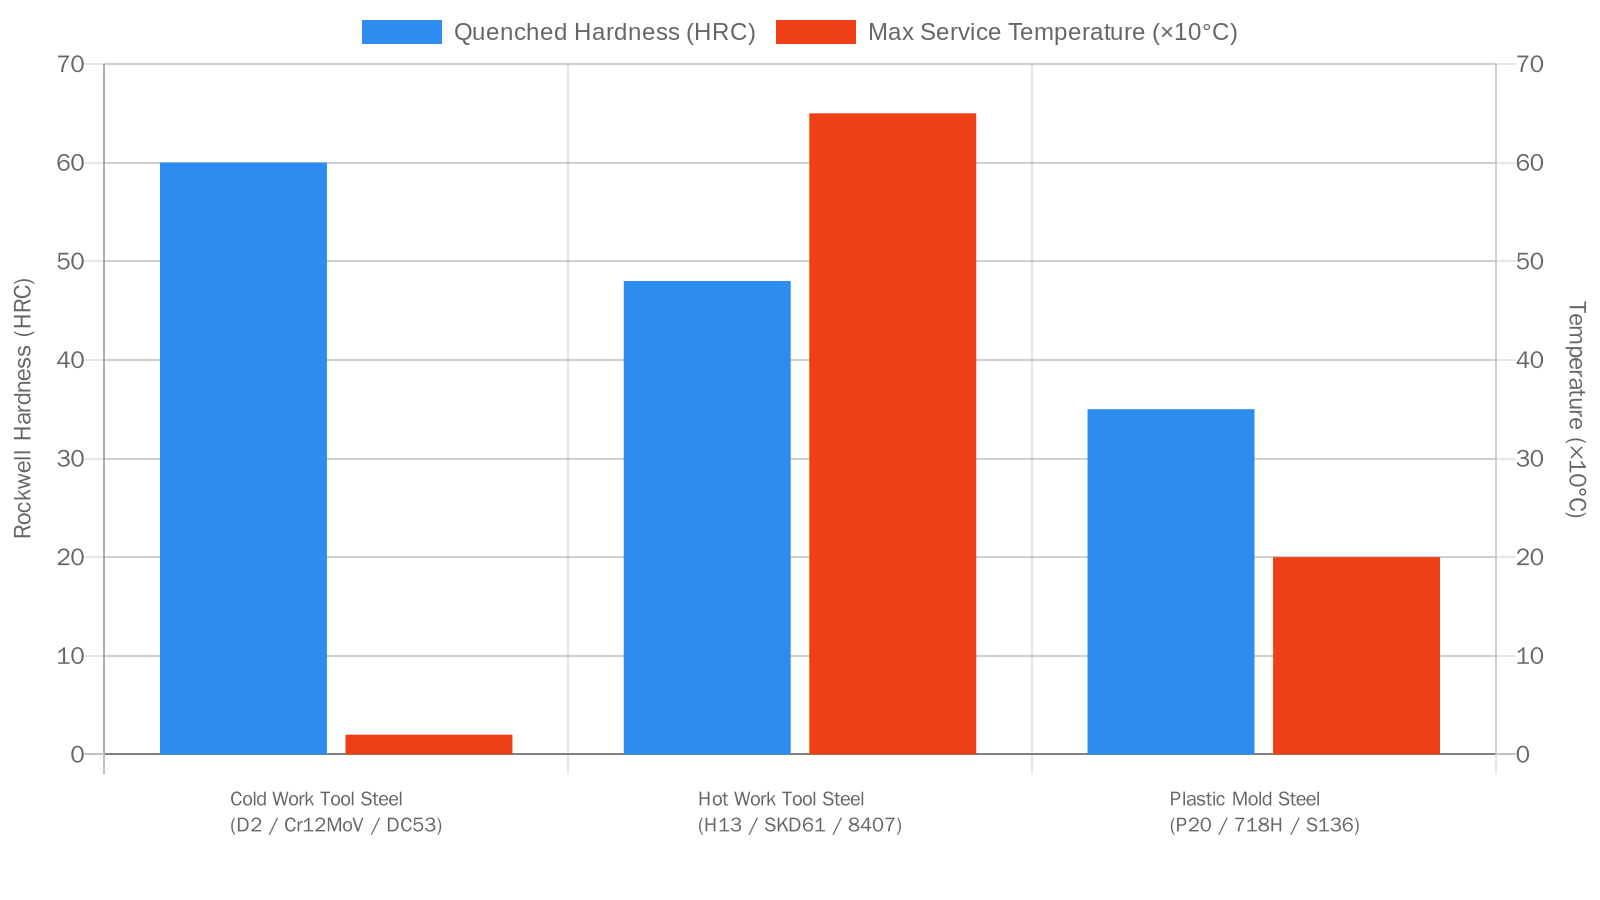
Die Kosten dieser Gewohnheit gehen weit über das bloße Ankreuzen eines Kästchens auf einem Materialauswahlblatt hinaus. Verwenden Sie stattdessen Cr12MoV, einen Kaltarbeits-Werkzeugstahl für Stanzwerkzeuge, im Druckguss – HRC 60+ sieht beeindruckend aus, aber sobald 650°C geschmolzenes Aluminium eingegossen wird, beginnt die Karbidstruktur innerhalb von Minuten zu zerfallen, und die Kavität kollabiert direkt. Umgekehrt, verwenden Sie H13, einen Warmarbeitsstahl, für das Kaltstanzen – bei HRC 48–52 erfüllt er nicht einmal die Einstiegsschwelle im Kaltarbeitsbereich, und die Werkzeuglebensdauer wird in Stunden gemessen.
Werkzeugstahlfür Kaltarbeits-, Warmarbeits- und Kunststoffformen haben nicht die gleichen Einsatzbedingungen. Kaltarbeitsstähle verlassen sich auf Karbide für die Verschleißfestigkeit und sind routinemäßig Verschleiß und Abplatzungen ausgesetzt; Warmarbeitsstähle verlassen sich auf Molybdän und Vanadium, um wiederholten thermischen Zyklen bei erhöhten Temperaturen standzuhalten;Kunststoffformenstahlwird vorgehärtet geliefert, sodass es direkt bearbeitet und eingesetzt werden kann. Ein Maßstab kann nicht drei verschiedene Dinge messen – doch in dieser Branche werden drei grundverschiedene Materialien oft unter dem gleichen Motto behandelt: „Je härter, desto besser.“
Dieser Artikel behandelt keine Theorie. Er konzentriert sich ausschließlich auf praktische Parameter: welche Stahlsorte für Ihr aktuelles Projekt geeignet ist, welche Härte angemessen ist und wie die Wärmebehandlung erfolgen sollte.
Kaltarbeits-Werkzeugstahl: C > 0.8%, Cr 4%–12%, Verschleißfestigkeit durch Karbide aufgebaut
Kaltarbeitswerkzeuge arbeiten bei Raumtemperatur – Stanzen, Biegen, Kaltfließpressen und Kaltstauchen –, wobei das Material keiner thermischen Erweichung unterliegt. Die primären Versagensarten sind Verschleiß und Kantenabsplitterung.
Das Kernlegierungsdesign ist hoher Kohlenstoff + hoher Chrom, das eine große Menge an Karbidpartikeln verwendet, um Verschleißfestigkeit zu erzielen. Nach dem Abschrecken beträgt die Härte typischerweise HRC 58–62, wobei einige Güten HRC 64 erreichen.
Kurzübersicht Stahlsorten für Kaltarbeitswerkzeuge
| Güte | C% | Cr% | Sonstige | Gehärtete Härte HRC | Typische Anwendung |
|---|---|---|---|---|---|
| Cr12 | 2.0–2.3 | 11–13 | — | 60–64 | Stanzwerkzeuge, die hohe Verschleißfestigkeit und geringe Schlagbeanspruchung erfordern |
| Cr12MoV | 1.45–1.70 | 11–12.5 | Mo 0,4–0,6, V 0,15–0,3 | 58–62 | Kaltstauchen / Dickblechstanzen mit relativ hoher Schlagbeanspruchung |
| DC53 | 1.0 | 8.0 | Mo 2,0, V 0,35 | 58–62 | Verbesserter Cr12MoV mit höherer Zähigkeit |
| SKD11 | 1.4–1.6 | 11–13 | Mo 0,8–1,2, V 0,2–0,5 | 58–62 | Japanischer Standard, entsprechend Cr12MoV |
| CrWMn | 0.9–1.05 | 0.9–1.2 | W 1,2–1,6, Mn 0,8–1,1 | 58–62 | Geringer Abschreckverzug, Präzisionskleinwerkzeuge |
| 9CrSi | 0.85–0.95 | 0.95–1.25 | Si 1,2–1,6 | 58–62 | Verzugsarm, dünne Blechprägewerkzeuge / Gewindebohrer |
Ein klassisches Cr12MoV-Beispiel:Wenn ein Kaltstauchstempel auf HRC 56–60 gehärtet wird, beträgt die Standzeit 20.000–30.000 Teile. Senkt man die Härte auf HRC 50–54, erhöht sich die Standzeit stattdessen auf 60.000–80.000 Teile. Der Grund dafür ist, dass bei Formen mit scharfen Ecken und tiefen Kavitäten der Schlag die primäre Ausfallursache ist, nicht der Verschleiß.
Die metallurgische Designlogik von DC53:es ist nicht einfach nur „besser als Cr12MoV“; es verfolgt einen völlig anderen Legierungsdesignansatz—geringerer Kohlenstoff- und Chromgehalt + höherer Molybdän- und SiliziumgehaltDer Kohlenstoffgehalt wird von etwa 1,6% in Cr12MoV auf etwa 1,0% reduziert, Chrom von etwa 12% auf etwa 8%, und Molybdän wird von etwa 0,5% auf etwa 2,0% erhöht. Dies reduziert die Anzahl grober eutektischer Karbide und verkleinert gleichzeitig die Karbidgröße auf weniger als ein Drittel des Originals. Das Ergebnis: Die Zähigkeit ist etwa doppelt so hoch wie bei Cr12MoV (Kerbschlagzähigkeit nach Charpy V: DC53 20–25 J/cm² gegenüber Cr12MoV 10–15 J/cm²), während die Härte immer noch 62–64 HRC erreichen und durch den Sekundärhärtungseffekt nach dem Hochtemperatur-Anlassen sogar noch steigen kann. Die Kosten sind 15–30% höher, aber die Gesamtstandzeit verdoppelt sich in der Regel.
(Datenquelle: ASTM A681-24 Norm; MoldSteelLS interne technische Untersuchungen)
Warnung vor Karbidseigerung:hochgekohlte, hochchromlegierte Stähle vom Typ Cr12 müssen im Elektroschlacke-Umschmelzverfahren (ESU) hergestellt werden. Bei Nicht-ESU-Materialien ist die Karbidverteilung ungleichmäßig, die Standzeit der Form wird zufällig verteilt, und der Versagensmodus ist oft ein gerichteter Sprödbruch. Bei der Bestellung von Stahl des Typs Cr12 ist ESU eine Grundvoraussetzung, kein zusätzlicher Vorteil.
Warmarbeitsstahl: C 0.3%–0.8%, Cr 3%–5.2%, Ausgelegt für hohe Temperaturbeständigkeit
Warmarbeitswerkzeuge kommen wiederholt mit hochtemperaturflüssigem Metall bei 500–850 °C in Kontakt – Aluminiumlegierungs-Druckguss (ca. 650 °C), Kupferlegierungs-Druckguss (ca. 900 °C) und Warmumformung (ca. 600–800 °C). Die primären Versagensarten sind thermische Ermüdungsrisse, Kollaps und Heißverschleiß.
Die Legierungsdesign-Logik ist komplett umgekehrt: mittlerer Kohlenstoff + mittlerer Chrom, unter Verwendung von Mo und V zur Aufrechterhaltung von Festigkeit und Erweichungsbeständigkeit bei hohen Temperaturen. Die Abschreckhärte beträgt HRC 44–52 – „weich“ nach Kaltarbeitsstahl-Standards, aber stabil im Hochtemperatureinsatz.
Die Konsequenz der Verwendung von Kaltarbeitsstahl im Warmarbeitsbereich:D2 (C 1.5%, Cr 12%) beginnt oberhalb von 400 °C eine Degradation der Karbidstruktur zu erfahren, und die Warmhärte fällt drastisch ab. Wird er in eine Druckgussform eingesetzt, kollabiert er innerhalb weniger Minuten.
Kurzübersicht Stahlsorten für Warmarbeitswerkzeuge
| Güte | C% | Cr% | Mo% | V% | Gehärtete Härte HRC | Maximale Arbeitstemperatur °C | Typische Anwendung |
|---|---|---|---|---|---|---|---|
| H13 / SKD61 | 0.35–0.42 | 5.0–5.5 | 1.2–1.5 | 0.8–1.2 | 44–50 | ~600 | Standardwahl für Aluminium-Druckgussformen |
| 8407 | 0.38 | 5.2 | 1.4 | 0.9 | 44–50 | ~620 | Schwedische Reinstahlversion von H13 mit verbesserter Zähigkeit |
| 5CrNiMo | 0.50–0.60 | 0.5–0.8 | 0.15–0.30 | — | 38–45 | ~500 | Warmgesenke, gute Zähigkeit in großen Querschnitten |
| 5CrMnMo | 0.50–0.60 | 0.6–0.9 | 0.15–0.30 | — | 38–45 | ~500 | Mittlere und große Warmgesenke |
| 3Cr2W8V | 0.30–0.40 | 2.2–2.7 | — | 0.2–0.5 | 48–52 | ~650 | Druckguss von Kupferlegierungen, Hochtemperatur-Warmstrangpressen |
| H10 | 0.35–0.45 | 3.0–3.75 | 2.0–3.0 | 0.25–0.75 | 44–52 | ~620 | Hochtemperatur-Warmstrangpressdorne und Auswerferstifte |
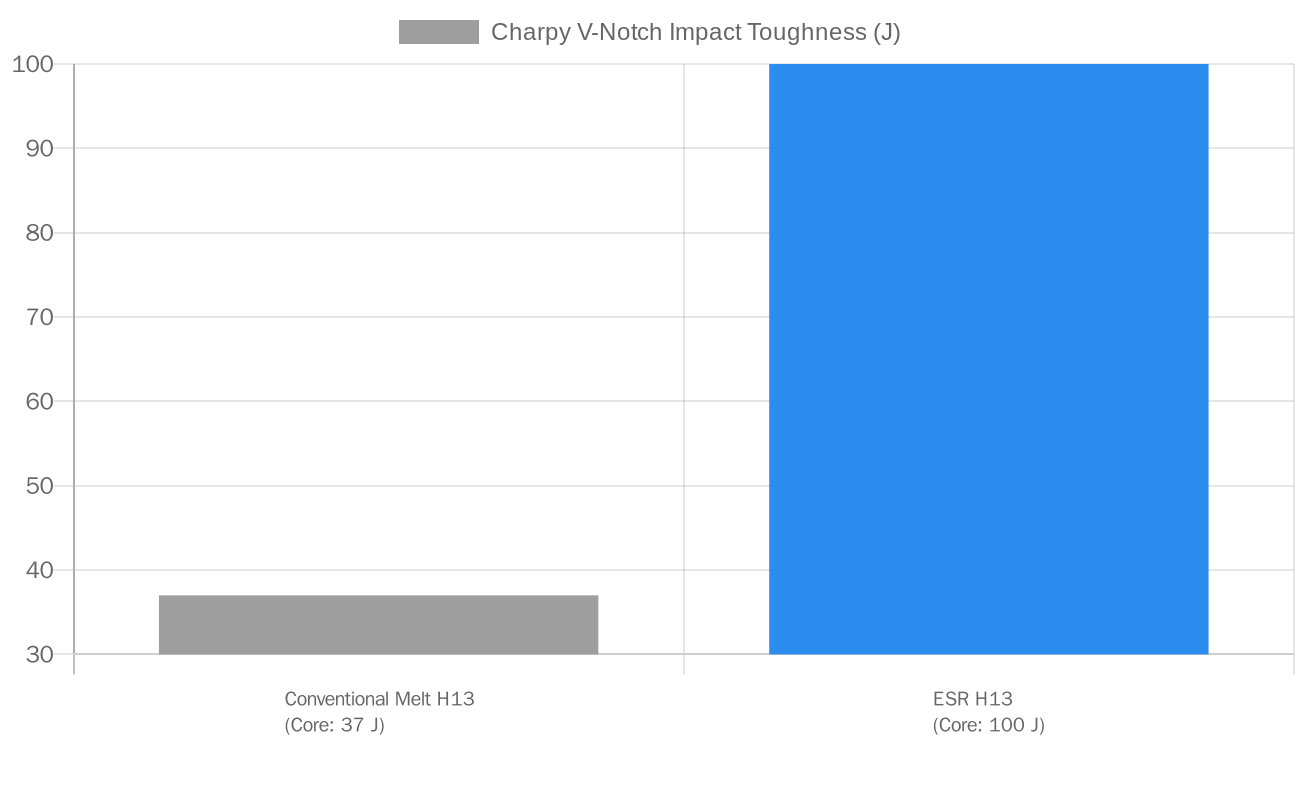
Das Hauptkriterium für H13-Güteunterschiede—Kerbschlagzähigkeit nach Charpy V:
| Güteklasse | Verfahren | Kerbschlagwert (J) | Oberflächenschlagzähigkeit (J) | Querzähigkeit |
|---|---|---|---|---|
| Standard H13 | Konventionelles Lichtbogenschmelzen | 37 | 155 | Ausgangsbasis |
| Premium H13 | ESR-Elektroschlacke-Umschmelzverfahren | 100 | 175 | +40% |
Die Kernzähigkeit unterscheidet sich um fast das Dreifache. Bei Druckgussformen kann der Kern ausgebohrt werden (Schussbuchsenstruktur), daher sind Oberflächendaten relevanter – aber selbst bei Betrachtung nur der Oberfläche zeigt ESR immer noch einen Zähigkeitsvorteil. Zusätzliche 20–30% an Materialkosten reduzieren das Risiko früher Rissbildung erheblich.
Der kritische Anlasstemperaturbereich:H13 weist einen sekundären Härtepeak bei etwa 500 °C auf (Härte kann HRC 55 erreichen), jedoch ist die Zähigkeit zu diesem Zeitpunkt am schlechtesten. Der optimale Anlassbereich für Aluminiumlegierungs-Druckgussformen ist540–620°C, mit einer Zielhärte von HRC 48–52. Empfohlenes Verfahren: Austenitisieren bei 1.025–1.040°C → dreifaches Anlassen (nicht zweifaches Anlassen), jeder Zyklus bei etwa 580°C → Nitrieren (Oberflächenhärte 60–65 HRC). Dreifaches Anlassen kann die Lebensdauer im Vergleich zum zweifachen Anlassen um etwa 30% verlängern.
(Datenquelle: ASTM A681-24; MoldSteelLS interne technische Untersuchungen)
Kunststoffformenstahl: Vorgehärtet (28–45 HRC) für die direkte Bearbeitung
Kunststoffformen arbeiten üblicherweise unter 300°C und sind nicht den starken Stößen ausgesetzt, die bei Kaltarbeitswerkzeugen auftreten. Die Kernanforderungen sind einfach: Dimensionsstabilität und gute Zerspanbarkeit. Bei korrosiven Kunststoffen (PVC, flammhemmende Materialien) muss der Stahl auch chemischen Angriffen standhalten. Für optische Teile muss die Polierbarkeit ausreichend sein.
Das Hauptmerkmal vonKunststoffformenstahlist, dass esim vorgehärteten Zustand geliefert—das Stahlwerk hat das Härten und Anlassen bereits abgeschlossen, sodass der Anwender keine Wärmebehandlung durchführen muss. Es kann direkt von der CNC-Bearbeitung in den Produktionseinsatz übergehen. Für Formenbaubetriebe ohne eigene Wärmebehandlungsanlage spart dies nicht nur Wärmebehandlungskosten, sondern auch das Risiko von Verzug und die durch Nacharbeit verlorene Zeit.
Kurzübersicht Kunststoffformenstähle
| Güte | Vorgehärtete Härte HRC | Korrosionsbeständigkeit | Spiegelpolieren | Geeignete Kunststoffe |
|---|---|---|---|---|
| P20 | 28–35 | Nein | Durchschnittlich (~verschlechtert sich nach 10.000 Zyklen) | Standard-ABS, PP, PE |
| 718H | 33–38 | Nein | Mittel | Allgemeine technische Kunststoffe, mittleres bis hohes Produktionsvolumen |
| NAK80 | 37–43 | Nein | Ausgezeichnet | Optische Linsen, transparente Teile, hochglänzende Gehäuse |
| S136 | 30–36 (härtbar bis 50) | Ja (rostfreie Ausführung) | Ausgezeichnet | PVC, flammhemmendes PC/ABS, optische Teile |
| S136H | 30–36 | Ja | Ausgezeichnet | Vorgehärtete Ausführung von S136 |
| STAVAX | 30–36 | Ja | Ausgezeichnet | Schwedischer Standard, entsprechend S136 |
Korrosive Kunststoffe erfordern rostfreien Formenstahl:PVC und flammhemmendes PC/ABS setzen beim Hochtemperatur-Spritzguss korrosive Gase wie HCl frei. In dieser Umgebung rosten Standard-P20 oder 718H innerhalb weniger Tage – dies ist keine allmähliche Verschlechterung der Spiegelpolitur, sondern führt direkt zum Ausschuss der Formkavität. S136 und STAVAX sind die Einstiegswahl für solche Bedingungen. Ein Trend für 2026 ist, dass der zunehmende Einsatz von flammhemmenden und biobasierten Kunststoffen die Akzeptanz von S136 weiter erhöht, selbst bei Konsumgütern mit mittlerem Volumen.
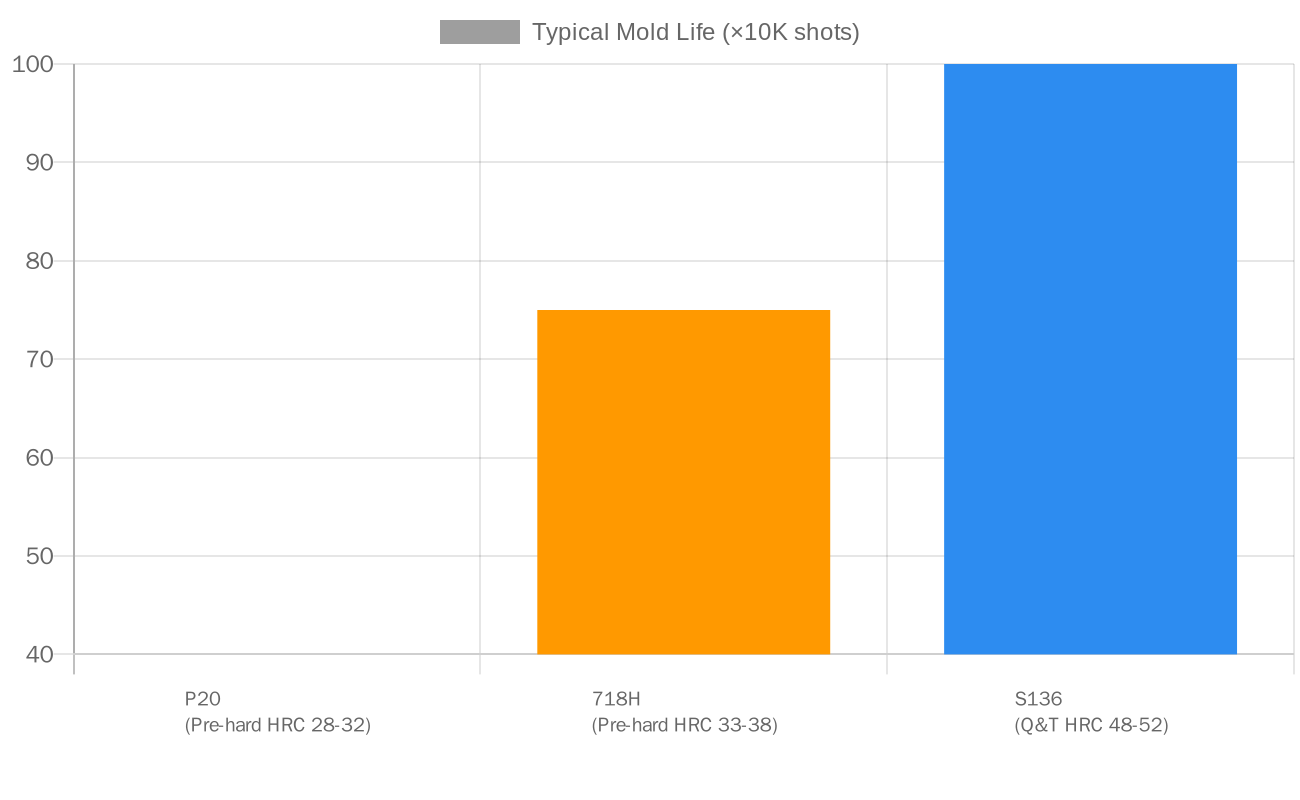
Daten zur Werkzeuglebensdauer(Datenquelle: MoldSteelLS interne Branchenforschung, 2026):
| Güte | Typische Standzeit (10.000 Zyklen) | Materialeinzelpreis (USD/kg) | Geeigneter Produktionsumfang |
|---|---|---|---|
| P20 | 30–50 | $2.31–$3.85 | Geringe bis mittlere Stückzahl |
| 718H | 50–100 | $3.85–$5.38 | Mittlere bis hohe Stückzahl |
| S136 | 100+ | $9.23–$12.31 | Großserien- + korrosive / optische Anwendungen |
Bei Projekten mit einer Jahresproduktion von über 500.000 Teilen sind die Gesamtlebenszykluskosten, obwohl S136 3- bis 4-mal so teuer ist wie P20, tatsächlich 15–20% niedriger – hauptsächlich aufgrund weniger Werkzeugwechsel und geringerer Ausfallzeiten.
Hybrid-Formendesignist auch ein Trend für 2026: die Verwendung von S136 oder H13 für Formeinsätze (hochverschleißfeste / korrosionsbeständige Bereiche), während P20/718H für den Formgrundkörper verwendet wird, um Haltbarkeit und Kosten auszugleichen.
Verschlechterung der Spiegeloberfläche bei optischen Werkzeugen:Die Spiegelpolitur einer P20-Kavität beginnt sich nach etwa 10.000 Zyklen zu verschlechtern – die karbidische Bänderstruktur beeinträchtigt die Oberflächengüte. Wenn das Produkt eine Linse, Lichtleiterplatte oder ein hochglänzendes Gehäuse ist, ist NAK80 oder S136 die mindestens akzeptable Wahl; P20 ist nicht ausreichend.
Wärmebehandlung — Der Toleranzbereich von drei Parametern
Unter den Fällen von frühem Formenversagen, etwa45%sind direkt auf eine unsachgemäße Wärmebehandlung zurückzuführen. Die folgenden drei Punkte sind die häufigsten Problemursachen:
Anlasssprödigkeitsbereich (200–250°C)
Wenn Kohlenstoff-Werkzeugstahl bei 200–250°C angelassen wird, fällt die Zähigkeit stark ab. Für Formen, die eine hohe Zähigkeit erfordern, muss dieser Bereich vermieden werden – nicht „vorzugsweise vermieden“, sondern strikt vermieden. Die Anlasstemperatur muss entweder unter 200°C oder über 250°C liegen; dieser mittlere Bereich darf nicht verwendet werden.
Spannungsarmglühen
Wenn das Anlassen nach der Wärmebehandlung unzureichend ist oder die Abkühlgeschwindigkeit zu hoch ist, bleiben Restspannungen im Inneren des Werkzeugs eingeschlossen. Nach mehreren thermischen Zyklen auf der Maschine werden diese Spannungen freigesetzt, was zu Verzug und Maßabweichungen führt. Bei demselben Stahlblock führt ein sofortiges Anlassen nach dem Abschrecken im Vergleich zu einem Anlassen nach 24 Stunden zu einem signifikanten Unterschied in der Verteilung der Restspannungen.
Karbidseigerung in Cr12-Stahl
Wird Stahl des Typs Cr12 nicht im ESR-Verfahren hergestellt, zeigt die Karbidverteilung eine bandförmige oder netzartige Entmischung. Verläuft die Belastungsrichtung der Form parallel zu den Karbidbändern, kommt es zu einem gerichteten Sprödbruch. Dies ist kein Problem, das durch Wärmebehandlungsparameter korrigiert werden kann; es muss vor der Auftragserteilung kontrolliert werden. Es gibt nur eine Lösung: Material in ESR-Qualität spezifizieren.
Vier Fragen zur Bestimmung des richtigen Stahls
| Entscheidungsschritt | Schlüsselparameter | Beurteilung |
|---|---|---|
| Für welches Verfahren ist es bestimmt? | Stanzen / Kaltumformung → Kaltarbeit | Wechseln Sie nicht zuerst in eine andere Hauptkategorie |
| Druckguss / Warmumformung → Warmarbeitsstahl | — | |
| Spritzguss →Kunststoffformenstahl | — | |
| Mit welchem Material kommt es in Berührung? | Korrosive Materialien (PVC usw.) → rostfreier Typ | Bestimmt die Stahlunterkategorie |
| Glasfaserverstärkt → hochverschleißfester Stahl | — | |
| Flüssiges Aluminium → beginnen Sie mit H13 | — | |
| Flüssiges Kupfer → beginnen Sie mit 3Cr2W8V | — | |
| Welches Produktionsvolumen wird benötigt? | < 10.000 Zyklen → vorvergüteter Stahl für die direkte Bearbeitung | Bestimmt die Höhe der Investition |
| > 100.000 Zyklen → Gesamtkosten über den Lebenszyklus systematisch berechnen | — | |
| Welche Oberflächenanforderung wird benötigt? | Spiegelglanz → NAK80/S136 | Schränkt umgekehrt die Stahlauswahl ein |
| Texturierung / Ätzen → Stahlkompatibilität mit dem Texturierungsprozess bestätigen | — | |
| Nitrieren → Stellen Sie sicher, dass das Grundmaterial zum Nitrieren geeignet ist | — |
Sobald diese vier Fragen beantwortet sind, haben Sie eine klare Vorstellung davon, welchen Stahl Sie verwenden sollten. Bei Kaltarbeitsstahl konzentrieren Sie sich auf das Gleichgewicht zwischen Zähigkeit und Härte; bei hoher Schlagbeanspruchung sollte die Härte reduziert werden, um die Standzeit zu erhalten. Bei Warmarbeitsstahl konzentrieren Sie sich auf die Betriebstemperatur und wählen Sie die entsprechende hitzebeständige Güte. Bei Kunststoffformenstahl prüfen Sie, ob der Kunststoff korrosiv ist; ist dies der Fall, verwenden Sie eine rostfreie Güte. Bei Formenstahl bestimmt die Stahlgüte 50%, und die Wärmebehandlung bestimmt die anderen 50%. Es ist nicht ungewöhnlich, dass zwei Materialien, die beide als „H13“ gekennzeichnet sind, je nach Lieferant eine mehr als doppelt so unterschiedliche Leistung erbringen – der Unterschied liegt nicht in der Güte selbst, sondern darin, wer ihn geschmolzen und wie er wärmebehandelt wurde.





