
Một vấn đề thường gặp trong các đơn đặt hàng thép làm khuôn là: chỉ nhìn vào chỉ số HRC, và cho rằng càng cao càng tốt.
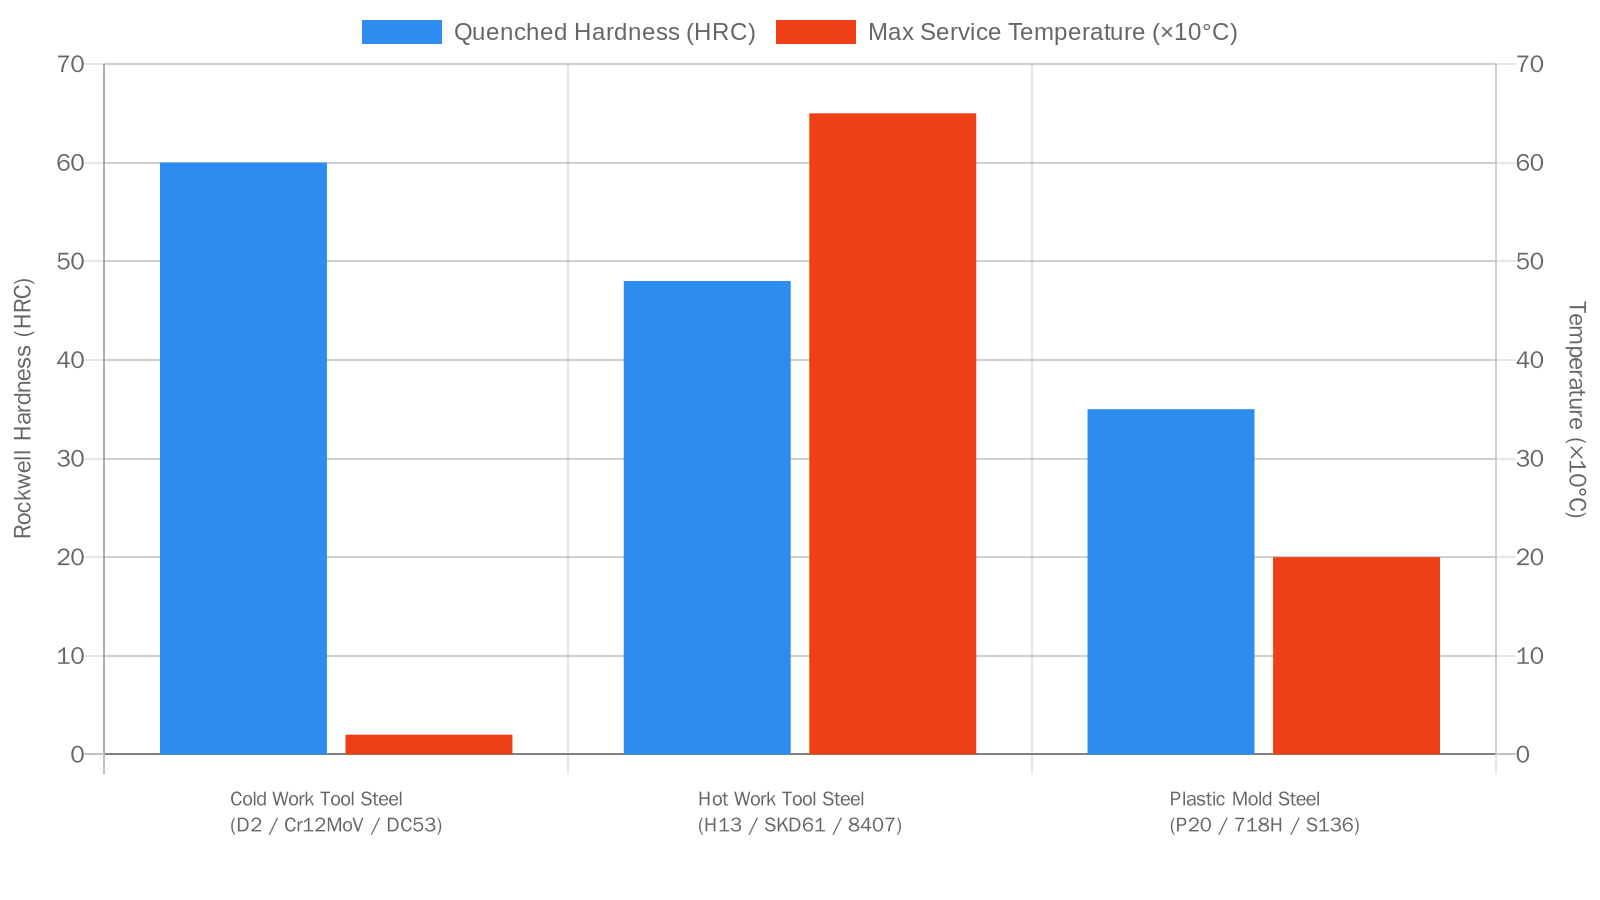
Chi phí của thói quen này không chỉ đơn thuần là đánh dấu vào một ô trên bảng chọn vật liệu. Thay vào đó, sử dụng Cr12MoV, một loại thép khuôn làm việc nguội dùng cho khuôn dập, trong đúc khuôn—HRC 60+ trông ấn tượng, nhưng một khi nhôm nóng chảy 650°C được đổ vào, cấu trúc cacbua bắt đầu xuống cấp trong vòng vài phút, và khoang khuôn sụp đổ trực tiếp. Ngược lại, sử dụng H13, một loại thép làm việc nóng, để dập nguội—ở HRC 48–52, nó thậm chí không đạt ngưỡng đầu vào trong lĩnh vực làm việc nguội, và tuổi thọ khuôn được tính bằng giờ.
Thép làm khuônđối với khuôn gia công nguội, gia công nóng và khuôn nhựa không có cùng điều kiện làm việc. Thép gia công nguội dựa vào cacbua để chống mài mòn và thường xuyên phải đối phó với sự mài mòn và sứt mẻ; thép gia công nóng dựa vào molypden và vanadi để chịu được chu trình nhiệt lặp đi lặp lại ở nhiệt độ cao;Thép Khuôn Nhựađược cung cấp ở trạng thái tiền cứng hóa để có thể gia công và đưa vào sử dụng trực tiếp. Một thước đo không thể áp dụng cho ba thứ khác nhau—tuy nhiên trong ngành này, ba loại vật liệu khác biệt về cơ bản thường được đánh giá bằng cùng một cụm từ: “càng cứng càng tốt.”
Bài viết này không đi sâu vào lý thuyết. Nó chỉ tập trung vào các thông số: loại mác thép nào phù hợp cho dự án hiện tại của bạn, độ cứng nào là thích hợp, và cách xử lý nhiệt như thế nào.
Thép khuôn gia công nguội: C > 0.8%, Cr 4%–12%, Khả năng chống mài mòn được tạo ra bởi cacbua
Khuôn dập nguội hoạt động ở nhiệt độ phòng—dập cắt, uốn, ép đùn nguội và dập đầu nguội—nơi vật liệu không bị mềm hóa do nhiệt. Các dạng hỏng hóc chủ yếu là mài mòn và sứt mẻ cạnh.
Thiết kế hợp kim cốt lõi là carbon cao + crom cao, sử dụng một lượng lớn các hạt cacbua để đạt được khả năng chống mài mòn. Sau khi tôi, độ cứng thường là HRC 58–62, với một số mác đạt HRC 64.
Tham khảo nhanh các loại thép khuôn dập nguội
| Cấp độ | C% | Cr% | Khác | Độ cứng sau tôi HRC | Ứng dụng tiêu biểu |
|---|---|---|---|---|---|
| Cr12 | 2.0–2.3 | 11–13 | — | 60–64 | Khuôn dập cắt yêu cầu khả năng chống mài mòn cao và chịu va đập thấp |
| Cr12MoV | 1.45–1.70 | 11–12.5 | Mo 0.4–0.6, V 0.15–0.3 | 58–62 | Dập nguội / dập tấm dày với va đập tương đối cao |
| DC53 | 1.0 | 8.0 | Mo 2.0, V 0.35 | 58–62 | Cr12MoV cải tiến với độ dẻo dai tốt hơn |
| SKD11 | 1.4–1.6 | 11–13 | Mo 0.8–1.2, V 0.2–0.5 | 58–62 | Tiêu chuẩn Nhật Bản, tương ứng với Cr12MoV |
| CrWMn | 0.9–1.05 | 0.9–1.2 | W 1.2–1.6, Mn 0.8–1.1 | 58–62 | Độ biến dạng tôi thấp, khuôn nhỏ chính xác |
| 9CrSi | 0.85–0.95 | 0.95–1.25 | Si 1.2–1.6 | 58–62 | Khuôn dập tấm mỏng / mũi taro có độ biến dạng thấp |
Một trường hợp Cr12MoV điển hình:khi một chày dập nguội được tôi đến độ cứng HRC 56–60, tuổi thọ sử dụng là 20.000–30.000 chi tiết. Giảm độ cứng xuống HRC 50–54, và tuổi thọ sử dụng thay vào đó tăng lên 60.000–80.000 chi tiết. Lý do là đối với các khuôn có góc sắc và lòng khuôn sâu, va đập là chế độ hỏng hóc chính, không phải mài mòn.
Logic thiết kế luyện kim của DC53:nó không chỉ đơn thuần là “tốt hơn Cr12MoV”; nó tuân theo một lộ trình thiết kế hợp kim hoàn toàn khác biệt—hàm lượng carbon và crom thấp hơn + hàm lượng molypden và silic cao hơnHàm lượng carbon được giảm từ khoảng 1.6% trong Cr12MoV xuống khoảng 1.0%, crom từ khoảng 12% xuống khoảng 8%, và molypden được tăng từ khoảng 0.5% lên khoảng 2.0%. Điều này làm giảm số lượng cacbua eutectic thô, đồng thời thu nhỏ kích thước cacbua xuống dưới một phần ba so với ban đầu. Kết quả: độ dẻo dai cao gấp khoảng 2 lần so với Cr12MoV (giá trị va đập Charpy V-notch: DC53 20–25 J/cm² so với Cr12MoV 10–15 J/cm²), trong khi độ cứng vẫn có thể đạt 62–64 HRC và thậm chí tăng lên sau khi tôi luyện ở nhiệt độ cao nhờ hiệu ứng làm cứng thứ cấp. Chi phí cao hơn 15–30%, nhưng tổng tuổi thọ sử dụng thường tăng gấp đôi.
(Nguồn dữ liệu: tiêu chuẩn ASTM A681-24; nghiên cứu kỹ thuật nội bộ của MoldSteelLS)
Cảnh báo phân tách cacbua:thép carbon cao, crom cao loại Cr12 phải sử dụng quy trình nấu lại điện xỉ (ESR). Trong các vật liệu không qua ESR, sự phân bố cacbua không đồng đều, tuổi thọ khuôn trở nên phân bố ngẫu nhiên và chế độ hỏng hóc thường là gãy giòn theo hướng. Khi đặt hàng thép loại Cr12, ESR là một yêu cầu cơ bản, không phải là một lợi thế bổ sung.
Thép khuôn làm việc nóng: C 0.3%–0.8%, Cr 3%–5.2%, Chú trọng độ bền ở nhiệt độ cao
Khuôn làm việc nóng thường xuyên tiếp xúc với kim loại nóng chảy ở nhiệt độ cao từ 500–850°C—đúc khuôn hợp kim nhôm (khoảng 650°C), đúc khuôn hợp kim đồng (khoảng 900°C) và rèn nóng (khoảng 600–800°C). Các chế độ hỏng hóc chính là nứt do mỏi nhiệt, biến dạng và mài mòn nóng.
Logic thiết kế hợp kim hoàn toàn ngược lại: carbon trung bình + crom trung bình, dựa vào Mo và V để duy trì độ bền và khả năng chống mềm ở nhiệt độ cao. Độ cứng sau tôi là HRC 44–52 – "mềm" theo tiêu chuẩn thép làm việc nguội, nhưng ổn định khi làm việc ở nhiệt độ cao.
Hậu quả của việc sử dụng thép làm việc nguội trong ứng dụng làm việc nóng:D2 (C 1.5%, Cr 12%) bắt đầu bị suy giảm cấu trúc cacbua trên 400°C, và độ cứng nóng giảm mạnh. Đặt nó vào khuôn đúc áp lực và nó sẽ hỏng chỉ trong vài phút.
Tham khảo nhanh các loại thép khuôn dập nóng
| Cấp độ | C% | Cr% | Mo% | V% | Độ cứng sau tôi HRC | Nhiệt độ làm việc tối đa °C | Ứng dụng tiêu biểu |
|---|---|---|---|---|---|---|---|
| H13 / SKD61 | 0.35–0.42 | 5.0–5.5 | 1.2–1.5 | 0.8–1.2 | 44–50 | ~600 | Lựa chọn tiêu chuẩn cho khuôn đúc hợp kim nhôm |
| 8407 | 0.38 | 5.2 | 1.4 | 0.9 | 44–50 | ~620 | Phiên bản thép sạch H13 của Thụy Điển với độ dẻo dai tốt hơn |
| 5CrNiMo | 0.50–0.60 | 0.5–0.8 | 0.15–0.30 | — | 38–45 | ~500 | Khuôn rèn nóng, độ dai tốt ở các tiết diện lớn |
| 5CrMnMo | 0.50–0.60 | 0.6–0.9 | 0.15–0.30 | — | 38–45 | ~500 | Khuôn rèn nóng cỡ trung bình và lớn |
| 3Cr2W8V | 0.30–0.40 | 2.2–2.7 | — | 0.2–0.5 | 48–52 | ~650 | Đúc khuôn hợp kim đồng, ép đùn nóng nhiệt độ cao |
| H10 | 0.35–0.45 | 3.0–3.75 | 2.0–3.0 | 0.25–0.75 | 44–52 | ~620 | Trục ép đùn nóng nhiệt độ cao và chốt đẩy |
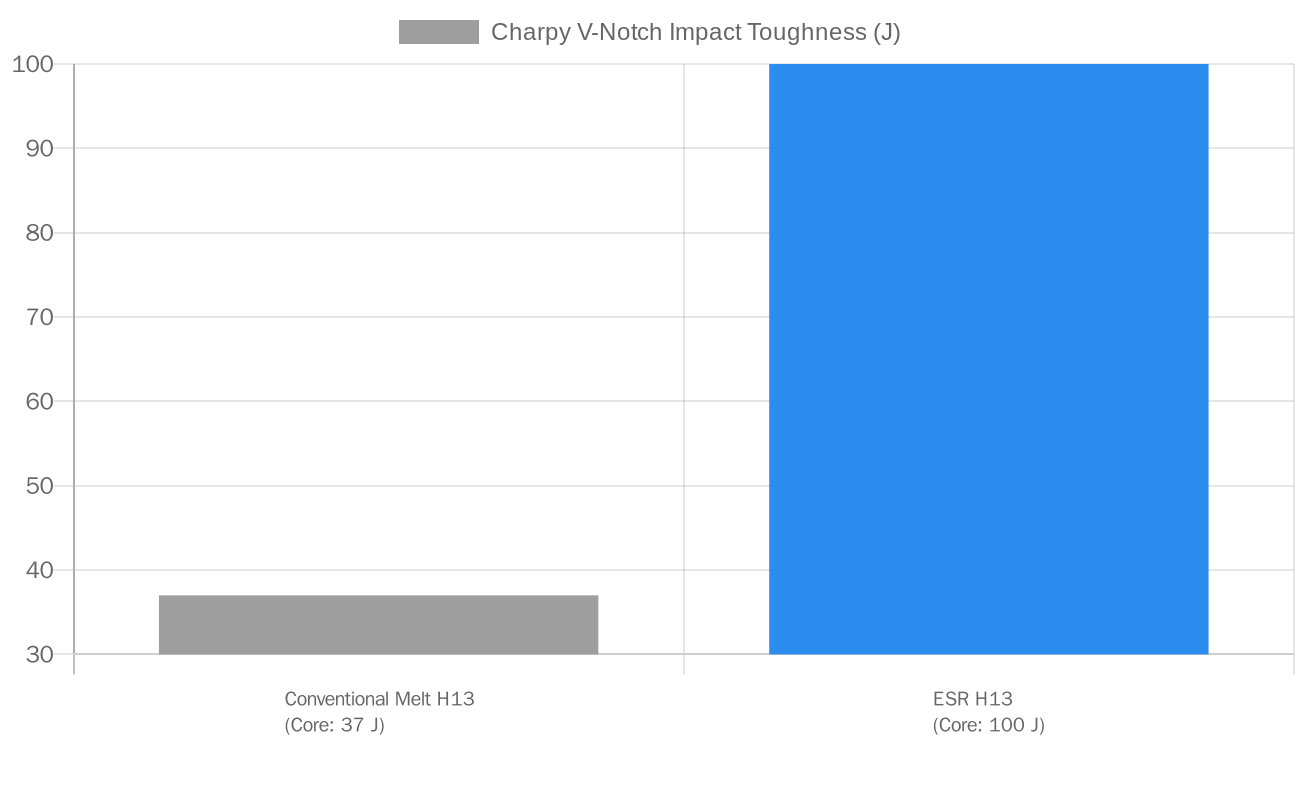
Chỉ số cốt lõi cho sự khác biệt về mác H13—Độ bền va đập Charpy V-notch:
| Mác thép | Quy trình | Giá trị va đập lõi (J) | Giá trị va đập bề mặt (J) | Độ dẻo dai ngang |
|---|---|---|---|---|
| H13 tiêu chuẩn | Nấu chảy hồ quang truyền thống | 37 | 155 | Đường cơ sở |
| H13 cao cấp | Nấu lại điện xỉ ESR | 100 | 175 | +40% |
Độ dẻo dai lõi khác biệt gần 3 lần. Đối với khuôn đúc áp lực, phần lõi có thể được khoét rỗng (cấu trúc ống dẫn liệu), do đó dữ liệu bề mặt có liên quan hơn—nhưng ngay cả khi chỉ xét đến bề mặt, ESR vẫn cho thấy lợi thế về độ dẻo dai. Chi phí vật liệu tăng thêm 20–30% giúp giảm đáng kể nguy cơ nứt sớm.
Phạm vi nhiệt độ ram tới hạn:Thép H13 có đỉnh cứng thứ cấp gần 500°C (độ cứng có thể đạt HRC 55), nhưng độ dai ở mức thấp nhất tại điểm này. Phạm vi ram tối ưu cho khuôn đúc hợp kim nhôm là540–620°C, với độ cứng mục tiêu HRC 48–52. Quy trình khuyến nghị: ủ austenit ở 1.025–1.040°C → ram ba lần (không phải ram hai lần), mỗi chu kỳ khoảng 580°C → thấm nitơ (độ cứng bề mặt 60–65 HRC). Ram ba lần có thể kéo dài tuổi thọ sử dụng khoảng 30% so với ram hai lần.
(Nguồn dữ liệu: ASTM A681-24; nghiên cứu kỹ thuật nội bộ của MoldSteelLS)
Thép khuôn nhựa: Cung cấp ở trạng thái tiền cứng với độ cứng HRC 28–45 để gia công trực tiếp
Khuôn nhựa thường hoạt động dưới 300°C và không chịu tác động mạnh như khuôn dập nguội. Các yêu cầu cốt lõi rất đơn giản: ổn định kích thước và khả năng gia công tốt. Khi sử dụng nhựa ăn mòn (PVC, vật liệu chống cháy), thép cũng phải chịu được sự tấn công hóa học. Đối với các bộ phận quang học, khả năng đánh bóng phải đủ tốt.
Đặc điểm nổi bật nhất củaThép Khuôn Nhựalà nó làđược cung cấp ở trạng thái tiền cứng hóa—nhà máy thép đã hoàn thành quá trình tôi và ram, do đó người dùng không cần thực hiện xử lý nhiệt. Nó có thể đi trực tiếp từ gia công CNC vào sử dụng sản xuất. Đối với các xưởng khuôn không có cơ sở xử lý nhiệt nội bộ, điều này không chỉ tiết kiệm chi phí xử lý nhiệt mà còn giảm thiểu rủi ro biến dạng và thời gian lãng phí cho việc làm lại.
Tham khảo nhanh các loại thép khuôn nhựa
| Cấp độ | Độ cứng tiền cứng HRC | Khả năng chống ăn mòn | Đánh bóng gương | Loại nhựa phù hợp |
|---|---|---|---|---|
| P20 | 28–35 | Không | Trung bình (~giảm chất lượng sau 10.000 chu kỳ) | ABS, PP, PE tiêu chuẩn |
| 718H | 33–38 | Không | Trung bình | Nhựa kỹ thuật thông thường, khối lượng sản xuất từ trung bình đến cao |
| NAK80 | 37–43 | Không | Tuyệt vời | Thấu kính quang học, chi tiết trong suốt, vỏ bọc có độ bóng cao |
| S136 | 30–36 (có thể làm cứng đến 50) | Có (loại không gỉ) | Tuyệt vời | PVC, PC/ABS chống cháy, các bộ phận quang học |
| S136H | 30–36 | Có | Tuyệt vời | Phiên bản tiền cứng của S136 |
| STAVAX | 30–36 | Có | Tuyệt vời | Tiêu chuẩn Thụy Điển, tương đương S136 |
Nhựa ăn mòn yêu cầu thép khuôn loại không gỉ:PVC và PC/ABS chống cháy giải phóng khí ăn mòn như HCl trong quá trình ép phun ở nhiệt độ cao. Trong môi trường này, thép P20 hoặc 718H tiêu chuẩn sẽ bị gỉ trong vài ngày—không phải là vấn đề suy giảm dần độ bóng gương, mà là hỏng hóc trực tiếp khoang khuôn. S136 và STAVAX là những lựa chọn cơ bản cho các điều kiện như vậy. Một xu hướng vào năm 2026 là việc sử dụng ngày càng nhiều nhựa chống cháy và nhựa sinh học đang thúc đẩy hơn nữa việc áp dụng S136, ngay cả trong các sản phẩm tiêu dùng có khối lượng trung bình.
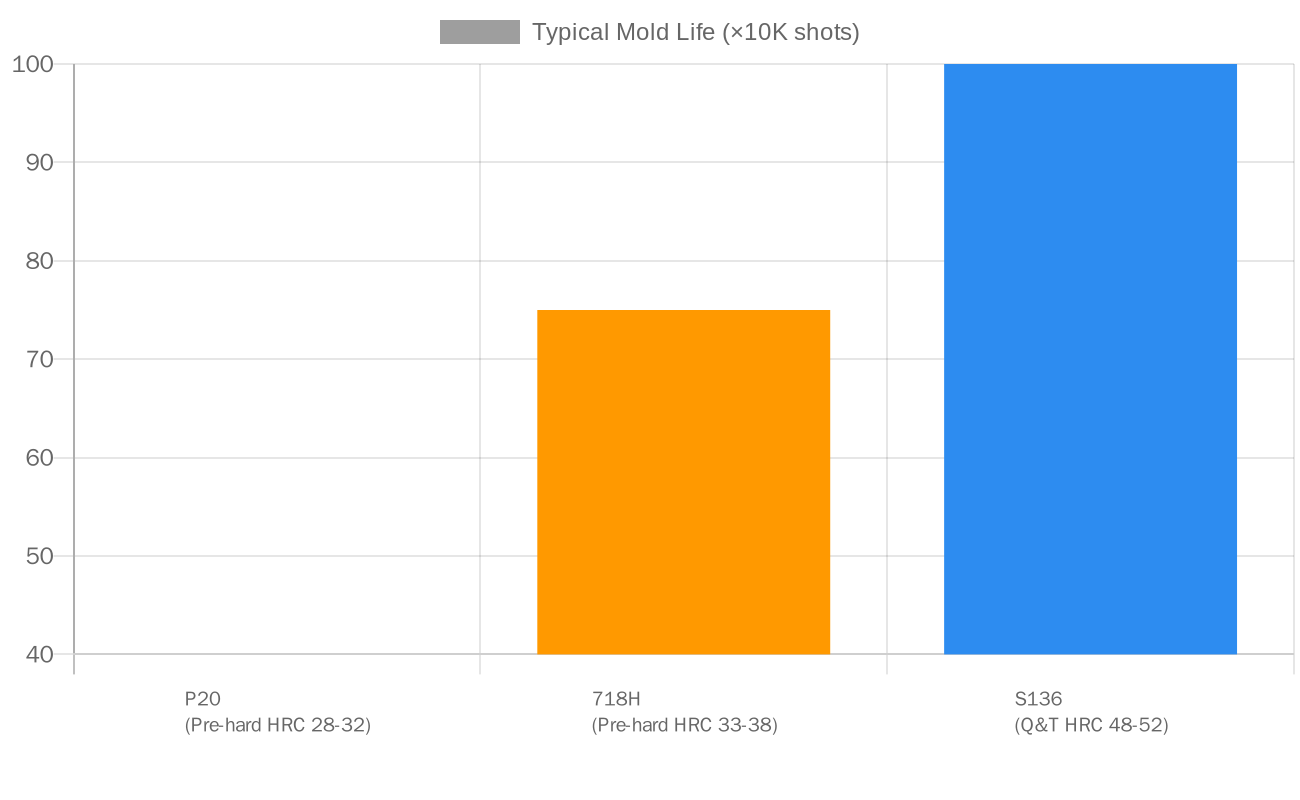
Dữ liệu tuổi thọ khuôn(Nguồn dữ liệu: nghiên cứu ngành nội bộ của MoldSteelLS, 2026):
| Cấp độ | Tuổi thọ làm việc điển hình (10.000 chu kỳ) | Đơn giá vật liệu (USD/kg) | Quy mô sản xuất phù hợp |
|---|---|---|---|
| P20 | 30–50 | $2.31–$3.85 | Sản lượng thấp đến trung bình |
| 718H | 50–100 | $3.85–$5.38 | Sản lượng trung bình đến cao |
| S136 | 100+ | $9.23–$12.31 | Ứng dụng sản lượng cao + ăn mòn / quang học |
Đối với các dự án có sản lượng hàng năm vượt quá 500.000 chi tiết, mặc dù S136 có giá cao gấp 3–4 lần so với P20, tổng chi phí vòng đời thực tế thấp hơn 15–20%—chủ yếu do ít thay khuôn hơn và giảm thời gian ngừng máy.
Thiết kế khuôn laicũng là một xu hướng năm 2026: sử dụng S136 hoặc H13 cho các chi tiết lòng khuôn (khu vực chịu mài mòn cao / ăn mòn), trong khi sử dụng P20/718H cho đế khuôn, nhằm cân bằng giữa độ bền và chi phí.
Suy giảm độ bóng gương trong khuôn quang học:độ bóng gương của lòng khuôn P20 bắt đầu xuống cấp sau khoảng 10.000 chu kỳ—cấu trúc cacbua dạng dải làm hỏng chất lượng bề mặt hoàn thiện. Nếu sản phẩm là thấu kính, tấm dẫn sáng hoặc vỏ có độ bóng cao, NAK80 hoặc S136 là lựa chọn tối thiểu chấp nhận được; P20 không đủ.
Xử lý nhiệt — Khoảng dung sai của ba thông số
Trong số các trường hợp khuôn bị hỏng sớm, khoảng45%có nguyên nhân trực tiếp từ việc xử lý nhiệt không đúng cách. Ba vấn đề sau đây là những nguyên nhân có khả năng gây ra sự cố nhất:
Phạm vi giòn do ram (200–250°C)
Khi thép công cụ carbon được tôi luyện ở 200–250°C, độ dẻo dai giảm mạnh. Đối với khuôn yêu cầu độ dẻo dai cao, phạm vi này phải được tránh — không phải “nên tránh,” mà là phải tránh tuyệt đối. Nhiệt độ tôi luyện phải dưới 200°C hoặc trên 250°C; không thể sử dụng phạm vi trung gian này.
Giảm ứng suất dư
Nếu quá trình ram không đủ sau xử lý nhiệt, hoặc nếu tốc độ làm nguội quá nhanh, ứng suất dư bên trong sẽ bị khóa lại trong khuôn. Sau nhiều chu kỳ nhiệt trên máy, ứng suất được giải phóng, gây ra biến dạng và sai lệch kích thước. Đối với cùng một khối thép, việc ram ngay lập tức sau khi tôi so với việc ram sau khi để 24 giờ sẽ dẫn đến sự khác biệt đáng kể trong phân bố ứng suất dư.
Sự phân tách cacbua trong thép loại Cr12
Nếu thép loại Cr12 không được sản xuất bằng quy trình ESR, sự phân bố cacbua sẽ xuất hiện dưới dạng phân tách dải hoặc mạng lưới. Nếu hướng tải của khuôn song song với các dải cacbua, sẽ xảy ra gãy giòn theo hướng. Đây không phải là vấn đề có thể khắc phục bằng các thông số xử lý nhiệt; mà phải được kiểm soát trước khi đặt hàng. Chỉ có một giải pháp: chỉ định vật liệu cấp ESR.
Bốn Câu Hỏi Để Xác Định Loại Thép Phù Hợp
| Bước quyết định | Thông số chính | Đánh giá |
|---|---|---|
| Dành cho quy trình nào? | Dập cắt / rèn nguội → gia công nguội | Trước tiên, đừng chuyển sang một danh mục chính khác |
| Đúc áp lực / rèn nóng → khuôn gia công nóng | — | |
| Ép phun →Thép Khuôn Nhựa | — | |
| Vật liệu nào sẽ tiếp xúc? | Vật liệu ăn mòn (PVC, v.v.) → loại thép không gỉ | Xác định phân loại phụ của thép |
| Vật liệu gia cường sợi thủy tinh → Thép chống mài mòn cao | — | |
| Nhôm nóng chảy → bắt đầu với H13 | — | |
| Đồng nóng chảy → bắt đầu với 3Cr2W8V | — | |
| Sản lượng yêu cầu là bao nhiêu? | < 10.000 chu kỳ → thép đã tôi sẵn để gia công trực tiếp | Xác định mức độ đầu tư |
| > 100.000 chu kỳ → tính toán tổng chi phí vòng đời một cách có hệ thống | — | |
| Yêu cầu về bề mặt cần là gì? | Độ bóng gương → NAK80/S136 | Ngược lại, điều này hạn chế việc lựa chọn thép |
| Tạo vân bề mặt / ăn mòn → xác nhận khả năng tương thích của thép với quy trình tạo vân bề mặt | — | |
| Thấm nitơ → xác nhận vật liệu nền phù hợp để thấm nitơ | — |
Khi bốn câu hỏi này được trả lời, bạn sẽ có ý tưởng rõ ràng về loại thép cần sử dụng. Đối với thép làm khuôn nguội, hãy tập trung vào sự cân bằng giữa độ dẻo dai và độ cứng; khi va đập cao, hãy giảm độ cứng để duy trì tuổi thọ sử dụng. Đối với thép làm khuôn nóng, hãy tập trung vào nhiệt độ hoạt động và chọn mác thép chịu nhiệt tương ứng. Đối với thép làm khuôn nhựa, hãy kiểm tra xem nhựa có tính ăn mòn hay không; nếu có, hãy sử dụng mác thép loại không gỉ. Trong thép làm khuôn, mác thép quyết định 50% và xử lý nhiệt quyết định 50% còn lại. Không có gì lạ khi hai vật liệu cùng được dán nhãn “H13” lại có hiệu suất khác nhau hơn gấp đôi tùy thuộc vào nhà cung cấp – sự khác biệt không nằm ở bản thân mác thép, mà là ở việc ai đã nấu chảy nó và cách nó được xử lý nhiệt.





