
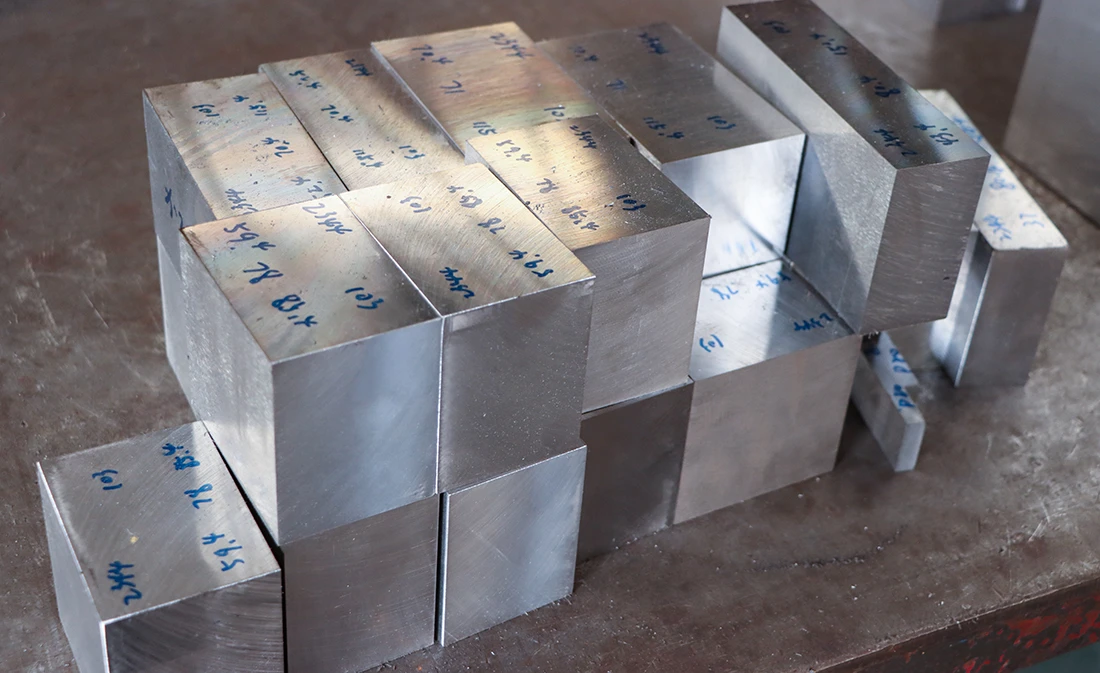
Im Spritzgussformenbau läuft die Stahlauswahl oft auf einen zentralen Konflikt hinaus: Wie lassen sich Kosten kontrollieren und gleichzeitig sicherstellen, dass die Formleistung den Produktionsanforderungen entspricht? In der Praxis zeigen Kunden häufig eine Zeichnung eines Kunststoffteils und fragen: „Ich fertige nur 5.000 Teile – welchen Stahl soll ich wählen, damit ich kein Geld verschwende?“ Viele Formenbauer befürchten, dass „billig schlechte Qualität bedeutet“ und die Standzeit der Form nicht ausreicht, oder sie verfolgen blind hochwertige Stähle und verursachen dadurch unnötige Kosten.
Der eigentliche Schlüssel istPräzisionsanpassung—um die Stahlleistung dem tatsächlichen Bedarf anzupassen, damit Sie nicht für „ungenutzte Leistung“ bezahlen. Dieser Inhalt basiert auf der praktischen Erfahrung von Moldsteells bei der Auswahl von Formenstählen und dient Ihnen als Referenz.
Kostengünstige Kernstahloptionen: Wie wählt man 45#, S50C, P20 und 718H aus?
Um den richtigen Stahl auszuwählen, müssen Sie zunächst die „Kosten-Leistungs-Grenze“ jeder Güteklasse verstehen. Die folgenden vier preisgünstigen Stähle decken die meisten Spritzgussformen für den unteren bis mittleren Bereich ab, doch ihre Preise, Leistungen und Anwendungen unterscheiden sich erheblich (Daten basierend auf aktuellen Marktbedingungen).
| Stahlsorte | Einheitspreis (USD/kg) | Härte (HRC) | Typische Standzeit der Form (Schusszahlen) | Wesentliche Merkmale |
|---|---|---|---|---|
| 45# | 0.57–1.14 | ~20 im Lieferzustand; 30–35 nach Wärmebehandlung | 5,000–10,000 | Niedrigste Kosten; erfordert Wärmebehandlung; gute Zerspanbarkeit |
| S50C | 0.71–1.29 | ~25 im Lieferzustand; 35–40 nach Wärmebehandlung | 10,000–50,000 | Verbesserter 45#; etwas höhere Härte und Verschleißfestigkeit |
| P20 | 1.43–2.14 | Vorvergütet 28–32 | 50,000–100,000 | Vorgehärteter Legierungsstahl der Einstiegsklasse; keine zusätzliche Wärmebehandlung erforderlich |
| 718H | 2.14–3.14 | Vorvergütet 29–33 | >100.000 | Vorgehärtet; gleichmäßige Härte; gute Polierbarkeit |
AktuellWerkzeugstahlDie Preisgestaltung wird von Rohmaterialien beeinflusst. Unlegierte Kohlenstoffstähle wie 45# und S50C schwanken in der Regel weniger, während vorvergütete legierte Stähle wie P20 und 718H stärker von Legierungselementen (z. B. Chrom und Nickel) beeinflusst werden können. Bei der Auswahl kann es hilfreich sein, kurzfristige Preistrends zu beobachten.
45# Stahlist die Option mit den absolut geringsten Kosten, geeignet für einfache Kunststoffteile mit bis zu 10.000 Schuss. Zum Beispiel bei einem kleinen PP-Flaschenverschlusswerkzeug: Wenn der Stahlverbrauch etwa 50 kg beträgt, belaufen sich die Stahlkosten nur auf etwaUSD 28,57–57,14. Beachten Sie jedoch: Seine Lieferhärte ist niedrig und es kann sich leicht verformen, daher muss es mitVergüten.
S50Cist ein „kostengünstiges Upgrade“ gegenüber 45# und oft wirtschaftlicher bei mittleren Produktionsmengen (10.000–50.000 Schuss). Zum Beispiel bei einem Standard-ABS-Gehäusewerkzeug: Die Verwendung von S50C kann die Werkzeuglebensdauer im Vergleich zu 45# um das Dreifache verlängern, während die Stahlkosten nur um etwa 20% steigen.
P20Der Hauptvorteil istEinsparung von Prozessschritten. Mit einer vorgehärteten Härte von HRC 28–32 kann es direkt gefräst werden, wodurch eine Wärmebehandlung entfällt. Es ist für 50.000–100.000 Schuss geeignet, besonders wenn die Lieferzeit entscheidend ist – wie bei der schnellen Werkzeugherstellung für „Bestseller“-Kunststoffteile im E-Commerce.
718Hist oft die Wahl mit dem „besten Preis-Leistungs-Verhältnis“ für mittlere bis hohe Produktionsmengen und wird empfohlen, wenn die Produktion 100.000 Schuss überschreitet. Seine Härtegleichmäßigkeit ist besser als bei P20, und die Polierbarkeit kann erreichenRa 0,4, wodurch er sich für Hochglanzoberflächenanforderungen (z. B. Gehäuse von Haushaltsgeräten) eignet. Sein Preis liegt nur etwa 15%–20% über dem von P20, aber die Werkzeuglebensdauer kann um mehr als 50% steigen.
Wichtige Auswahllogik: Produktionsvolumen und Teilanforderungen bestimmen, „wo das Geld am besten investiert ist“
Das Wesentliche bei der Stahlauswahl ist:Mit minimalem Aufwand den maximalen Bedarf decken.. Konzentrieren Sie sich auf zwei Dinge:
1) Kosten nach Volumenstaffel
Kleinserie (< 10.000 Schuss):45# bietet in der Regel das beste Preis-Leistungs-Verhältnis. Zum Beispiel bei einem PC-Spielzeugformwerkzeug mit 10.000 Schuss: Die Verwendung von 45# könnte etwa kostenUSD 28,57–57,14für Stahl; die Wahl von S50C würde etwa kostenUSD 35.71–64.29. Die zusätzlichen Kosten können reine „Leistungsredundanz“ sein.
Mittlere Serie (10.000–100.000 Schüsse):Wählen Sie zwischen S50C (erfordert Wärmebehandlung) und P20 (keine zusätzliche Wärmebehandlung). Verfügt die Fabrik über eine eigene Wärmebehandlung, kann S50C günstiger sein; andernfalls vermeidet P20 eine ausgelagerte Wärmebehandlung, die üblicherweise etwa kostetUSD 142,86–428,57 pro Tonne(abhängig von der Prozesskomplexität und der Region) und kann die Gesamtkosten senken.
Große Serie (> 100.000 Schüsse):direkt zu 718H übergehen. In einigen Fällen,P20-WerkzeugeKann aufgrund unzureichender Lebensdauer eine Reparatur während der Nutzungsdauer (z. B. Schweißen) erfordern, was zu höheren Gesamtkosten führt, als wenn man direkt 718H verwendet hätte (genaue Unterschiede müssen basierend auf realen Betriebsbedingungen berechnet werden).
2) Leistungsbasis nach Kunststoffmaterial
Gängige Materialien (PP, ABS, PE):Alle vier Stahlsorten sind geeignet; das Volumen wird zum entscheidenden Faktor.
Spezialwerkstoffe:für Kunststoffe, die enthaltenPVC (korrosiv)oderGlasfaser (hohe Verschleißanforderung), sollten Sie 45# und S50C ausschließen. Zum Beispiel bei PVC-Rohrformteile-Formen: 718H kann helfen, rostbedingte Oberflächenkorrosion zu verhindern, während eine 45#-Form nach etwa 30.000 Schuss aufgrund von Korrosion verschrottet werden könnte.
3 praktische Strategien zur Kosteneinsparung: Kaufen Sie nicht teuer – kaufen Sie „richtig“
Um die Kosten für Formenstahl zu steuern, ist entscheidend:präzise Reduzierung von Verschnitt. Diese drei Methoden wurden in realen Werkstätten validiert:
Strategie 1: Stahlauswahl nach Oberflächenrauheitsgrenzwert – „Blindes Aufrüsten“ vermeiden
Die Oberflächenrauheit des Kunststoffteils bestimmt direkt die Obergrenze der Stahlauswahl:
- Ra ≥ 3,2(sichtbare Textur): 45# genügt oft; es lässt sich auch ohne Wärmebehandlung bearbeiten
- Ra 1,6–Ra 3,2(leichter Glanz): S50C oder P20 wählen
- Ra 0,8–Ra 1,6(Spiegelglanz): 718H wählen
Beispiel: Wenn ein Kinderspielzeugteil eine Oberflächengüte von Ra 3.2 erfordert, kann der Einsatz von P20 unwirtschaftlich sein – 45# plusSandstrahlennach der Zerspanung können die Kosten um etwa 40% gesenkt werden.
Strategie 2: Vorvergütete Stähle bevorzugen – die Einsparungen übersteigen die Kosten der Wärmebehandlung.
Vorgehärtete Stähle wie P20 und 718H können die Lieferzeiten verkürzen. Interne Statistiken eines Formenbauers zeigten, dass bei ähnlicher Formkomplexität die Verwendung von P20 im Vergleich zu 45# (der eine Wärmebehandlung erfordert) die Werkzeuglieferzeit um etwa verkürzte5 Tage(Falldaten dienen nur als Referenz; die tatsächlichen Ergebnisse variieren je nach Formkomplexität und Prozessfähigkeit), wodurch WIP und Bestandskosten in der Fertigung indirekt reduziert werden.
Strategie 3: Bei geringen Stückzahlen mit hohen optischen Anforderungen den „Prozess“ nutzen, um den „Werkstoff“ zu kompensieren.
Wenn das Teil eine bessere Optik erfordert, aber die Stückzahl gering ist (z.B. 5.000 spiegelglatte Teile), können Sie es mit ... versuchen45# + Feinpolituranstelle von 718H. In der Praxis, nach Feinpolitur über1200er Körnung, die Oberflächenrauheit von 45# kann annähernRa 1,6(kann für geringe Stückzahlen und niedrigere Spiegelglanzanforderungen ausprobiert werden; für hohe Stückzahlen oder echte Hochglanzpolitur wird weiterhin 718H empfohlen). Dieser Ansatz kann die Kosten im Vergleich zu 718H um etwa 35% senken, während er die Anforderungen für geringe Stückzahlen erfüllt.
Fazit
Die Grundregel fürSpritzgießstahlAuswahl:Produktionsmenge an die Werkzeuglebensdauer anpassen und Bauteilanforderungen an die Stahlleistung anpassen. Verwenden Sie 45# für kleine Chargen; wählen Sie S50C/P20 für mittlere Chargen; greifen Sie zu 718H für große Chargen – vermeiden Sie es, für „Leistung zu bezahlen, die Sie nicht nutzen werden.“
- Bei Kleinserienfertigung sollte zuerst das Stahlgewicht berechnet werden, um unnötigen Verschnitt von großen Materialblöcken für kleine Teile zu vermeiden.
- Für glasfaserverstärkte oder PVC-Teile sollten 45#/S50C ausgeschlossen und 718H bevorzugt werden.
- Für die Bearbeitung von vorvergütetem Stahl wählen SieZuschnitt nach Maßzur Reduzierung von Verschnitt (kann etwa 10%–15% Material einsparen).





