
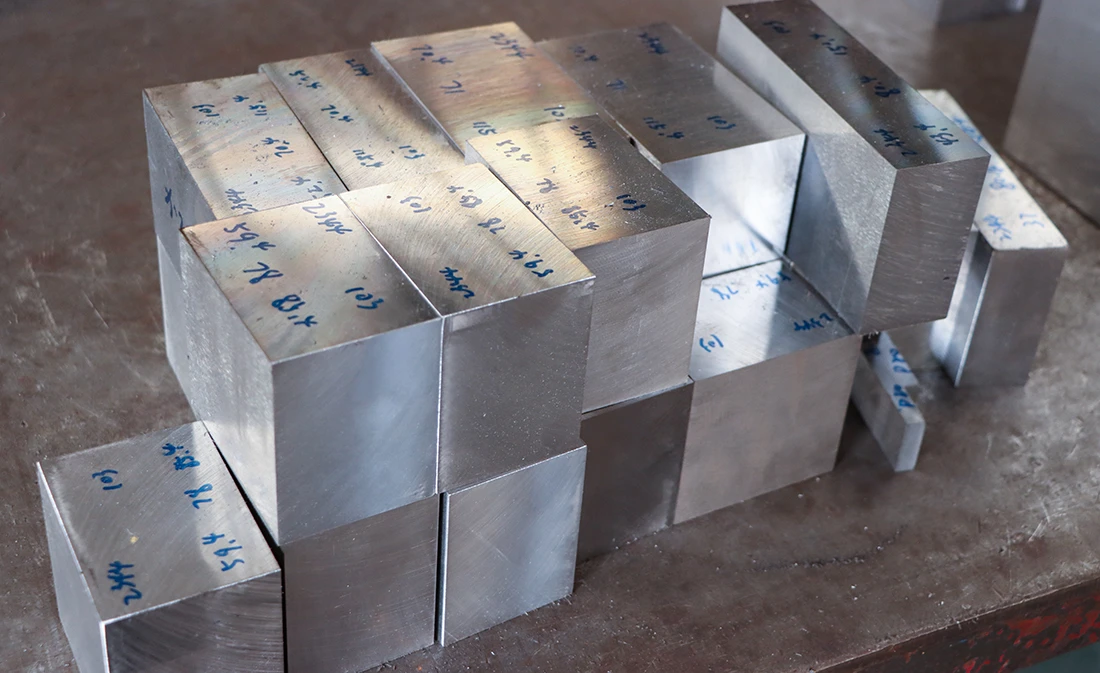
Trong sản xuất khuôn ép nhựa, việc lựa chọn thép thường xoay quanh một mâu thuẫn cốt lõi: làm thế nào để kiểm soát chi phí mà vẫn đảm bảo hiệu suất khuôn đáp ứng yêu cầu sản xuất. Tại các xưởng thực tế, khách hàng thường đưa bản vẽ chi tiết nhựa và hỏi: “Tôi chỉ sản xuất 5.000 chi tiết – tôi nên chọn loại thép nào để không lãng phí tiền?” Nhiều nhà sản xuất khuôn lo lắng rằng “giá rẻ đồng nghĩa với chất lượng kém” và tuổi thọ khuôn sẽ không đủ dài, hoặc mù quáng theo đuổi các loại thép cao cấp và cuối cùng phải chịu chi phí không cần thiết.
Chìa khóa thực sự làkhớp chính xác—đảm bảo hiệu suất thép phù hợp với nhu cầu thực tế, để bạn không phải trả tiền cho “hiệu suất không sử dụng.” Nội dung này được tổng hợp từ kinh nghiệm thực tiễn của Moldsteells trong các dự án lựa chọn thép làm khuôn, để bạn tham khảo.
Các lựa chọn thép tiết kiệm chi phí cốt lõi: Cách chọn 45#, S50C, P20 và 718H?
Để chọn đúng loại thép, trước tiên bạn phải hiểu rõ “giới hạn hiệu suất chi phí” của từng mác thép. Bốn loại thép tiết kiệm chi phí sau đây bao gồm hầu hết các khuôn ép phun phân khúc thấp đến trung bình, nhưng giá cả, hiệu suất và ứng dụng của chúng khác nhau đáng kể (dữ liệu được tổng hợp dựa trên điều kiện thị trường hiện tại).
| Mác thép | Đơn giá (USD/kg) | Độ cứng (HRC) | Tuổi thọ khuôn điển hình (Số lần ép) | Đặc tính chính |
|---|---|---|---|---|
| 45# | 0.57–1.14 | ~20 khi cung cấp; 30–35 sau khi xử lý nhiệt | 5,000–10,000 | Chi phí thấp nhất; yêu cầu xử lý nhiệt; khả năng gia công tốt |
| S50C | 0.71–1.29 | ~25 khi cung cấp; 35–40 sau khi xử lý nhiệt | 10,000–50,000 | Nâng cấp từ 45#; độ cứng và khả năng chống mài mòn cao hơn một chút |
| P20 | 1.43–2.14 | Độ cứng tôi sẵn 28–32 | 50,000–100,000 | Thép hợp kim tiền tôi cấp độ cơ bản; không cần xử lý nhiệt bổ sung |
| 718H | 2.14–3.14 | Độ cứng tôi sẵn 29–33 | >100.000 | Đã tôi sẵn; độ cứng đồng đều; khả năng đánh bóng tốt |
Hiện tạiThép làm khuôngiá cả bị ảnh hưởng bởi nguyên liệu thô. Các loại thép carbon thông thường như 45# và S50C thường ít biến động hơn, trong khi các loại thép hợp kim đã được tiền cứng hóa như P20 và 718H có thể bị ảnh hưởng nhiều hơn bởi các nguyên tố hợp kim (ví dụ: crom và niken). Khi lựa chọn, việc theo dõi xu hướng giá ngắn hạn có thể hữu ích.
Thép 45#là lựa chọn có chi phí thấp nhất tuyệt đối, phù hợp cho các chi tiết nhựa đơn giản với sản lượng lên đến 10.000 lần ép. Ví dụ, một khuôn nắp chai PP nhỏ: nếu lượng thép sử dụng khoảng 50 kg, chi phí thép chỉ khoảng28,57–57,14 USD. Tuy nhiên, cần lưu ý: độ cứng ban đầu của nó thấp và dễ bị biến dạng, vì vậy nó phải được kết hợp vớitôi và ram.
S50Clà một lựa chọn “nâng cấp tiết kiệm” so với 45#, và thường hiệu quả về chi phí hơn trong các kịch bản sản xuất khối lượng trung bình (10.000–50.000 lần ép). Ví dụ, một khuôn vỏ ABS tiêu chuẩn: sử dụng S50C có thể kéo dài tuổi thọ khuôn lên khoảng 3 lần so với 45#, trong khi chi phí thép chỉ tăng khoảng 20%.
Thép P20ưu điểm chính làtiết kiệm các bước quy trình. Với độ cứng tiền tôi HRC 28–32, vật liệu này có thể được gia công phay trực tiếp, loại bỏ nhu cầu xử lý nhiệt. Nó phù hợp cho 50.000–100.000 chu kỳ ép, đặc biệt khi thời gian giao hàng là yếu tố quan trọng—chẳng hạn như gia công khuôn nhanh cho các bộ phận nhựa “bán chạy” trên thương mại điện tử.
718Hthường là lựa chọn “giá trị tốt nhất” cho khối lượng sản xuất từ trung bình đến cao, và được khuyến nghị khi sản lượng vượt quá 100.000 lần ép. Độ đồng đều độ cứng của nó tốt hơn P20, và khả năng đánh bóng có thể đạt đếnRa 0.4, làm cho nó phù hợp với các yêu cầu về bề mặt bóng (ví dụ: vỏ thiết bị gia dụng). Giá của nó chỉ cao hơn P20 khoảng 15%–20%, nhưng tuổi thọ khuôn có thể tăng hơn 50%.
Nguyên tắc lựa chọn chính: Sản lượng và yêu cầu chi tiết quyết định “Nên đầu tư vào đâu”
Bản chất của việc lựa chọn thép là:sử dụng chi phí thấp nhất để đáp ứng yêu cầu tối đa. Tập trung vào hai điều sau:
1) Chi phí theo cấp độ sản lượng
Sản xuất lô nhỏ (< 10.000 lần ép):45# thường mang lại tỷ lệ hiệu suất/giá thành tốt nhất. Ví dụ, một khuôn đồ chơi PC 10.000 chu kỳ ép: sử dụng 45# có thể có chi phí khoảng28,57–57,14 USDđối với thép; việc chọn S50C sẽ tốn khoảng35,71–64,29 USD. Chi phí phát sinh có thể hoàn toàn là “dư thừa hiệu suất.”
Sản lượng trung bình (10.000–100.000 chu kỳ ép):chọn giữa S50C (yêu cầu xử lý nhiệt) và P20 (không cần xử lý nhiệt bổ sung). Nếu nhà máy có xử lý nhiệt nội bộ, S50C có thể rẻ hơn; nếu không, P20 tránh được việc xử lý nhiệt thuê ngoài, vốn thường tốn khoảng142,86–428,57 USD mỗi tấn(tùy thuộc vào độ phức tạp của quy trình và khu vực) và có thể giảm tổng chi phí.
Sản lượng lớn (> 100.000 chu kỳ ép):chuyển thẳng sang 718H. Trong một số trường hợp,Khuôn thép P20có thể yêu cầu sửa chữa giữa vòng đời (ví dụ: hàn) do tuổi thọ không đủ, dẫn đến tổng chi phí cao hơn so với việc bắt đầu với 718H (sự khác biệt chính xác phải được tính toán dựa trên điều kiện vận hành thực tế).
2) Tiêu chuẩn hiệu suất theo vật liệu nhựa
Vật liệu phổ biến (PP, ABS, PE):cả bốn loại thép đều có thể sử dụng; số lượng trở thành yếu tố quyết định chính.
Vật liệu đặc biệt:đối với nhựa có chứaPVC (ăn mòn)hoặcsợi thủy tinh (yêu cầu chống mài mòn cao), bạn nên loại trừ 45# và S50C. Ví dụ, đối với khuôn phụ kiện ống PVC: 718H có thể giúp ngăn ngừa rỗ bề mặt do gỉ sét, trong khi khuôn làm từ 45# có thể bị loại bỏ sau khoảng 30.000 lần ép do ăn mòn.
3 Chiến lược tiết kiệm chi phí thực tế: Đừng mua đắt—Hãy mua “đúng”
Để kiểm soát chi phí thép làm khuôn, chìa khóa làcắt giảm lãng phí một cách chính xác. Ba phương pháp này đã được kiểm chứng trong các xưởng sản xuất thực tế:
Chiến lược 1: Chọn thép theo ngưỡng độ nhám bề mặt—tránh “nâng cấp mù quáng”
Độ nhám bề mặt chi tiết nhựa trực tiếp đặt ra giới hạn trên cho việc lựa chọn thép:
- Ra ≥ 3.2(kết cấu rõ ràng): 45# thường là đủ; ngay cả khi không xử lý nhiệt, nó vẫn có thể được gia công
- Ra 1.6–Ra 3.2(độ bóng nhẹ): chọn S50C hoặc P20
- Ra 0.8–Ra 1.6(hiệu ứng gương): chọn 718H
Ví dụ: nếu một bộ phận đồ chơi trẻ em yêu cầu độ nhám bề mặt Ra 3.2, việc sử dụng P20 có thể lãng phí—45# cộng vớiphun cátsau khi gia công có thể giảm chi phí khoảng 40%.
Chiến lược 2: Ưu tiên thép đã được tiền tôi—những gì bạn tiết kiệm được còn hơn cả chi phí xử lý nhiệt
Các loại thép đã tôi sẵn như P20 và 718H có thể rút ngắn thời gian sản xuất. Thống kê nội bộ của một xưởng khuôn cho thấy, đối với độ phức tạp khuôn tương tự, việc sử dụng P20 so với 45# (loại yêu cầu xử lý nhiệt) đã rút ngắn thời gian gia công khuôn khoảng5 ngày(dữ liệu trường hợp chỉ mang tính tham khảo; kết quả thực tế khác nhau tùy thuộc vào độ phức tạp của khuôn và khả năng quy trình), gián tiếp giảm chi phí WIP và tồn kho tại xưởng.
Chiến lược 3: Đối với sản lượng thấp nhưng yêu cầu ngoại quan cao, hãy dùng “quy trình” để bù đắp cho “vật liệu”
Nếu bộ phận yêu cầu ngoại hình tốt hơn nhưng sản lượng thấp (ví dụ: các bộ phận giống gương 5.000 chu kỳ ép), bạn có thể thử45# + đánh bóng tinhthay vì 718H. Trong thực tế, sau khi đánh bóng tinh trên1200 grit, độ nhám bề mặt của 45# có thể đạt đếnRa 1.6(có thể thử cho sản xuất số lượng thấp và yêu cầu độ bóng gương thấp hơn; đối với sản xuất số lượng lớn hoặc hoàn thiện gương thực sự, 718H vẫn được khuyến nghị). Cách tiếp cận này có thể giảm chi phí khoảng 35% so với 718H trong khi vẫn đáp ứng nhu cầu sản xuất số lượng thấp.
Kết luận
Quy tắc cốt lõi chothép làm khuôn ép phunLựa chọn là:điều chỉnh khối lượng sản xuất phù hợp với tuổi thọ khuôn, và điều chỉnh yêu cầu chi tiết phù hợp với hiệu suất thép. Sử dụng 45# cho các lô nhỏ; chọn S50C/P20 cho các lô vừa; và dùng 718H cho các lô lớn—tránh lãng phí chi phí cho hiệu suất không cần thiết.
- Đối với sản xuất lô nhỏ, hãy tính toán trọng lượng thép trước để tránh lãng phí “phôi lớn cắt thành kích thước nhỏ.”
- Đối với các bộ phận có sợi thủy tinh hoặc PVC, hãy loại trừ 45#/S50C và ưu tiên 718H.
- Để gia công thép tiền tôi, hãy chọncắt theo kích thướcđể giảm phế liệu cắt bỏ (có thể tiết kiệm khoảng 10%–15% vật liệu).





