
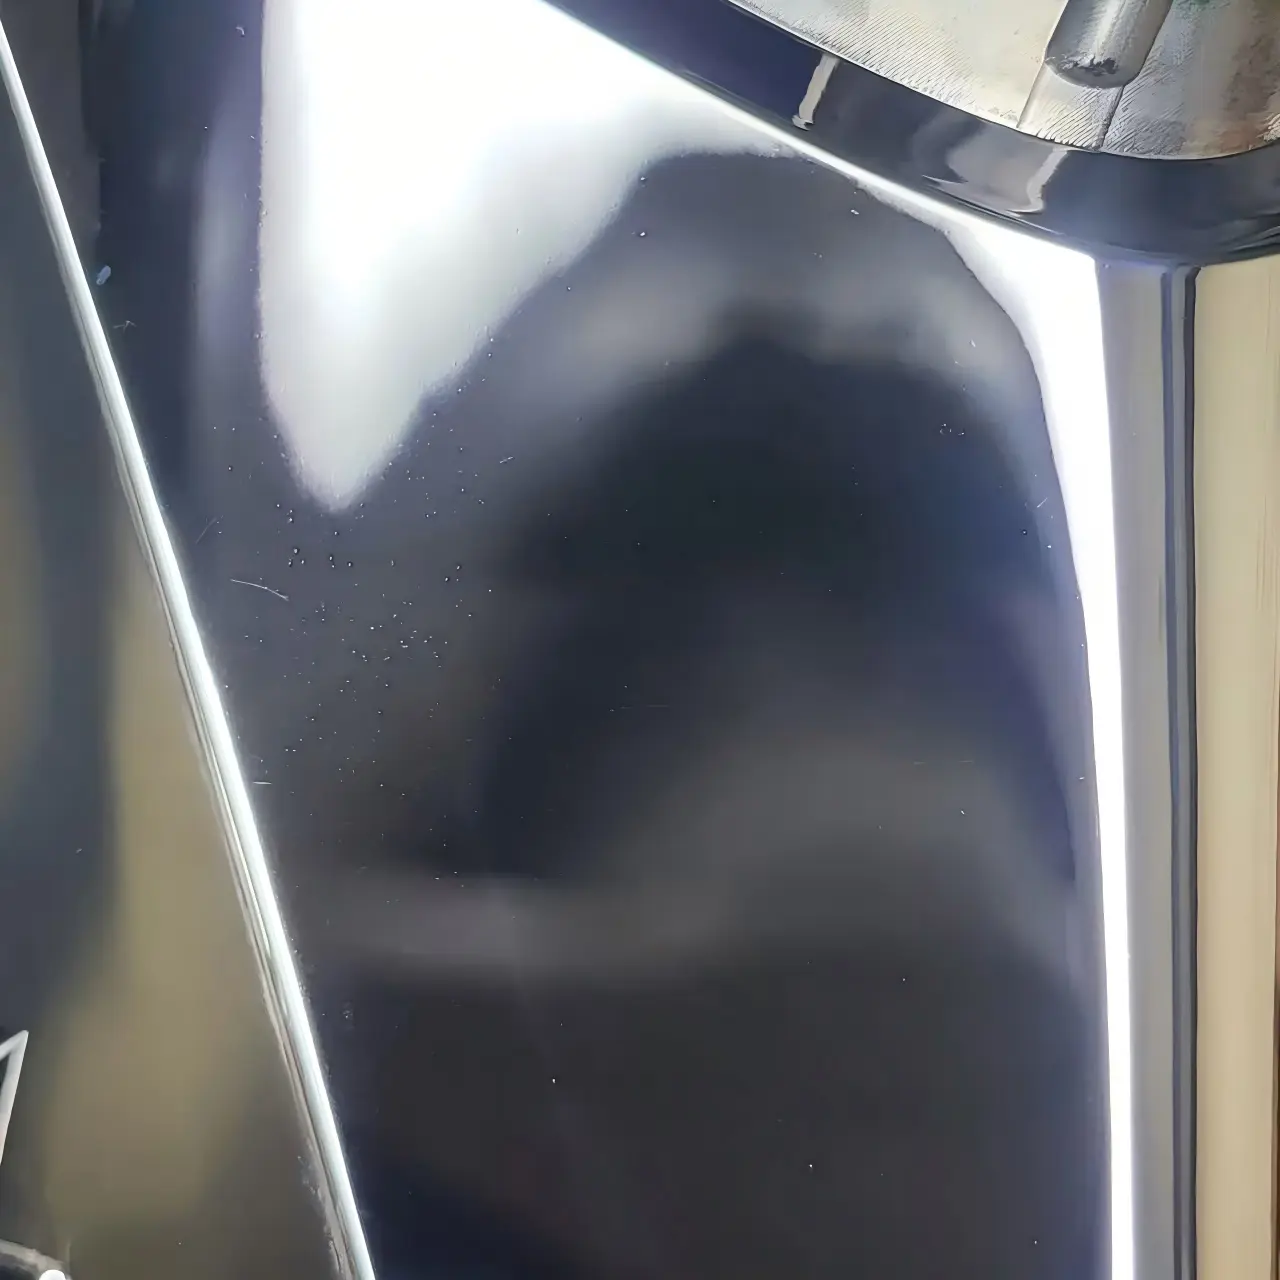
Wenige Reparatursituationen sind frustrierender in einemSpritzgießwerkzeuge mit Spiegelglanzals nach der Feinpolitur weiteren Lochfraß und deutlichere Orangenhaut festzustellen. Wenn jeder solcher Defekt als unvollendetes Polieren, erhöhter Druck, längere Polierzeit oder feineres Schleifmittel behandelt wird, kann dies die ursprünglichen Beweise verändern und die Untersuchung ohne zuverlässigen Ausgangspunkt zurücklassen.
Die erste Frage ist nicht, wie viel länger poliert werden muss. Es geht darum, ob der Defekt auf der Stahloberfläche, am Formteil oder auf beiden vorhanden ist. Sobald das betroffene Objekt bestätigt ist, sind die Chargen- und Wärmebehandlungsaufzeichnungen des Stahls zu prüfen, die Bereiche, die tatsächlich mittels Funkenerosion (EDM) bearbeitet wurden, und die Oberflächenveränderungen, die durch jeden Polierschritt entstanden sind. Erst danach sollten kontrollierte Formversuche eingesetzt werden, um formbedingte Effekte zu isolieren.
Diese Art von Reparatur sollte nicht allein dem Polierer überlassen werden. Wenn wir bei Moldsteells einen solchen Fall bearbeiten, arbeiten die Teams für Formenbau, Funkenerosion (EDM), Polieren, Probespritzguss und Qualitätssicherung mit denselben Referenznummern. Der Formenbauer markiert die Fehlerkoordinaten und die tatsächlichen EDM-Bereiche. Der Polierer dokumentiert Oberflächenveränderungen vor und nach jeder Phase. Die Teams für Probespritzguss und Qualitätssicherung bewahren die Einstellungen, Fotos und Muster auf, die unter denselben Bedingungen hergestellt wurden. Sobald diese Aufzeichnungen von einem Schritt zum nächsten übereinstimmen, kann das Team entscheiden, welcher Prozess als Nächstes untersucht werden muss und wo die Arbeit eingestellt werden muss.
Sollten Sie zuerst die Kavität oder das Formteil prüfen?
Zuerst das Polieren einstellen und den Ist-Zustand bewahren. Bevor der Formhohlraum erneut repariert wird, sind Lichtquelle, Einfallswinkel, Kameraabstand und Vergrößerung festzulegen und anschließend Übersichts-, Detail- und Streiflichtaufnahmen anzufertigen. Koordinaten oder Zonenbezeichnungen anhand der Formbezugsdaten markieren. Formteile mit derselben Ansichtsfläche, Ausrichtung und Beleuchtung fotografieren und dabei die Harzcharge sowie die Schussnummer oder Probenentnahmesequenz dokumentieren. Ohne diese Referenzaufnahmen kann eine spätere Veränderung des Erscheinungsbildes nicht zuverlässig zeigen, ob der Defekt verschwunden ist, seine Position geändert hat oder lediglich anders aussieht, weil die Fotografiebedingungen geändert wurden.
Als Nächstes werden zwei Begriffe voneinander abgegrenzt, die oft verwechselt werden. Orangenhaut auf einer Stahloberfläche bezeichnet feine Wellen oder lokalisierte Unebenheiten, die nach dem Polieren sichtbar sind. Sie kann mit Überpolieren, lokaler Belastung oder der Materialstruktur zusammenhängen. Ein gespritztes Kunststoffteil kann aus völlig anderen Gründen ein orangenhautähnliches Aussehen aufweisen, darunter Füllung, Nachdruck, Temperatur, Entlüftung oder Schmelzegleichmäßigkeit. Beide können für das bloße Auge ähnlich aussehen, aber das zu korrigierende Objekt ist unterschiedlich. Auch Pitting muss nach seinem Objekt klassifiziert werden: Hohlräume in der Stahloberfläche, helle oder dunkle Flecken auf einem Formteil und kleine gasbedingte Poren können nicht einfach zusammengefasst werden, nur weil die Leute denselben Namen dafür verwenden.
Beginnen Sie mit den physischen Beweisen. Reinigen Sie die Kavität, ohne ihre Oberflächenbeschaffenheit zu verändern, und verwenden Sie dann Streiflicht und Vergrößerung, um zu bestätigen, ob der Stahl tatsächlich Poren oder Wellen aufweist. Legen Sie fehlerhafte und einwandfreie Formteile nebeneinander und vergleichen Sie die Fehlergrenze, Ausrichtung, Dichte und Veränderung von Schuss zu Schuss. Wenn das Formteil fehlerhaft ist, die entsprechende Stahloberfläche jedoch keine Anomalie aufweist, berühren Sie die Kavität noch nicht. Wenn bereits ein klares Merkmal auf dem Stahl sichtbar ist, führen Sie nicht sofort jedes Erscheinungsproblem des Formteils auf den Stahl zurück. Bestimmen Sie zuerst, ob dieses Merkmal konsistent auf dem Teil reproduziert wird.
| Beobachtung | Was es aktuell aussagt | Was es noch nicht beweist |
|---|---|---|
| Vertiefungen oder Wellen sind auf dem Kavitätenstahl sichtbar. | Die Ursache des Kavitätenoberflächenfehlers erfordert weitere Untersuchungen. | Allein anhand der Form kann die Ursache nicht dem Stahl, der Funkenerosion oder dem Polieren zugeschrieben werden. |
| Ein optischer Unterschied tritt wiederholt in einem festen Bereich des Formteils auf. | Der Defekt weist eine stabile räumliche Beziehung auf. | Es beweist nicht, dass die Kavität beschädigt ist. |
| Das Aussehen des Formteils ändert sich mit den Formbedingungen. | Formgebungsbedingungen tragen zur Fehlerbildung bei | Ein Einfluss von der Kavitätenoberfläche ist nicht auszuschließen. |
| Die Kavitätentopographie stimmt mit einem replizierten Merkmal am Formteil überein | Die Wahrscheinlichkeit einer Beeinflussung der Kavität nimmt zu. | Harzschwankungen, Verunreinigungen und Beobachtungsfehler müssen noch ausgeschlossen werden. |
Das Wiederauftreten am selben Ort bedeutet keine Schuldzuweisung.
„Es erscheint an derselben Stelle bei jedem Schuss“ ist nützlich, da es die Suche vom gesamten Werkzeug auf einen lokalen Bereich eingrenzt. Es ist ein Ermittlungshinweis, kein Beweis für Kavitätsschäden. Eine feste Position kann von der Kavitätenoberfläche herrühren, aber auch von einem festen Wanddickenübergang, der Angussrichtung, einem Schweißbereich, der lokalen Werkzeugtemperatur oder dem Entlüftungszustand. Diese Faktoren bewegen sich nicht zufällig zwischen den Schüssen und können wiederholt Glanzunterschiede, Wellen oder lochfraßähnliche Spuren in einem Bereich des Formteils erzeugen.
Beurteilen Sie die Replikationsbeziehung, nicht nur die Koordinaten. Wenn eine Kavitätenvertiefung repliziert wird, sollte das entsprechende Merkmal am Formteil eine vergleichbare Ausrichtung, Kontur und Detailtreue aufweisen. Ein spritzgussbedingter Oberflächenfehler ändert oft seine Intensität oder Begrenzung, wenn sich die Einspritzgeschwindigkeit, die Temperatur, der Umschaltpunkt von Geschwindigkeit auf Druck oder die Kühlbedingungen ändern. Die beiden Ursachen können sich auch überschneiden: Die Kavität kann bereits eine leichte Topografie aufweisen, während ein bestimmtes Prozessfenster diese sichtbarer macht. In dieser Situation ist es verfrüht, von einem einzigen Spritzversuch zu erwarten, dass er einen einzigen Verursacher identifiziert.
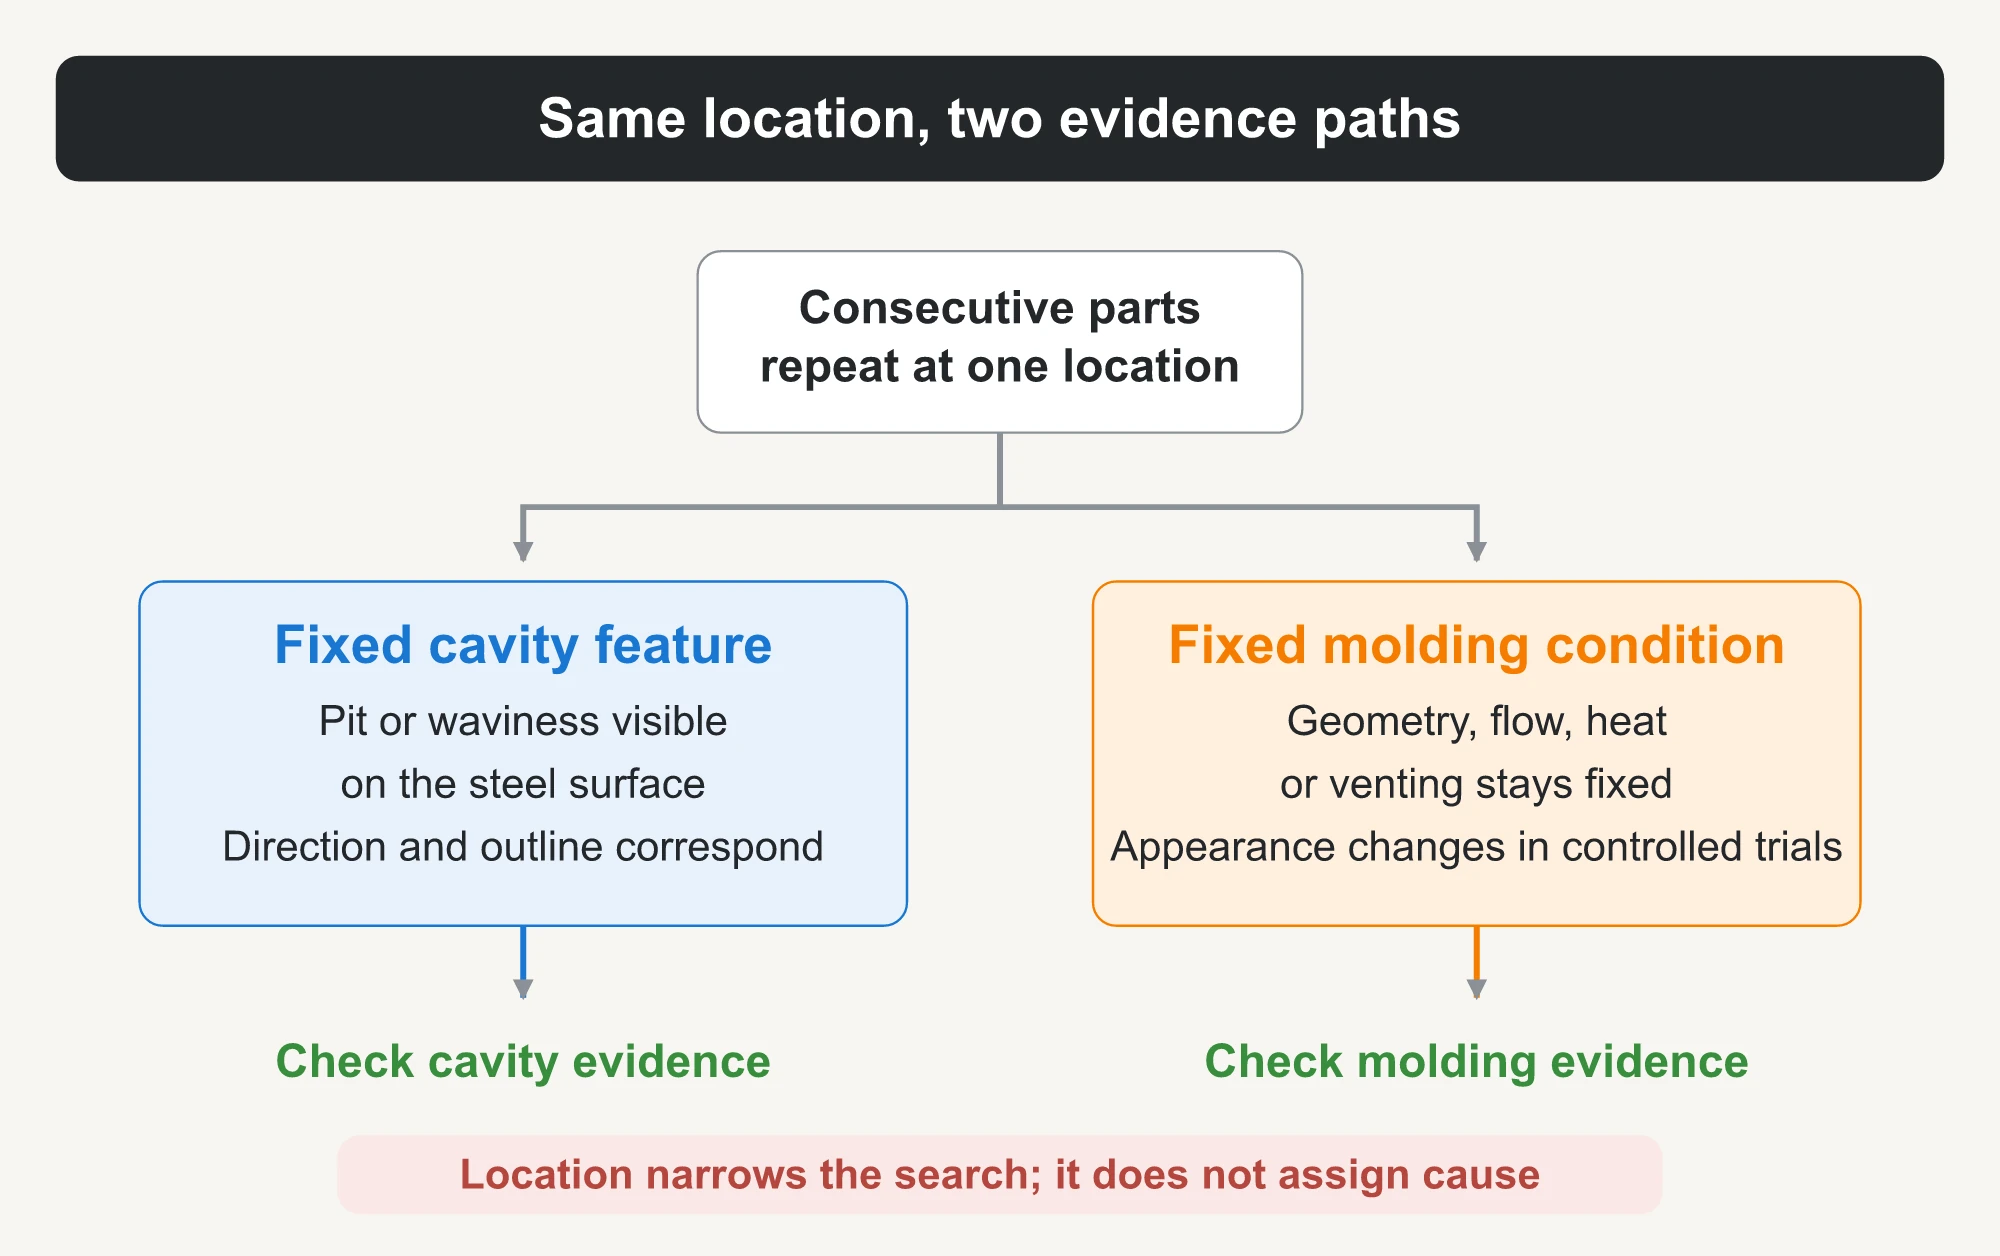
Ein sichererer Ansatz ist es, die ursprüngliche Ausgangsbasis zu bewahren und mit Prüfungen zu beginnen, die keinen Stahl entfernen. Ändern Sie die Prüfbeleuchtung, überprüfen Sie die Defektkoordinaten im Formnest, vergleichen Sie aufeinanderfolgende Formteile und stellen Sie fest, ob kontrollierte Formgebungsänderungen wiederholbare Änderungen am Defekt hervorrufen. Verlagern Sie den Reparaturfokus erst dann auf den Stahl, wenn das Formnest selbst eine identifizierbare Topographie aufweist und die Abbildungsbeziehung am Formteil ebenfalls übereinstimmt. Wenn die Beweise nicht über „die Position ist dieselbe“ hinausgehen, entfernt das Polieren des Stahls die am schwierigsten wiederherzustellende Oberfläche, bevor die Ursache ermittelt wurde.
Stahlaufzeichnungen zur Rückverfolgung vorgelagerter Ursachen nutzen
Beginnen Sie eine echte Untersuchung nicht mit Marketingaussagen zur Güteklasse. Beginnen Sie mit den tatsächlichen Aufzeichnungen für den Einsatz. Überprüfen Sie mindestens die Chargennummer oder das Materialzertifikat, die Materialausrichtung, dieWärmebehandlungCharge, Härteprotokolle, Reparaturschweißungen und jegliche Historie lokaler Erwärmung. Prüfen Sie auch, ob Stahl aus derselben Schmelze in vergleichbaren bearbeiteten Bereichen Lochfraß oder Orangenhaut aufwies. Kennzeichnen Sie fehlende Aufzeichnungen als ausstehend; füllen Sie Lücken nicht mit Annahmen.
Das Spiegelpolieren kann interne Materialunterschiede an die Oberfläche bringen. Wenn beim Feinstpolieren neue feine Poren auftreten, sollten heterogene Partikel untersucht werden, die zuvor im Stahl unauffällig gewesen sein könnten. Solche Nicht-Matrix-Partikel sind Einschlüsse. Weichere Einschlüsse können zuerst herausgezogen werden und kleine Hohlräume hinterlassen. Bei härteren heterogenen Einschlüssen kann die umgebende Matrix zuerst abpoliert werden, und die Partikel können sich später lösen, ebenfalls nadellochartige Vertiefungen hinterlassend. Wenn die Mikrostruktur oder Härte ungleichmäßig ist, werden verschiedene Bereiche mit unterschiedlichen Raten abgetragen, sodass beim Feinstpolieren feine Wellen entstehen können. Diese Mechanismen erklären, warum beim Grobschleifen wenig sichtbar sein mag, während im Feinstpolier-Stadium mehr Poren auftreten. Das alleinige Auftreten von Poren beweist jedoch nicht, dass der Stahl Einschlüsse enthält.
Wenn Aufzeichnungen über Härte, Wärmebehandlung oder Reparaturschweißungen einen materialseitigen Anhaltspunkt liefern, sollte die Verifizierung auf diesen Nachweisen basieren. Vergleichen Sie beispielsweise die Härte zunächst an einer Stelle, die die Funktion des Formnestes nicht beeinträchtigt. Wenn Mikrostruktur oder Einschlüsse tatsächlich bewertet werden müssen, beauftragen Sie ein qualifiziertes Labor für metallographische Untersuchungen oder Materialprüfungen unter kontrollierten Probenahmebedingungen. Probenahmeort, Ausrichtung und Probenvorbereitung beeinflussen das Ergebnis; eine unbestätigte lokale Messung kann nicht den gesamten Stahlblock repräsentieren. Ob eine Ultraschallprüfung durchgeführt wurde und wer für die Wärmebehandlung verantwortlich war, muss aus den Projektdokumentationen ermittelt werden. Ohne Aufzeichnungen sollte keines davon als Tatsache dargestellt werden.
Dokumentieren Sie die Stahluntersuchung präzise: welche Aufzeichnungen übereinstimmen, welche fehlen, welche Beobachtungen weitere Materialuntersuchungen unterstützen und welche Beobachtungen nicht zu einer materialbedingten Erklärung passen. Ein Vermerk, der lediglich besagt „der Stahl könnte mangelhaft sein“, kann weder festlegen, ob eine metallographische Untersuchung oder Materialprüfung erforderlich ist, noch kann er dem Polierer mitteilen, wo die nächste Bearbeitungsstufe enden muss.
Kartieren Sie die Bereiche, die tatsächlich funkenerodiert wurden.
Untersuchen Sie die Funkenerosion (EDM) nur dort, wo sie tatsächlich durchgeführt wurde. Verwenden Sie Prozesszeichnungen, Programme, Kennzeichnungen der EDM-Kupferelektroden, Maschinenaufzeichnungen und sichtbare Bearbeitungsspuren, um diese Bereiche zu kartieren. Vergleichen Sie dann die Stellen von Poren oder Orangenhaut mit jedem EDM-Bereich. Wenn der Problembereich nie funkenerosiv bearbeitet wurde, überspringen Sie diese Ebene und untersuchen Sie stattdessen Zerspanung, Schleifen, Material, Polieren und Formen. Das Vorhandensein von Funkenerosion an einer Stelle der Form bedeutet nicht, dass der gesamte Hohlraum davon betroffen war.
Die hohen Temperaturen der Funkenerosion schmelzen die Stahloberfläche. Schnelle Abkühlung verfestigt dieses Material wieder zu einer Umschmelzschicht, auch „weiße Schicht“ genannt. Darunter liegt ungeschmolzenes, wärmebeeinflusstes Material, bekannt als Wärmeeinflusszone (WEZ). Die Kontinuität, Defekte und Tiefe der Umschmelzschicht sowie der Zustand der WEZ variieren je nach Stahl, Entladungsenergie, Bearbeitungsstabilität und Spülbedingungen. Eine feste Schichtdicke oder ein universeller Abtragungszuschlag kann nicht auf jedes Material angewendet werden. Vor dem Hochglanzpolieren ist zu ermitteln, welcher Funkenerosionsvorgang den Bereich erzeugt hat; der Zustand des Schlicht-EDM-Durchgangs; ob nachfolgendes Schleifen oder Polieren die abnormale Oberflächenschicht ausreichend entfernt hat; und ob die Polierrichtung Spuren aus einem früheren Stadium verdeckt hat.
Vergleichen Sie den Problembereich mit einem nicht-EDM-Bereich auf demselben Einsatz und mit einem einwandfreien Bereich, der durch denselben Prozess hergestellt wurde. Wenn die Fehlergrenze der EDM-Zone folgt und mit aufgezeichneten Entladungsanomalien übereinstimmt, steigt der Verdacht auf eine EDM-bedingte vorgelagerte Ursache. Wenn der Defekt die Grenze mit kontinuierlicher Morphologie überschreitet, bewerten Sie die Materialstruktur, das nachfolgende Schleifen oder Verunreinigungen neu. Eine übereinstimmende Grenze ist immer noch nur ein unterstützender Beweis. Aufzeichnungen, Oberflächenbeobachtungen und kontrollierte Änderungen vor und nach der Reparatur müssen sich gegenseitig bestätigen.
Beenden Sie den Vorgang, wenn Feinstpolieren die Oberfläche verschlechtert.
Feinpolieren ist kein Allheilmittel für Probleme im vorgelagerten Prozess. Es kann feine Spuren auf einer bereits ebenen und gleichmäßigen Oberfläche reduzieren, aber es kann keine Hohlräume auffüllen, die durch abgelöste Partikel entstanden sind. Es kann auch nicht automatisch eine verbleibende veränderte Schicht, tiefere Kratzer aus einer vorherigen Phase oder Unterschiede in der Materialstruktur entfernen. Weichere Werkzeuge und feinere Poliermittel machen die Oberfläche glänzender, wodurch zuvor unauffällige Poren und lokale Unebenheiten leichter sichtbar werden können. Dies ist eine häufige Erklärung für „mehr Poren nach mehr Polieren“: Nicht jede neu sichtbare Pore entstand während dieses Polierschritts; einige frühere Defekte wurden lediglich freigelegt.
Überpolieren kann die Stahl-Topographie weiter beschädigen. Übermäßiger lokaler Druck, eine verlängerte Verweildauer oder ein ungeeigneter Werkzeugzustand können zu ungleichmäßigem Materialabtrag führen und allmählich orangenhautähnliche Wellen erzeugen. Wenn sich die Begrenzung desselben kleinen Bereichs nach einem Feinpolierdurchgang ausdehnt, die Welligkeit zunimmt oder Details abgerundet werden, ist sofort anzuhalten. Fotografien sind zu speichern und das verwendete Werkzeug sowie das Poliermedium zu dokumentieren. Anschließend ist zu entscheiden, ob zu der vorhergehenden Abrasivstufe zurückgekehrt werden soll, die noch genügend Abtragsleistung besitzt, um die Oberfläche zu korrigieren. Die geeignete Stufe hängt von der beobachteten Topographie und den vorherigen Aufzeichnungen ab; es sollte keine universelle Körnung, Dauer oder Materialabtragsmenge im Voraus festgelegt werden.
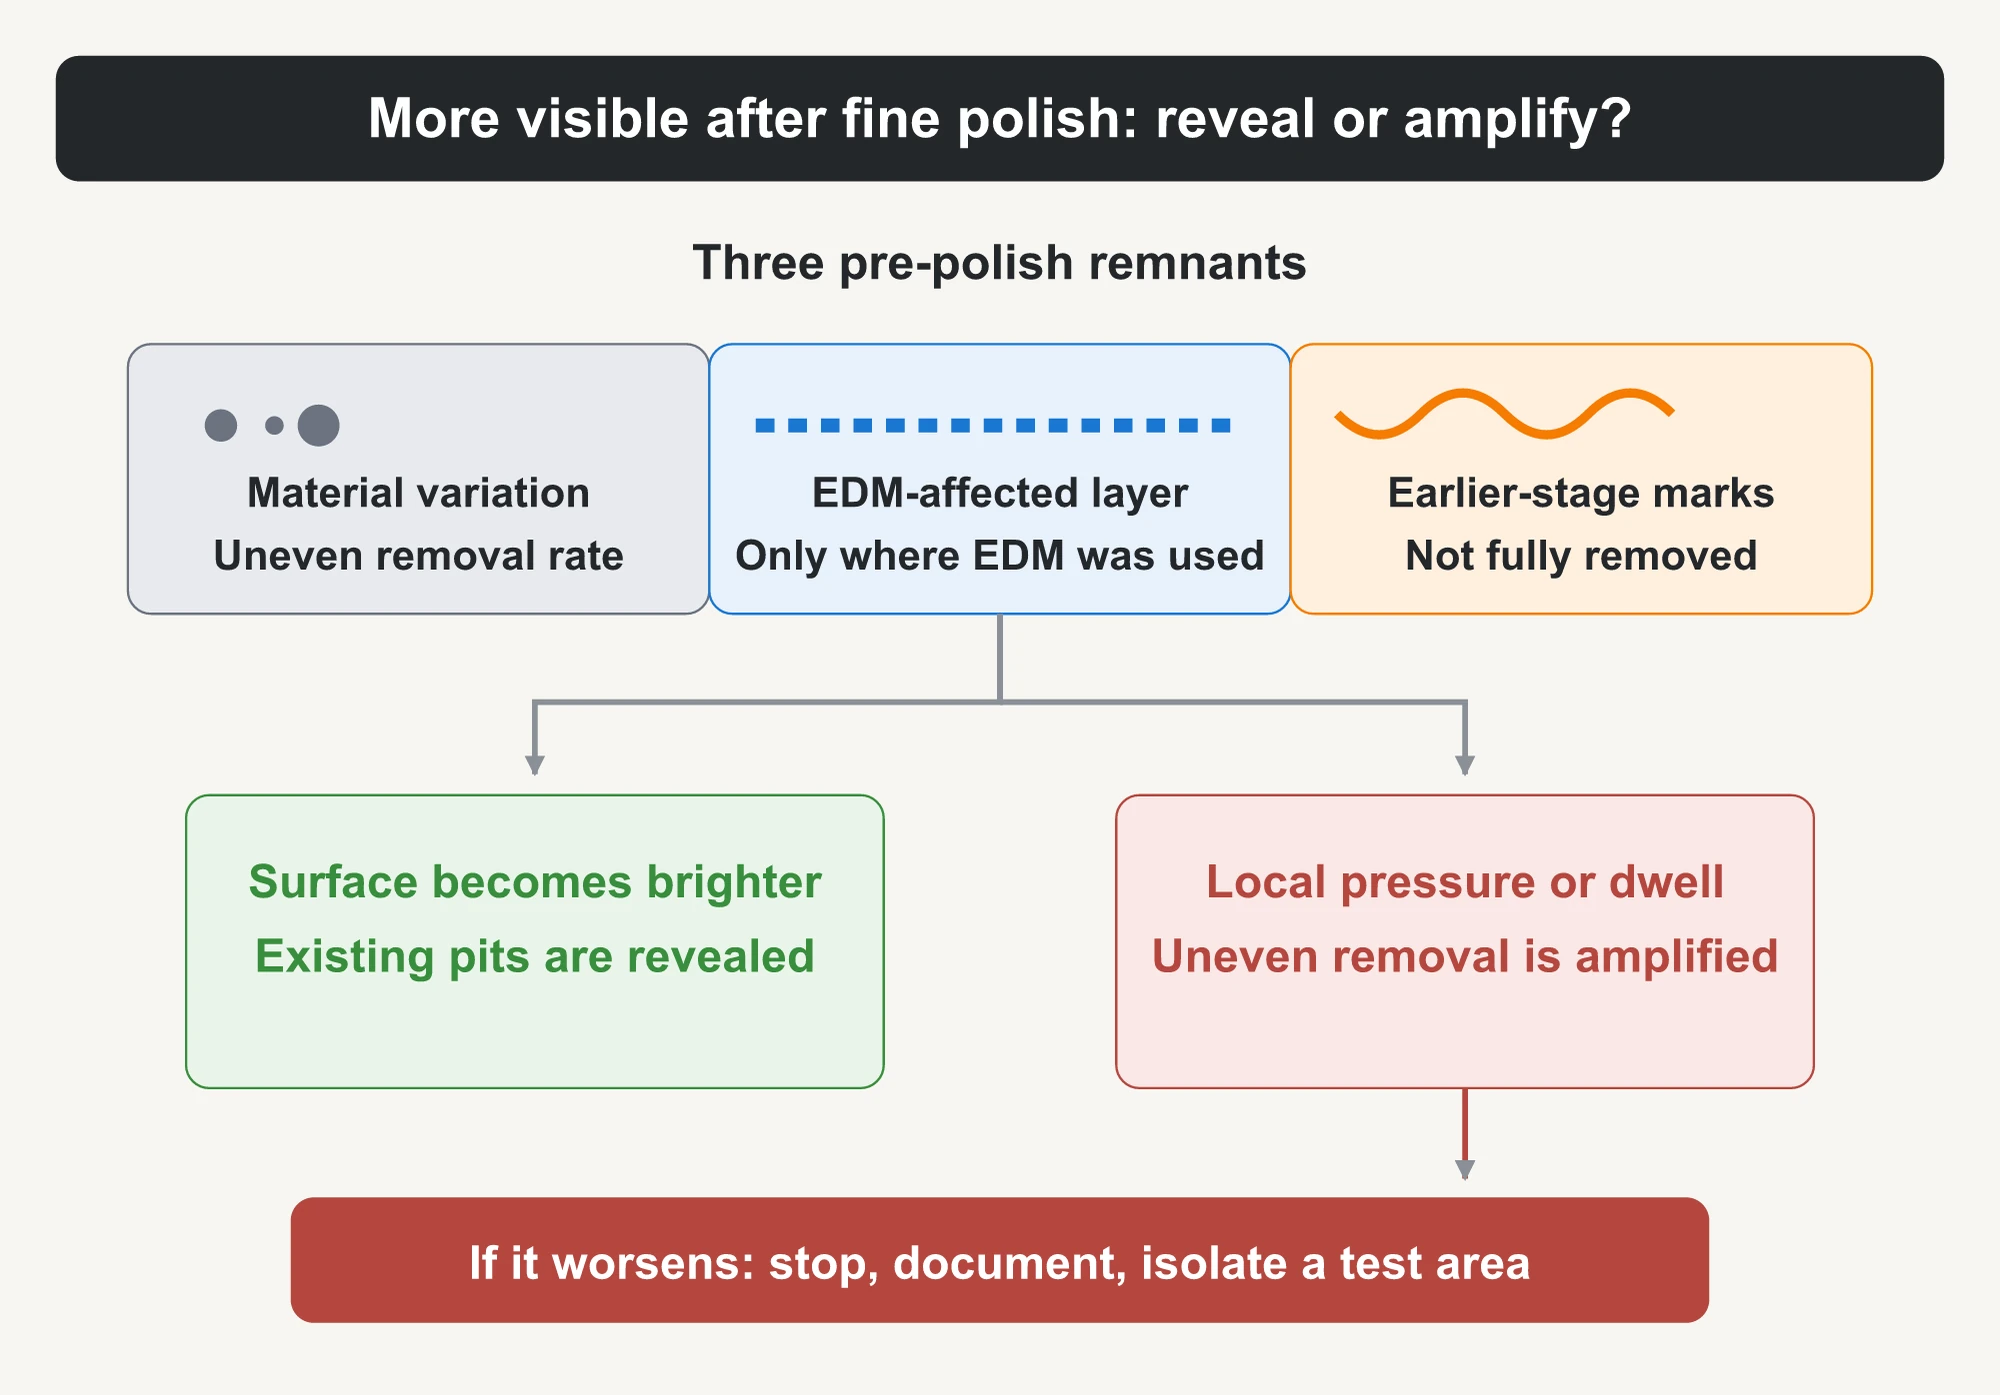
Bei der Nachbearbeitung des Bereichs beginnen Sie mit einer kleinen Testzone, anstatt die gesamte Oberfläche zu reparieren. Erfassen Sie Werkzeuge, Medien und Reinigungsbedingungen separat, um zu verhindern, dass grobe Partikel aus einem früheren Stadium die Feinpolitur kontaminieren. Entfernen Sie in jedem Zyklus nur so viel Material, dass die Richtung der Veränderung sichtbar wird, halten Sie dann an und vergleichen Sie unter identischer Beleuchtung. Stellen Sie fest, ob die Anzahl der Poren zugenommen, abgenommen oder lediglich deutlicher geworden ist; ob die Orangenhaut-Grenze sich ausgedehnt hat; und ob geometrische Kanten abgerundet wurden. Wenn sich die kleine Testzone weiterhin verschlechtert, setzen Sie das Polieren aus und nehmen Sie die Material- und EDM-Untersuchungen wieder auf.
Kontrollierte Spritzgussvergleiche durchführen
Nach der Inspektion der Stahloberfläche verwenden Sie kontrolliertes Probeformen, um Formgebungseffekte am Kunststoffteil zu isolieren. Fixieren Sie zunächst die Ausgangsbasis: Verwenden Sie dasselbe Werkzeug, Formnest, dieselbe Harzcharge und Trocknungsbedingung und halten Sie Maschine, Werkzeugtemperiersystem, Kühlanschlüsse, Probenahmezeit und Prüfbeleuchtung konstant. Wenn die Ausgangsbasis selbst driftet, hat ein vermeintlicher Ein-Variablen-Vergleich keine verlässliche Aussagekraft.
Beginnen Sie mit einer Bedingung, die dem Defektort am nächsten kommt, und passen Sie diese in kleinen Schritten an. Zu den Kandidaten gehören das Einspritzgeschwindigkeitsprofil, die Schmelzetemperatur, die Werkzeugoberflächentemperatur, der Umschaltpunkt von Geschwindigkeit auf Druck und der Nachdruck. Sobald die Ausgangsbasis stabil ist, ändern Sie jeweils nur einen Sollwert, während alle anderen steuerbaren Bedingungen unverändert bleiben. Dies ist eine Einzelvariablen-Überprüfung. Der Bericht muss auch die tatsächlichen Prozessausgaben aufzeichnen, da diese Bedingungen miteinander interagieren. Eine Änderung der Einspritzgeschwindigkeit kann auch die Füllzeit, den Spitzendruck und die Schererwärmung beeinflussen. Eine Änderung der Schmelzetemperatur verändert die Viskosität und das Druckverhalten. Das Ablesen nur des Einstellungsbildschirms kann eine interagierende Reaktion wie eine einzelne Ursache erscheinen lassen.
| Vergleich | Ausgangsbasis, die unverändert bleiben muss | Tatsächliche Reaktion zur Erfassung | Ergebnisse interpretieren |
|---|---|---|---|
| Spritzgeschwindigkeitsprofil | Material, Werkzeugtemperatur, Nachdruck und Kühlung | Füllzeit, Druckverlauf und Fehlergrenze | Wenn sich das Erscheinungsbild wiederholbar mit der Geschwindigkeit ändert, ist das Fließverhalten beteiligt, aber die Formnestabbildung ist nicht automatisch ausgeschlossen. |
| Schmelzetemperatur | Geschwindigkeitseinstellungen, Harzzustand und Werkzeugtemperatur | Tatsächliche Schmelzetemperatur oder verfügbare Prozessaufzeichnungen, plus Druckreaktion | Wenn sich die Fehlerintensität über Versuche hinweg gleichmäßig und wiederholbar ändert, untersuchen Sie weiterhin die Schmelzegleichmäßigkeit und den Füllvorgang; verwenden Sie Viskosität oder Druck nur als erklärende Hinweise. |
| Formoberflächentemperatur | Kühlanschlüsse, Strömungszustand und alle anderen Einstellungen | Gemessene Temperatur und Stabilisierungszeit | Wenn sich der lokale Glanz mit der Temperatur ändert, überprüfen Sie die Wärmeübertragung und die Kühlkonsistenz in diesem Bereich erneut. |
| Umschaltpunkt von Geschwindigkeit auf Druck oder Nachdruckniveau | Füllphase und Abkühlzeit | Teilegewicht, Druckverhalten und lokales Erscheinungsbild | Wenn sich Gewicht und Aussehen gleichzeitig ändern, ist es wahrscheinlicher, dass die Nachdruckphase dazu beiträgt. |
Wenn mehrere Bedingungen stark gekoppelt sind, kann ein Ein-Variablen-Test nur eine allgemeine Richtung aufzeigen und sollte nicht zu einer Schlussfolgerung auf eine einzige Ursache führen. Innerhalb der technischen Grenzen des Prozesses kann dann ein kleines kombiniertes Experiment eingesetzt werden. Führen Sie zwei oder drei Schlüsselbedingungen in vorbestimmten Kombinationen aus und sammeln Sie genügend stabile Teile aus jeder Bedingung. Das Design muss den tatsächlichen Zustand von Maschine, Harz und Form widerspiegeln; eine generische Parametertabelle kann nicht direkt angewendet werden.
Welche Ausgangsbedingungen müssen für die Verifizierung festgelegt werden?
Die Verifizierung nach einer Reparatur oder Prozessanpassung muss drei Fragen beantworten: Was hat sich geändert, ob die anderen Bedingungen vergleichbar blieben und ob die Änderung wiederholbar ist. Für die Kavität sind die Beobachtungskoordinaten, die Reinigungsmethode, der Lichtwinkel, die Vergrößerung und der behandelte Bereich für jeden Zyklus festzulegen. Beim Polieren sind Werkzeug, Medium, Bediener, Dauer und Richtung zu protokollieren, wobei die Dauer selbst nicht als Akzeptanzkriterium zu behandeln ist. Bei Formversuchen sind die Harzcharge und der Zustand, die Maschine, die Kavität, die Formtemperatur und die Kühlanschlüsse festzulegen und sowohl die Sollwerte als auch die verfügbaren tatsächlichen Prozessdaten zu speichern.
Für jede Revision ist mindestens ein Satz standardisierter Formnestfotos und der entsprechenden Formteile aufzubewahren. Die Referenznummer sollte die zugehörigen EDM-, Polier-, Probespritz- und Qualitätsaufzeichnungen abrufen. Definieren Sie die Bewertungsmethode vor dem Test: Vergleichen Sie die Anzahl und Verteilung von Poren, die Begrenzung und Richtung der Orangenhaut, Änderungen des Formteilglanzes und ob die Oberflächenmerkmale des Formnests an der entsprechenden Stelle des Teils noch abgebildet werden. Bestätigen Sie außerdem, dass die Reparatur Kanten, Abmessungen oder andere Funktionsflächen nicht beschädigt hat. Ohne vordefinierte Bewertungskriterien kann eine Oberfläche, die lediglich „etwas heller aussieht“, leicht als Ergebnis missverstanden werden.
Beenden Sie weitere Versuche und Irrtümer in einem von drei Fällen: wenn der gleiche Polier- oder Formgebungsvorgang kein wiederholbares Erscheinungsbild erzeugt, wenn eine Basislinienverschiebung den Vergleich unmöglich macht oder wenn der Defekt sich ausbreitet und geometrische Oberflächen sich zu verschlechtern beginnen. Stellen Sie in den ersten beiden Fällen vergleichbare Bedingungen wieder her. Im dritten Fall vergleichen Sie den aktuellen Zustand sofort mit den Aufzeichnungen vor der Reparatur und prüfen Sie erneut, ob eine Materialprüfung, eine vorgeschaltete EDM-Korrektur (Funkenerosion) oder eine Änderung des Polierprozesses erforderlich ist.
Um Lochfraß und Orangenhaut auf einer Spiegeloberfläche zu beheben, bewahren Sie zunächst die ursprüngliche Topographie und grenzen Sie dann die Untersuchung ein, indem Sie Hinweise von der Stahloberfläche, vom Formteil und von den tatsächlichen Bearbeitungsbereichen trennen. Führen Sie vergleichbare Aufzeichnungen für jeden Reparaturschritt und jeden Probespritzgießversuch. Selbst wenn der Fehler noch nicht beseitigt wurde, zeigen diese Aufzeichnungen, wo die nächste Untersuchung beginnen sollte.





