
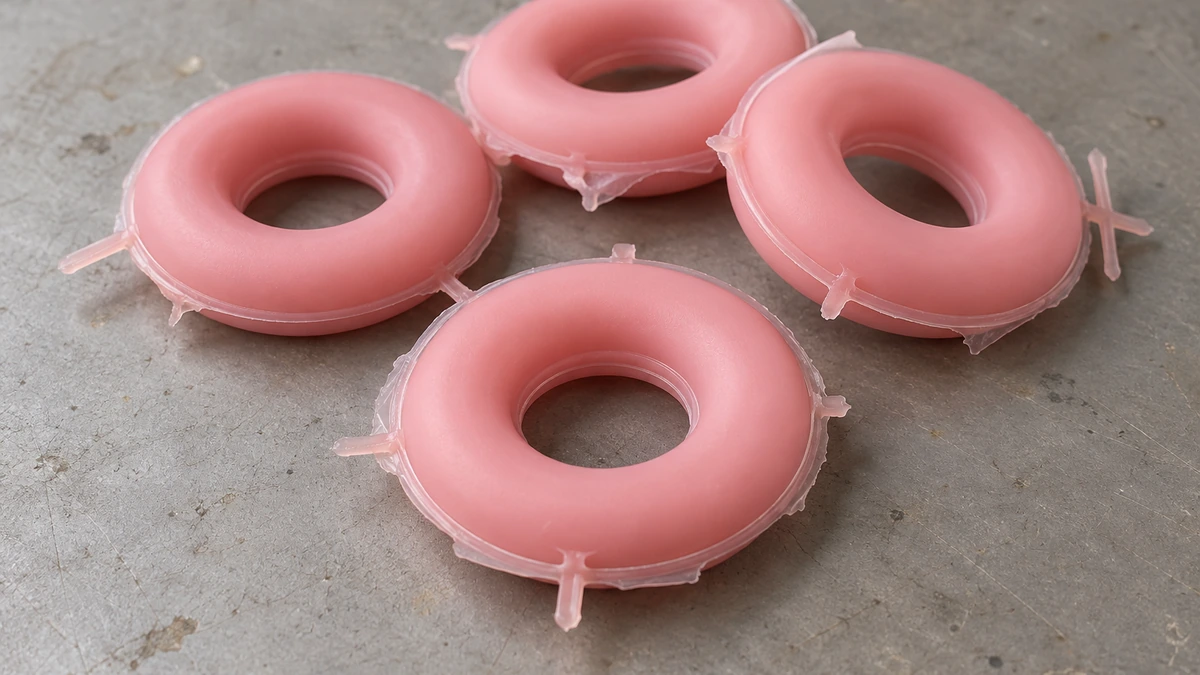
Si las rebabas de una muestra son gruesas o generalizadas, no reduzca inmediatamente la carga de caucho. También pueden estar relacionadas con la colocación de la carga, el cierre del molde, el flujo del compuesto o su comportamiento de vulcanización. Si reaparecen en el mismo lugar, compruebe primero cómo se acoplan las dos mitades del molde en lugar de dar por hecho que la superficie de partición está desgastada. Determine si las rebabas invaden la banda de contacto de sellado y después ordene las muestras sin desbarbar por ubicación, número de cavidad y ciclo de moldeo. El patrón debe ayudarle a decidir si la principal sospecha es una colocación irregular de la carga, material sobrante acumulado en una zona o una pérdida local de contacto del molde. Una vez identificada la causa más probable, cambie un solo elemento en cada prueba.
En moldsteells, cuando diseñamos, mecanizamos, montamos y realizamos pruebas generales de moldes de compresión, comprobamos conjuntamente el contacto de las superficies de partición, el estado del canal de rebose y las dimensiones críticas de las muestras. Para determinar si un sello es aceptable, la pieza real debe montarse mediante el método acordado y probarse en sus condiciones reales de funcionamiento. El aspecto de la muestra por sí solo no basta.
¿Cuándo afectan las rebabas al sellado?
La línea de partición de un producto moldeado es la marca que queda donde las dos mitades del molde cierran sobre sus superficies de partición. La fina capa de caucho que sale por esa línea se denomina «rebaba». En las fábricas de Guangdong también puede llamarsepi feng. Estas características aparecen una junto a otra, pero no deben tratarse como el mismo defecto.
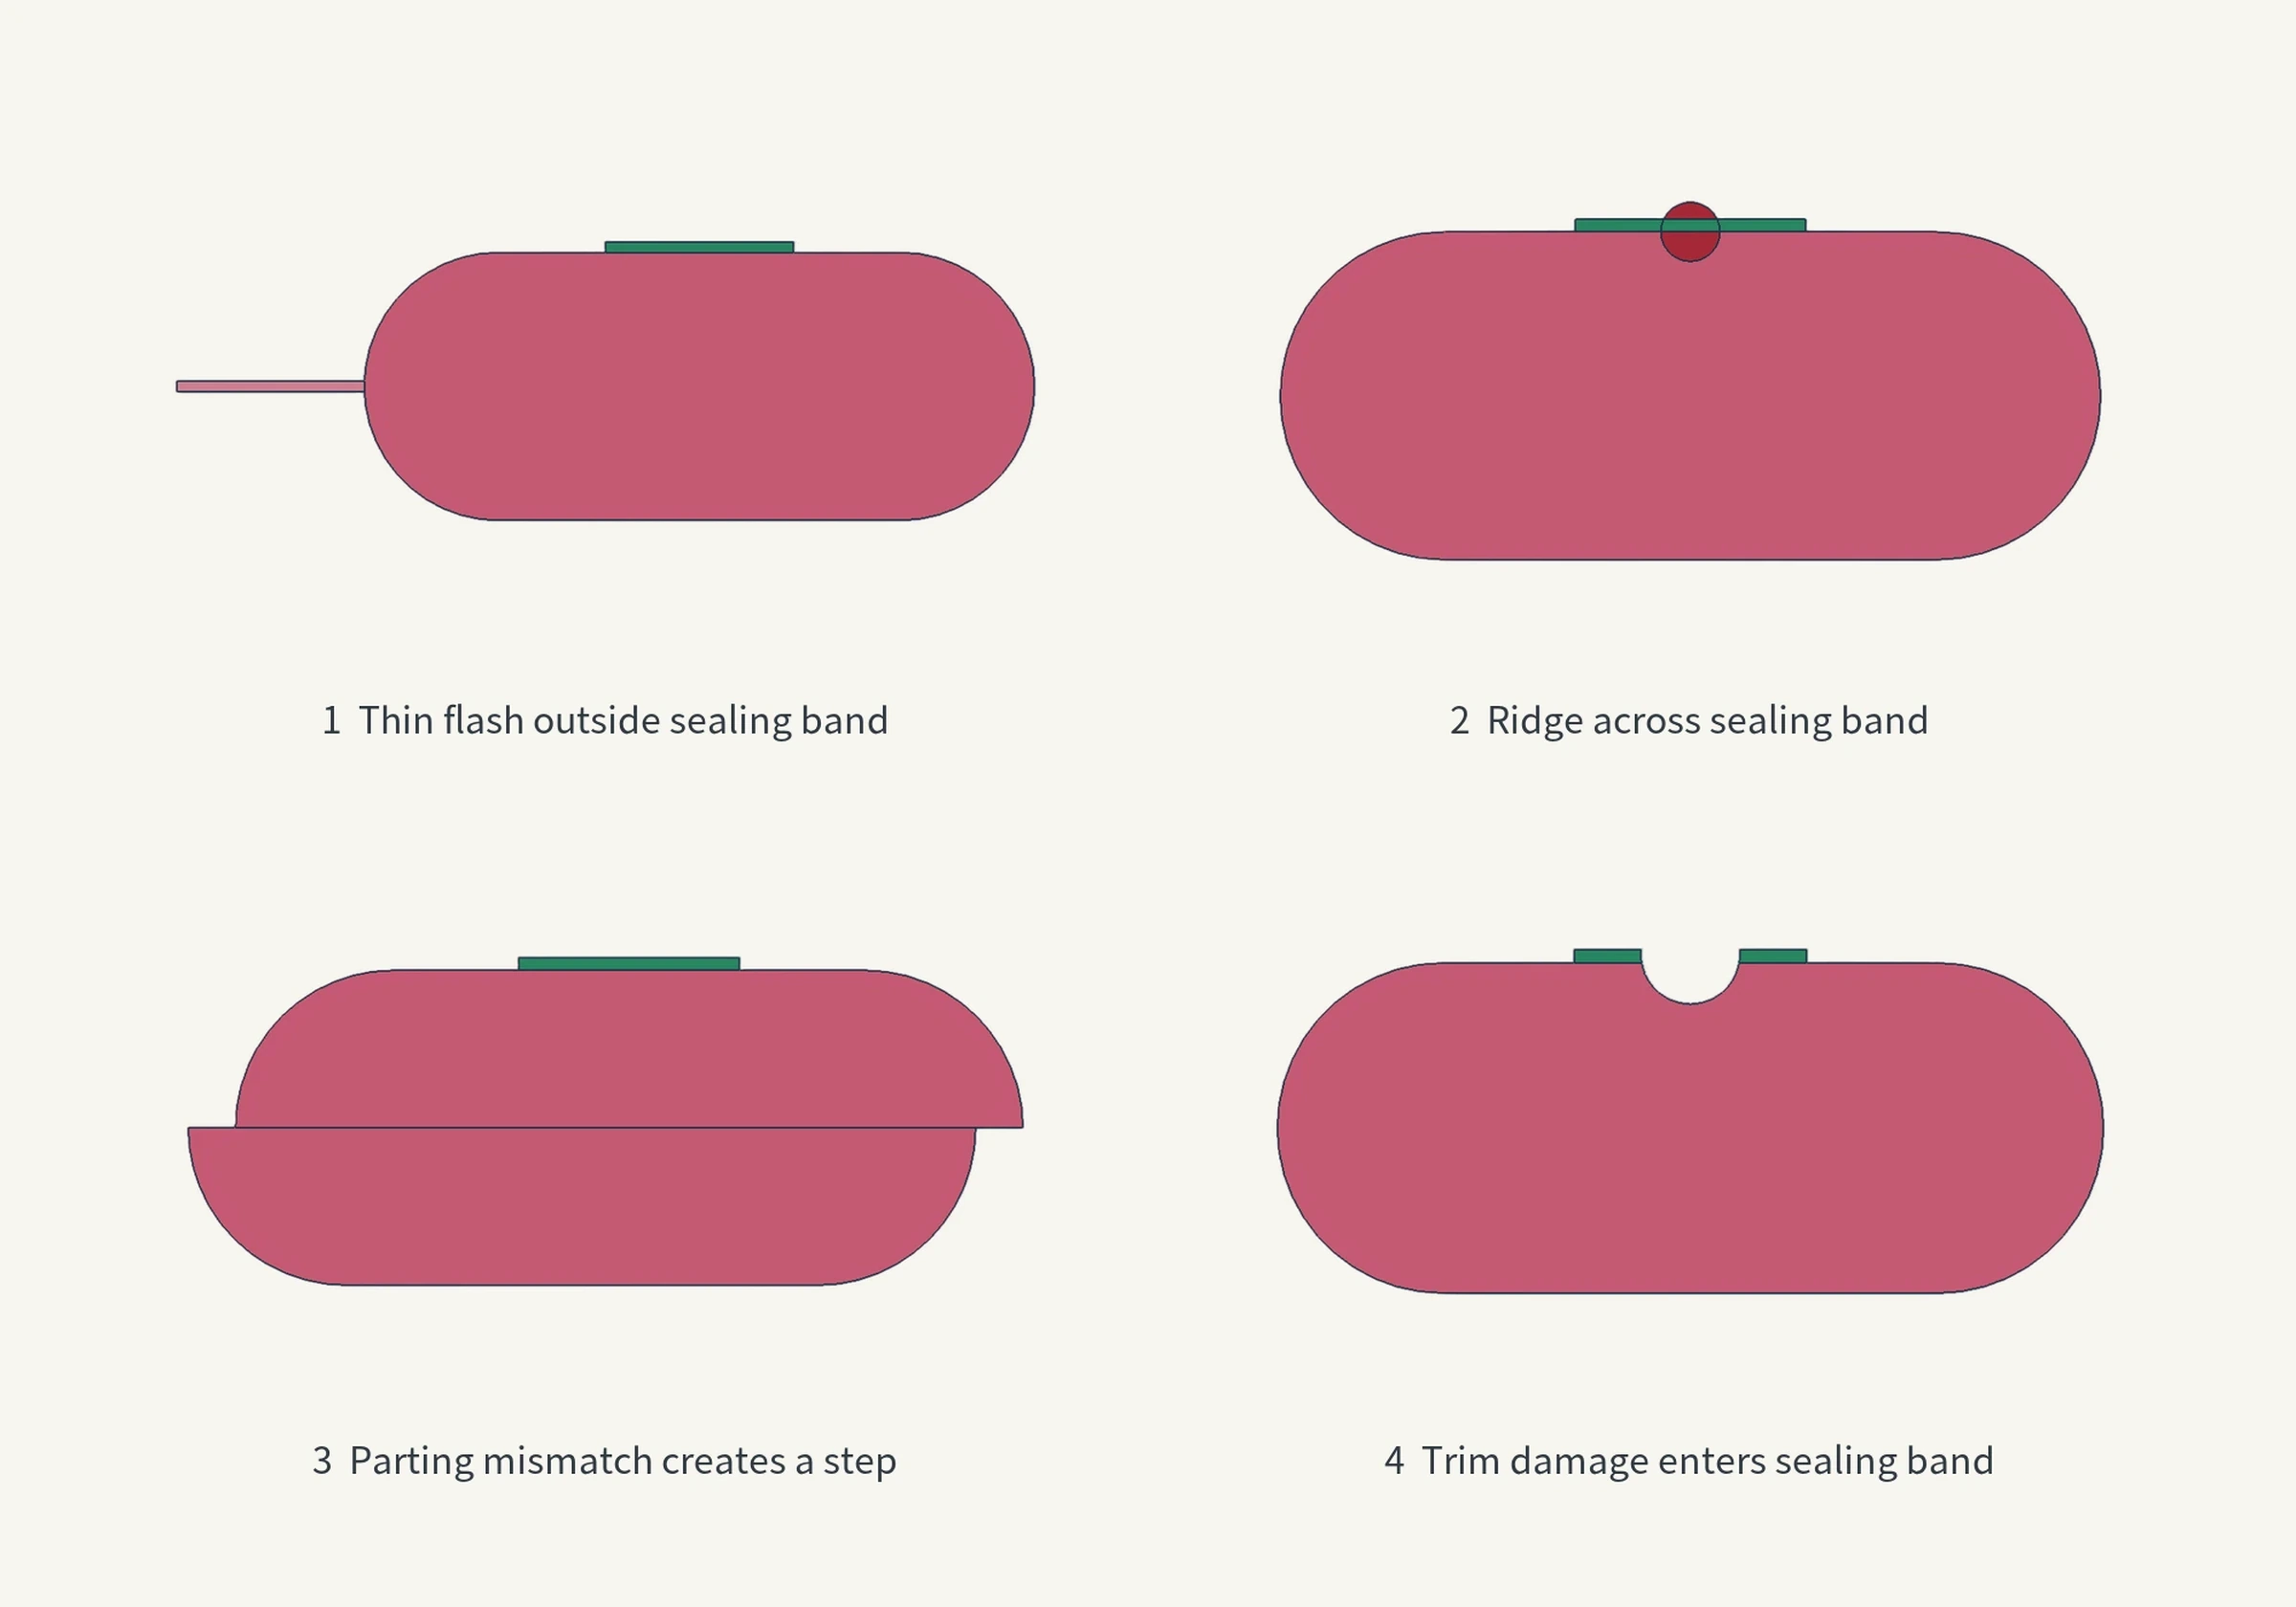
Empiece marcando la banda de contacto de sellado en el plano y en la muestra. Es la superficie anular que realmente entra en contacto y soporta la carga de sellado. Una rebaba fina situada íntegramente en un borde exterior no funcional puede afectar principalmente al aspecto y al desbarbado posterior. Una protuberancia continua de la línea de partición, un desajuste entre mitades, una muesca o una zona recortada de forma irregular que cruce la banda de sellado requiere una investigación funcional adicional. Sin la sección de la pieza, la geometría de la ranura, el medio, la presión y las condiciones de montaje, una fotografía por sí sola no demuestra que la rebaba visible cause fugas.
El desbarbado también tiene límites. Las tijeras pueden eliminar una prolongación fina de caucho, pero no una protuberancia de la línea de partición, ni corregir un desajuste entre las mitades del molde, ni recuperar un borde funcional dañado. Un corte demasiado profundo también puede dejar una muesca en el borde de sellado. Una muestra desbarbada de aspecto liso solo demuestra que se ha eliminado la película sobrante. No sustituye a la comprobación del perfil, las dimensiones críticas y la función de sellado.
Conserve muestras sin desbarbar antes de ajustar el molde
No comience la investigación mecanizando o modificando el molde. Después del desmoldeo, fotografíe el conjunto completo del molde, conserve al menos un grupo de muestras sin desbarbar y registre el número de cavidad, el ciclo de moldeo, el lote del compuesto, el peso de carga por ciclo, la forma de la preforma y la colocación de la carga. Anote qué lado recoge el rebose, así como cualquier caucho atrapado o daño en la superficie de partición.
Si los primeros ciclos no se numeraron, no necesita esperar a disponer de registros perfectos para empezar. Agrupe las muestras del mismo lote y compruebe si la condición afecta a todas las cavidades o se concentra en una. Después observe si se repite en una ubicación fija. Si los indicios actuales solo permiten eso, limite la conclusión a ese nivel. Desde el siguiente ciclo, añada números de cavidad y ciclo y utilice los mismos identificadores para los pesos y las fotografías.
Una muestra sin desbarbar conserva las huellas originales de dónde cruzó el caucho la interfaz cerrada y dónde se acumuló el material sobrante. Si primero se recortan las muestras y después el equipo recurre a la memoria para discutir qué lado era más grueso, resulta difícil determinar si una mejora posterior provino de cambiar la carga, modificar una ranura o ajustar el contacto de la superficie de partición.
No fotografíe únicamente el pequeño tramo más grueso. Empiece con una imagen general que muestre el número de cavidad y toda la línea de partición; después añada primeros planos en posiciones fijas. Mantenga la iluminación, el ángulo y la escala lo más constantes posible en cada conjunto. Los registros no tienen que convertirse en un gran sistema de documentación de calidad. Solo deben vincular cada observación al ciclo, la cavidad, el peso y la colocación de la carga y la ubicación de las rebabas, para que la siguiente prueba tenga una base sólida.
Cómo interpretar los patrones de ubicación, cavidad y ciclo
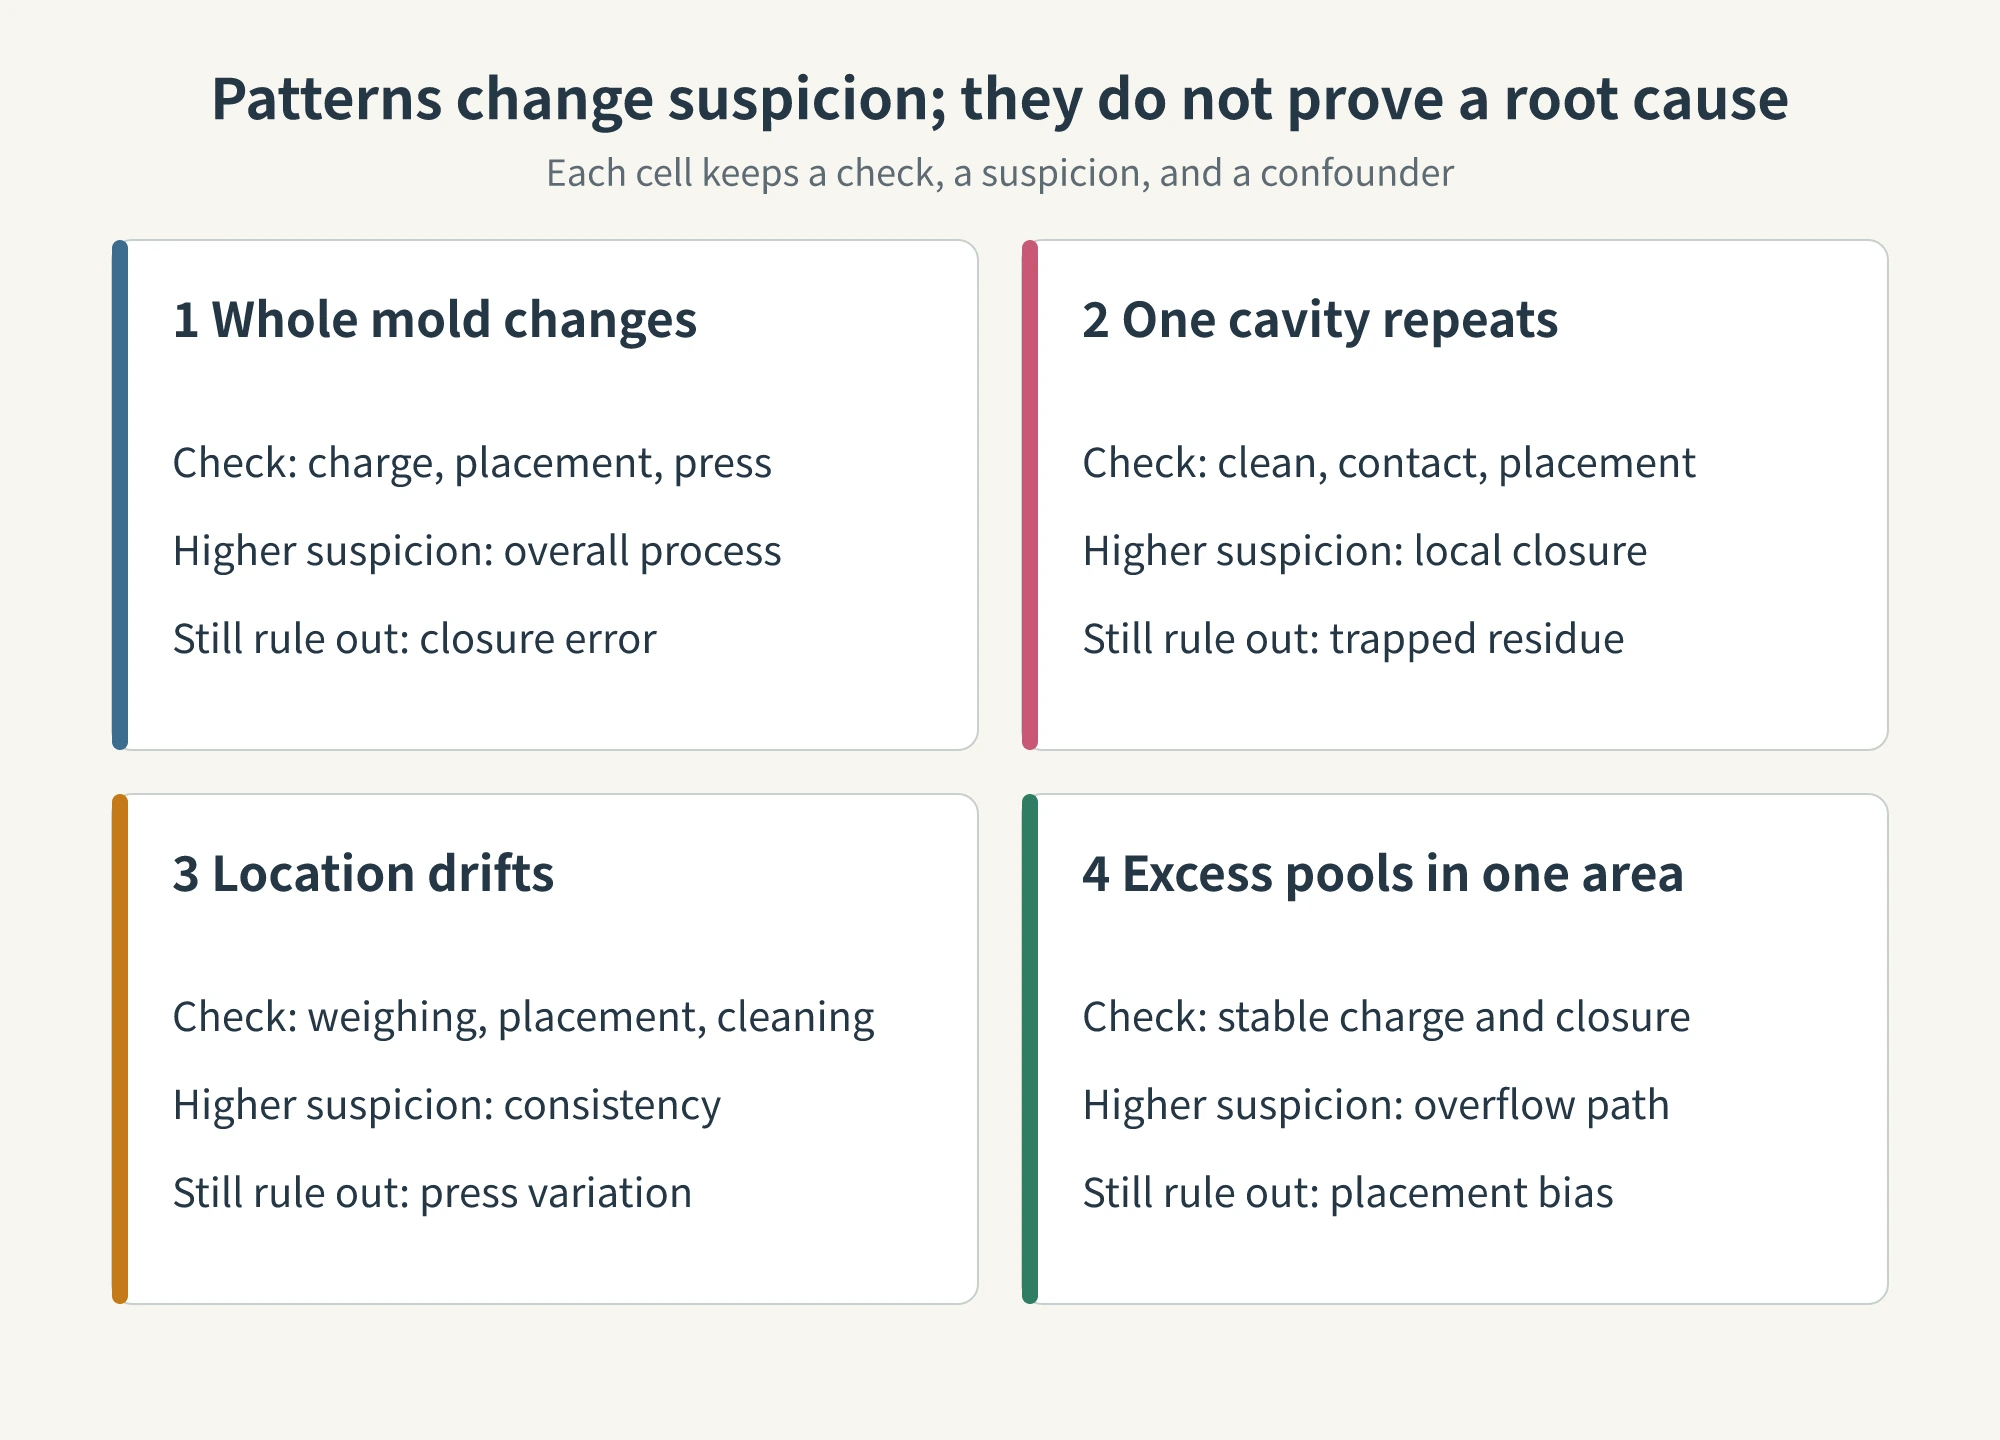
Ordenar las muestras permite decidir qué inspeccionar después, no declarar una causa raíz a partir de un mapa de ubicaciones. Las rebabas en el moldeo por compresión pueden depender simultáneamente del peso de la carga, la forma y colocación de la preforma, el diseño y ajuste del molde, la presión de cierre, el flujo del compuesto y las condiciones de vulcanización. Un mismo resultado visible puede deberse a varias variables que actúan conjuntamente.
Si todas las cavidades generan rebabas a la vez y estas varían con el peso o la colocación de la carga, la carga y el método de carga pasan a ser causas más probables. No obstante, antes de reducirla, compruebe el estado de la prensa, el cierre general del molde y los ajustes básicos de moldeo. Un cambio que afecta a todo el molde no demuestra que todas las superficies de partición estén en buen estado.
Si una cavidad o una zona local genera la misma rebaba durante varios ciclos consecutivos, inspeccione primero la limpieza de la superficie de partición, las huellas de contacto, los daños, el apoyo de las cargas y el recorrido de la carga en esa cavidad. Una ubicación fija hace más probable un problema de cierre local, pero no demuestra que la superficie del molde esté desgastada. Una preforma colocada fuera del centro durante muchos ciclos o caucho residual atrapado repetidamente en el mismo punto puede producir un patrón similar.
Si la ubicación de las rebabas cambia entre ciclos, compruebe primero el pesaje, la colocación de la preforma, el material atrapado, la limpieza, la uniformidad del trabajo del operario y el estado de la prensa. Si el peso de carga y el cierre del molde son estables, pero el caucho sobrante sigue acumulándose en una zona, incluya la vía de rebose, las obstrucciones y la estructura de desgarro en la siguiente inspección.
También aparecen patrones mixtos. Las rebabas pueden ser excesivas en todo el molde mientras una cavidad presenta una zona mucho más gruesa siempre en el mismo lugar. No fuerce una explicación única. Primero mantenga constantes el peso y la colocación de la carga y las condiciones de la prensa para todo el molde. Después investigue la limpieza, el contacto y la colocación de la carga en la cavidad excepcional. Separar el cambio general de la diferencia local muestra qué factor explica el estado global y cuál explica únicamente la anomalía de una cavidad.
Modifique primero la carga solo si se cumplen dos condiciones
Un ajuste pequeño y controlado de la carga solo es una primera prueba adecuada si se cumplen dos condiciones. Primero, las rebabas deben variar con el peso de la carga, la forma de la preforma o la colocación de la carga. Segundo, las comprobaciones de limpieza, material atrapado, alineación y cierre local no deben mostrar ninguna anomalía estable en una posición fija. Si falta cualquiera de estas condiciones, no reduzca la carga simplemente porque parezca haber demasiado caucho en el molde.
En cada prueba, cambie solo una de estas variables: peso de la carga, forma de la preforma o colocación de la carga. Mantenga constantes las otras dos, junto con el lote del compuesto, las condiciones principales de moldeo y el método de muestreo por cavidad. Utilice el mismo sistema de identificación para las muestras anteriores y posteriores al cambio. No se limite a buscar menos rebabas. Compruebe si su ubicación, espesor y borde residual cambian con el ajuste y si el perfil de cada cavidad sigue llenándose por completo.
Un exceso de caucho puede aumentar el material sobrante en la línea de partición, mientras que una cantidad insuficiente puede causar falta de llenado, llenado local incompleto o un perfil incompleto. Si aparece falta de llenado, empeora una dimensión crítica o el sellado se vuelve inestable, detenga la prueba y vuelva a las condiciones de referencia anteriores. No existe un porcentaje universal de reducción de carga para esta situación. La magnitud del ajuste debe establecerse según el volumen de la pieza, el comportamiento del compuesto y la capacidad del proceso existente.
Evalúe el canal de rebose cuando el caucho sobrante no tenga una vía controlada
Un canal de rebose proporciona un destino controlado al caucho sobrante. Gestiona su recorrido y si las rebabas resultantes pueden eliminarse limpiamente. No puede cerrar correctamente una superficie de partición abierta o mal ajustada. Un venteo ofrece una salida al gas de la cavidad. Un canal de rebose recibe el caucho que cruza la banda de control de rebaba. Una ranura de desgarro facilita la separación de las rebabas en el acabado posterior. La banda de control de rebaba es la estrecha zona entre el borde de la cavidad y el canal de rebose que controla la sección fina de la rebaba. Estos cuatro elementos tienen funciones diferentes y no deben tratarse como un único tipo de ranura.
Antes de evaluar un cambio en el canal de rebose, confirme tres puntos: el peso y la colocación de la carga son estables; el contacto básico de las superficies de partición es aceptable; y el caucho sobrante sigue acumulándose en la misma zona, se desgarra de forma imprevisible o encuentra una vía de rebose obstruida o ineficaz. Si no se cumplen estas condiciones, ampliar el canal puede cambiar el síntoma visible sin demostrar que se ha corregido el problema de cierre.
Después de un cambio estructural, compruebe algo más que el rebose y el resultado del desbarbado. Verifique que la cavidad sigue llenándose por completo, que la evacuación del aire no ha empeorado, que el desprendimiento de las rebabas no daña la pieza y que el borde funcional de sellado permanece intacto. Ninguna anchura, profundidad o volumen de canal es válido para todos los compuestos, piezas y configuraciones de molde. No deben copiarse directamente las dimensiones de otro proyecto.
Actúe sobre la superficie de partición solo cuando se repita un defecto local
Las superficies de partición entran en contacto al cerrar el molde, y modificarlas es la menos reversible de las tres actuaciones aquí descritas. Pase al ajuste de contacto, el ajuste de superficies o la reparación solo si, después de limpiar, la misma cavidad y ubicación siguen produciendo una protuberancia o un desajuste repetidos, y si las huellas de contacto, las mediciones diagonales u otras comprobaciones también indican pérdida local de contacto, daños o apoyo desigual de las cargas.
Deténgase si el defecto no puede reproducirse, la comprobación del contacto no coincide con la ubicación de las rebabas o la corrección propuesta afectaría a una referencia o al perfil de la cavidad. Una ubicación fija no sustituye a la medición, y la superficie del molde no debe repasarse con piedra ni pulirse basándose solo en la experiencia. Las fuentes técnicas públicas tampoco respaldan una cantidad universal de material que eliminar.
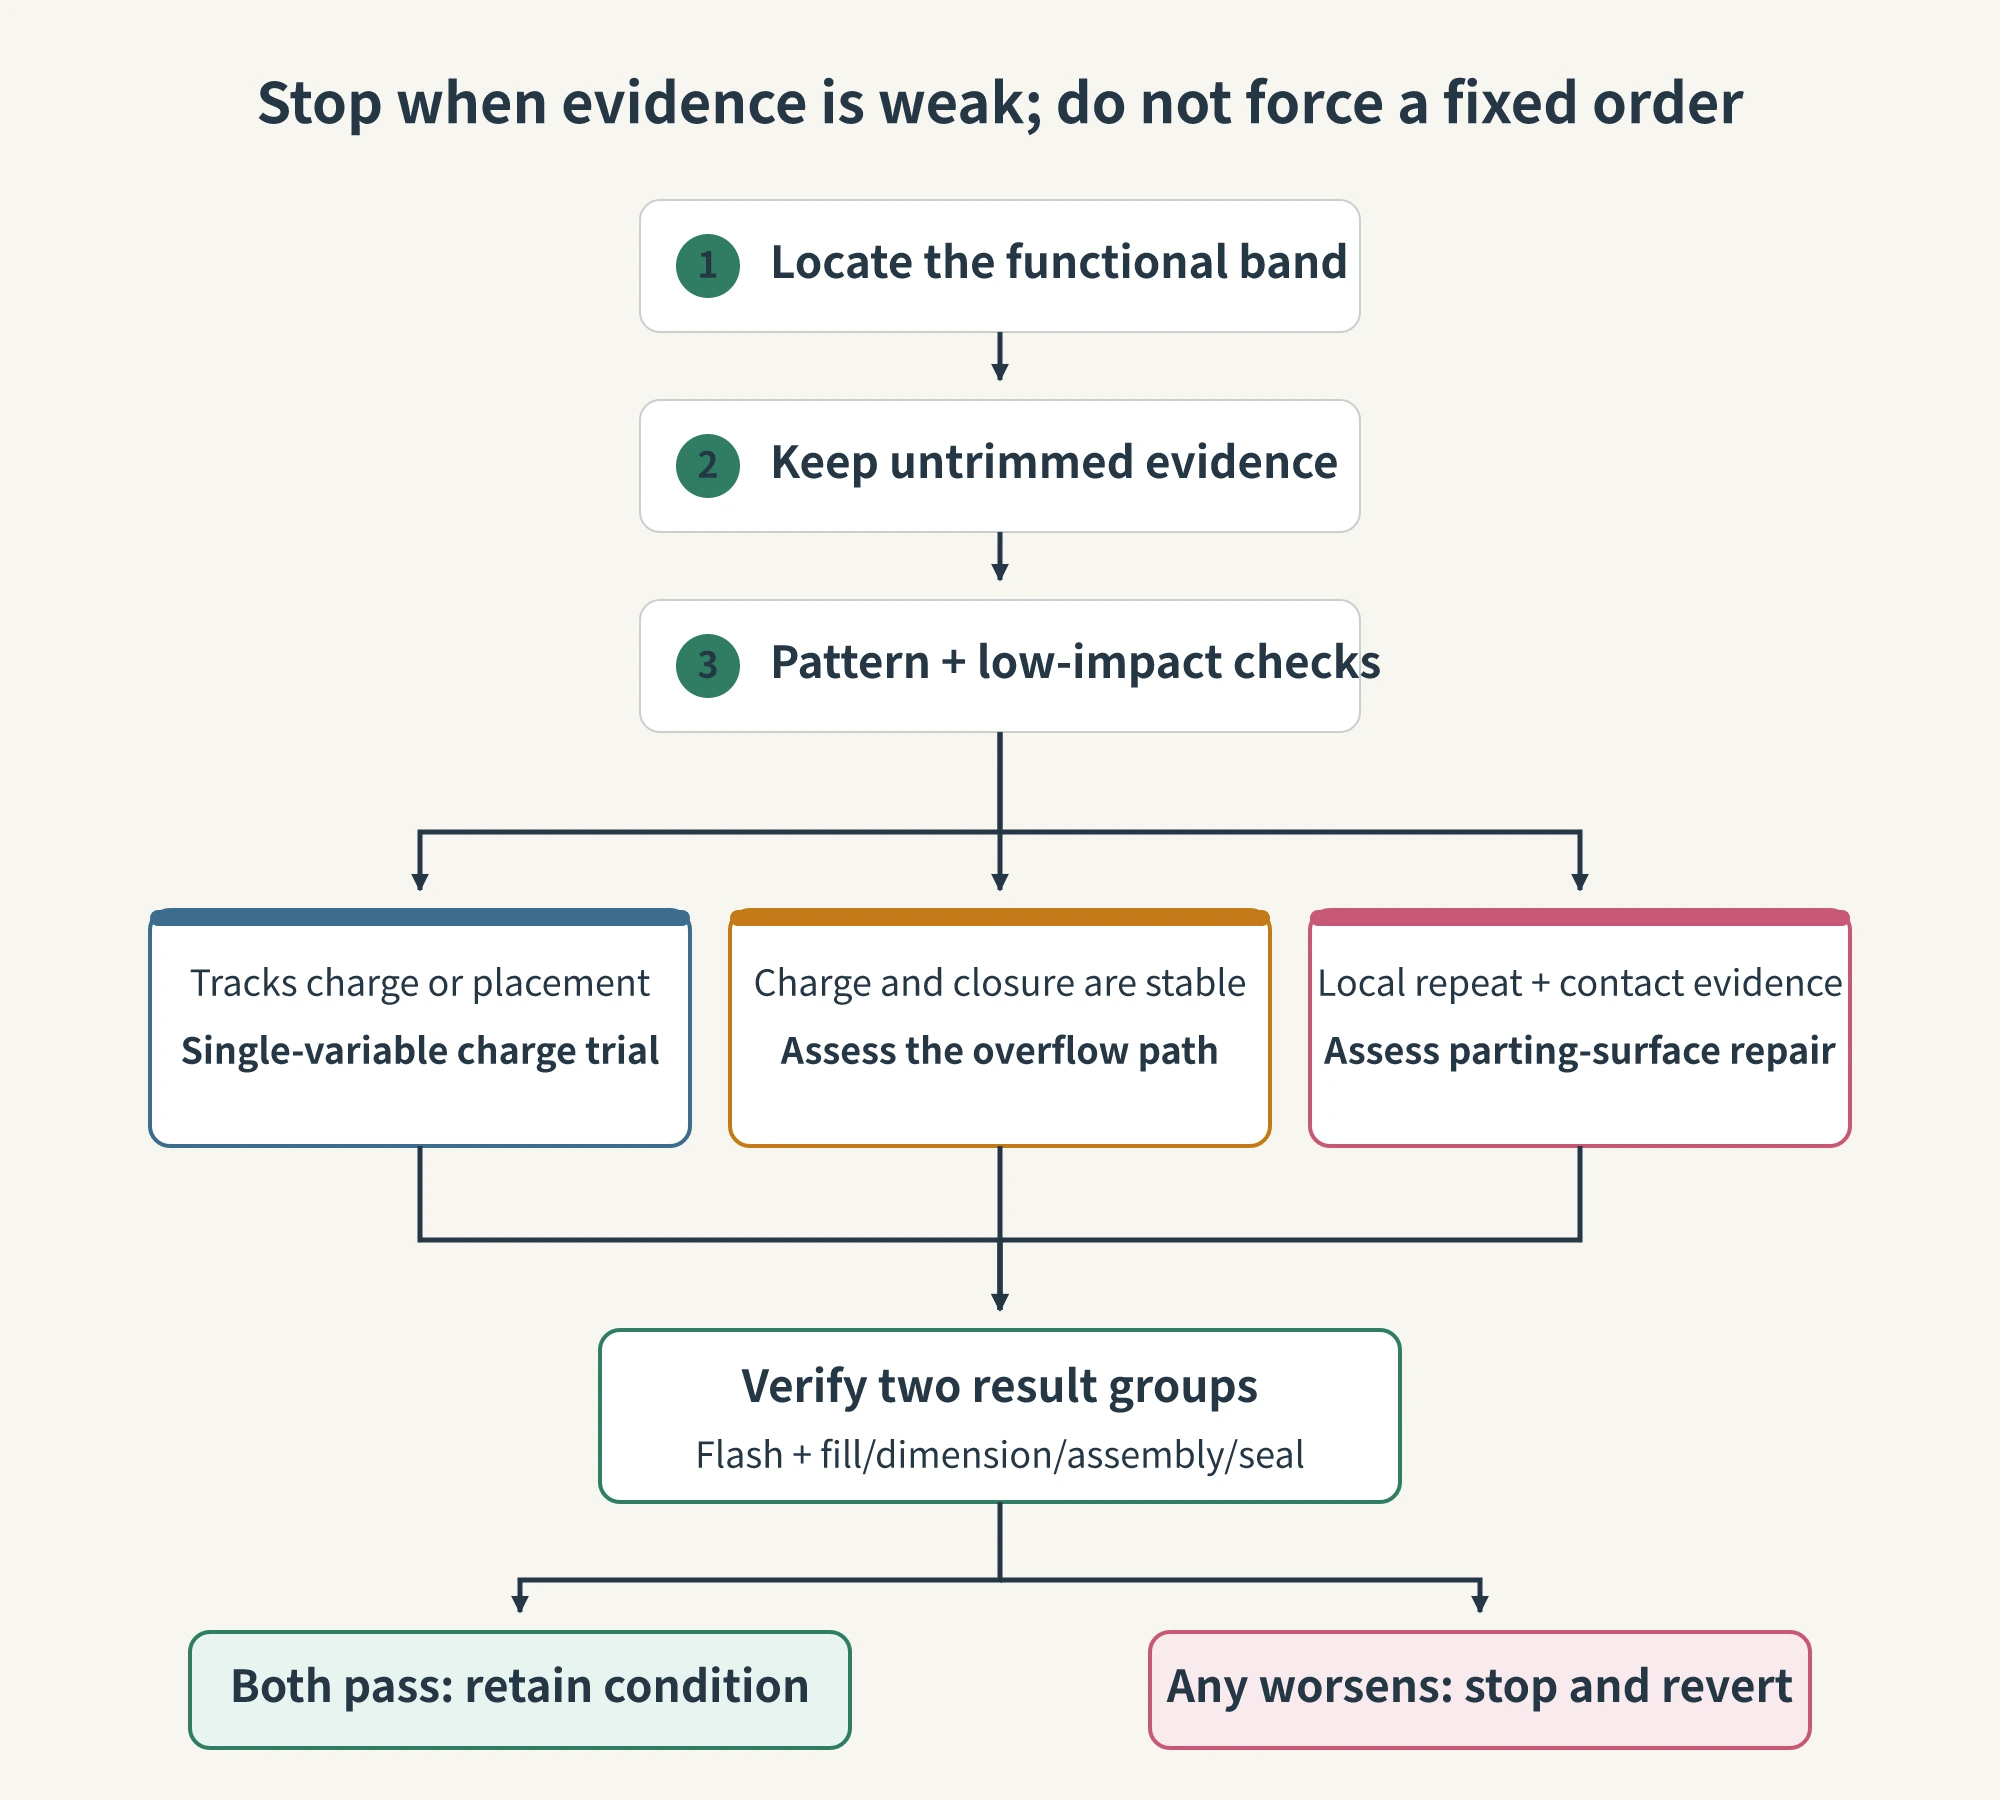
En cuanto a reversibilidad, una pequeña prueba de carga es lo más fácil de deshacer. Una modificación de la estructura de rebose es más difícil de revertir. El ajuste de contacto o la reparación de la superficie de partición son lo más difícil de devolver al estado anterior. Este orden refleja una dificultad creciente de reversión y la necesidad de indicios más sólidos. No significa que todos los proyectos deban reducir primero la carga, modificar después el canal y reparar finalmente la superficie. Si los indicios de un defecto local fijo de cierre son suficientemente sólidos, intervenir directamente en la superficie de partición puede ser lo correcto. Si son débiles, no deben modificarse conjuntamente los tres elementos.
Menos rebabas no significa que el trabajo haya terminado
Después de un cambio, revise al menos dos grupos de resultados. El primero comprende la ubicación y el espesor de las rebabas, el borde residual y el perfil tras el desbarbado. El segundo incluye la integridad del llenado, las dimensiones críticas, el montaje y la función de sellado. El cambio solo es aceptable cuando ambos grupos son conformes. De lo contrario, el ajuste puede haberse limitado a trasladar el defecto a otro lugar.
Las comparaciones antes y después deben seguir las mismas reglas de registro. Si la referencia utiliza muestras sin desbarbar pero el cambio se juzga solo mediante piezas cuidadosamente acabadas, los aspectos no son comparables. Si han cambiado las condiciones de montaje o de funcionamiento de la prueba de sellado, la diferencia no puede atribuirse por completo al ajuste del molde. Conserve las muestras de referencia, las obtenidas tras el cambio y las desbarbadas. Responden a tres preguntas distintas: cómo cambiaron las rebabas, qué dejó el desbarbado y si se mantuvo la función.
| Resultado tras el cambio | Cómo interpretarlo |
|---|---|
| Las rebabas disminuyen mientras el llenado, las dimensiones, el montaje y el sellado permanecen estables | Mantenga estas condiciones y las muestras de comparación, y continúe la confirmación según los requisitos del proyecto. |
| Las rebabas disminuyen, pero aparecen falta de llenado, desviaciones dimensionales o inestabilidad del sellado | Deshaga el cambio. El defecto se ha desplazado en lugar de corregirse. |
| Las rebabas no muestran un cambio estable y el patrón de las muestras no se repite | Añada registros de cavidad, ciclo, carga y cierre antes de realizar más modificaciones en el molde. |
| Se repite un defecto local en una posición fija y la comprobación del contacto señala la misma zona | Solo entonces evalúe el ajuste de contacto o la reparación de la superficie de partición correspondiente. |
No puede decidir de antemano qué modificar sin examinar las muestras. Si las rebabas se limitan a un borde exterior, atienda primero al aspecto y a la calidad del desbarbado. Si el patrón sigue el peso o la colocación de la carga, empiece con una prueba de carga reversible. Si la carga y el cierre son estables, pero la vía de rebose sigue sin controlarse, evalúe la estructura de rebose. Si las rebabas reaparecen en una posición fija y la comprobación del contacto señala la misma zona, actúe sobre la superficie de partición. Si los indicios siguen siendo incompletos, conserve más muestras y continúe registrando datos. No cambie los tres elementos a la vez solo para que la superficie parezca más limpia.





