
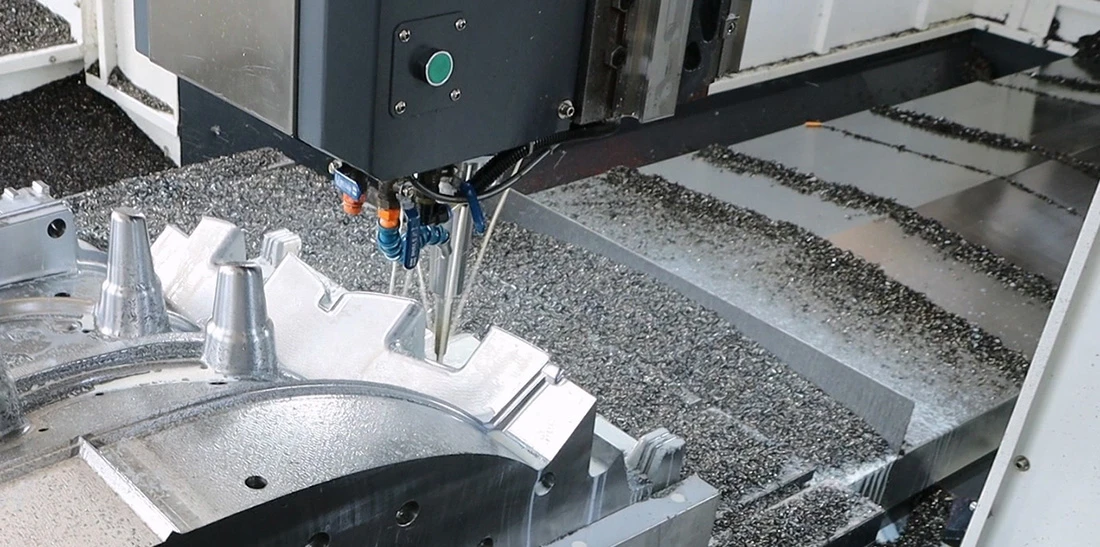
Nếu bạn đang phay lõi khuôn nhựa bằngNAK80và gần đây nhận thấy rằng nó ngày càng “khó cắt hơn”—vớimòn dao nhanh, thường xuyênmẻ cạnh, và thời gian chu kỳ dài hơn nhiều (ví dụ, những gì trước đây là1 chi tiết mỗi giờhiện mất3 giờ)—thì chi phí nhân công, chi phí dụng cụ và chi phí làm lại của bạn sẽ tăng lên cùng lúc. Trong hầu hết các trường hợp, đây là một trường hợp điển hình củabiến cứng nguội.
Chúng tôi cũng gặp vấn đề tương tự. Ban đầu, chúng tôi cho rằng đó hoàn toàn là vấn đề về dụng cụ, nhưng nút thắt thực sự nằm ở sự kết hợp giữaThông số cắtvàkiểm soát nhiệt/ứng suất.
ViệcMoldsteellsnhóm cuối cùng đã chia giải pháp thành ba lĩnh vực:lượng chạy dao, tốc độ, vàlàm mát + quản lý dụng cụ.
Bước 1: Giảm tốc độ tiến dao (từ 0.2 mm/vòng xuống 0.12 mm/vòng)
1) Tại sao giảm bước tiến giúp giải quyết hiện tượng biến cứng bề mặt
Trong quá trình phay, càng cao thìtốc độ chạy dao (mm/vòng), càng nhiều vật liệu được loại bỏ mỗi vòng quay, và tải trọng lên cạnh cắt càng cao. Đối vớiThép tiền cứngnhư NAK80, khi tải trọng và ma sát tăng lên, lớp bề mặt trải qua sựbiến dạng dẻo. Đây về cơ bản là “nén và làm cứng” bề mặt kim loại.
Giảm tốc độ tiến dao từ0.2đến0.12có nghĩa là lượng vật liệu được loại bỏ trên mỗi vòng quay trở thành:
0.12 ÷ 0.2 = 0.6
Tức là, tốc độ tiến dao được giảm khoảng40%, và tải trọng cạnh giảm đáng kể. Với bước tiến thấp hơn,lực nén tức thời, diện tích tiếp xúc ma sát, vàtải trọng cạnhđều giảm, làm cho bề mặt ít bị “biến cứng do gia công” hơn.
Điều này không chỉ giảm biến cứng do gia công mà còn giảm tải trọng dụng cụ—do đókéo dài tuổi thọ dao.
2) Tại sao lớp cứng hóa trở nên mỏng hơn khi giảm lượng chạy dao?
Khi tốc độ tiến dao quá cao, lực cắt tăng lên, và lớp vật liệu bị cứng hóa trở nên dày hơn và liên tục hơn. Sau khi giảm tốc độ tiến dao, lực cắt giảm, do đó lớp vật liệu bị cứng hóa tự nhiên mỏng hơn. Lần cắt tiếp theo có thể dễ dàng hơn đểcắt xuyên qua lớp vật liệu bị cứng hóavà đi vào vật liệu nền bình thường, phá vỡ chu trình cứng hóa—tuổi thọ dụng cụ được cải thiện đáng kể.
3) Tại sao việc giảm lượng chạy dao lại giảm ma sát và tăng nhiệt độ
Thép tiền cứng NAK80dễ bị ảnh hưởng bởi nhiệt độ và ma sát. Nếu lượng chạy dao quá cao, cạnh cắt sẽ chịu tải trọng lớn, dẫn đến nhiệt ma sát và nhiệt độ cao cục bộ. Bề mặt trải qua những thay đổi “nóng-lạnh” nhanh chóng, làm cho cấu trúc vi mô kém ổn định hơn, đồng thời tăng cường độ cứng bề mặt và hư hỏng bề mặt.
4) Sau khi giảm lượng chạy dao, dụng cụ ít có khả năng bị rung, kẹt hoặc mẻ
Ở các góc hoặc rãnh hẹp, dụng cụ có thể dễ dàng bị “kẹt” hoặc “rung”, và tốc độ tiến dao cao làm tăng khả năng này. Khi hiện tượng kẹt/rung xảy ra, cạnh cắt không còn cắt sạch mà thay vào đó liên tục cọ xát và nén bề mặt—điều này “nhào nặn” lớp bề mặt thành một vùng cứng, làm cho hiện tượng biến cứng do gia công trở nên tồi tệ hơn. Tốc độ tiến dao thấp hơn giúp giảm kẹt/rung, do đó bề mặt ít bị cọ xát và cứng lại nhiều lần hơn.
Bước 2: Tăng tốc độ cắt
1) Tăng tốc độ cắt từ 150 m/phút lên 220 m/phút
Tăng tốc độ cắt từ150đến220 m/phútcó thể mang lại những lợi ích sau—với điều kiện bạn cũng sử dụng dụng cụ hiệu suất cao hơn (chẳng hạn nhưHợp kim cứng phủ TiAlN) và điều chỉnh bước tiến/chiều sâu cắt phù hợp vớităng cường làm mát và thoát phoi:
- Thời gian gia công mỗi chi tiết ngắn hơn(thường35–40%)
- Năng suất cao hơn(khoảng40%+)
- Chất lượng bề mặt tốt hơn(ví dụ,Ra 1.6 → Ra 0.8)
- Lượng vật liệu cần đánh bóng ít hơn(giảm khoảng30%)
Kết quả là, cả thời gian sản xuất và tổng chi phí đều có thể được giảm cùng lúc.
2) Sử dụng dụng cụ cacbua phủ TiAlN
Lợi thế chính củaDao cắt carbide phủ TiAlNlà lớp phủ có thể duy trì độ cứng cao và khả năng chống oxy hóa ở nhiệt độ cao (lên đến khoảng800°C). Nó cũng mang lại bề mặt mịn hơn và khả năng trơ hóa học tốt hơn, giúp giảm ma sát và ngăn ngừahiện tượng dính bavia (BUE)/bám dính vật liệu. Điều này hỗ trợ tốc độ cắt cao hơn và các chiến lược cắt nông.
Trong thực tế, tuổi thọ dụng cụ có thể cải thiện từ “thay thế mỗi 1 giờ” thànhdài hơn nhiều lần(thường5–7×hoặc thậm chí hơn. Đồng thời, độ nhám bề mặt có thể giảm xuống cònRa< 0.4, tăng năng suất và giảm đáng kể tổng chi phí.
Bước 3: Tăng cường làm mát và bôi trơn—Sử dụng dung dịch cắt gọt gốc dầu, và kiểm tra cạnh cắt sau mỗi 10 phút
Vai trò của dung dịch cắt gọt gốc dầu
Đối với gia công khuôn NAK80, chuyển sang mộtdầu cắt gọt gốc dầuchủ yếu cung cấp khả năng bôi trơn mạnh hơn. Vớiphụ gia chịu cực áp (EP)(như lưu huỳnh/clo/phốt pho), nó tạo thành một lớp màng bôi trơn bảo vệ dưới nhiệt độ và áp suất cao. Điều này giúp giảm đáng kểma sát dao-phôivà ngăn chặnhiện tượng dính baviavàtrầy xước, đồng thời tản nhiệt và cải thiện việc thoát phoi. Kết quả là bề mặt hoàn thiện tốt hơn, ít phế liệu biến dạng hơn và tuổi thọ dụng cụ tăng gấp nhiều lần.
Kiểm tra cạnh cắt sau mỗi 10 phút
Giá trị cốt lõi của việc “kiểm tra cạnh cắt sau mỗi 10 phút” là giám sát chu kỳ ngắn củamòn dao/mẻ cạnh, ngăn chặn cạnh bị hỏng ngay lập tức gây ra vết xước bề mặt, biến động kích thước và tăng lượng dư đánh bóng. Một cách tiếp cận hiệu quả hơn là nâng cấp nó thành một hệ thống tiêu chuẩn hóa:danh mục kiểm tra/Quy trình vận hành tiêu chuẩn (SOP) + theo dõi tuổi thọ dao, hoặc giám sát dựa trên điều kiện thông quarung động, lực cắt, hoặcgiám sát trực quan. Sau đó điều chỉnh khoảng thời gian kiểm tra một cách linh hoạt theo mức độ quan trọng của quy trình (ví dụ, giữ10 phútđối với các chi tiết quan trọng, kéo dài đến15–30 phút(đối với các khu vực không quan trọng), đảm bảo chất lượng đồng thời giảm thiểu thời gian ngừng máy không cần thiết.
Ủ giảm ứng suất sau gia công thô
Sau khi gia công thô khuôn NAK80, thực hiện mộtchu trình ram nhiệt độ thấp (200°C × 1 giờ) chủ yếu là đểgiảm ứng suất dưđược tạo ra trong quá trình gia công thô và ổn định cấu trúc vi mô. Điều này giúp ngăn ngừa biến dạng, trôi kích thước hoặc các vết nứt siêu nhỏ trong các công đoạn tiếp theoGia công tinh, EDM, hoặcđánh bóng. Giữ nhiệt độ ở khoảng200°Ccũng giúp giảm thiểu mọi tác động đến độ cứng ban đầu.





