
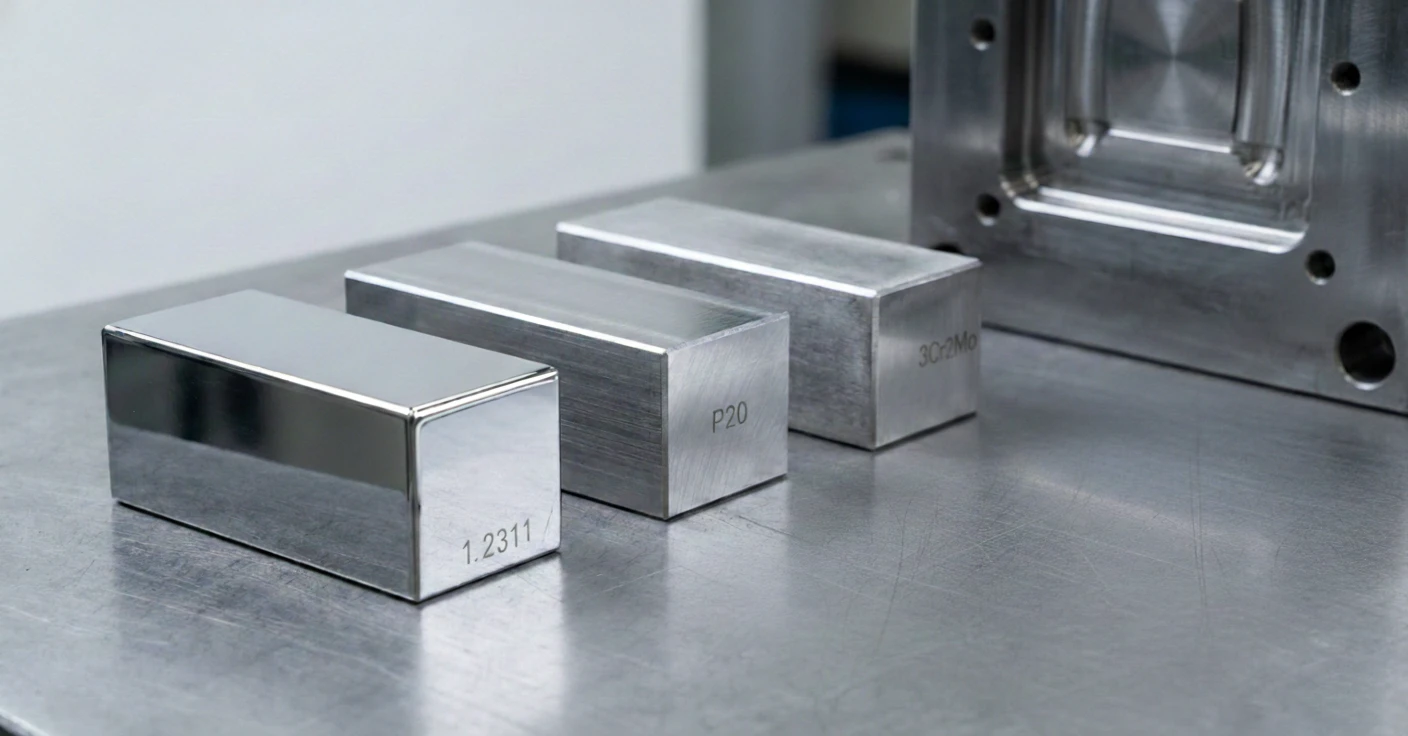
Vỏ thiết bị gia dụng đúc phun đòi hỏi tiêu chuẩn cực kỳ cao về chất lượng bề mặt và độ ổn định sản xuất hàng loạt. Việc lựa chọn thép làm khuôn không chỉ trực tiếp quyết định độ hoàn thiện bề mặt và tỷ lệ sản phẩm đạt yêu cầu, mà còn—bằng cách ảnh hưởng đến thời gian gia công và tần suất bảo trì sau này—cuối cùng quyết định tổng chi phí vòng đời của khuôn. Đội ngũ Moldsteells đã thực hiện so sánh chuyên sâu ba loại thép tiền cứng thường được sử dụng trong ngành thiết bị gia dụng: P20, 3Cr2Mo và 1.2311, nhằm cung cấp cho bạn một tài liệu tham khảo lựa chọn đã được kiểm chứng thực tế.
Tại sao so sánh P20, 3Cr2Mo và 1.2311?
P20, 3Cr2Mo và 1.2311 thường được so sánh với nhau vì chúng đều nằm trong cùng phạm vi hiệu suất của “thép khuôn nhựa tiền cứng” (các mác tương đương/gần tương đương theo các tiêu chuẩn quốc gia khác nhau). Các kịch bản gia công và ứng dụng của chúng trùng lặp đáng kể. Đối với những khác biệt tinh tế, chúng tôi sẽ trình bày chi tiết trong các bảng so sánh thông số dưới đây.
Vỏ thiết bị gia dụng được ép phun có những yêu cầu gì?
- Tính thẩm mỹ bề mặt:Phải đảm bảo không có vết lõm và không có đốm đen, với dung sai màu ΔE ≤ 1.5. Điều này trực tiếp đòi hỏiThép làm khuônvới độ sạch rất cao để hỗ trợ đánh bóng cấp độ cao.
- Lắp ráp chính xác:Dung sai kích thước chính thường cần được kiểm soát trong khoảng ±0.2 mm. Điều này đòi hỏi độ ổn định kích thước tuyệt vời trong các chu kỳ sản xuất dài và khả năng chống biến dạng mạnh mẽ.
- Độ phức tạp cấu trúc:Xem xét độ dày thành không đều (1.5–3 mm) và yêu cầu tản nhiệt, thép làm khuôn cần có độ dẫn nhiệt tốt và cấu trúc vi mô đồng nhất để ngăn ngừa quá nhiệt cục bộ có thể gây biến dạng chi tiết.
- Khả năng thích ứng với môi trường khắc nghiệt:Đối với thị trường nước ngoài có khí hậu nóng ẩm hoặc nhiệt độ thấp, vỏ sản phẩm cần có khả năng chống tia UV và chống ẩm nhiệt. Điều này đòi hỏi thép làm khuôn phải có mức độ chống ăn mòn nhất định, hoặc phải tương thích hoàn hảo với các quy trình phủ bề mặt, IMD/IML và các quy trình tương tự.
- Tuân thủ và an toàn:Phải đáp ứng các tiêu chuẩn chống cháy RoHS/REACH và UL94. Việc sử dụng chất chống cháy thường tạo ra khí axit, gây thách thức đến độ ổn định hóa học của bề mặt khuôn.
Các yêu cầu cốt lõi đối với thép làm khuôn trong khuôn ép phun vỏ thiết bị gia dụng
- Khả năng đánh bóng đạt độ bóng cao:Vỏ thiết bị gia dụng có yêu cầu cực kỳ cao về tính thẩm mỹ. Thép phải sạch, ít tạp chất (S và P thấp) và đạt được độ bóng gương SPI A-2 một cách đáng tin cậy. Sau khi đánh bóng, không được có lỗ kim và không có hiện tượng vỏ cam.
- Độ đồng đều độ cứng:Đối với khuôn vỏ lớn, cần có khả năng tôi cứng tốt để đảm bảo độ cứng ít biến động từ bề mặt đến lõi. Điều này giúp ngăn ngừa sự sụp đổ đường phân khuôn trong quá trình sản xuất hàng loạt dài hạn và tránh biến dạng khuôn do ứng suất không đồng đều.
- Khả năng chống mài mòn và tuổi thọ cực cao:Thiết bị gia dụng có chu kỳ sản phẩm dài. Thép khuôn phải có khả năng chống xói mòn/va đập tuyệt vời để đảm bảo rằng dưới áp lực ép phun cao trong 500.000–1.000.000 chu kỳ đúc, kích thước vẫn chính xác—đặc biệt khi gia công vật liệu chứa sợi thủy tinh, nơi khả năng chống mài mòn là rất quan trọng.
- Chi phí gia công và bảo trì:Vật liệu phải có khả năng gia công CNC tốt để rút ngắn thời gian sản xuất. Đồng thời, vật liệu phải có khả năng hàn sửa chữa tuyệt vời, đảm bảo rằng trong quá trình sửa đổi hoặc sửa chữa khuôn, khu vực hàn sẽ không bị nứt và không để lại bóng sau khi đánh bóng.
So sánh các thông số của P20 / 3Cr2Mo / 1.2311
So sánh thành phần hóa học
| Ký hiệu nguyên tố | Tên thành phần | AISI P20 (Tiêu chuẩn Mỹ) | GB 3Cr2Mo (Tiêu chuẩn Trung Quốc) | W.Nr. 1.2311 (Tiêu chuẩn Đức/Châu Âu) |
|---|---|---|---|---|
| C | Carbon | 0.28 – 0.40 | 0.32 – 0.45 | 0.35 – 0.45 |
| Si | Silic | 0.20 – 0.80 | 0.20 – 0.50 | 0.20 – 0.40 |
| Mn | Mangan | 0.60 – 1.00 | 0.60 – 0.90 | 1.30 – 1.60 |
| Cr | Crom | 1.40 – 2.00 | 1.80 – 2.10 | 1.80 – 2.10 |
| Mo | Molypden | 0.30 – 0.55 | 0.15 – 0.30 | 0.15 – 0.25 |
| P | Phốt pho | ≤0.030 | ≤0.030 | ≤0.035 |
| S | Lưu huỳnh | ≤0.030 | ≤0.030 | ≤0.035 |
So sánh hiệu suất
| Kích thước so sánh | AISI P20 (Mỹ) | GB 3Cr2Mo (Trung Quốc) | W.Nr. 1.2311 (Đức) |
|---|---|---|---|
| Phạm vi độ cứng tiền cứng | 28 – 34 HRC (mác thép thông thường) | 28 – 34 HRC | 28 – 34 HRC (độ cứng trung bình khi giao hàng ≈ 32 HRC) |
| Độ đồng nhất cấu trúc vi mô | Tốt. Mức độ mật độ tiêu chuẩn; đối với các tiết diện lớn, độ cứng lõi có thể giảm nhẹ. | Tương đối tốt. Phù hợp với nhu cầu ép phun chính thống tại Trung Quốc; các lô chất lượng cao cho thấy cấu trúc lõi đồng nhất. | Tuyệt vời. Công thức Mn cao đảm bảo khả năng tôi luyện vượt trội và độ cứng lõi đồng nhất cho các khối lớn (dày >400 mm). |
| Khả năng đánh bóng | SPI B-2. Đáp ứng hầu hết các yêu cầu về ngoại quan của thiết bị gia dụng và nhu cầu tạo vân bề mặt tiêu chuẩn. | SPI B-2. Tiềm năng tốt cho kết cấu mờ mịn và đánh bóng gương yêu cầu thấp hơn. | SPI B-1 / B-2. Cấu trúc mịn hơn; độ đồng đều bóng tốt hơn sau khi đánh bóng. |
| Đặc tính gia công | Khả năng gia công tuyệt vời. Hàm lượng Mo được tối ưu hóa giúp độ mài mòn dụng cụ rất ổn định, phù hợp cho phay chu kỳ dài. | Khả năng gia công ổn định. Phù hợp với máy móc và dụng cụ gia công thông thường trong nước; hiệu suất cắt tổng thể cao. | Độ ổn định cao. Mặc dù hàm lượng Mn cao hơn, công nghệ tinh luyện hiện đại cho phép mô-men xoắn cắt đồng đều, phù hợp cho gia công CNC chính xác. |
So sánh chi phí nguyên liệu thô cho P20 / 3Cr2Mo / 1.2311
| Tiêu chuẩn mác thép | Xuất xứ / Danh mục thương hiệu | Khoảng giá tham khảo (USD/kg) | Lý do chi phí cao hơn & Giá trị gia tăng |
|---|---|---|---|
| GB 3Cr2Mo | Thép tiêu chuẩn sản xuất tại Trung Quốc (tiêu chuẩn GB) | 2.64 – 3.21 | Giá trị tốt nhất: giá cơ bản cạnh tranh nhất, phù hợp cho các dự án thiết bị gia dụng khối lượng lớn, nhạy cảm về ngân sách. |
| AISI P20 | Thép nâng cấp sản xuất tại Trung Quốc (theo tiêu chuẩn AISI/ASTM) | 2.71 – 3.57 | Tiêu chuẩn vàng của ngành: hơi cao hơn GB, chủ yếu để đáp ứng các yêu cầu tiêu chuẩn ASTM cụ thể của khách hàng phương Tây. |
| AISI P20 | Sản xuất tại Mỹ (ví dụ: Finkl) | 5.00 – 7.14 | Giá trị thương hiệu cao cấp: bao gồm cước vận chuyển quốc tế, thuế nhập khẩu và chứng nhận độ sạch cực cao, phù hợp cho các dự án chính xác yêu cầu rõ ràng về quốc gia xuất xứ. |
| W.Nr. 1.2311 | Thép cao cấp sản xuất tại Trung Quốc (tiêu chuẩn DIN/EN) | 3.57 – 5.00 | Giá trị hiệu suất cao hơn: hàm lượng Mn cao hơn làm tăng nhẹ chi phí nấu chảy; giá trị này thể hiện ở độ cứng lõi nhất quán cho các khuôn lớn. |
| W.Nr. 1.2311 | Nhập khẩu từ Đức/Châu Âu | 5.00 – 7.14 | Tiêu chuẩn quy trình: công nghệ tinh luyện hàng đầu châu Âu (ví dụ: khử khí chân không) đảm bảo tỷ lệ phân tách cực thấp, phù hợp cho các khuôn mẫu có yêu cầu cao như linh kiện ô tô. |
So sánh chi phí và hiệu quả gia công cho P20 / 3Cr2Mo / 1.2311
| Mục | AISI P20 / GB 3Cr2Mo | W.Nr. 1.2311 (Tiêu chuẩn Đức) |
|---|---|---|
| Độ khó gia công | Độ khó tiêu chuẩn (1.0) | Cứng hơn bên trái 20% |
| Tuổi thọ dụng cụ | Có thể chạy 100 giờ (100%) | Chỉ 80 giờ |
| Thời gian gia công | Hoàn thành trong 10 giờ (1.0) | Cần 11.5 giờ |
| Hiệu ứng bề mặt | Trông tốt (tiêu chuẩn) | Sáng hơn và mịn hơn |
So sánh hiệu suất & rủi ro đánh bóng cho P20 / 3Cr2Mo / 1.2311
| Kích thước so sánh | AISI P20 (Mỹ) | GB 3Cr2Mo (Trung Quốc) | W.Nr. 1.2311 (Đức) |
|---|---|---|---|
| Cấp độ đánh bóng tối đa | SPI B-2 (Ra 0.05 μm) | SPI B-2 (Ra 0.05 μm) | SPI A-3 / B-1 (Ra 0.02 μm) |
| Các rủi ro điển hình khi đánh bóng | Lỗ kim và rỗ bề mặt (Pinholes) | Vết vỏ cam (Orange Peel) | Vết xước do độ cứng không đồng đều |
| Nguyên nhân gốc rễ | Hàm lượng lưu huỳnh (S) cao hơn; các bao thể sulfide dễ hình thành hơn. | Sự phân tách cacbua hoặc cấu trúc dải rõ ràng. | Chủ yếu do biến động trong quy trình nhiệt luyện. |
| Hiệu quả đánh bóng | 1.0 (mức cơ sở) | 1.15 (nhanh hơn một chút) | 1.40 (rất nhanh) |
| Ứng dụng đề xuất | Tạo vân/khắc axit, các chi tiết ngoại quan thông thường. | Kết cấu mờ mịn, vỏ có độ bóng vừa phải. | Các chi tiết nhựa trong suốt, có độ bóng cao, hoàn thiện gương. |
So sánh tổng chi phí vòng đời cho P20 / 3Cr2Mo / 1.2311
| Kích thước | AISI P20 | GB 3Cr2Mo | W.Nr. 1.2311 |
|---|---|---|---|
| Tuổi thọ cơ bản (chu kỳ) | 300,000 – 500,000 | 500,000 – 800,000 | 600,000 – 1,000,000 |
| Ngưỡng bảo trì đầu tiên | Khoảng 50.000 – 80.000 chu kỳ | Khoảng 80.000 – 120.000 chu kỳ | Khoảng 150.000 – 200.000 chu kỳ |
| Các hạng mục bảo trì phổ biến | Phục hồi độ bóng, sửa chữa lỗ kim bằng hàn | Sửa chữa sập đường phân khuôn | Làm sạch kênh làm mát, thấm nitơ cục bộ |
| Độ khó sửa chữa khuôn | Thấp (dễ hàn) | Trung bình (cần theo dõi sự phân tách) | Cao (yêu cầu gia nhiệt sơ bộ nghiêm ngặt) |
| Tần suất bảo trì | Cao | Trung bình | Thấp |
| Tổng chi phí ở 1.000.000 chu kỳ | Mức cao nhất (bao gồm nhiều chi phí sửa chữa) | Trung bình (hiệu quả kinh tế cao) | Thấp nhất (chi phí mỗi sự cố cao hơn, nhưng tổng chi phí thấp hơn) |
Tóm tắt ưu nhược điểm tổng thể: P20 / 3Cr2Mo / 1.2311
| Mác thép | Nhận xét tích cực | Nhận xét tiêu cực |
|---|---|---|
| AISI P20 (Mỹ) | “Hộ chiếu” quốc tế: được chấp nhận rộng rãi nhất trên toàn cầu; tiêu chuẩn “không tranh cãi” cho khuôn xuất khẩu, với kiểm soát thành phần cực kỳ ổn định. | Giá trị bị suy giảm: hiệu suất ở mức trung bình—không có điểm yếu rõ ràng nhưng cũng không có điểm mạnh nổi bật; phí thương hiệu làm cho nó đắt hơn. |
| GB 3Cr2Mo (Trung Quốc) | Giá trị tốt nhất: có thể thay thế hoàn hảo P20 trong 80% khuôn thông thường; độ dẻo dai tuyệt vời; giảm đáng kể chi phí mua sắm ban đầu. | Rủi ro biến động chất lượng: nhiều vật liệu từ các nhà máy nhỏ tồn tại trên thị trường; nếu không phải từ các nhà sản xuất lớn, có thể xuất hiện các điểm cứng hoặc lỗ cát ảnh hưởng đến việc đánh bóng; độ cứng lõi có thể mềm đi ở các tiết diện lớn. |
| W.Nr. 1.2311 (Đức) | Độ chính xác và ổn định: độ sạch cao nhất; độ cứng cực kỳ đồng đều trong các tấm dày; nền tảng cho đánh bóng gương độ bóng cao và khuôn mẫu chính xác lớn. | Đặc tính khó khăn: giá mua cao nhất; hiệu suất gia công thấp (hao mòn dụng cụ); khả năng hàn kém nhất—việc sửa chữa mối hàn cực kỳ tinh vi và có thể bị nứt nếu xử lý không đúng cách. |
Đánh giá chuyên sâu về tỷ lệ hệ thống kênh dẫn và sự phù hợp của thép
| Loại kênh dẫn | Thị phần ngành | Đặc tính vận hành | Thép đề xuất | Cơ sở lựa chọn (Giải pháp cho điểm yếu cốt lõi) |
|---|---|---|---|---|
| Hệ thống kênh nóng toàn phần (cổng van/mở) | Khoảng 75% | Các khu vực cục bộ duy trì ở 200°C–280°C trong thời gian dài; áp lực phun tác động trực tiếp lên khoang khuôn. | 1.2311 | Chống mềm hóa và chống rò rỉ: Độ cứng của P20 có thể giảm xuống dưới 20 HRC ở 300°C, gây biến dạng và rò rỉ các khu vực làm kín. 1.2311 duy trì độ cứng ổn định ở nhiệt độ cao để đảm bảo khả năng làm kín đáng tin cậy. |
| Kênh dẫn bán nóng (đầu nóng + kênh dẫn nguội) | Khoảng 15% | Nguồn nhiệt tập trung tại cổng; ứng suất gradient nhiệt đáng kể tồn tại bên trong khuôn. | 3Cr2Mo | Khả năng chống mỏi với giá trị cao: 3Cr2Mo có độ dẻo dai tốt và khả năng tôi luyện vừa phải, xử lý tốt ứng suất chu kỳ nhiệt—phù hợp cho các dự án tầm trung với 300.000–500.000 chu kỳ. |
| Kênh dẫn nguội thông thường (cổng phun lớn) | Khoảng 10% | Môi trường nhẹ; gia nhiệt tổng thể đồng đều (khoảng 60°C); vật liệu không yêu cầu chịu tải nhiệt. | P20 | Định hướng chi phí tối ưu: không có nguồn nhiệt độ cao cục bộ, hiệu suất cơ bản của P20 là đủ. Tốc độ gia công nhanh nhất, phù hợp cho các lô nhỏ hoặc khuôn mẫu có cấu trúc đơn giản. |
Các câu hỏi thường gặp về khuôn ép nhựa vỏ thiết bị gia dụng
Đối với các chi tiết khoang sâu lớn như vỏ tủ lạnh đúc phun, bạn nên chọn loại nào: P20, 3Cr2Mo hay 1.2311?
Chọn theo cấp độ sản lượng sản xuất: Small batch (<50,000 cycles) choose P20 to save cost; medium batch (50,000–150,000 cycles) choose 3Cr2Mo to balance performance; large batch (>150,000 cycles) prioritize 1.2311 to secure service life.
Chọn theo cấp độ ngoại quan:Sản phẩm có độ bóng gương cao chọn 1.2311 do độ sạch cao và khả năng đánh bóng tốt; các chi tiết ngoại quan thông thường chọn 3Cr2Mo; các chi tiết kết cấu có yêu cầu thấp hơn chọn P20.
Chọn theo chiến lược bảo trì:Nếu bạn muốn sự ổn định lâu dài và ít sự cố sửa chữa hơn, hãy chọn 1.2311 hoặc 3Cr2Mo. Độ cứng của chúng cao hơn (30–35 HRC) so với P20, giúp cải thiện khả năng chống mài mòn và ngăn ngừa hiệu quả các vấn đề trầy xước do tháo khuôn lòng sâu trong các chu kỳ sản xuất dài.
Đối với khuôn ép phun vỏ nồi chiên không dầu, loại nào phù hợp hơn: P20, 3Cr2Mo hay 1.2311?
Chọn theo sản lượng: Small batch (<300,000 cycles) use P20 for the lowest cost; mid-to-high volume (500,000–1,000,000 cycles) use 3Cr2Mo for the best value; ultra-high volume (>1,000,000 cycles) prioritize 1.2311 to secure mold life.
Chọn theo nhựa/vật liệu:Nếu nhựa chứa sợi thủy tinh hoặc chất chống cháy, ưu tiên 1.2311. Độ sạch và độ cứng cao hơn (HRC 32–35) của nó giúp chống lại xói mòn áp suất cao và ăn mòn khí axit, ngăn bề mặt lòng khuôn bị thô ráp.
Chọn theo loại hoàn thiện/quy trình:Đối với yêu cầu hoàn thiện độ bóng cao/gương, hãy chọn 1.2311; khả năng đánh bóng của nó (lên đến Ra 0.02 μm) vượt trội hơn nhiều so với P20. Đối với các chi tiết có yêu cầu về ngoại quan chung, 3Cr2Mo là đủ.
Đối với vỏ robot hút bụi, bạn nên chọn loại nào: P20, 3Cr2Mo hay 1.2311?
Chọn theo loại chi tiết:Đối với nắp trên (bộ phận ngoại quan), chọn 1.2311—độ sạch cao, không có lỗ cát sau khi đánh bóng, phù hợp cho bề mặt bóng cao hoặc gương. Đối với khung gầm (bộ phận kết cấu), chọn 3Cr2Mo—chi phí thấp hơn với khả năng chống mài mòn đủ.
Chọn theo vật liệu:Nếu nhựa chứa sợi thủy tinh (GF), ưu tiên 1.2311 + thấm nitơ. Độ cứng có thể tăng lên HV800+, ngăn ngừa bề mặt lòng khuôn bị thô ráp do xói mòn sợi thủy tinh và kéo dài đáng kể tuổi thọ khuôn.
Chọn theo sản lượng sản xuất:<300,000 cycles use P20 (cost saving); 500,000–800,000 cycles use 3Cr2Mo (best value); >1.000.000 chu kỳ hoặc khuôn xuất khẩu phải sử dụng 1.2311 (độ ổn định rất cao).
Đối với vỏ thiết bị chính xác, bạn chọn loại nào trong số P20, 3Cr2Mo và 1.2311?
Theo độ chính xác (±0,02 mm):Phải chọn 1.2311. Độ ổn định nhiệt của nó cực kỳ cao, ngăn ngừa biến dạng vi mô trong quá trình sản xuất hàng loạt và đảm bảo lắp ráp chặt chẽ, không khe hở.
Theo bề mặt (độ bóng gương):Ưu tiên 1.2311. Độ sạch của nó cực kỳ cao; sau khi đánh bóng không có lỗ cát hoặc rỗ, và có thể đạt độ bóng gương Ra 0.02 μm. Đối với các yêu cầu chính xác chung, 3Cr2Mo là đủ.
Theo vật liệu (có sợi thủy tinh):Nếu nhựa chứa sợi thủy tinh (GF), hãy chọn 1.2311 + thấm nitơ. Nó chống xói mòn tốt hơn P20 và ngăn ngừa mài mòn sớm gây ra sai lệch kích thước.
Theo định vị (nội địa so với xuất khẩu):Dụng cụ xuất khẩu/cao cấp chỉ định 1.2311 (tiêu chuẩn DIN). Dụng cụ tầm trung của Trung Quốc chọn 3Cr2Mo (hiệu suất ổn định, thời gian giao hàng nhanh, giá trị cao).
Kết luận
Việc lựa chọn vật liệu khuôn không phải là “càng đắt càng tốt,” mà là “phù hợp nhất với điều kiện vận hành.” Dựa trên hiệu suất thực tế của P20, 3Cr2Mo và 1.2311, Moldsteells khuyến nghị bạn đưa ra quyết định cuối cùng dựa trên logic dưới đây:
| Yêu cầu cốt lõi | Lựa chọn hàng đầu | Thay thế | Lý do cốt lõi |
|---|---|---|---|
| Bề mặt gương bóng cao / tấm panel chính xác | 1.2311 | Thép P20 cao cấp | Độ sạch cực cao, không có lỗ cát; độ bóng rõ ràng và sâu hơn |
| Kênh nóng / Các chi tiết chứa sợi thủy tinh & chống cháy | 1.2311 | 3Cr2Mo + thấm nitơ | Độ ổn định nhiệt cao; chống lại sự mềm hóa và ăn mòn ở nhiệt độ cao |
| Các chi tiết kết cấu có sản lượng từ trung bình đến cao | 3Cr2Mo | P20 | Giá trị tốt nhất; tuổi thọ vượt xa P20 tiêu chuẩn |
| Chạy thử khuôn ngắn / Khuôn đơn giản | P20 | 3Cr2Mo | Chi phí mua sắm ban đầu và gia công thấp nhất |





