
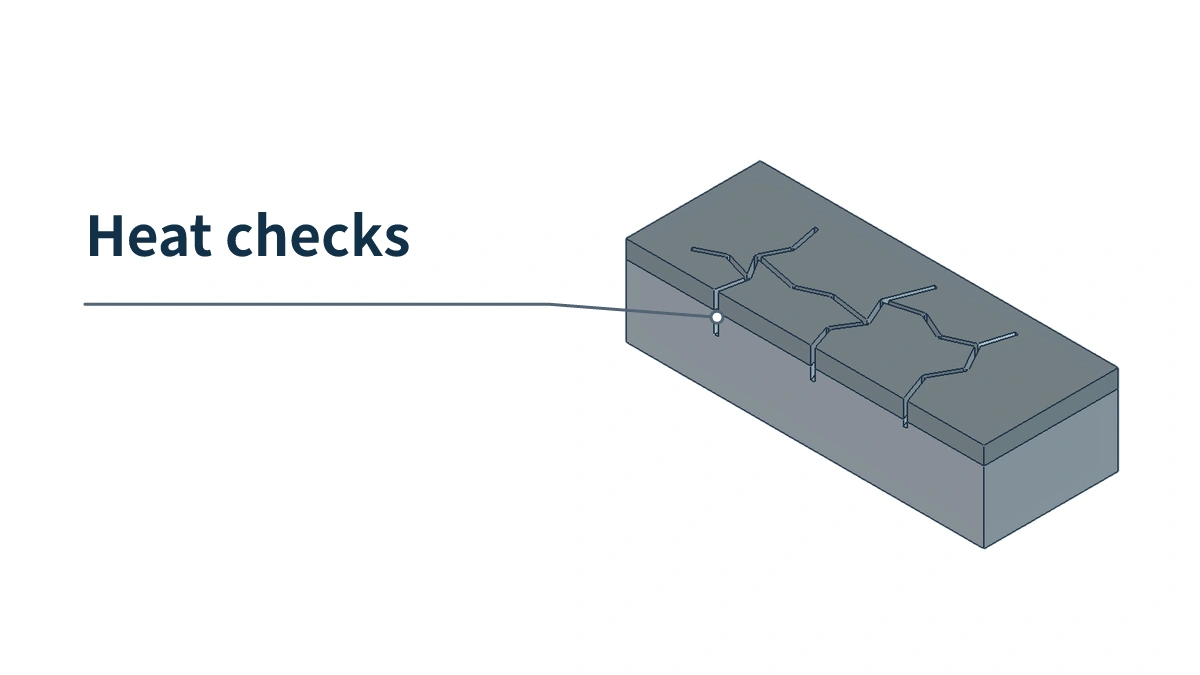
Vết nứt nhỏ xuất hiện trên bề mặt lòng trước khi khuôn đạt số lần đúc kỳ vọng. Khi xem xét, chứng chỉ xác định thép H13 và độ cứng trong khoảng quy định. Vì sao vẫn nứt sớm?
Để trả lời, trước hết xét bề mặt trải qua gì mỗi chu kỳ. Kim loại lỏng làm nóng, tháo vật đúc và phun làm nguội. Lớp mặt và bên trong nối liền nhưng không giãn co đồng nhịp. Kiềm chế nhau tạo ứng suất nhiệt, có thể dẫn đến nứt mỏi khi lặp nhiều chu kỳ.
Từ góc độ của moldsteells về chế tạo Khuôn đúc áp lực, việc xem xét còn cần liên hệ thép của miếng ghép, nhiệt luyện và vị trí làm việc. Phần dưới bắt đầu từ quá trình phát triển hư hại, sau đó xem bằng chứng giúp chẩn đoán nứt sớm.
Nứt mỏi nhiệt phát triển thế nào khi nóng nguội lặp lại?
Nứt mỏi nhiệt thường bắt đầu bằng vết nhỏ trên mặt lòng. Chu kỳ tiếp diễn có thể tăng số vết, nối thành mạng và ăn sâu vào thép. Đây là hư hại mỏi nhiệt. Vết lớn xuyên miếng ghép, bám dính kim loại và hốc do xói mòn cần điều tra riêng, không gom cùng vấn đề chỉ vì đều trên mặt khuôn.
Bắt đầu với một khối thép. Cam và xanh trong sơ đồ là lớp mặt khi nóng, nguội; xám là bên trong nối liền. Đây là các vùng cùng thân thép, không phải lớp phủ hay trường nhiệt đo được. Mũi tên chỉ hướng ứng suất nén hoặc kéo, không phải chuyển động thực. Hình thứ ba là phát triển nứt sau nhiều chu kỳ.
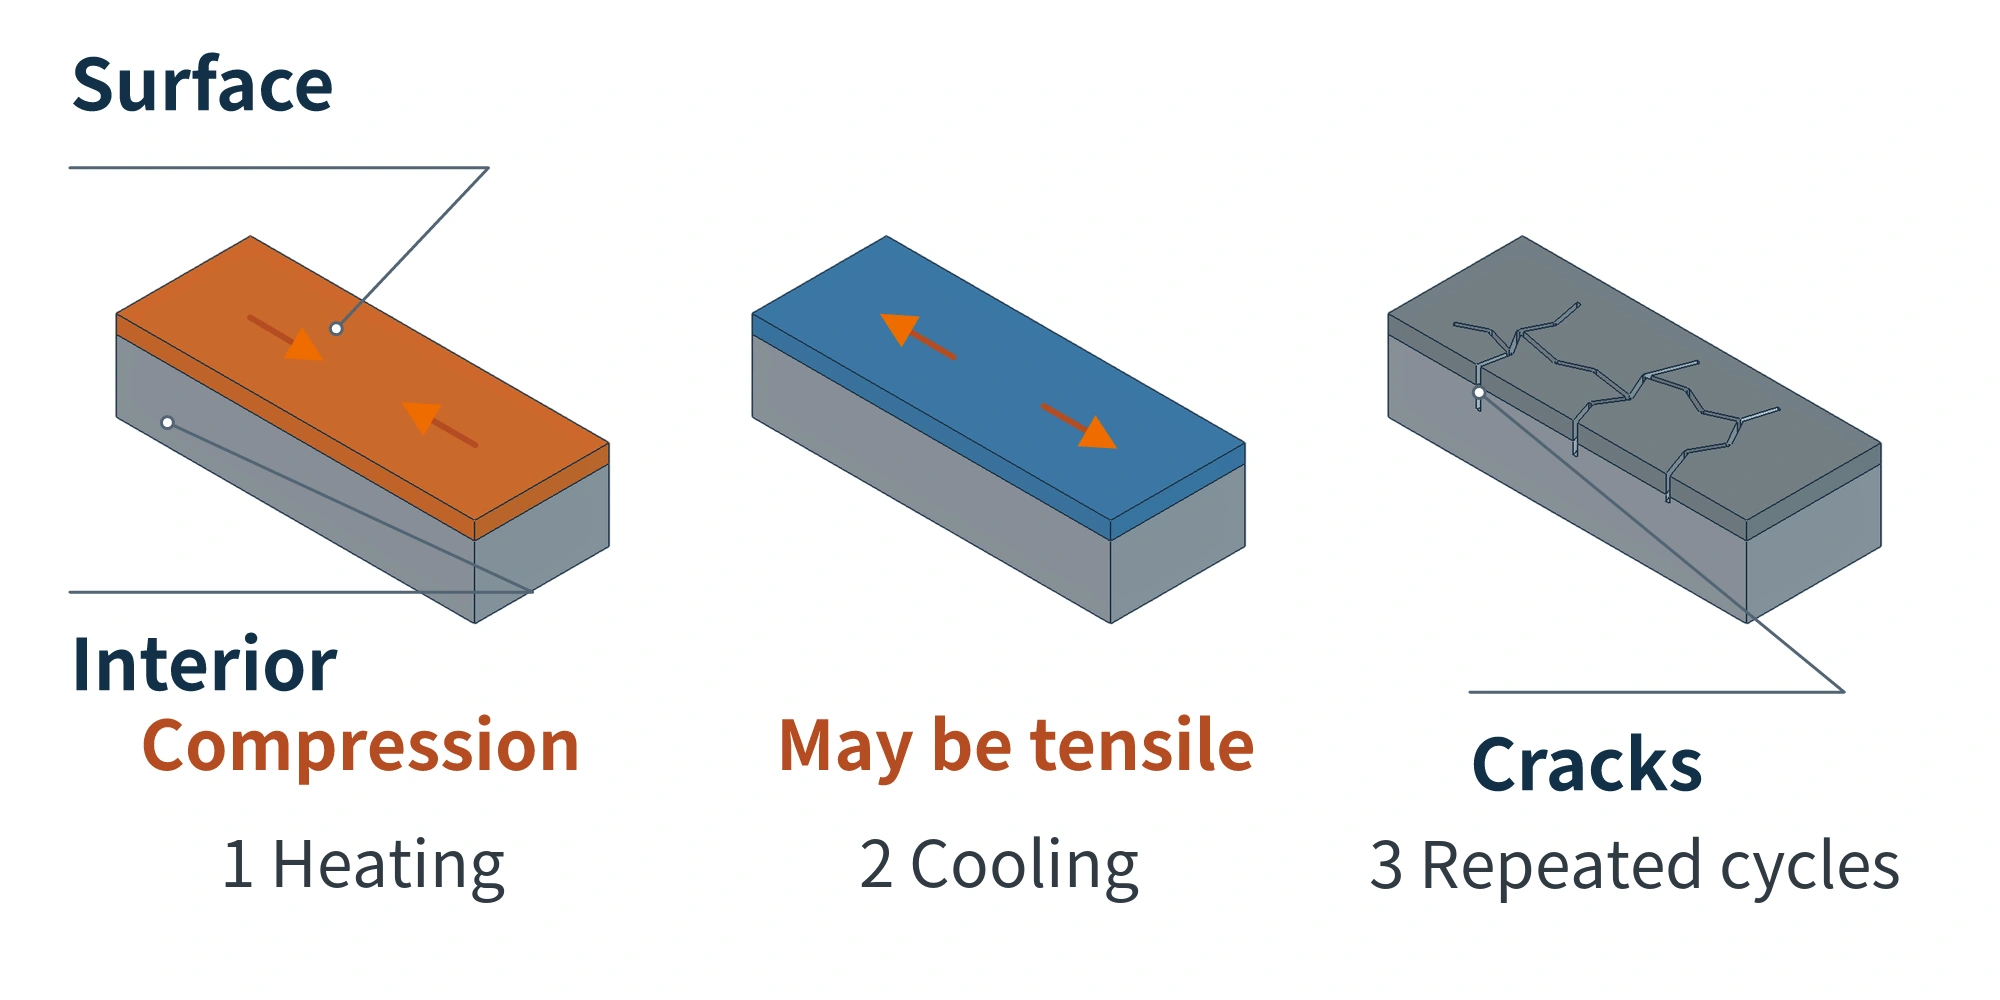
Giai đoạn 1: mặt nóng lên nhưng bên trong cản giãn nở. Kim loại lỏng chạm lòng làm lớp mặt nóng trước, nhiệt bên trong thay đổi chậm hơn. Mặt muốn dài ra nhưng nối với thép bên trong giãn ít hơn nên không thể giãn tự do, sinh ứng suất nén. Ứng suất đến từ biến dạng bị ràng buộc trong thép, không nên đơn giản đồng nhất với áp suất phun.
Mức ứng suất bắt đầu làm thép biến dạng vĩnh viễn gọi là giới hạn chảy. Nếu ứng suất cục bộ vượt giới hạn ở nhiệt độ đó, xảy ra biến dạng dẻo. “Vĩnh viễn” nghĩa là không hồi phục hoàn toàn khi bỏ tải, không nhất thiết đã có lõm thấy được trên mặt khuôn.
Giai đoạn 2: mặt nguội nhưng co cũng bị cản. Sau lấy vật đúc, mặt bắt đầu mất nhiệt. Phun chất tháo khuôn gốc nước làm nguội nhanh khi nước bay hơi. Bên trong có thể chưa nguội cùng tốc độ. Mặt muốn ngắn lại nhưng bị phần trong còn nóng hơn, co ít hơn giữ lại. Nén ban đầu có thể giảm rồi chuyển sang kéo.
Có chuyển sang kéo không tùy chênh nhiệt mặt-trong, mức ràng buộc và trạng thái biến dạng sẵn có. Một số điều kiện chu kỳ vẫn giữ nén sau nguội. Vì thế không mô tả mọi giai đoạn nguội chắc chắn tạo kéo.
Giai đoạn 3: vết nhỏ khởi phát cục bộ, rồi lớn dưới các chu kỳ tiếp. Điền đầy kế tiếp lại làm nóng vùng đó, lấy vật đúc và phun lại làm nguội. Bề mặt lặp đi lặp lại biến dạng bị ràng buộc này.
Thép cũng có khác biệt cục bộ. Chẳng hạn chất phi kim bị giữ trong thép gọi là tạp chất. Giãn nở nhiệt và tính chất khác của chúng khác thép xung quanh. Khi nóng nguội, hai bên biến dạng khác, tập trung lực ở vùng kề. Nếu tải lặp gây dẻo cục bộ, vi nứt có thể bắt đầu tại đó. Đây là một cơ chế có thể, không phải bằng chứng mọi nứt mỏi nhiệt đều do tạp chất.
Sau khi có vết nhỏ, cùng vùng vẫn chịu chu kỳ. Nếu kéo phát sinh khi nguội, nó có thể thúc vết cũ lớn lên. Vết dài, nối mạng và có thể sâu vào thép. Vi nứt ban đầu và mạng về sau là các giai đoạn hư hại tiến triển. Thứ tích lũy là hư hại; không cộng đơn giản ứng suất từng chu kỳ như thể thép nứt khi đạt tổng áp nào đó.
Có thể tái hiện chu kỳ bằng thử nghiệm. Trong nghiên cứu đăng trên Special Casting & Nonferrous Alloys, Chen Jianhong và cộng sự dùng mẫu thép đường kính 80 mm, nung cảm ứng và phun nguội. Nóng đến 600°C rồi nguội đến 150°C tính một chu kỳ. Điểm đo cặp nhiệt cách mặt đầu nung 20 mm. Đây là điều kiện mẫu và vị trí đo cụ thể, không phải cài đặt nhiệt để áp thẳng cho mặt khuôn sản xuất. Xem xét thực tế cần hồ sơ nhiệt cùng vị trí trên khuôn hiện tại ở các giai đoạn như sau đầy, sau phun.
Vì sao một số vị trí nứt trước?
Từng vùng cùng khuôn khác nhau về tiếp xúc kim loại, tản nhiệt và hình học. Chu kỳ bề mặt trên vì thế không diễn ra mọi nơi cùng lúc, cùng mức.
Gần cổng, xem kim loại lỏng tiếp xúc mặt khuôn thế nào. Nếu vùng nhận nhiệt tập trung và kim loại đập trực tiếp, so nơi khởi nứt với hướng điền đầy. Nứt sớm ở đó là lý do điều tra tải nhiệt, va đập cục bộ. Chỉ gần cổng không xác nhận thép không đạt.
Ở vùng phun, xem bề mặt nguội thế nào. Vùng phun tập trung có thể đổi nhiệt mặt-trong khác vùng cạnh không phun tương tự. Vị trí kênh và lưu lượng thực cũng ảnh hưởng tản nhiệt. So nhiệt ở cùng giai đoạn; không so số ngay sau phun ở vùng nứt với ngay sau đầy ở nơi khác.
Ở mép lỗ, góc nhọn, vùng gia công hoặc sửa, xem tải cục bộ và trạng thái mặt. Đổi hình học có thể tập trung ứng suất. Xung điện và hàn sửa cũng có thể để lại mặt hoặc tổ chức khác nền. Nếu nứt đầu tiên theo vùng đó, xem hồ sơ gia công, sửa tương ứng rồi kiểm chứng bằng miếng ghép thực.
Vị trí chỉ nơi điều tra trước, không tự xác định nguyên nhân. Nứt sớm ở hàn sửa có thể đồng thời liên quan tổ chức sau hàn khác và chu kỳ nhiệt cục bộ khắc nghiệt hơn. Bỏ yếu tố nào cũng dễ kết luận sớm.
Vì sao cùng mác thép, độ cứng lại có khả năng chống mỏi nhiệt khác nhau?
H13 là mác thép, không thay hồ sơ chất lượng khối thép thực. Độ cứng chủ yếu mô tả chống lõm; độ dai là chống nứt và gãy dưới tải. Hai tính chất trả lời hai câu hỏi khác.
Độ cứng liên hệ độ bền và ảnh hưởng khả năng biến dạng dẻo. Nhưng giá trị đạt không cho thấy mọi tạp chất, cũng không đại diện đầy đủ tổ chức, độ dai toàn tiết diện miếng ghép. Vì thế tăng cứng không phải cách chữa nứt sớm chung.
Trước hết xem bản thân thép. Thành phần hóa học, tạp phi kim và đồng đều tổ chức ảnh hưởng chịu ứng suất nhiệt lặp. Chứng chỉ, kiểm độ sạch, siêu âm có phạm vi riêng; đạt một không thay các kiểm khác. Đặc biệt, siêu âm không thấy lỗi vượt giới hạn không chứng minh tổ chức hay độ dai đã xác nhận đạt.
Tiếp theo xem quá trình Xử lý nhiệt mà thép thực sự trải qua. Khi tôi, lõi miếng ghép lớn có thể nguội chậm hơn mặt. Dữ liệu CINDAS cho H13 giải thích đường nguội ảnh hưởng tổ chức và phân bố cacbit, một số tổ chức bất lợi làm giảm dai. Ram sau đó cũng đổi tổ chức, ứng suất dư và cân bằng bền-dai. Độ cứng cuối đạt do đó không xác nhận toàn tiết diện được xử lý thích hợp.
Hiệp hội Đúc áp lực Bắc Mỹ (NADCA) cũng liệt kê riêng độ cứng, độ sạch vi mô, siêu âm, tổ chức và khả năng chịu va đập trong tổng quan công khai. Nhiệt luyện có yêu cầu thêm về tôi, tổ chức, độ cứng và va đập. Chúng dành cho ứng dụng sản lượng lớn hoặc tính năng trọng yếu, cho thấy cần kiểm riêng bằng chứng, không có nghĩa mọi khuôn phải dùng bộ tiêu chí giống nhau.
Đối chiếu vị trí nứt, số mẻ luyện thép và mẻ lò nhiệt luyện
Bước đầu xem xét là xác định miếng ghép nào bị ảnh hưởng, nứt ở đâu và thấy lần đầu khi nào. Ảnh phải định vị được so với cổng, mép lỗ hoặc mốc khác. Ghi số lần đúc lúc chụp và thay đổi sau đó. Nếu lần kiểm đầu đã có nứt, chỉ xác nhận chúng có trước thời điểm ấy; số lần đúc khi kiểm không phải chính xác số khi khởi nứt.
“Sớm” cũng cần mốc: nứt trước kỳ vọng nào của dự án, thay đổi chất lượng nào xác định điểm kết thúc và có so với khuôn cùng sản phẩm, điều kiện tương tự không. Số chu kỳ để mẫu thử có vi nứt đầu không chuyển trực tiếp thành tuổi thọ khuôn sản xuất yêu cầu.
Bước hai là nối hồ sơ với đúng miếng ghép. Số mẻ luyện xác định lô luyện thép; mẻ lò nhiệt luyện xác định lô nạp lò để xử lý ở giai đoạn sau. Thép cùng mẻ luyện có thể nhiệt luyện khác mẻ lò, còn một mẻ lò có thể gồm thép nhiều mẻ luyện. Phải truy riêng hai định danh.
| Nội dung đối chiếu | Bằng chứng gắn với miếng ghép này | Câu hỏi được giải đáp |
|---|---|---|
| Thép | Liên kết phôi thép cắt với định danh miếng ghép; số mẻ luyện, chứng chỉ; hồ sơ độ sạch, siêu âm, tổ chức áp dụng | Khối thép có bằng chứng chất lượng tương ứng không, và bất thường có theo cùng lô thép không? |
| Xử lý nhiệt | Định danh miếng ghép nối mẻ lò; vị trí, đường đo nhiệt thực; hồ sơ nguội tôi, ram; kết quả cứng, tổ chức hoặc dai tương ứng | Miếng ghép thực sự trải qua xử lý gì, cùng mẻ lò có bất thường chung không? |
| Vị trí làm việc | Vùng nứt và số lần đúc sớm nhất đã xác nhận; nhiệt cùng giai đoạn; thời gian chu kỳ, phun, làm nguội; vị trí gia công hoặc hàn sửa | Nứt có tái diễn theo chu kỳ cục bộ, đặc điểm hình học hoặc vùng sửa cụ thể không? |
Đường nhiệt luyện cũng cần rõ danh tính phép đo. Nhiệt lò, mặt miếng ghép và bên trong là các đại lượng khác. Đường đạt điểm đặt tự nó không xác nhận nhiệt trong và đường nguội tiết diện dày. Nếu thiếu vị trí đo hay liên kết miếng ghép, phải nêu khoảng trống đó.
Bước ba là dùng các đối chiếu để kiểm nghiệm nguyên nhân nghi ngờ, không quy trách nhiệm ngay khi thấy một bất thường.
- Khác lô thép hoặc mẻ nhiệt luyện vẫn nứt trước ở cùng chỗ: Trước hết điều tra nhiệt vào, phun, nguội, hình học vị trí đó. Nếu nhiệt và vận hành cũng có bất thường, giải thích bằng điều kiện làm việc cục bộ được hỗ trợ hơn. Vẫn phải kiểm vật liệu; vị trí không đủ loại nó.
- Bất thường ở nhiều vị trí, khuôn tập trung cùng lô thép: Xác minh liên kết vật liệu-miếng ghép, rồi xem kết quả độ sạch, tổ chức thực. Nếu bất thường theo mẻ lò cụ thể, tập trung đo nhiệt, tôi, ram của mẻ đó. Cùng mác không có nghĩa cùng chất lượng.
- Nứt đi theo vùng gia công hoặc hàn sửa: So nơi khởi nứt với vùng gia công, sửa. Xem ảnh hưởng lớp mặt, tổ chức, ứng suất dư, đồng thời xét chu kỳ nhiệt cục bộ. Phân biệt nứt trước sửa và nứt lại sau; không ghi tất cả là nứt mới.
Các đối chiếu xác lập thứ tự điều tra tiếp. Muốn hỗ trợ một nguyên nhân, vị trí, thời gian và kiểm miếng ghép phải phù hợp. Nếu không nối được hồ sơ vật liệu-mẻ lò, hoặc thiếu nhiệt, vận hành trước sau khởi nứt, kết luận nên là “chưa xác định”. Bổ sung gì tùy thiếu về vật liệu, nhiệt luyện hay chu kỳ cục bộ.
Tài liệu tham khảo
Chen Jianhong và cộng sự, nghiên cứu và ứng dụng công nghệ giảm nứt khuôn đúc áp lực, Special Casting & Nonferrous Alloys, 2020, tập 40, số 8; Ding Hai và cộng sự, phân tích hỏng khuôn đúc áp lực hợp kim nhôm và biện pháp tăng tuổi thọ, 2014, tập 34, số 9; tổng quan công khai NADCA về quy trình khuyến nghị cho thép khuôn đúc; dữ liệu H13 CINDAS; nghiên cứu năm 2021 trên Mechanika về mô hình mỏi nhiệt cho khuôn H13 đúc áp lực hợp kim nhôm; và tổng quan năm 2025 về cơ chế hỏng mỏi nhiệt ở thép khuôn trên Journal of Materials Research and Technology.





