
Khi cấp vật liệu, tình trạng cung cấp hoặc chiều dày đổi, không giữ nguyên khe hở cũ. Xác nhận quy ước, đặt khoảng thử và gắn mẫu với hướng cấp liệu, bốn vùng gãy, ba via, kích thước và cạnh để tách lỗi tổng khỏi căn chỉnh/dẫn hướng.
Các tỷ lệ chỉ là khoảng khởi đầu, không thay thế bản vẽ, phiếu quy trình hoặc xác nhận cùng lô vật liệu. Dập tinh cần dữ liệu riêng; không chỉ giảm số của bảng dập thường.
Xác định quy ước khe hở trước
Bản vẽ ghi “10% chiều dày tấm” vẫn chưa cho biết kích thước sửa lại.clà khe hở một phía, khoảng cách từ cạnh cắt chày này đến cạnh cắt cối tương ứng. Hãy để nóClà khe hở tổng qua cả hai phía:
C = c_left + c_right
When centered and equal on both sides: C = 2c
When a table gives a per-side percentage k: c = k × t
Đây chỉ là kiểm tra số học: với chiều dày tấmt = 2.00 mmvà phiếu quy trình xác nhậnk = 10%mỗi phía,c = 0.20 mmvà khe hở tổngC = 0.40 mm. Nếu phiếu quy trình hiểu 10% là tổng khe hở,C = 0.20 mmvà mỗi phía chỉ là0.10 mm. Số đo chênh gấp đôi; đây không phải thiết lập khuyến nghị mà cho thấy phải thống nhất quy ước.
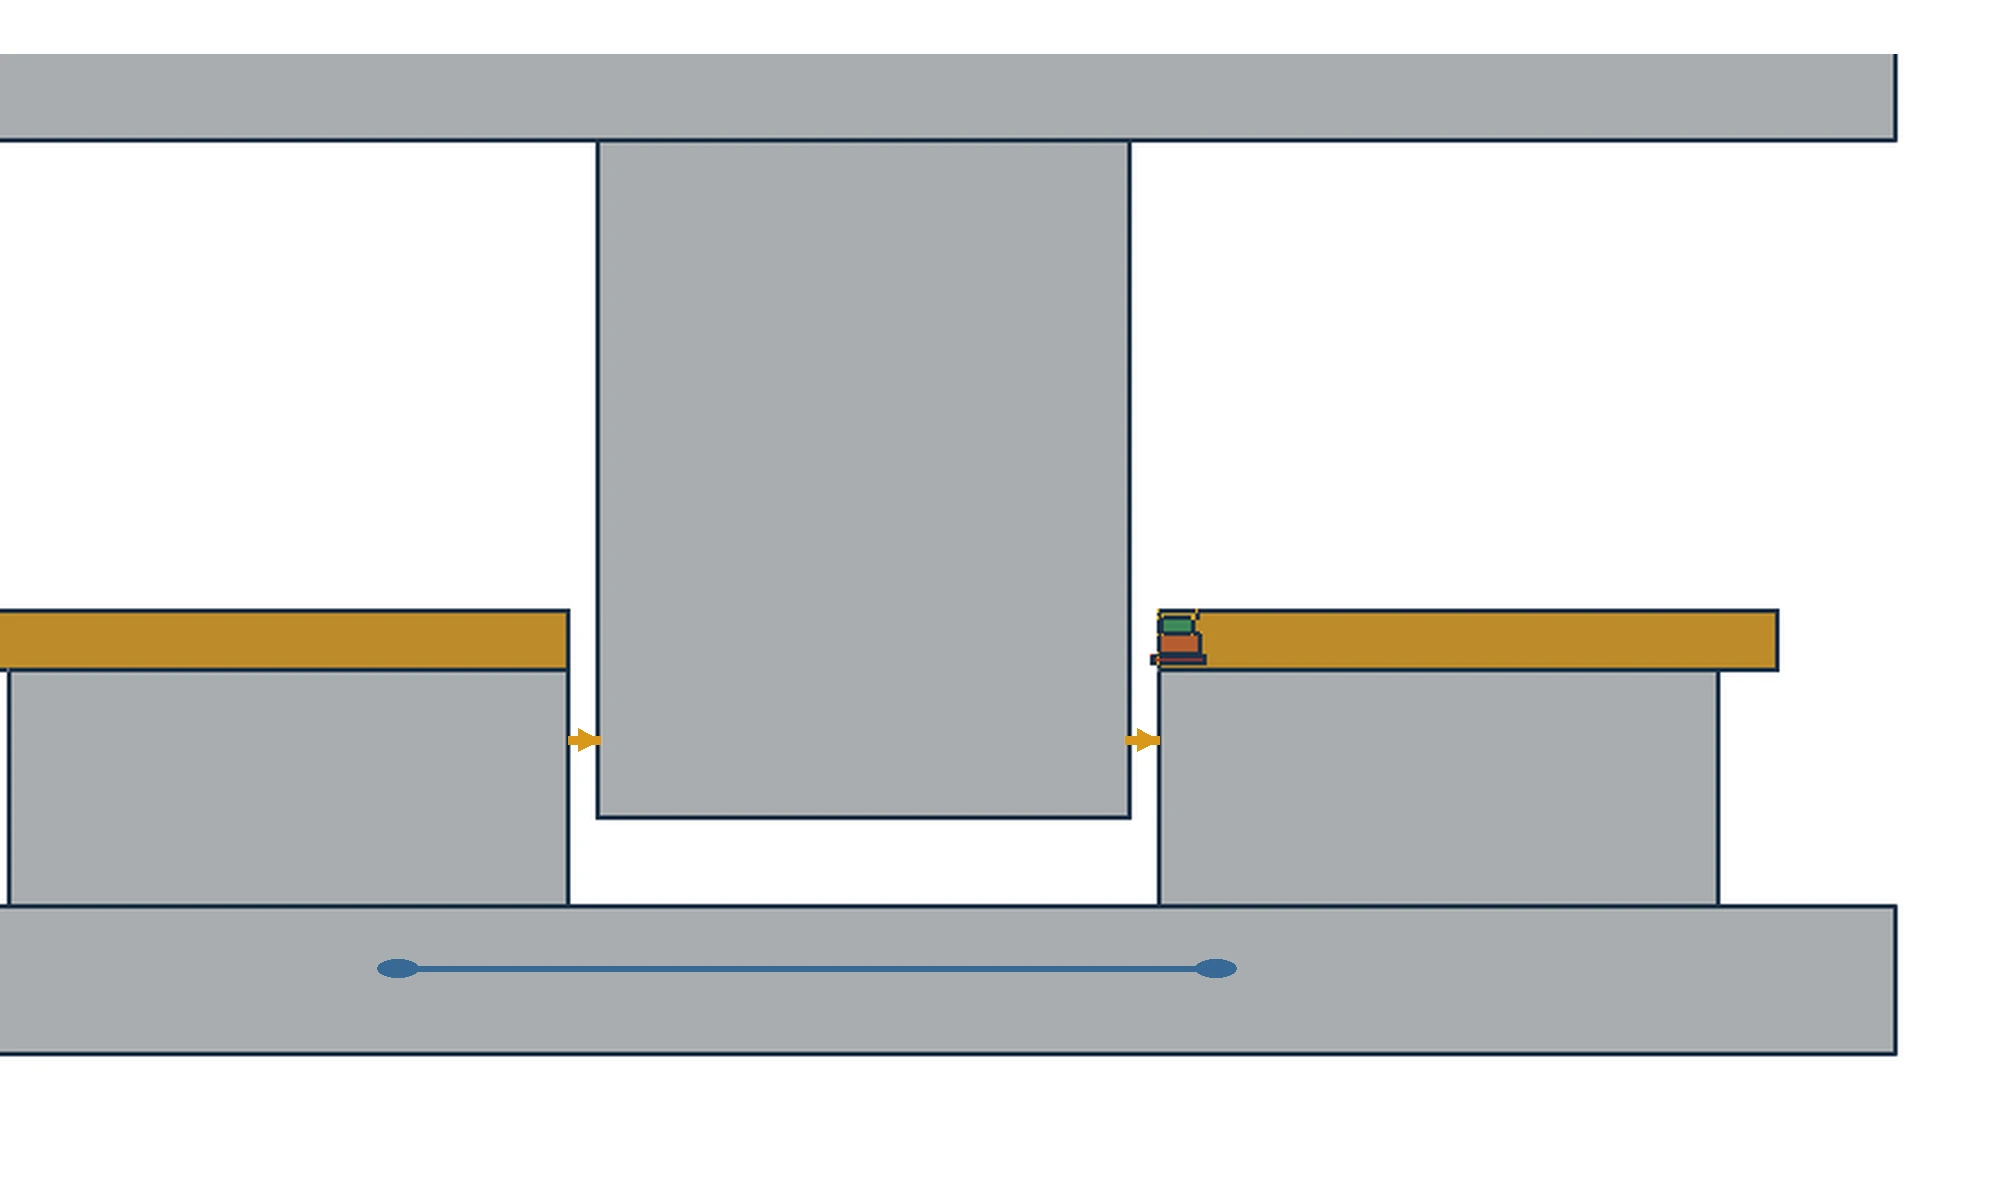
Trước khi thiết lập, ghi cấp vật liệu, tình trạng cung cấp, chiều dày đo, dập thường/tinh và tỷ lệ mỗi phía/tổng; thiếu mục nào phải bổ sung trước khi mài chày/cối.
Khi quy ước và mục tiêu dập rõ, chuyển tới khoảng khởi đầu. Nếu bản vẽ mơ hồ hoặc tài liệu dùng quy ước khác, quay lại bản vẽ, phiếu quy trình và xác nhận thiết kế.
Điều chỉnh khoảng khởi đầu theo vật liệu và chiều dày
Khi vật liệu thay đổi, thay đổi đầu tiên là điểm bắt đầu của khoảng. Chỉ nhân tỷ lệ phần trăm cũ với một tỷ số đơn giản là chưa đủ. Bảng kỹ thuật MISUMI công khai có thể làm tham chiếu đầu tiên cho dập cắt thông thường:
| Nhóm vật liệu | Chuẩn dập cắt thông thường so với chiều dày | Dùng làm ranh giới |
|---|---|---|
| Thép mềm | Xấp xỉ 6–10% | Chỉ là khoảng khởi đầu; xác nhận quy ước của bảng |
| Thép cứng | Xấp xỉ 9–15% | Thử lại khi độ bền, độ dẻo hoặc chiều dày đo được thay đổi |
| Thép không gỉ | Xấp xỉ 7–12% | Không sao chép giữa các cấp vật liệu nếu chưa xác nhận |
Đây là khoảng tham chiếu theo chiều dày, không phải giá trị gia công cuối. Độ bền, độ dẻo, chiều dày, biên dạng, cạnh và tuổi thọ dụng cụ đều ảnh hưởng; bảng công khai cũng không quyết định tỷ lệ mỗi phía hay tổng.
Với dập thường trong phạm vi bảng, dùng khoảng liệt kê làm điểm đầu; dập tinh dùng bảng riêng. Ngoài phạm vi phải xác nhận có mục tiêu, không coi là đáp án chung.
Đọc bốn vùng gãy trước
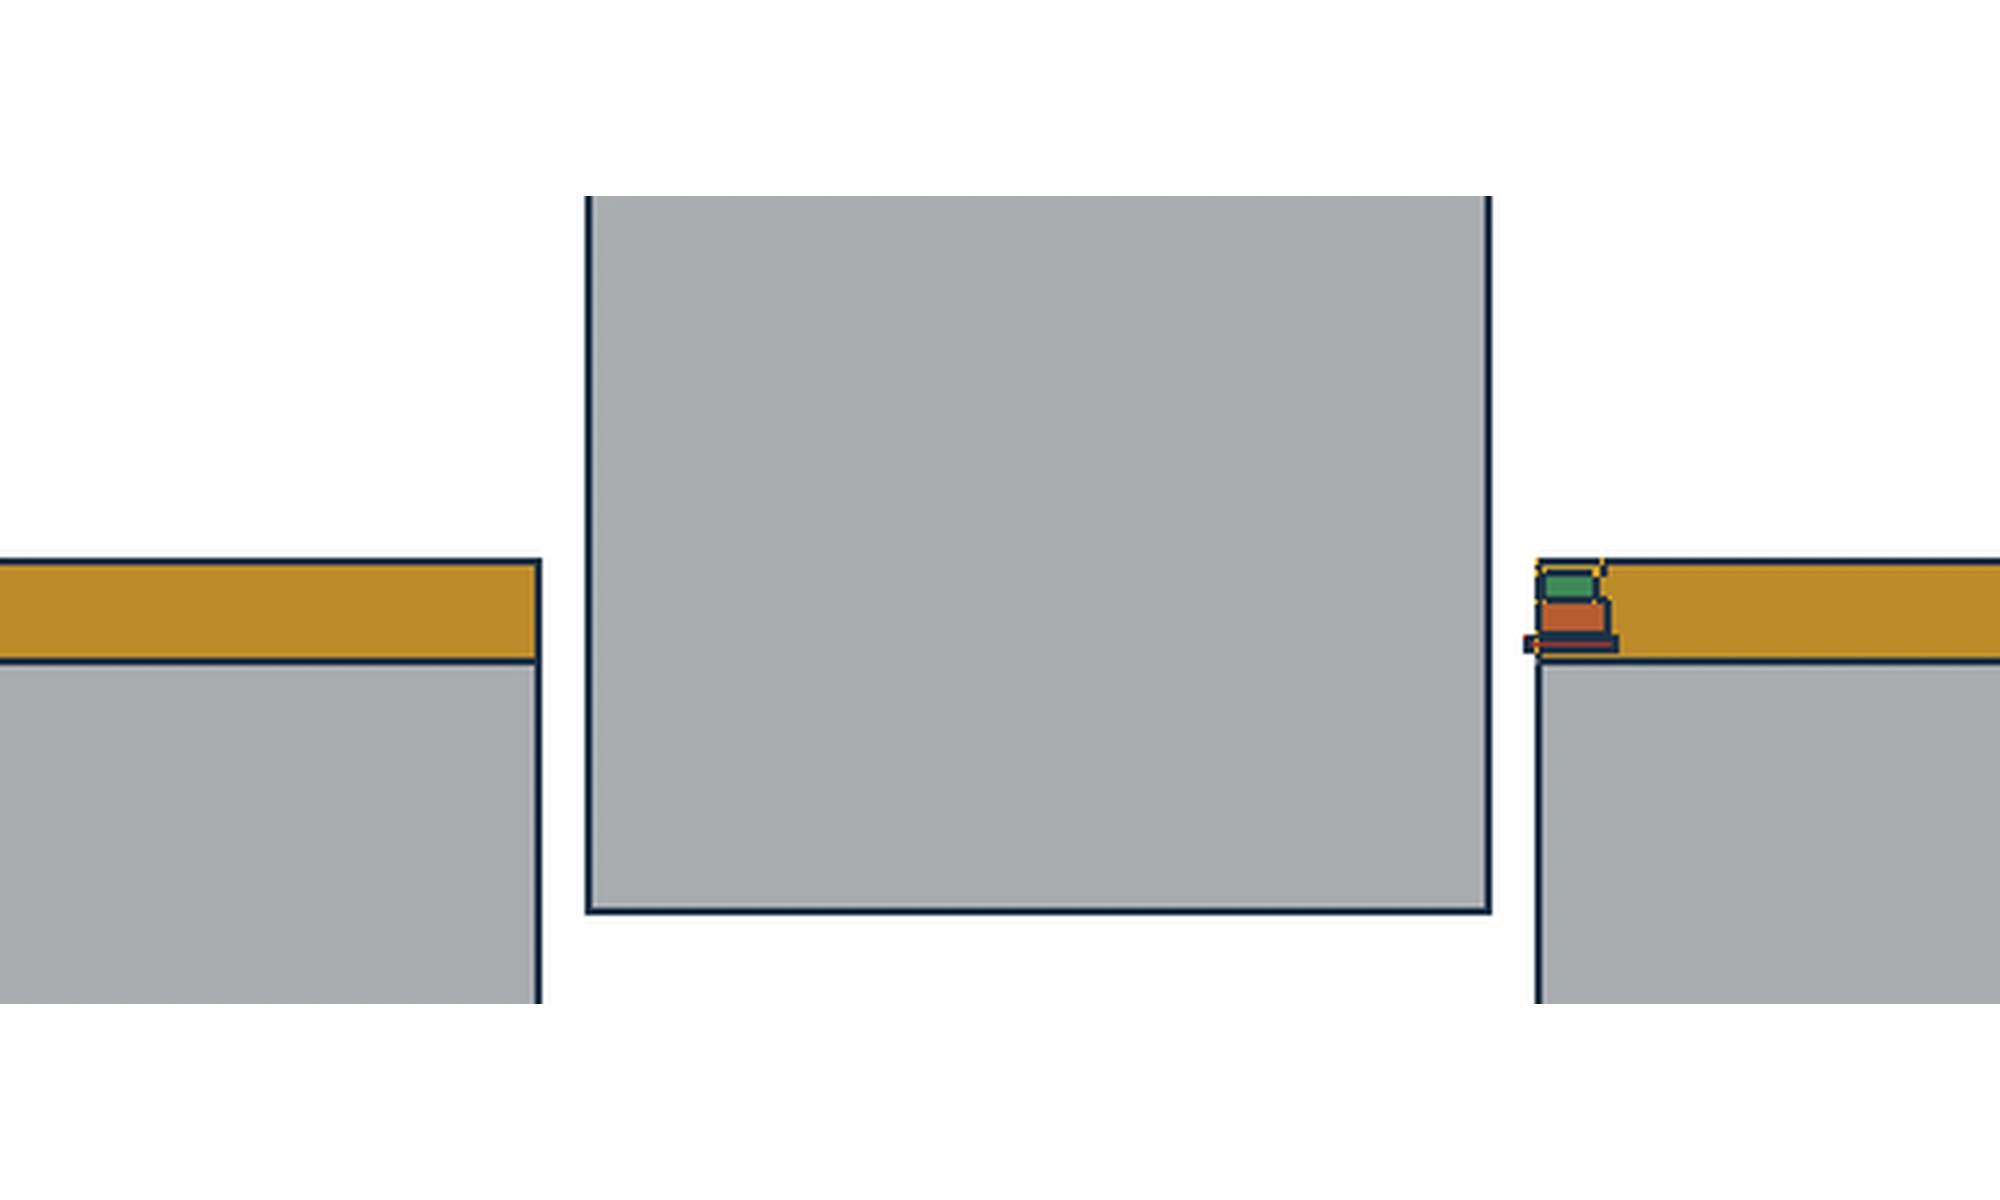
Bốn vùng là cách xác định nơi vết nứt gặp nhau, không phải bài kiểm tra thuật ngữ. Cắt cùng biên dạng nhưng giữ rõ phía vào, phía ra và hướng cấp liệu. Xác định vùng cuộn, dải cắt bóng, vùng gãy thô và ba via theo vị trí. Kiểm tra các vùng có đồng đều quanh biên không, rồi so sánh tỷ lệ và độ nghiêng, sau đó mới đọc chiều cao ba via.
| Tổ hợp mặt cắt và ba via | Ứng viên đầu tiên | Cần kiểm tra gì tiếp theo |
|---|---|---|
| Dải bóng hẹp lại, mặt gãy nghiêng hơn và ba via phát triển quanh biên | Khe hở có thể quá lớn | Kiểm tra lại mặt cắt, kích thước và ba via với cùng vật liệu và tình trạng dụng cụ trước khi đổi khoảng |
| Nứt không gặp, có cắt thứ cấp, hai dải bóng hoặc ba via dạng râu | Khe hở có thể quá nhỏ | Kiểm tra chiều dày, tình trạng vật liệu và khe hở thực tế hai phía, kể cả biến thiên cục bộ |
| Một phía của mặt cắt và ba via rõ rệt trong khi phía kia tương đối bình thường | Khe hở không đều hoặc vấn đề căn chỉnh | Giữ dấu hướng và kiểm tra căn chỉnh, dẫn hướng, đỡ |
| Chỉ một ảnh ba via trông bất thường và các hồ sơ khác không thay đổi theo nó | Bằng chứng chưa đủ | Đừng điều chỉnh trước; bổ sung vị trí theo chu vi, kích thước và hồ sơ cạnh |
Cột “ứng viên” chỉ là thứ tự xử lý sự cố; một đặc điểm quan sát được chưa đủ kết luận. Khe hở lớn, nhỏ và không đều có thể trông giống nhau, độ dẻo vật liệu và độ sắc cạnh cũng làm thay đổi tỷ lệ vùng. Khi tổ hợp chưa rõ, hãy bổ sung bằng chứng thay vì suy ra khe hở thực từ một ảnh ba via.
Không điều chỉnh khe hở chỉ vì một ba via
Ba via lớn hơn chỉ gợi câu hỏi. Phân loại ba via quanh biên, cố định một phía hoặc chỉ ở vài góc, rồi đối chiếu mặt cắt và kích thước.
| Phân bố quan sát được | Kiểm tra trước | Ranh giới quyết định |
|---|---|---|
| Ba via tăng quanh biên, dải bóng hẹp và mặt gãy nghiêng hơn | Khoảng khe hở tổng thể | Chỉ khi các đặc điểm này xuất hiện cùng nhau, khe hở quá lớn mới được đưa lên đầu danh sách |
| Một cạnh hoặc góc cố định lặp lại | Căn chỉnh, dẫn hướng và đỡ | Đánh dấu hướng và đo lại; không đổi khe hở trực tiếp |
| Bất thường đi theo một chày hoặc một cạnh cắt | Mòn cạnh, mẻ hoặc chênh cao | Đánh số dụng cụ, kiểm tra kỹ và so sánh với các cạnh khác |
| Kích thước ổn định trong khi ba via cục bộ tăng | Tình trạng dụng cụ và độ phù hợp cục bộ | Nếu mặt cắt không ủng hộ thay đổi tổng thể, tạm dừng chỉnh khe hở và tiếp tục kiểm tra dụng cụ |
Cạnh mòn đổi vùng cuộn, dải bóng và hình dạng ba via; nếu tổ hợp không khớp, bổ sung kiểm tra đẩy phế liệu và tình trạng vật liệu.
Tách lỗi cục bộ bằng một lần thử nhỏ
Biến “hướng cố định” và “đi theo chày” thành một thử nghiệm nhỏ có kiểm soát trước khi chọn hành động tiếp.
- Đánh dấu hướng cấp liệu, phía vận hành và phía đối diện; đánh số từng chày/cạnh cắt
- Với cùng vật liệu, chiều dày và khoảng khởi đầu, lấy các mẫu liên tiếp. Ghi ba via, vùng cuộn, bề rộng dải bóng, độ nghiêng mặt gãy và kích thước theo từng hướng.
- So sánh hướng mẫu với vị trí cối; nếu lỗi theo hướng phôi, kiểm tra căn chỉnh/dẫn hướng/đỡ; nếu theo chày/cạnh, kiểm tra mòn, mẻ và chênh cao.
- Đo lại trước khi thay đổi khe hở. Nếu quan hệ thay đổi sau khi đổi hướng mẫu hoặc vị trí dụng cụ, bằng chứng vẫn chưa tách được khe hở tổng thể khỏi lỗi cục bộ.
Khi kích thước và ba via cùng đổi, ưu tiên khe hở hoặc căn chỉnh; khi kích thước ổn định mà ba via cục bộ tăng, ưu tiên tình trạng dụng cụ.
Cố định thông số mới sau lần thử
Chỉ cố định thông số khi bằng chứng tái lập; mỗi lần thử giữ vật liệu/chiều dày và đổi một biến, lưu ảnh mặt cắt, đo kích thước/ba via và tình trạng dụng cụ.
| Trường ghi chép | Cần quy định gì |
|---|---|
| Vật liệu | Cấp vật liệu, tình trạng cung cấp, chiều dày đo và dữ liệu độ bền/độ cứng cần thiết |
| Quy ước | Một phíachoặc tổngCvà các chuẩn chày, cối |
| Biến thử nghiệm | Điều gì đã thay đổi trong vòng này và liệu bôi trơn, chiều cao cấp liệu và tình trạng cạnh có giữ nguyên không |
| Quan sát | Ranh giới vùng, ba via toàn biên hoặc cục bộ, kích thước và số hành trình tích lũy |
| Hành động tiếp theo | Điều chỉnh khe hở, sửa căn chỉnh/dẫn hướng, xử lý cạnh hoặc bổ sung bằng chứng vật liệu |
Trước khi cố định, đặt các cổng chất lượng trên phiếu thông số: kích thước đạt dung sai, ba via đạt giới hạn, mặt cắt đạt mục tiêu, mẫu liên tiếp ổn định và tình trạng dụng cụ được ghi. “Trông gần đủ” không phải tiêu chí cố định.
Minh họa vùng cuộn, dải cắt bóng, vùng gãy thô và ba via trên mép dập
Điểm chính
Thiết lập lại khe hở dập sau đổi vật liệu/chiều dày gồm: thống nhất quy ước một phía/tổng; đặt khoảng đầu từ vật liệu, chiều dày và mục tiêu; dùng bốn vùng, ba via, kích thước và vị trí dụng cụ để tách lỗi tổng/cục bộ; rồi cố định theo cổng chất lượng.
Đặt cổng chất lượng trên phiếu thông số trước khi cố định: kích thước, ba via, mặt cắt, độ ổn định mẫu và tình trạng dụng cụ phải đạt.