
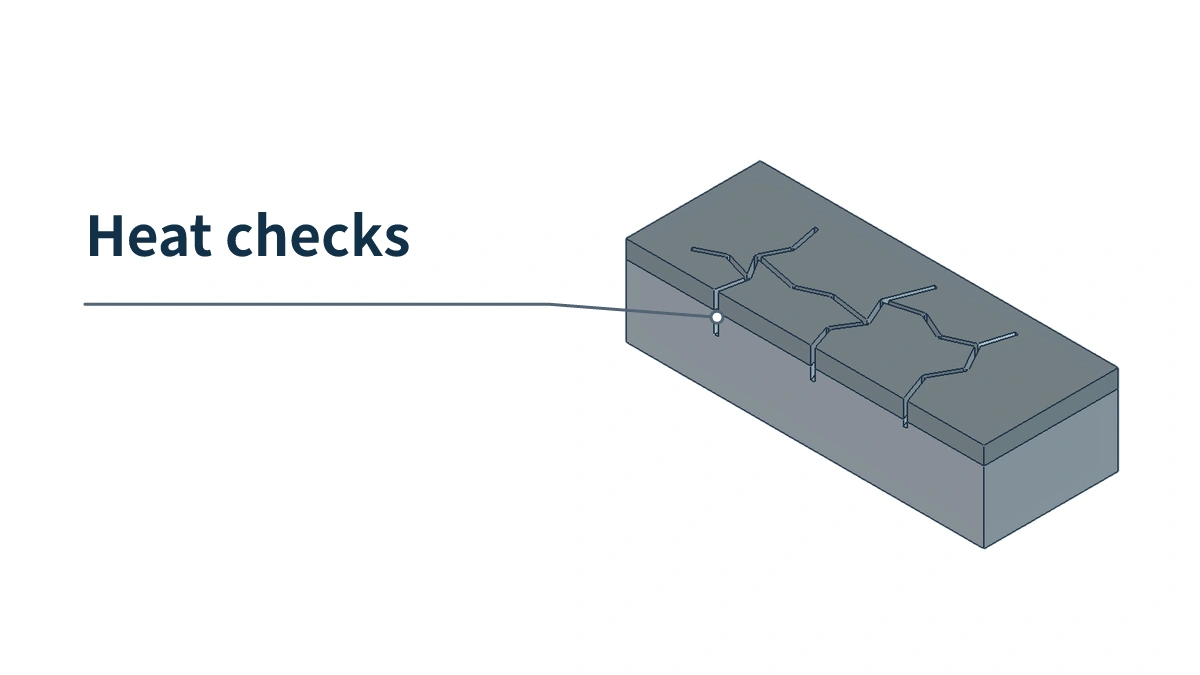
Aparecen fisuras finas antes de alcanzar las inyecciones previstas. En la revisión, el certificado identifica acero H13 y la dureza cumple el rango. ¿Por qué se agrietó prematuramente?
Considere primero cada ciclo: el metal fundido calienta la superficie y la extracción y pulverización la enfrían. La capa superficial y el interior están unidos, pero no dilatan ni contraen al mismo ritmo. Esa restricción mutua crea tensiones térmicas que pueden causar grietas por fatiga con la repetición.
Desde la perspectiva de moldsteells en la fabricación de Moldes de fundición a presión, la revisión también debe relacionar el acero del inserto, su tratamiento y ubicación de servicio. A continuación se explica cómo evoluciona el daño y qué pruebas ayudan a diagnosticar la fisuración prematura.
¿Cómo se desarrolla la fisuración térmica con ciclos de calentamiento y enfriamiento?
La fisuración térmica suele empezar con grietas finas en la cavidad. Los ciclos pueden multiplicarlas, conectarlas en red y profundizarlas: es daño por fatiga térmica. Grietas grandes que atraviesan insertos, adhesión metálica y hoyos por erosión requieren análisis separado, aunque todos ocurran en la superficie.
Parta de una sola pieza de acero. Naranja y azul representan su capa superficial al calentarse y enfriarse; gris, el interior unido. No son recubrimientos ni campos térmicos medidos. Las flechas muestran la dirección de tensiones de compresión o tracción, no el movimiento real. El tercer panel muestra grietas tras ciclos repetidos.
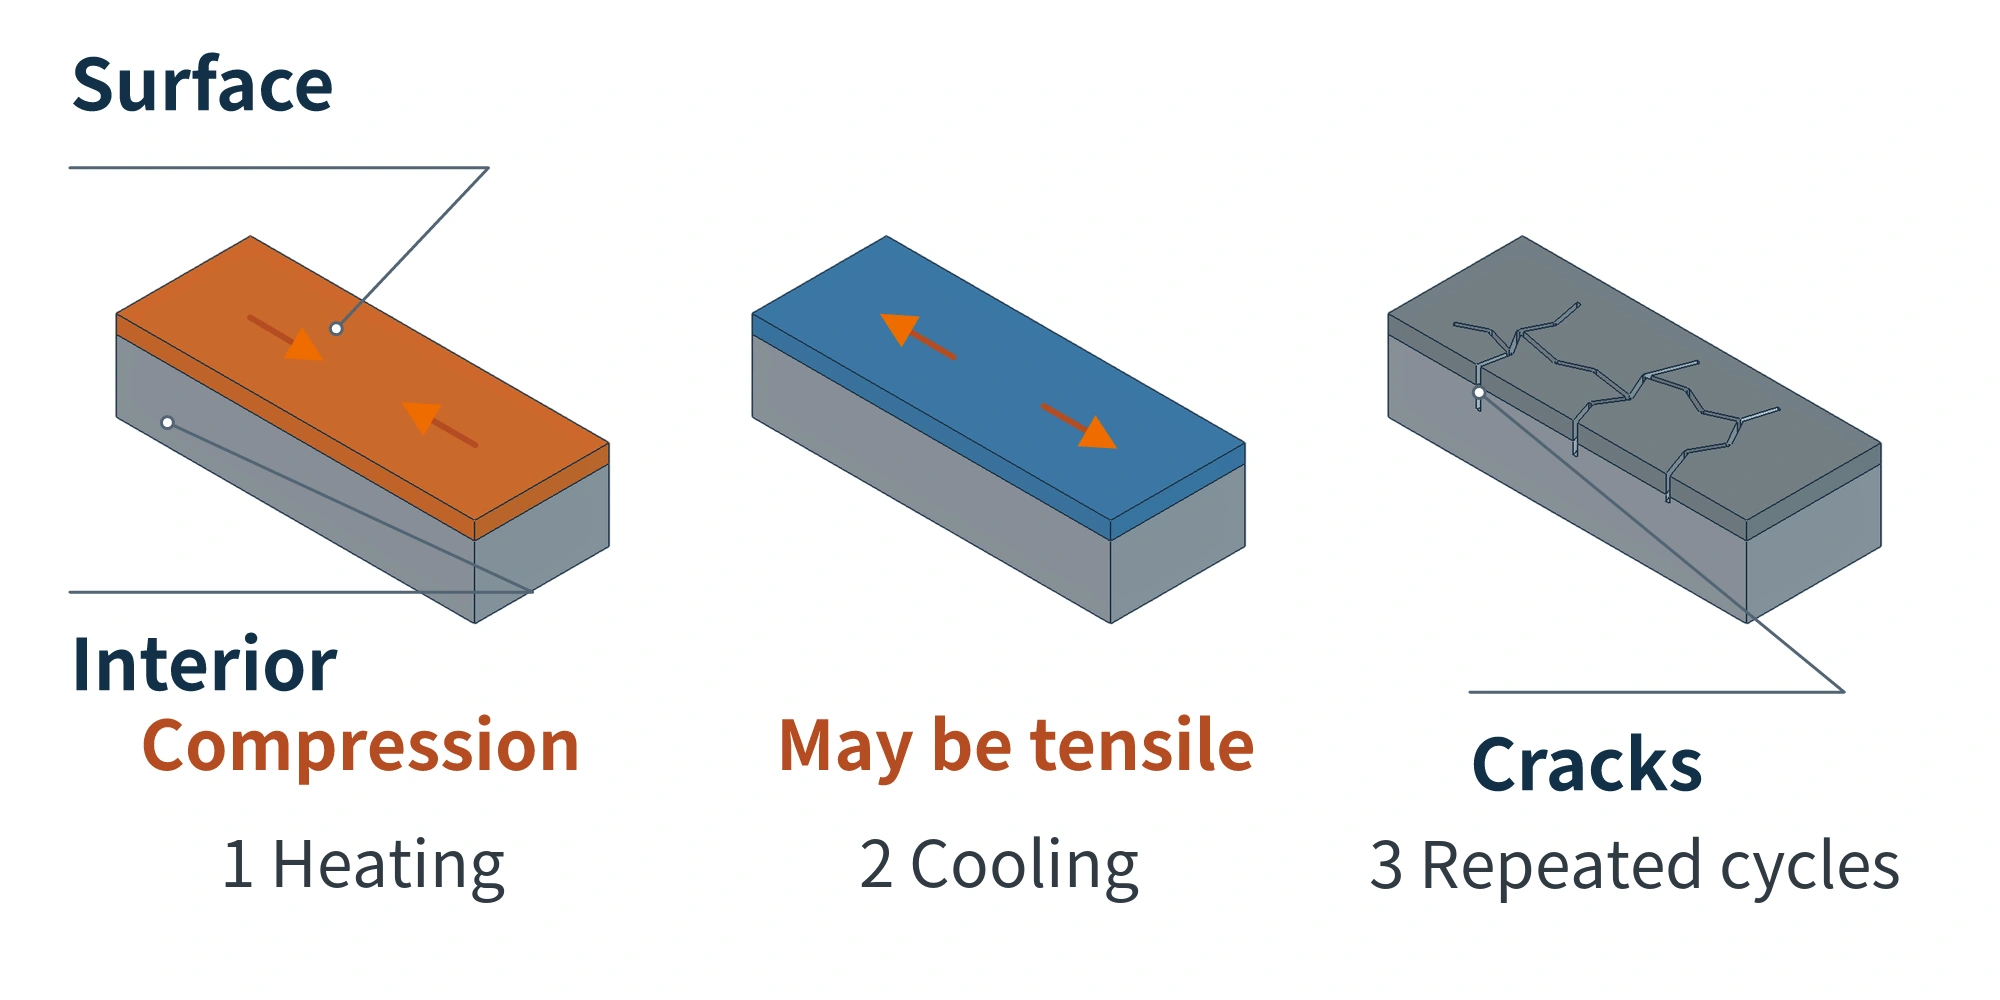
Etapa 1: la superficie se calienta, pero el interior restringe su dilatación. Al contactar con el metal, la capa exterior se calienta primero y el interior tarda. La superficie tiende a alargarse, pero está unida a acero menos dilatado y no puede expandirse libremente, generando compresión. Esta tensión procede de deformación restringida del acero y no debe equipararse sin más a la presión de inyección.
La tensión a la que empieza la deformación permanente se llama límite elástico. Si la tensión local lo supera a esa temperatura, hay deformación plástica. «Permanente» significa que no se recupera completamente al descargar, no necesariamente que ya exista una depresión visible en el molde.
Etapa 2: la superficie se enfría, pero su contracción también está restringida. Tras extraer, la superficie pierde calor. El desmoldeante acuoso acelera el enfriamiento por evaporación. El interior puede no enfriarse igual de rápido; aún más caliente y menos contraído, restringe el acortamiento exterior. La compresión inicial puede reducirse y convertirse en tracción.
Que aparezca tracción depende de la diferencia térmica, la restricción y el estado de deformación previo. En algunos ciclos sigue habiendo compresión al enfriar. No debe representarse toda fase de enfriamiento como necesariamente generadora de tracción.
Etapa 3: nacen fisuras locales y crecen con nuevos ciclos. El siguiente llenado calienta de nuevo la misma zona y la extracción y pulverización la enfrían. La superficie repite esa deformación restringida.
El acero presenta variaciones locales. Las sustancias no metálicas retenidas son inclusiones, con dilatación y propiedades distintas. Al calentar y enfriar se deforman de otro modo y pueden concentrar fuerzas cerca. Si la repetición causa plasticidad local, pueden iniciar microgrietas. Es un mecanismo posible, no prueba de que todas las fisuras térmicas procedan de inclusiones.
Tras las fisuras iniciales continúan los ciclos. Si aparece tracción al enfriar, puede hacer crecer las grietas existentes, alargarlas, conectarlas y profundizarlas. La fisura inicial y la red posterior son fases de daño progresivo. Lo acumulado es el daño; no deben sumarse tensiones de ciclos como si se agrietara al alcanzar una presión total.
Estos ciclos pueden reproducirse experimentalmente. En un estudio publicado en Special Casting & Nonferrous Alloys, Chen Jianhong y colaboradores utilizaron una probeta de acero de 80 mm de diámetro con calentamiento inductivo y enfriamiento por pulverización. Calentar a 600°C y enfriar a 150°C constituía un ciclo. El termopar estaba a 20 mm de la cara calentada. Son condiciones de una probeta y punto concretos, no temperaturas para aplicar directamente a un molde productivo. La revisión necesita registros de la misma zona real después de llenar y pulverizar, entre otras fases.
¿Por qué algunas zonas se agrietan primero?
Las zonas del mismo molde difieren en contacto con metal, disipación y geometría. Los ciclos descritos no ocurren en todas partes al mismo tiempo ni con igual intensidad.
Cerca de la entrada, examine cómo contacta el metal con la superficie. Si recibe calor concentrado e impacto directo, compare inicio de grietas y dirección de llenado. La fisuración temprana justifica investigar carga térmica e impacto locales. La proximidad a la entrada no demuestra acero no conforme.
En zonas pulverizadas, examine cómo se enfría la superficie. Una pulverización concentrada puede generar cambios superficie-interior distintos a los de zonas vecinas. Canales y caudal real también influyen. Compare temperaturas en la misma fase, no después de pulverizar en la grieta con después de llenar en otro lugar.
En bordes de orificios, esquinas y zonas mecanizadas o reparadas, examine carga local y superficie. Los cambios geométricos concentran tensiones. La electroerosión y soldadura de reparación también pueden dejar superficie o microestructura distintas de la base. Si las grietas empiezan allí, revise sus registros y verifique el inserto real.
La ubicación orienta por dónde empezar, pero no determina sola la causa. Una reparación soldada puede combinar microestructura distinta y ciclos locales más severos. Excluir cualquiera precipita la conclusión.
¿Por qué el mismo acero y dureza pueden ofrecer distinta resistencia a fatiga térmica?
H13 es un grado, no sustituye los registros de esa pieza. La dureza describe principalmente resistencia a indentación; la tenacidad, resistencia a agrietarse y romperse bajo carga. Responden a preguntas distintas.
La dureza se relaciona con resistencia y plasticidad. Pero un valor conforme no revela todas las inclusiones ni representa completamente microestructura y tenacidad de toda la sección. Aumentarla no es un remedio universal.
Examine primero el acero: composición, inclusiones y uniformidad microestructural afectan su resistencia al ciclo térmico. Certificado, limpieza y ultrasonidos tienen alcances propios; superar uno no sustituye los otros. En particular, no detectar defectos sobre el límite ultrasónico no demuestra conformidad de microestructura o tenacidad.
Examine después el Tratamiento térmico que recibió realmente el acero. En el temple, el interior de insertos grandes puede enfriar más lento. CINDAS explica para H13 que la trayectoria térmica afecta microestructura y carburos y que ciertas estructuras reducen tenacidad. El revenido cambia además estructura, tensiones residuales y equilibrio resistencia-tenacidad. La dureza final conforme no confirma un tratamiento adecuado en toda la sección.
La North American Die Casting Association (NADCA) también enumera dureza, microlimpieza, ultrasonidos, microestructura y capacidad de impacto por separado. El tratamiento añade requisitos de temple, estructura, dureza e impacto para gran volumen o prestaciones críticas. Demuestran por qué verificar pruebas distintas, no que todo molde deba adoptar criterios idénticos.
Contrastar ubicación de grietas, número de colada del acero y carga de tratamiento térmico
Primero identifique el inserto, la ubicación y cuándo se observaron las grietas. Las fotos deben situarlas respecto a entrada, orificio u otra referencia. Registre inyecciones al fotografiar y evolución posterior. Si ya existían en la primera inspección, solo consta que aparecieron antes; ese recuento no es el inicio exacto.
«Prematuro» necesita referencia: qué expectativa precede, qué cambio de calidad define el final y si se compara con moldes históricos del mismo producto en condiciones similares. Los ciclos hasta la primera microgrieta de una probeta no equivalen directamente a una vida útil exigible al molde.
El segundo paso es vincular los registros a ese inserto. El número de colada identifica el lote de fabricación del acero; la carga térmica identifica un lote posterior introducido en el horno. Una misma colada puede tratarse en cargas distintas y una carga puede incluir varias coladas. Ambas identidades deben trazarse por separado.
| Qué comparar | Pruebas vinculadas al inserto | Qué pregunta responde |
|---|---|---|
| Acero | Vínculo entre corte de acero e identificación; colada y certificado; registros aplicables de limpieza, ultrasonidos y microestructura | ¿Tiene este acero pruebas de calidad correspondientes y siguen las anomalías al mismo lote? |
| Tratamiento térmico | Identificación vinculada a carga; puntos y curvas reales de temperatura; temple y revenido; resultados correspondientes de dureza, estructura o tenacidad | ¿Qué tratamiento recibió realmente y hay anomalías compartidas en la carga? |
| Ubicación de servicio | Primera zona y recuento confirmados; temperaturas en igual fase; tiempos, pulverización y refrigeración; zonas mecanizadas o soldadas | ¿Reaparecen las grietas con un ciclo local, geometría o reparación concretos? |
La curva térmica necesita identificación de medición. Temperatura de horno, superficie e interior son magnitudes distintas. Alcanzar la consigna no establece por sí solo temperatura interna ni trayectoria de enfriamiento de una sección gruesa. Señale la falta de puntos o vínculo al inserto.
El tercer paso es contrastar la causa sospechada con las comparaciones, no atribuir responsabilidades al primer hallazgo.
- Distintos lotes de acero o cargas térmicas se agrietan primero en el mismo lugar: Investigue primero calor, pulverización, refrigeración y geometría locales. Si los registros térmicos y operativos también son anómalos, apoyan más la explicación de servicio local. Mantenga el examen del material; la ubicación sola no lo descarta.
- Las anomalías en distintas zonas o moldes se agrupan en el mismo lote de acero: Verifique vínculos material-inserto y resultados reales de limpieza y estructura. Si siguen a una carga térmica concreta, céntrese en medición, temple y revenido. Compartir grado no significa compartir calidad.
- Las grietas siguen una zona mecanizada o soldada: Compare el inicio con mecanizado o reparación. Examine capa superficial, estructura y tensiones residuales junto con el ciclo local. Distinga grietas anteriores a la reparación de las reencontradas después; no todas son nuevas.
Las comparaciones ordenan la investigación. Una causa requiere concordancia entre ubicación, tiempo y examen real. Si no pueden vincularse material y carga o faltan registros previos y posteriores, la conclusión debe seguir «sin determinar». Lo siguiente depende de si falta calidad del material, tratamiento o ciclo local.
Referencias
Chen Jianhong et al., investigación y aplicación de procesos para reducir grietas en moldes de fundición a presión, Special Casting & Nonferrous Alloys, 2020, vol. 40, n.º 8; Ding Hai et al., análisis de fallos y mejora de vida útil de moldes de aluminio, 2014, vol. 34, n.º 9; resumen público NADCA de procedimientos para acero de matrices; datos CINDAS de H13; estudio de 2021 en Mechanika sobre un modelo de fatiga térmica de moldes H13 para aluminio; y revisión de 2025 de mecanismos de fallo por fatiga térmica de aceros para matrices en Journal of Materials Research and Technology.





