
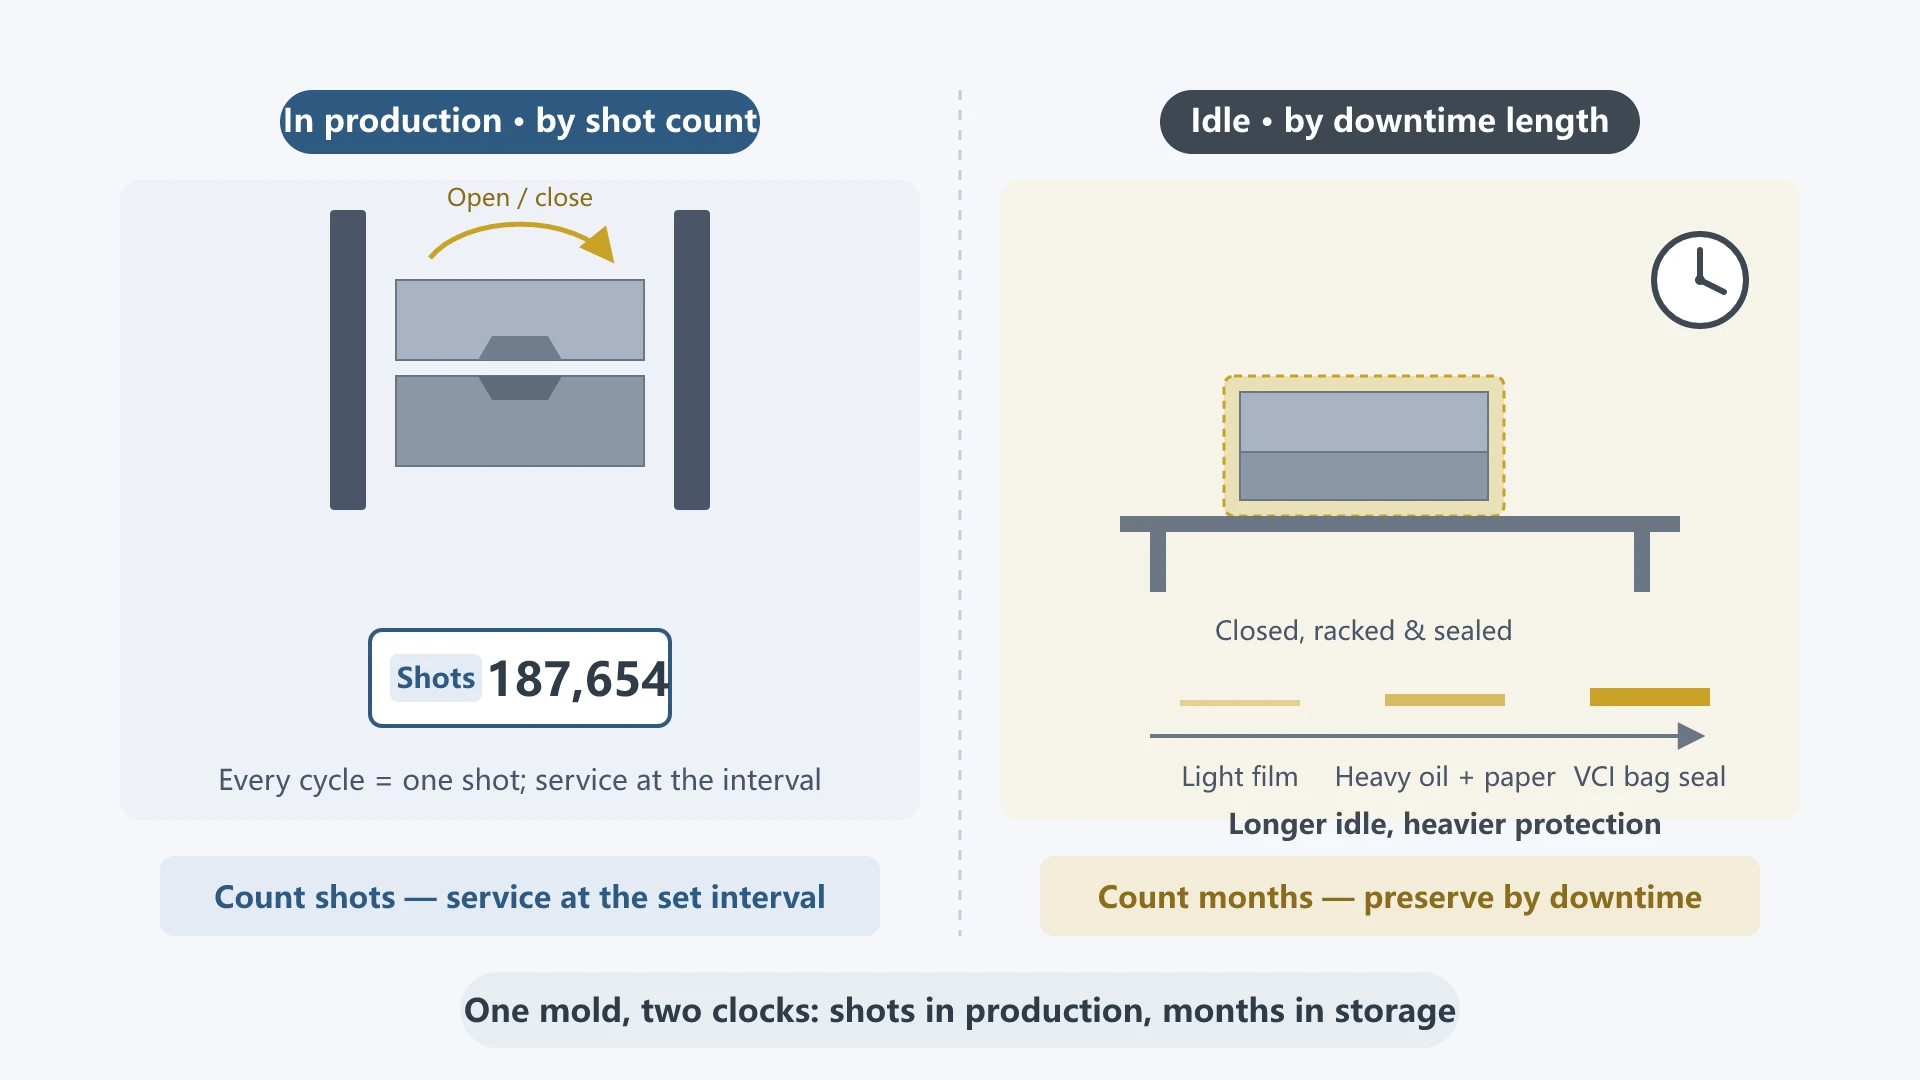
Khuôn bị hỏng ở đâu? Các nhà sản xuất khuôn đồng thời điều hành các xưởng sửa chữa hiểu rõ nhất. Khuôn hiếm khi bị hỏng trong thời điểm sản xuất gấp rút. Nếu một vấn đề phát sinh trong ca làm việc, người vận hành sẽ phát hiện và khắc phục ngay tại chỗ. Thiệt hại thực sự xảy ra trong hai khoảng thời gian không được giám sát: những tháng khuôn nằm trong kho và chính xác là thời điểm nó được lắp lại lên máy ép. Đầu tiên là gỉ sét. Thứ hai là vết ố dầu trên các lô sản phẩm do công nhân không làm sạch chất chống gỉ đã dùng khi lưu trữ.
Việc bảo trì tuân theo hai lộ trình song song: theo dõi số chu kỳ ép trong quá trình sản xuất và theo dõi thời gian trôi qua trong thời gian ngừng hoạt động. “Số chu kỳ ép” có nghĩa là tổng số chu kỳ đóng mở khuôn kể từ khi đưa vào vận hành. Hãy hình dung nó giống như một chiếc xe: một chiếc xe chạy hàng ngày được bảo dưỡng theo số dặm, trong khi một chiếc xe đậu được bảo dưỡng theo thời gian trôi qua. Trong sản xuất, đếm số chu kỳ ép; khi lưu trữ, đếm số tháng. Người lập kế hoạch phải theo dõi con số đầu tiên—biết chính xác khi nào cần tháo khuôn để bảo trì phòng ngừa. Các tiêu chuẩn ngành khuyến nghị dao động từ 30.000 đến 300.000 chu kỳ ép. Dưới đây là nguồn gốc của những con số đó và cách chọn khoảng thời gian phù hợp cho dụng cụ khuôn của bạn.
Khi nào nên rút khuôn để bảo dưỡng dựa trên số lần ép
Mọi người thường tính toán sai số lần phun bằng cách đếm số sản phẩm đúc thay vì chu kỳ khuôn. Một khuôn 8 khoang tạo ra tám sản phẩm mỗi chu kỳ – tức là tám sản phẩm, nhưng chỉ một chu kỳ hao mòn. Nếu bạn lên lịch bảo trì theo số lượng sản phẩm, một khuôn 8 khoang sẽ đạt mốc bảo dưỡng chỉ bằng một phần tám tuổi thọ hao mòn thực tế của nó. Bạn sẽ tháo khuôn quá sớm, lãng phí nhân công và gây ra hao mòn do tháo dỡ không cần thiết. Đối với khuôn đơn khoang thì đơn giản: một sản phẩm tương đương một lần phun.
Bảo trì khuôn mẫu được chia thành ba cấp độ: Cấp độ 1 là bảo dưỡng hàng ngày, tại máy ép mà không cần tháo rời – làm sạch khoang khuôn, bôi trơn chốt đẩy và chốt dẫn hướng, đồng thời bôi mỡ chịu nhiệt độ cao cho các thanh trượt (mỡ tiêu chuẩn sẽ bị phân hủy dưới nhiệt độ khuôn). Cấp độ 2 là bảo dưỡng định kỳ tại bàn, nơi bạn tháo và tháo rời khuôn để bảo dưỡng chuyên sâu. Cấp độ 3 là bảo quản lưu trữ dài hạn trước khi đưa lên kệ. Mặc dù các khung cấp độ này phổ biến, nhưng các xưởng thường gặp khó khăn trong việc xác định chính xác số lần ép (shot counts) cho từng cấp độ.
Con số 30.000 chu kỳ phun được trích dẫn rộng rãi. Nó có nguồn gốc từ một ấn phẩm năm 2019 của một hiệp hội khuôn mẫu Đài Loan, trong đó sử dụng con số này làm ví dụ: bảo dưỡng sau mỗi 30.000 chu kỳ phun, sau đó đặt lại bộ đếm. Lưu ý rằng đây chỉ là một ví dụ minh họa, không phải là một tiêu chuẩn cứng nhắc. Các chương trình bảo trì phương Tây thường tuân theo nhịp điệu ba cấp độ: bảo dưỡng nhỏ sau 50.000 chu kỳ phun, bảo trì trung bình sau 150.000 chu kỳ phun và đại tu tháo rời hoàn toàn khoảng 300.000 chu kỳ phun. Các thực tiễn tại xưởng sản xuất khác nhau – một quản lý ép phun kỳ cựu với 12 năm kinh nghiệm lưu ý rằng họ thực hiện bảo trì định kỳ sau 50.000 và 100.000 chu kỳ phun, dành việc đại tu tháo rời hoàn toàn cho 300.000 và 600.000 chu kỳ phun. Bảng dưới đây sắp xếp các mốc này thành một lịch trình có thể thực hiện được.
Ma trận khoảng thời gian bảo trì khuôn
Việc kết hợp các ví dụ từ hiệp hội ngành, tiêu chuẩn bảo trì phương Tây và dữ liệu thực tế từ xưởng sản xuất mang lại một ma trận quyết định rõ ràng mà bạn có thể trực tiếp giao cho bộ phận lập kế hoạch sản xuất:
| Số chu kỳ ép | Mức độ bảo dưỡng | Danh mục hành động |
|---|---|---|
| Hết ca làm việc | Bảo trì hàng ngày tại máy ép (không tháo rời khuôn) | Làm sạch lòng khuôn, tra dầu chốt đẩy và chốt dẫn hướng, bôi mỡ chịu nhiệt cho các thanh trượt, kiểm tra trực quan lòng khuôn. |
| 30.000–50.000 lần ép | Bảo trì nhỏ (tháo khỏi máy ép) | Kiểm tra đường phân khuôn xem có hư hỏng do kẹp không, làm sạch các kênh thoát khí, kiểm tra vòng đệm chữ O (O-ring) và bạc dẫn hướng, kiểm tra các vùng nhiệt của hệ thống hot runner. |
| 100.000–150.000 lần ép | Bảo trì phòng ngừa chuyên sâu | Tẩy cặn kênh làm mát và kiểm tra tốc độ dòng chảy, phục hồi độ bóng khoang khuôn, thay thế tất cả lò xo hồi vị bất kể độ mòn, kiểm tra các tấm chống mòn trượt. |
| ~300.000 chu kỳ ép | Đại tu lớn (tháo dỡ hoàn toàn) | Đo các thành phần thép để kiểm tra độ mòn kích thước và thay thế các bộ phận không đạt tiêu chuẩn, kiểm tra vết nứt đường làm mát, thay thế tất cả các chi tiết hao mòn, kiểm tra vết xanh trên đường phân khuôn, phát hành sau kiểm tra sản phẩm đầu tiên. |
| Vật liệu nhựa chứa sợi thủy tinh, khuôn kênh dẫn nóng | Các chu kỳ chuyên dụng được rút ngắn | Bảo dưỡng sau mỗi 5.000 đến 15.000 chu kỳ ép; gia công lại độ sâu lỗ thoát khí sau mỗi 10.000 chu kỳ ép. |
Bảng này phác thảo các phạm vi tham chiếu của ngành hơn là các tiêu chuẩn bắt buộc: 30.000 lần phun đến từ các ví dụ của hiệp hội, trong khi 50.000 và 150.000 đánh dấu các mốc khởi điểm cho quy trình bảo trì phương Tây. Lịch trình thực tế thay đổi dựa trên độ mài mòn của nhựa, số lượng bộ phận chuyển động và loại thép làm khuôn.
Các con số này rất khác nhau, và không có con số nào đúng hay sai một cách cố hữu. Lịch trình bảo trì không nên áp dụng chung cho mọi trường hợp. Khi thiết lập các khoảng thời gian tại xưởng của chúng tôi, chúng tôi đánh giá ba yếu tố chính:
Đầu tiên là vật liệu nhựa: các vật liệu mài mòn như PVC hoặc polymer chứa sợi thủy tinh chủ động mài mòn thép. Rút ngắn khoảng thời gian bảo trì từ 30% đến 50% cho các vật liệu này; một số xưởng bảo dưỡng khuôn chứa sợi thủy tinh sau mỗi 5.000 đến 15.000 chu kỳ phun. Thứ hai là số lượng các bộ phận chuyển động: các thanh trượt, chốt nâng và ống đẩy mỗi bộ phận đều tạo ra một điểm mài mòn tiềm ẩn. Thứ ba là cấp độ thép làm khuôn và chất lượng chế tạo. Việc kết hợp vật liệu nhựa với cấu trúc khuôn làm rõ con số phù hợp: khuôn hai tấm đơn giản chạy PP hoặc PE có thể bắt đầu thoải mái ở 50.000 chu kỳ phun. Khuôn phức tạp với thanh trượt và chốt nâng chạy ABS hoặc PC thường giảm xuống 25.000 chu kỳ phun. Vật liệu nhựa chứa sợi thủy tinh và hệ thống kênh dẫn nóng đòi hỏi khoảng thời gian ngắn nhất. Sử dụng ma trận làm cơ sở, sau đó tinh chỉnh nó sau khi kiểm tra các mẫu mài mòn trong vài nghìn chu kỳ phun đầu tiên.
Mài mòn khuôn là không thể tránh khỏi, và các điểm hỏng hóc có thể dự đoán được: cổng phun bị mòn do lực cắt của nhựa, lỗ thoát khí bị tắc nghẽn bởi cặn carbon, đường phân khuôn bị hằn do kẹp quá chặt, chốt đẩy bị gãy, và thanh trượt bị kẹt. Mọi công việc bảo trì đều nhắm vào các khu vực rủi ro cao này. Báo cáo của hiệp hội Đài Loan cũng chỉ ra các nguyên nhân gốc rễ thường gặp: chốt đẩy bị gãy, chốt không trở về vị trí, chi tiết bị kẹt trong lòng khuôn, và thiếu các bộ phận phụ. Những hỏng hóc này xảy ra bất ngờ. Như các quản lý xưởng đã lưu ý, việc gửi sửa chữa khẩn cấp đến các xưởng khuôn bên ngoài mất nhiều tuần – một khoảng thời gian ngừng hoạt động mà dây chuyền sản xuất không thể chấp nhận được. Trong bảo trì phòng ngừa chuyên sâu (PM), các kênh làm mát là khu vực bị bỏ qua nhiều nhất. Cặn bám tích tụ âm thầm bên trong các đường nước, chỉ biểu hiện triệu chứng qua thời gian chu kỳ kéo dài và sai lệch kích thước. Làm mát chiếm khoảng 60% của toàn bộ chu trình đúc. Nếu một khuôn mất hai giây mỗi lần phun trong một chu kỳ 500.000 lần phun, hãy tính toán số giờ máy bị lãng phí. Đó là lý do tại sao bảo trì phòng ngừa nhỏ (PM) ở 50.000 lần phun yêu cầu đánh giá lưu lượng làm mát, sau đó là tẩy cặn và kiểm tra lại ở 150.000 lần phun.
Việc đặt lại bộ đếm cũng có các quy tắc rõ ràng: đặt lại bộ đếm về 0 sau khi hoàn tất bảo trì. Ba kịch bản sau đây sẽ xác định số đếm:
- Nếu được bảo dưỡng sớm hơn lịch trình, hãy đặt lại số đếm từ ngày bảo dưỡng.
- Nếu bị trì hoãn do áp lực sản xuất và hoàn thành sau khi chạy, hãy bắt đầu lại từ số chu kỳ ép thực tế tại thời điểm bảo dưỡng.
- Nếu tháo dỡ sớm để sửa chữa khuôn, hãy coi việc sửa chữa đó là một lần bảo trì phòng ngừa (PM) đã hoàn thành và đặt lại bộ đếm.
Để tránh gián đoạn, hãy xây dựng một khoảng dự phòng trong nhật ký theo dõi của bạn: nếu mục tiêu là 30.000 chu kỳ ép, hãy thông báo cho bộ phận kế hoạch sản xuất khi đạt 25.000 chu kỳ để người lập lịch có thể phân bổ thời gian bảo trì. Đừng bao giờ đợi cho đến khi bộ đếm đạt giới hạn cứng mới kích hoạt dừng khẩn cấp. Lịch bảo trì sẽ không có ý nghĩa gì nếu bộ phận kế hoạch sản xuất không dành thời gian máy cho nó.
Quy trình từng bước tháo rời và bảo quản khuôn sau sản xuất
Khi khuôn được tháo ra khỏi máy ép, việc bảo quản phải tuân thủ một trình tự nghiêm ngặt: làm sạch khoang khuôn, thổi khô đường nước, để thép nguội hoàn toàn, bôi chất chống gỉ và mỡ vào các bộ phận chuyển động, và cuối cùng là kẹp khuôn lại để lưu trữ. Đảo ngược các bước này sẽ làm hỏng khả năng chống ăn mòn của bạn.
Ngay khi máy dừng, hãy tắt nước làm mát ngay lập tức và lau sạch bề mặt khuôn. Nếu thép giảm xuống dưới điểm sương, độ ẩm môi trường sẽ ngay lập tức ngưng tụ thành các giọt nước trên bề mặt khoang khuôn. Trì hoãn việc lau chùi một giờ sẽ tạo điều kiện cho gỉ sét phát triển sớm một giờ. Làm sạch cặn nhựa khi khuôn còn giữ nhiệt dư: bavia, mảnh vụn và carbon phân hủy sẽ dễ dàng được lau sạch. Không bao giờ để lại cặn PVC qua đêm; PVC phân hủy ở nhiệt độ cao thành hơi axit ăn mòn thép khoang khuôn ngay cả sau khi máy đã tắt.
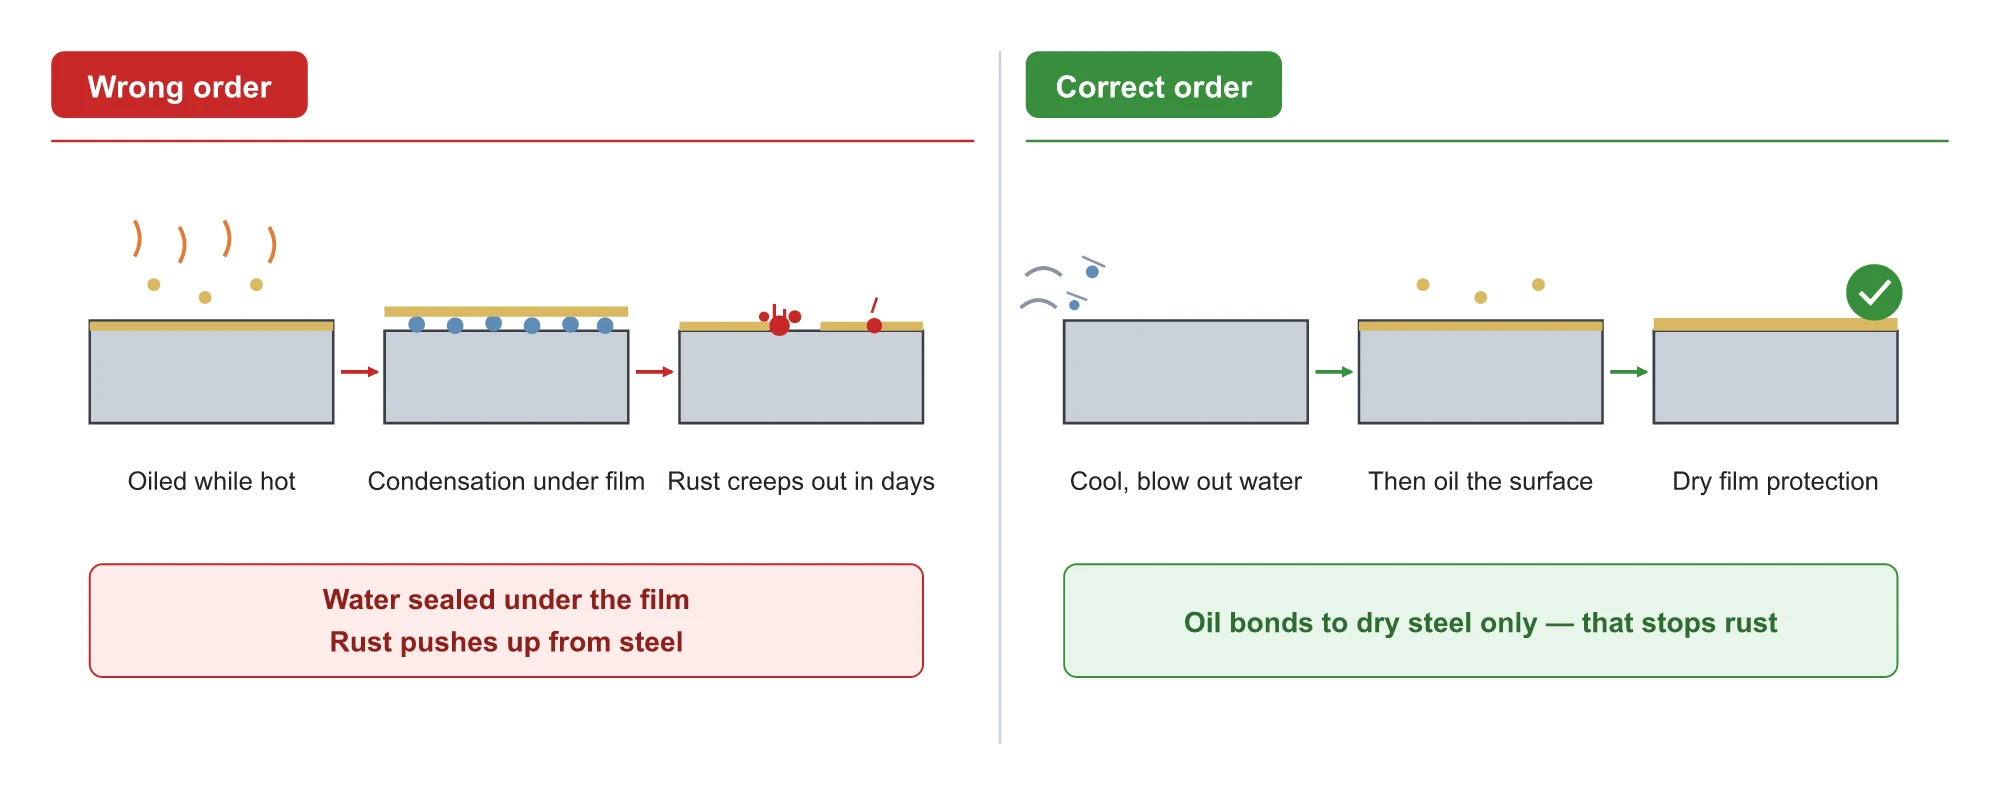
Tiếp theo, thổi khô tất cả các kênh làm mát bằng khí nén trước khi bôi dầu. Phun dầu lên thép ẩm sẽ giữ hơi ẩm bên dưới lớp dầu, khiến gỉ sét phát triển từ trong ra ngoài. Dầu không bảo vệ được dụng cụ mà thay vào đó giữ nước tiếp xúc với thép trần.
Làm nguội là bước mà các kỹ thuật viên thường xuyên thực hiện sai. Nếu bạn phun chất chống gỉ lên khuôn nóng, dầu sẽ tạo thành một lớp màng ngay lập tức. Khi khuôn tiếp tục nguội xuống dưới điểm sương, hơi ẩm bị kẹt sẽ ngưng tụ dưới lớp màng. Bị niêm phong dưới lớp dầu, hơi ẩm này không thể bay hơi. Trong vòng vài ngày, gỉ sét sẽ xuất hiện bên dưới lớp phủ. Chất chống gỉ cuối cùng lại phản tác dụng. Phương pháp đúng duy nhất là: để khuôn nguội tự nhiên đến nhiệt độ phòng trước khi phun.
Sử dụng chất bôi trơn phù hợp cho từng khu vực: xịt chất chống gỉ lên các bề mặt khuôn như khoang và lõi; bôi mỡ cho các bộ phận chuyển động lộ thiên như chốt dẫn hướng và thanh trượt – sử dụng mỡ chịu nhiệt độ cao cho các thanh trượt. Cuối cùng, bịt cổng phun và kẹp khuôn lại.
Các cấp độ bảo quản lưu trữ theo thời gian ngừng hoạt động
Sau khi hoàn tất quy trình tháo dỡ, hãy điều chỉnh phương pháp bảo quản phù hợp với thời gian ngừng máy dự kiến. Nhiều xưởng xử lý việc ngừng máy cuối tuần giống như ngừng hoạt động sáu tháng – chỉ cần trượt khuôn lên giá và bỏ đi. Thực tiễn ngành công nghiệp phân loại thời gian ngừng máy thành năm cấp độ riêng biệt, mỗi cấp độ có các quy trình chuyên biệt. Chăm sóc cuối ca hàng ngày chỉ đơn giản là cấp độ ngắn nhất; ngay cả những lần ngừng máy ngắn cũng đòi hỏi sự chăm sóc kỷ luật.
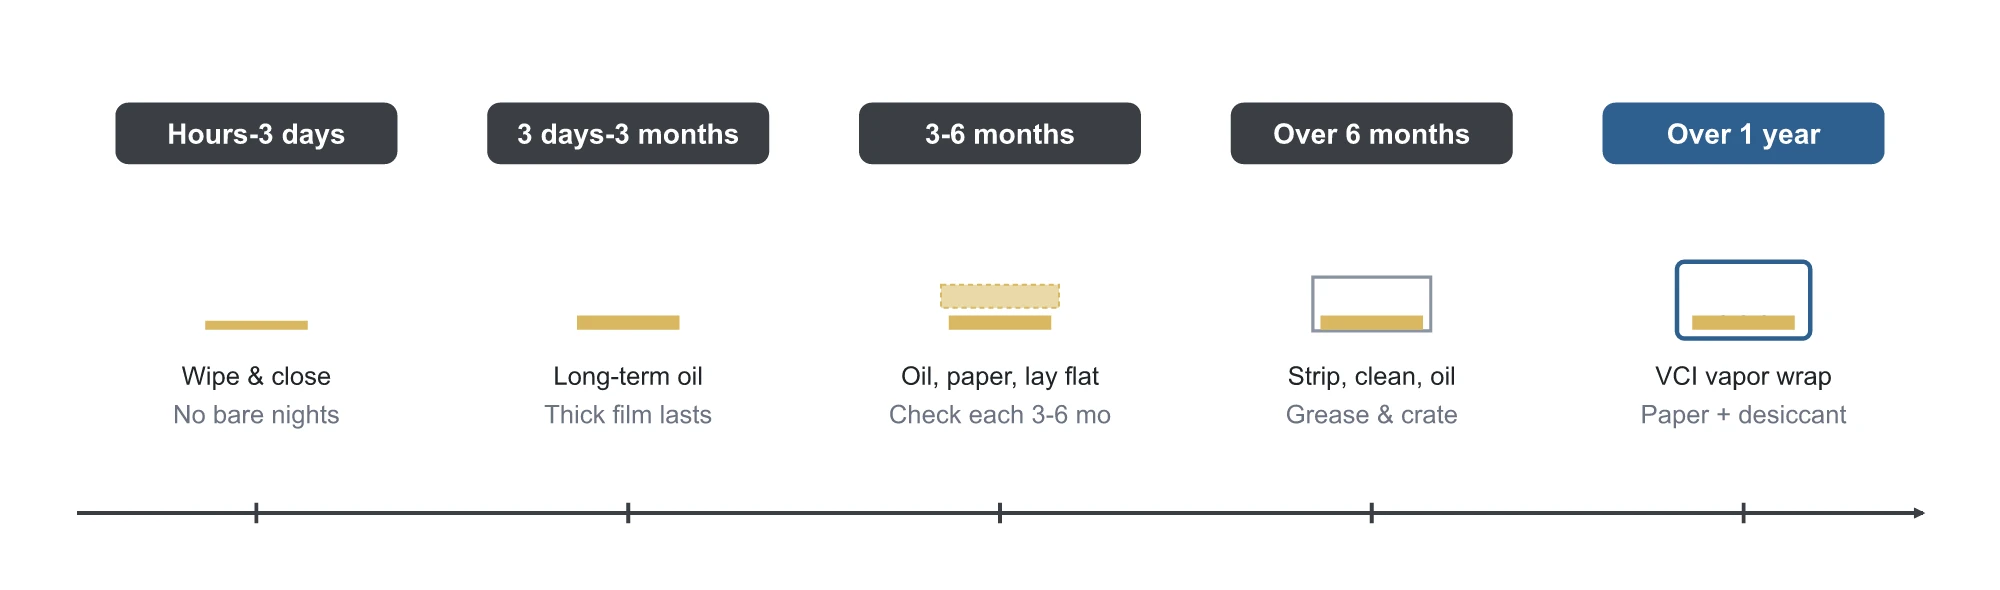
- Vài giờ đến 3 ngày:Lau sạch bề mặt khuôn và kẹp chặt bộ khuôn khi ngừng hoạt động cuối tuần—không bao giờ để hở. Thép carbon trần có thể phát triển các đốm rỉ sét chỉ sau một đêm. Khi có thể, hãy phủ một lớp dầu chống rỉ bay hơi nhanh mỏng, loại dầu này sẽ để lại một lớp màng khô dễ dàng làm sạch trước khi khởi động lại.
- 3 ngày đến 3 tháng:Chuyển sang sử dụng chất chống gỉ dài hạn. Các loại bình xịt bay hơi hoạt động tốt cho thời gian ngừng hoạt động ngắn vì chúng để lại một lớp màng sạch; đối với việc lưu trữ nhiều tháng, hãy sử dụng các chất ức chế gỉ gốc dầu tạo thành một lớp bảo vệ dày và bền.
- 3 đến 6 tháng:Việc lưu trữ khuôn mẫu trong thời gian dài tiềm ẩn rủi ro đáng kể. Mốc ba tháng là ngưỡng trong ngành mà tại đó các dụng cụ không hoạt động sẽ chuyển sang chế độ bảo trì định kỳ theo thời gian. Kiểm tra và thay thế chất bôi trơn định kỳ để ngăn dầu bị xuống cấp hút ẩm. Tăng cường bảo vệ: thực hiện vệ sinh kỹ lưỡng, thoa một lớp dầu chống gỉ nặng dày, bọc dụng cụ bằng giấy chống ẩm hoặc màng bọc bong bóng khí, kẹp chặt và xếp lên kệ. Hướng lưu trữ rất quan trọng: cất giữ khuôn mẫu nằm phẳng hoặc thẳng đứng trên các thanh ray được chỉ định, không bao giờ nghiêng. Việc để khuôn mẫu nghiêng trong thời gian dài có thể làm biến dạng các tấm khuôn theo thời gian. Kiểm tra lại sau mỗi 3 đến 6 tháng và thoa lại dầu nếu lớp màng bị khô.
- Trên 6 tháng:Hãy coi việc chuẩn bị lưu trữ như một cuộc đại tu toàn diện tại bàn. Tháo rời khuôn hoàn toàn; rửa sạch tất cả các bộ phận; phủ khoang khuôn bằng dầu bảo quản nặng, dài hạn; bôi mỡ cho các thanh trượt và chốt lộ thiên; bọc khuôn bằng nhựa hoặc đóng thùng; và ghi nhãn rõ ràng hồ sơ nhận dạng khuôn.
- Trên 1 năm:Triển khai Chất ức chế ăn mòn bay hơi (VCI). Hóa chất VCI bay hơi thành khí hoạt tính có khả năng thâm nhập vào các kẽ hở khó tiếp cận mà vòi phun không thể tới. Sử dụng thiết lập ba lớp: lớp bọc bên trong bằng giấy VCI, túi VCI kín bên ngoài và các gói hút ẩm bên trong. Dầu nặng không thể tiếp cận các lỗ chốt đẩy sâu hoặc các đường nối chèn, nhưng chất ức chế bay hơi sẽ thâm nhập mọi khe hở. Nếu thực hiện đúng cách, khả năng bảo vệ của VCI kéo dài hơn hai năm. Nếu một chất ức chế gỉ sét tuyên bố có xếp hạng từ 1 đến 3 năm, hãy mở niêm phong và kiểm tra khuôn tại mốc hết hạn được chỉ định thay vì chỉ dựa vào tuyên bố của sản phẩm.
Năm cấp độ này phản ánh sự tăng cường tiêu chuẩn trong ngành. Các quy trình có thể khác nhau tùy theo từng xưởng, nhưng nguyên tắc cốt lõi vẫn đúng: khuôn để càng lâu, việc bảo quản càng cần phải kỹ lưỡng hơn.
Ba Ngưỡng Độ Ẩm Khi Lưu Trữ Khuôn
Trong kho, giám sát độ ẩm tương đối (RH) theo ba mốc chuẩn rõ ràng:
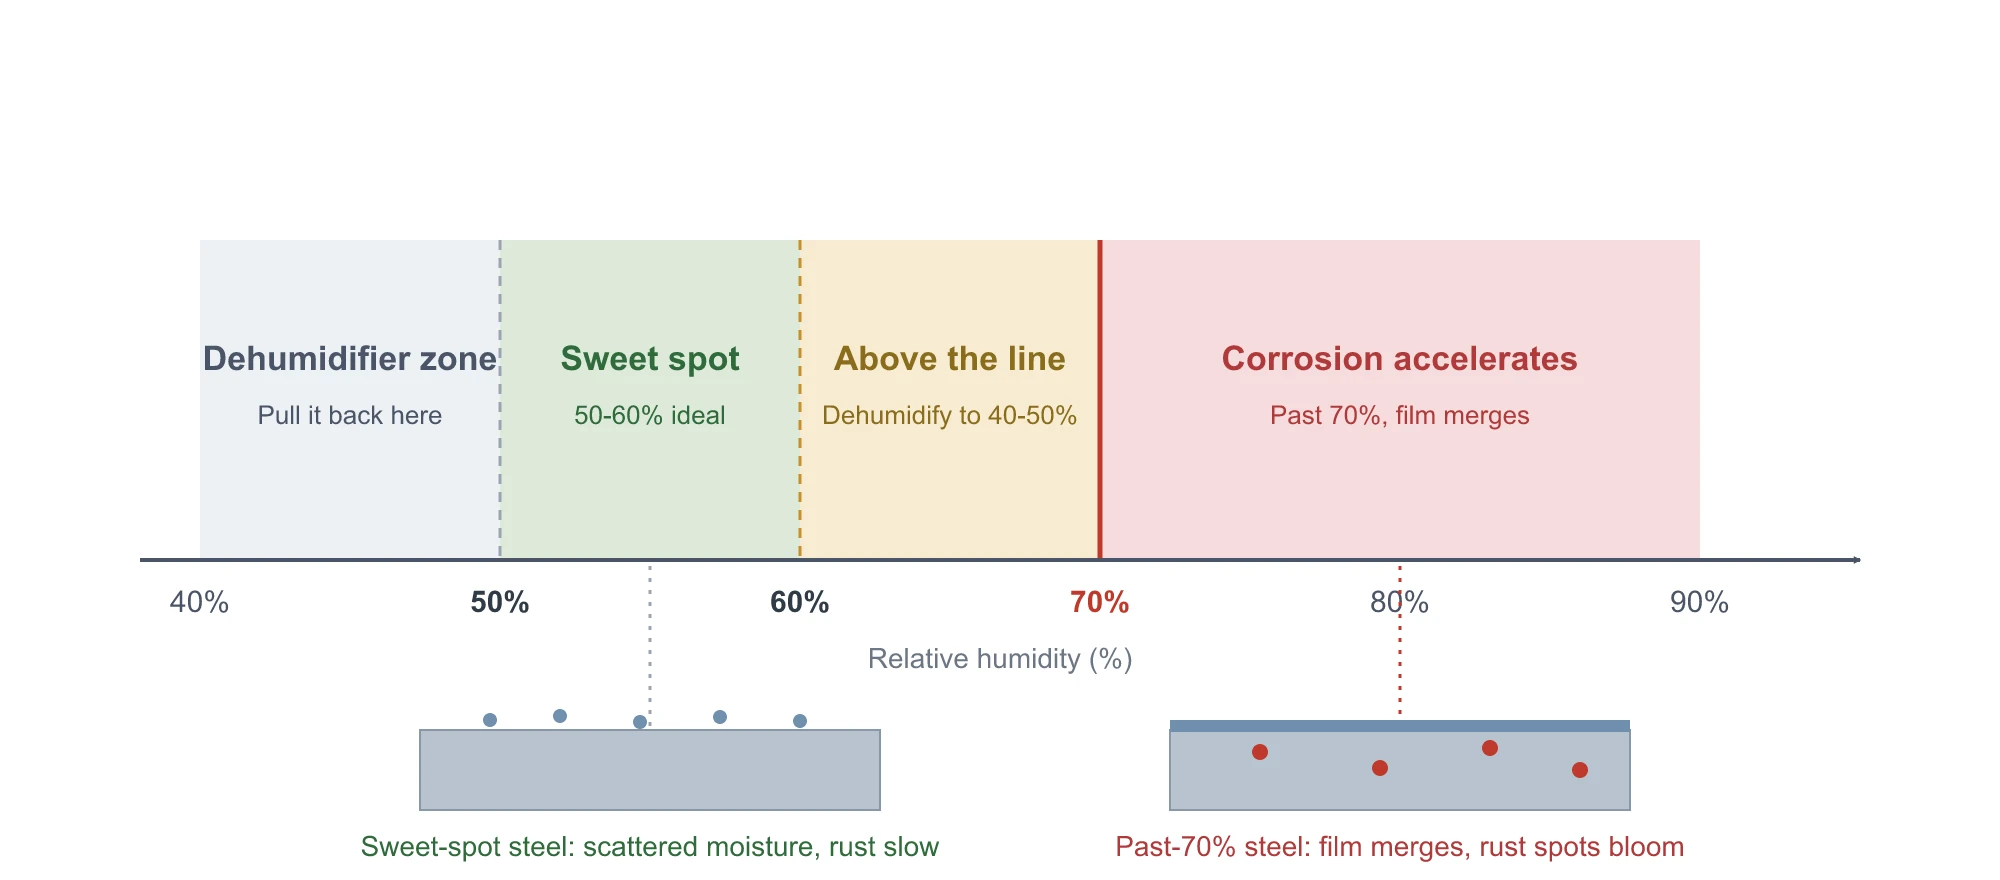
- 50% đến 60% RHlà điểm tối ưu cho việc lưu trữ.
- Trên 60% RH:vận hành máy hút ẩm công nghiệp để đưa độ ẩm trở lại mức 40%–50% RH.
- Trên 70% RH:ăn mòn tăng tốc nhanh chóng. Đường màu đỏ này lấy trực tiếp từ dữ liệu kỹ thuật của Misumi, trong đó lưu ý rằng rỉ sét tiến triển nhanh chóng khi độ ẩm vượt quá 70%. Ba ngưỡng này thắt chặt dần theo thời gian.
Tại sao 70% RH là điểm tới hạn quan trọng? Ở mức độ ẩm thấp hơn, hơi ẩm trên thép tạo thành các giọt siêu nhỏ rải rác, làm chậm quá trình oxy hóa. Khi độ ẩm vượt qua 70%, hơi ẩm tạo thành một màng chất lỏng liên tục, bao phủ hoàn toàn bề mặt thép. Như các sổ tay dụng cụ của Nhật Bản đã chỉ ra: gỉ sét là kẻ thù tồi tệ nhất của khuôn – một khi đã hình thành, việc loại bỏ gỉ sét tốn nhiều thời gian và công sức hơn đáng kể so với bảo trì phòng ngừa.
Trong mùa mưa ẩm ướt ở miền nam Trung Quốc, độ ẩm nhà kho thường xuyên vượt quá 80%, khiến tường ẩm ướt. Bỏ qua việc chống gỉ trong điều kiện này giống như nhúng khuôn của bạn vào nước.
Các nguyên tắc cơ bản về quản lý cơ sở vật chất cũng bảo vệ khuôn của bạn:
- Lưu trữ các khuôn tần suất cao ở các kệ phía trước dễ tiếp cận để thay khuôn nhanh chóng trong các công việc gấp, đặt các khuôn tần suất thấp hơn sâu hơn trong kho.
- Bọc kín mọi khuôn trong túi nhựa kín và dán băng keo che các lỗ hở như cổng phun.
- Duy trì các thẻ rõ ràng và nhật ký theo dõi kỹ thuật số ghi lại ID công cụ, số lần phun và lịch sử bảo dưỡng. Nếu không có nhật ký, việc định vị khuôn và đánh giá tình trạng bảo dưỡng sẽ trở thành việc đoán mò. Nếu cơ sở của bạn thiếu kho lưu trữ chuyên dụng có kiểm soát khí hậu, máy hút ẩm công nghiệp kết hợp với bao bì nhựa kín sẽ duy trì ba mức độ ẩm này.
Thử thách cuối cùng đến vào ngày khởi động lại. Khi lấy một khuôn đã được bôi dầu ra khỏi kho lưu trữ, việc tẩy dầu mỡ phải được ưu tiên hàng đầu. Việc tẩy dầu mỡ không hoàn chỉnh sẽ khiến dầu còn sót lại thấm dọc theo các chi tiết lòng khuôn và lõi khuôn lên các sản phẩm đúc. Các bộ phận trong suốt hoặc quang học bị ảnh hưởng nặng nề nhất, thể hiện các vết dầu ngay lập tức và khiến toàn bộ lô sản phẩm không đạt kiểm tra.
Sử dụng hai chất tẩy rửa chính: dung dịch vệ sinh khuôn chuyên dụng hoặc dầu khoáng (mineral spirits). Đối với các góc khuất và gân sâu, xả bằng dung môi, để ngâm, sau đó sấy khô bằng khí nén. Chạy thử vài lần trước khi tăng tốc độ sản xuất hàng loạt.
Để đơn giản hóa việc khởi động lại quy trình vệ sinh trong tương lai, hãy xem xét hai phương án bảo quản thay thế sau:
- Các lớp phủ bảo vệ gốc sáp sẽ tan chảy và tự động loại bỏ khi khuôn nóng lên.
- Chất chống gỉ bay hơi không cần làm sạch, nơi bạn chỉ cần loại bỏ vài sản phẩm thử nghiệm đầu tiên và chạy sản xuất bình thường ngay lập tức. Cả hai lựa chọn đều tốn kém hơn một chút cho mỗi lon nhưng loại bỏ công đoạn tẩy dầu mỡ thủ công.
Một nửa tuổi thọ hữu ích của khuôn được quyết định tại Kho
Một nhà mua sắm dụng cụ quốc tế từng chia sẻ lịch sử hoạt động của một bộ khuôn lão luyện: nó đã hoạt động qua ba nhà máy ép phun và cuối cùng được cho nghỉ hưu như một công cụ dự phòng. Nhìn lại, ông ấy không thể nhớ khuôn đó từng phải vào phòng dụng cụ để sửa chữa khẩn cấp—nó chỉ được bảo trì phòng ngừa một cách kỷ luật. Các bộ khuôn bị xuống cấp trong kho lưu trữ có một chế độ hỏng hóc chung: hư hỏng xảy ra mà không nhìn thấy, và rỉ sét chỉ xuất hiện khi thùng được mở niêm phong để sản xuất. Bảo quản lưu trữ đúng cách không thể tùy tiện; nó phải được thực hiện từng bước theo các cấp độ thời gian ngừng hoạt động đã định. Bảo trì quản lý sự hao mòn trong quá trình sản xuất; bảo quản ngăn chặn sự ăn mòn trong thời gian ngừng hoạt động. Một nửa tổng tuổi thọ của một bộ khuôn phụ thuộc vào hai nguyên tắc này.
Việc triển khai tóm gọn lại thành ba thói quen cốt lõi:
- Ghi lại số lần phun và thông báo sớm cho bộ phận lập kế hoạch sản xuất để đặt trước các khoảng thời gian bảo dưỡng.
- Chọn cấp độ bảo quản phù hợp dựa trên thời gian ngừng hoạt động dự kiến.
- Làm sạch và tẩy dầu mỡ kỹ lưỡng các bề mặt khuôn trước khi khởi động lại sản xuất.
Tại Moldsteells, chúng tôi chuyên về khuôn mẫu có độ chính xác caoKhuôn ép nhựasản xuất. Nếu bộ khuôn của quý vị dự kiến ngừng hoạt động và quý vị muốn được hướng dẫn về cách bảo quản đúng cách, hoặc nếu quý vị cần đánh giá tình trạng bảo trì khuôn của mình, hãy chia sẻ thông tin chi tiết về bộ khuôn với chúng tôi. Đội ngũ kỹ sư của chúng tôi sẽ xem xét từng chi tiết của bộ khuôn và đưa ra các khuyến nghị bảo trì và bảo quản phù hợp.





