
Cuando una pieza transparente se vuelve turbia de repente en una zona, el taller de moldes y el equipo de calidad deben decidir primero: ¿limpiar la cavidad o reparar el acabado espejo? La turbidez puede parecer similar, pero el objeto del tratamiento puede ser distinto. Los residuos se depositan sobre el acero, mientras que la corrosión y los arañazos pueden haber modificado ya su superficie. Pasar directamente al pulido puede retirar material de una superficie intacta o crear otro defecto.
En moldsteells explicamos este problema en el contexto de los moldes de inyección de alto brillo y los trabajos de Molde de inyección con acabado espejo . Cuando una pieza transparente se vuelve turbia de repente, relacione primero la zona afectada con la cavidad del molde. Después, distinga los depósitos sobre el acero de los daños por corrosión y los arañazos mecánicos antes de decidir si limpiar o reparar la superficie. Los apartados siguientes siguen esta secuencia.
Por qué una pieza turbia puede seguir transmitiendo luz
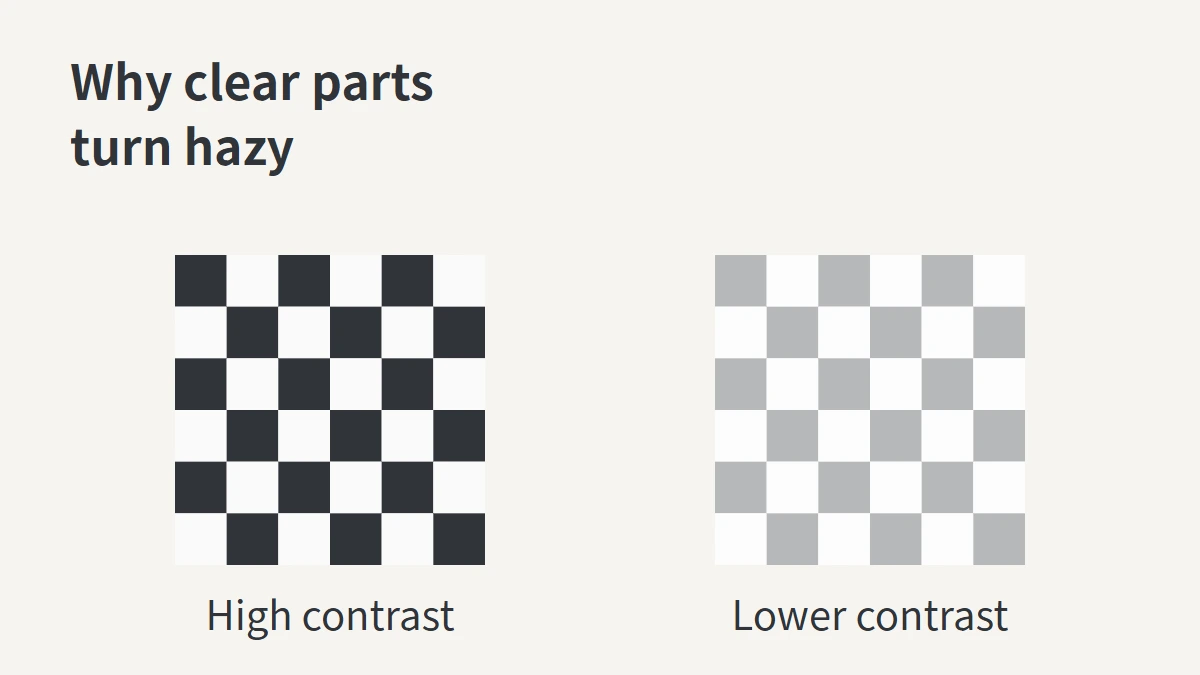
Es posible seguir viendo una imagen en blanco y negro a través de una pieza transparente, pero con menor contraste, como si se hubiera añadido un velo blanco. Parte de la luz ha cambiado de dirección y se ha dispersado hacia otras direcciones. Cuánta luz atraviesa la pieza y si los detalles finos siguen siendo nítidos son dos cuestiones distintas.
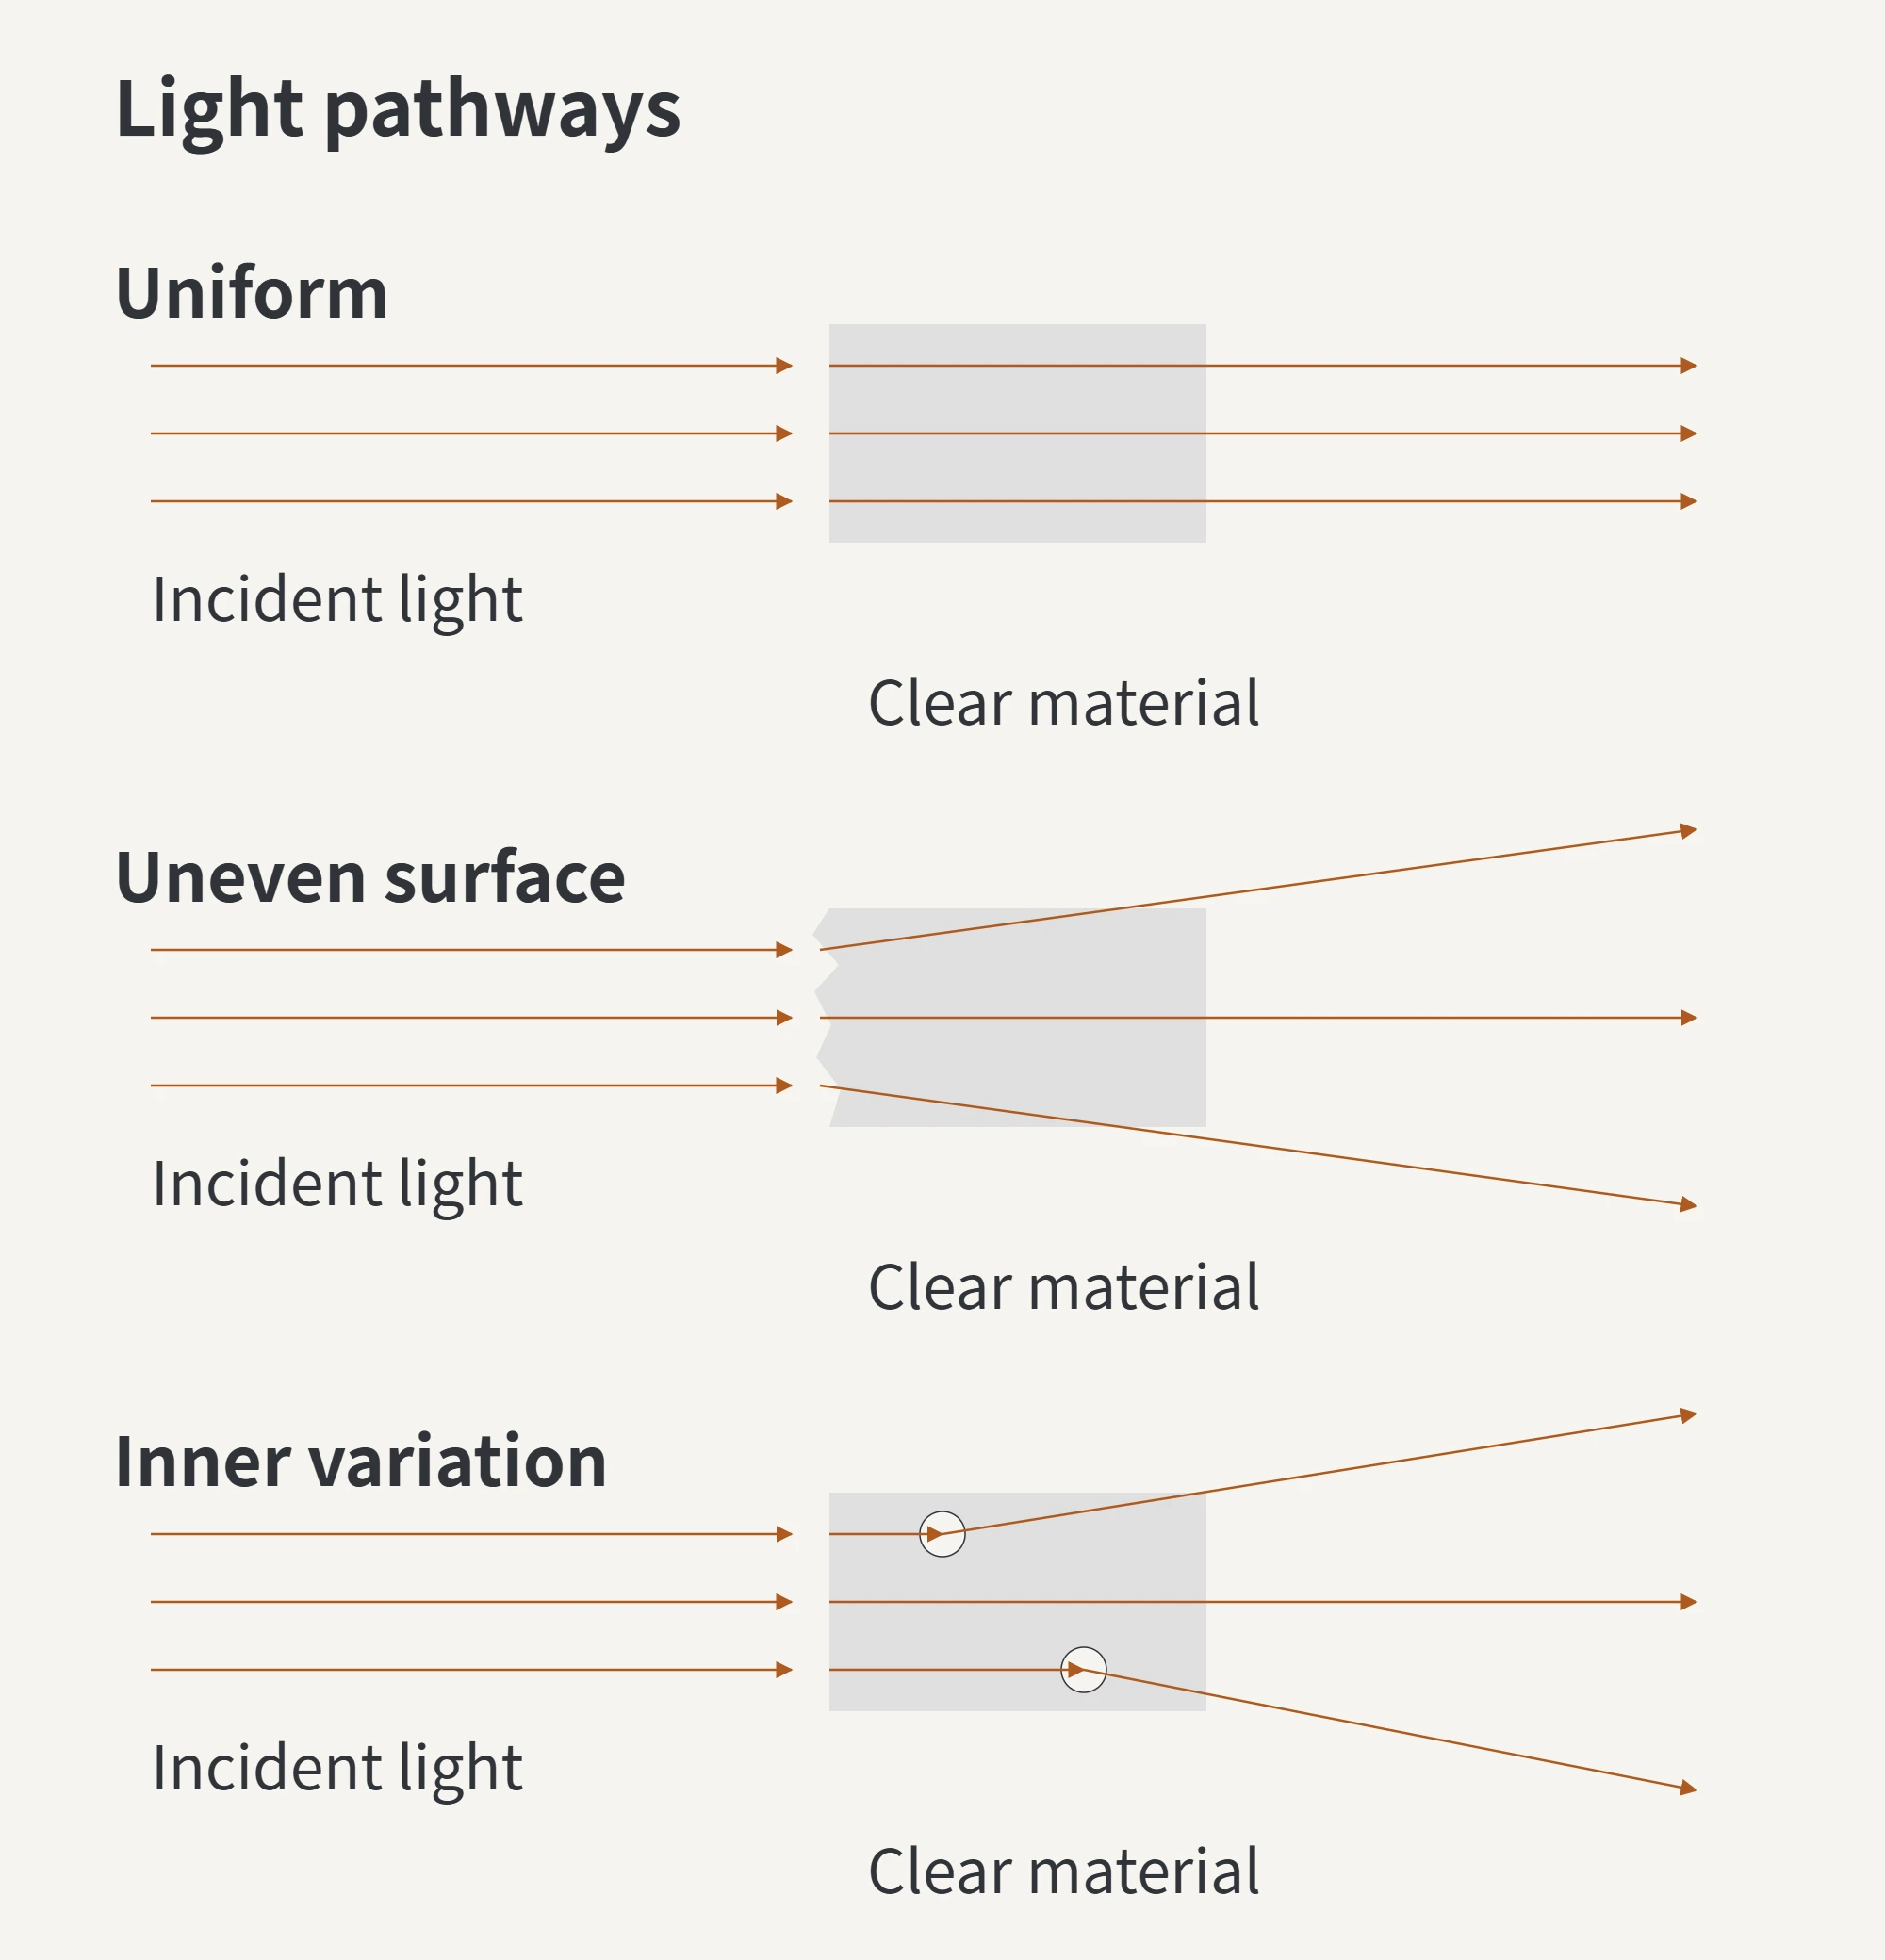
Una textura anómala en la superficie de la cavidad puede reproducirse en el plástico y dispersar la luz. Los huecos y las partículas dentro del plástico también pueden dispersarla. Por tanto, una pieza transparente turbia no demuestra por sí sola que la cavidad tenga arañazos u óxido.
Primero, relacionar la zona turbia de la pieza con la cavidad
Para localizar el problema, conserve muestras anteriores y posteriores a la anomalía y confirme qué cavidad las produjo. Compárelas con la misma iluminación, orientación y distancia de observación. Después, localice la zona de la cavidad que estuvo en contacto con esa parte de la pieza durante el moldeo.
Si las piezas de una misma cavidad presentan turbidez repetidamente en el mismo lugar y la zona correspondiente de la cavidad también muestra una anomalía, ambos indicios justifican seguir inspeccionando ese punto. Una fuente de luz móvil ayuda a revelar líneas, manchas y cambios locales de nivel. Para comparar fotografías del antes y el después, reproduzca las mismas condiciones de iluminación.
Una ubicación fija es solo un indicio y no permite identificar por sí sola la causa raíz. La fidelidad con que una pieza reproduce los detalles de la superficie del molde también depende de la resina y del proceso de moldeo. Las referencias sobre pulido de aceros para moldes muestran que distintas muestras de polímero pueden reproducir de forma diferente una misma picadura del molde.
Al inspeccionar la cavidad, revise también el grado de resina, el registro de secado y el de moldeo anteriores y posteriores a la anomalía. Una resina húmeda puede producir vetas o burbujas. Los productos de descomposición y los aditivos pueden formar depósitos sobre el molde. Las anomalías del acero y los cambios de material o de proceso pueden coexistir; encontrar un problema no justifica dejar de comprobar el otro.
Qué cambian los residuos, el óxido por humedad y los arañazos
La distinción clave es si se ha añadido algo a la superficie o si el propio acero ha sufrido daños.
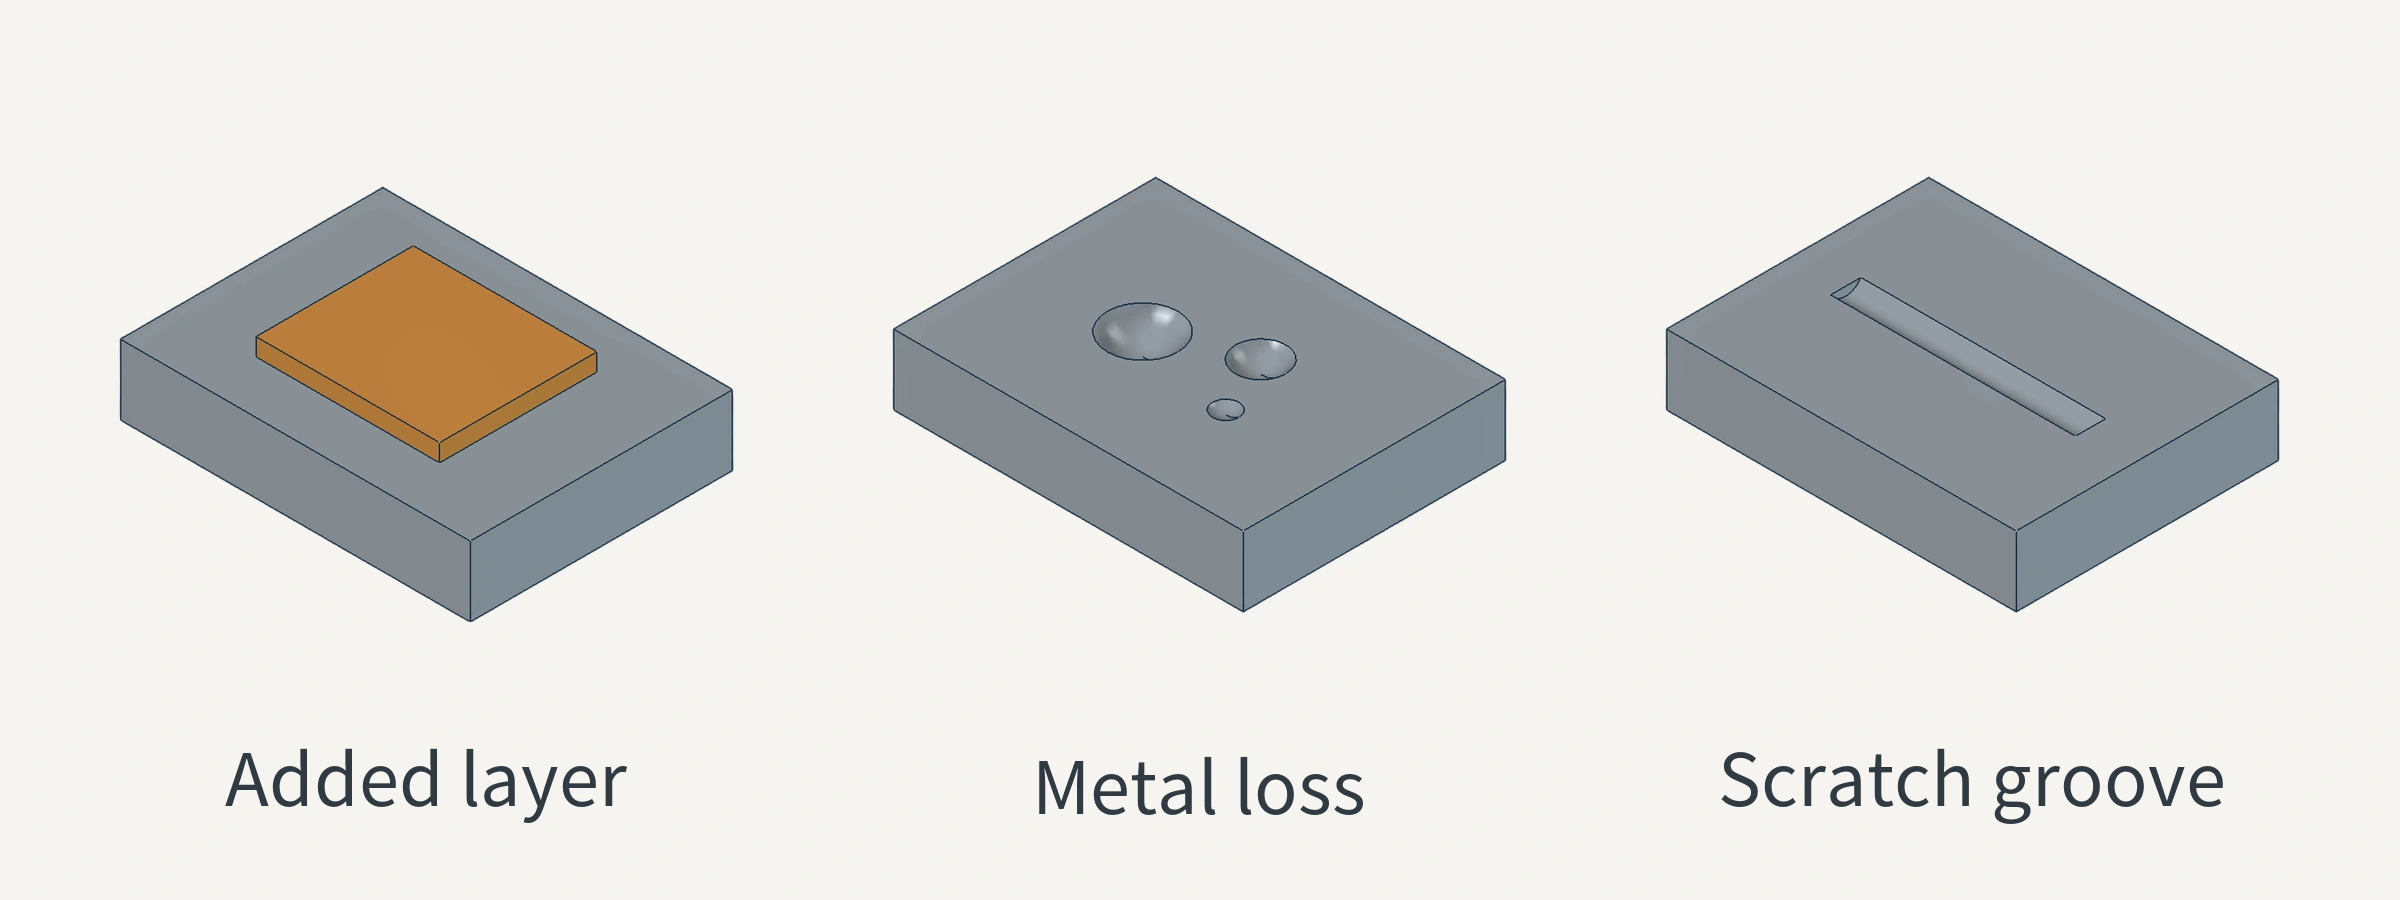
Residuos: una capa añadida sobre el acero
Los productos de descomposición del polímero, los aditivos o los retardantes de llama pueden depositarse sobre el molde y alrededor de la ventilación. El antioxidante o el aceite eliminados de forma incompleta también pueden dejar marcas. Estos depósitos modifican la superficie que contacta con el plástico y algunos pueden transferirse a la pieza.
La limpieza actúa sobre el depósito. Contraste las instrucciones del limpiador con el contaminante confirmado, el grado de acero y el tratamiento superficial antes de limpiar la zona. Si la mancha disminuye o se reduce a la vez la marca en la pieza, un material eliminable puede haber contribuido a la anomalía. Para rastrear el depósito, compare los requisitos de procesado de la resina con la humedad del granulado, el tiempo de residencia en el cilindro y la ventilación del molde.
Óxido por humedad: el acero puede haber reaccionado
La corrosión húmeda del hierro en una película de agua con oxígeno es un proceso electroquímico. En ciertos puntos, el hierro pierde electrones y pasa a la película de agua como iones de hierro. Los electrones viajan por el metal hasta otro punto, donde el oxígeno los acepta en una reacción. La película permite el movimiento de los iones y la continuidad de las reacciones en ambos lugares.
Entre los productos posteriores hay óxidos de hierro hidratados y otros productos de corrosión. Cuando el hierro abandona la superficie metálica original, la corrosión local puede dejar una picadura. Este mecanismo general explica por qué eliminar el óxido y recuperar el acabado espejo son tareas distintas. No identifica el grado de acero, la composición exacta del óxido ni el alcance de la corrosión en la cavidad actual.
Identifique también el origen de la mancha de óxido. El hierro ajeno que contamina un acero inoxidable puede oxidarse al humedecerse; una marca de color óxido no demuestra que el material base se haya corroído en la misma medida. La guía técnica de la British Stainless Steel Association señala además que las picaduras asociadas a manchas intensas pueden permanecer tras eliminar la contaminación.
Arañazos: el contacto y el rozamiento modifican la superficie del acero
Un material de limpieza que arrastre partículas duras puede dejar nuevos arañazos al deslizarse sobre una superficie espejo. Para identificar marcas mecánicas, considere conjuntamente la dirección de la línea, si se ve mejor al cambiar la iluminación y si la pieza correspondiente presenta una línea similar.
Las tres anomalías pueden coexistir. Los daños por corrosión pueden quedar ocultos bajo un depósito y el material de limpieza contaminado puede crear nuevos arañazos. Las picaduras no son una prueba exclusiva de óxido por humedad: durante el pulido también pueden desprenderse inclusiones no metálicas o carburos duros y dejar pequeños huecos.
Al encontrar una picadura, registre cuándo se observó por primera vez y revise los antecedentes de pulido, limpieza y exposición a humedad. Documente su forma con aumento, si hay arañazos alrededor y su profundidad respecto al acero adyacente. Si existen registros previos al tratamiento, compare el mismo punto con su estado original. Estas pruebas ayudan a establecer si apareció antes o después del pulido, la limpieza o la humedad. Su forma por sí sola no determina la causa. Si sigue habiendo dudas, consulte a un especialista cualificado sobre la necesidad de tomar muestras y analizarlas. No vuelva a pulir ni ataque con ácido una cavidad en servicio para «verificar» la causa.
Cómo decidir si hace falta reparar después de limpiar
Una menor turbidez solo indica un cambio de aspecto; no demuestra que la superficie del acero esté intacta. La limpieza elimina depósitos. No repone el acero que ya se ha perdido.
Después de limpiar, vuelva a examinar la zona original del acero y observe la pieza correspondiente con condiciones comparables de resina y moldeo. Utilice los resultados siguientes para orientar la próxima decisión:
| Observación | Qué abordar a continuación |
|---|---|
| Tras eliminar el depósito, no hay surco, picadura ni rugosidad local en ese punto y el aspecto de la pieza también se recupera | Siga rastreando el origen del depósito o del antioxidante para evitar que vuelva a acumularse. Esta observación sigue sin sustituir la medición de la superficie. |
| La mancha disminuye, pero el acero conserva un surco, una picadura o una zona rugosa | Evalúe la profundidad del daño, el material disponible para mecanizar y los requisitos del acabado espejo antes de elegir un método de reparación local. |
| La observación del acero no coincide con el resultado de la pieza | Revise el material, los cambios de moldeo y las condiciones de observación. Añada mediciones superficiales si hace falta y no amplíe la zona de pulido basándose solo en la turbidez. |
Una vez confirmada la corrosión, corrija la fuente de humedad o contaminación y proteja según el grado real de acero y los requisitos de parada. No aplique una fórmula de decapado de otro producto inoxidable a una cavidad espejo cuyo grado de acero se desconoce. La propia limpieza puede atacar la superficie.
La reparación del acabado espejo debe abordar defectos confirmados en el acero. Seguir aumentando la presión o prolongar el pulido puede empeorar la superficie. Si aparece piel de naranja o nuevas marcas profundas, deje de pulir con mayor presión y reevalúe la operación de mecanizado anterior, el estado del acero y el método de reparación.





