
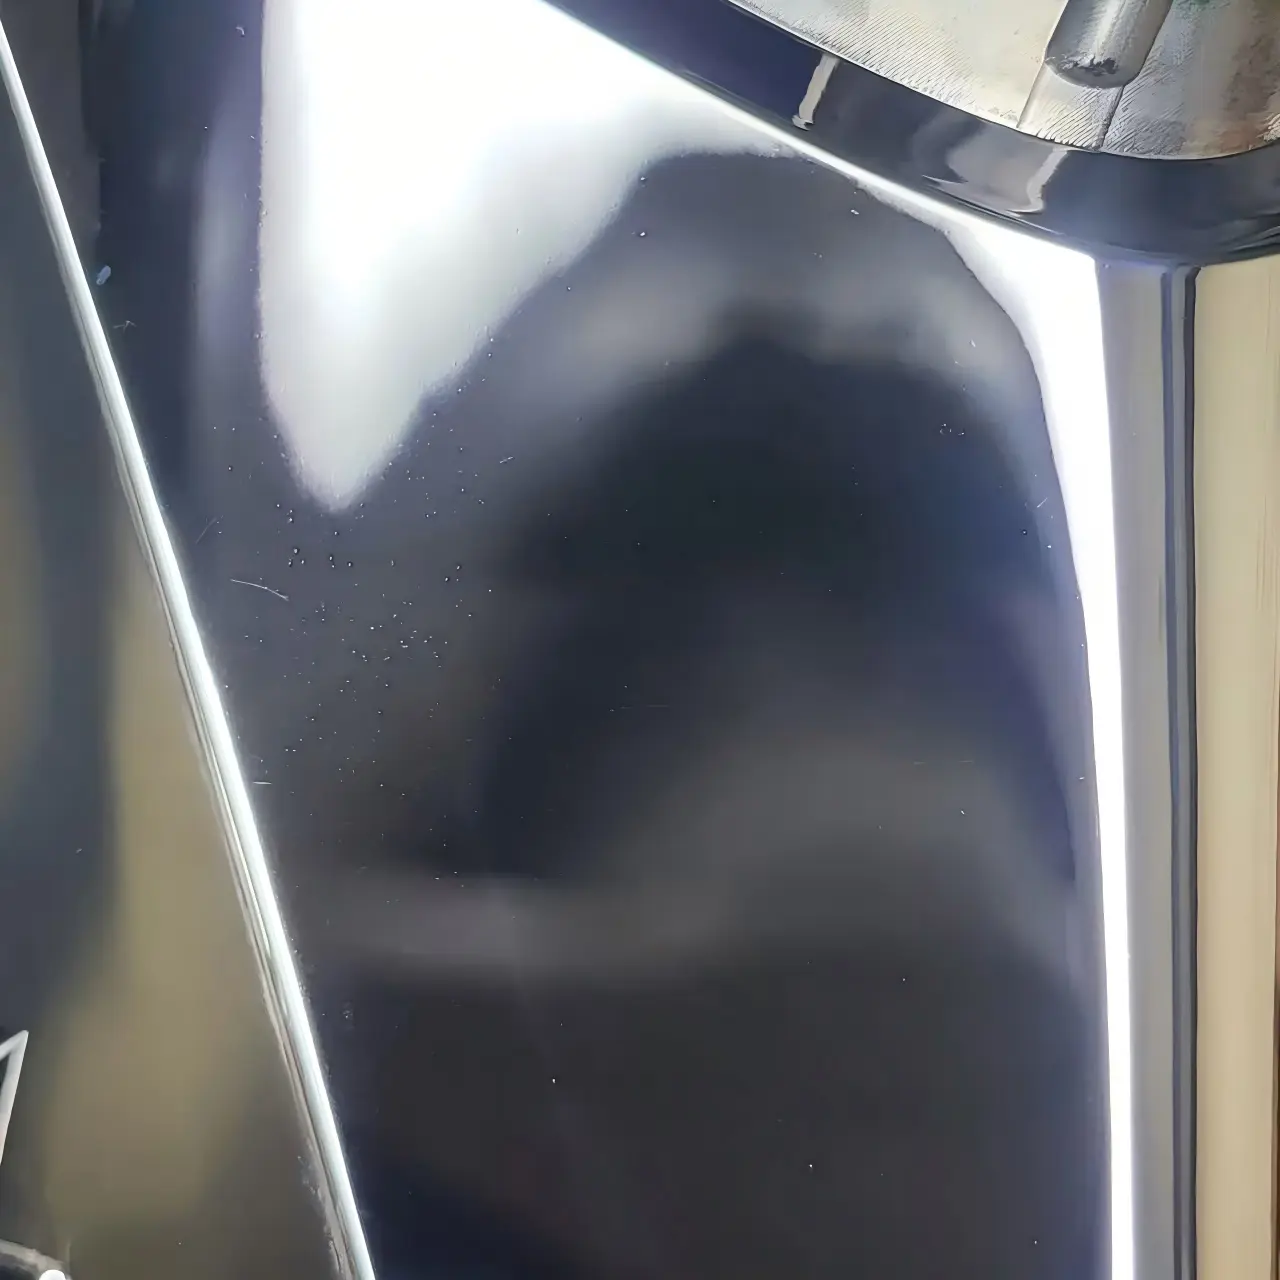
Pocas situaciones de reparación son más frustrantes en unMolde de inyección con acabado espejoque encontrar más picaduras y una piel de naranja más evidente después de un pulido fino. Si cada defecto de este tipo se trata como un pulido incompleto, presión adicional, mayor tiempo de pulido o un abrasivo más fino, puede alterar la evidencia original y dejar la investigación sin un punto de partida fiable.
La primera pregunta no es cuánto tiempo más pulir. Es si el defecto está en la superficie del acero, en la pieza moldeada o en ambos. Una vez confirmado el objeto afectado, revise los registros de colada y tratamiento térmico del acero, las áreas que fueron realmente mecanizadas por electroerosión (EDM), y los cambios superficiales dejados por cada etapa de pulido. Solo entonces se deben utilizar pruebas de moldeo controladas para aislar los efectos relacionados con el moldeo.
Este tipo de reparación no debe dejarse únicamente en manos del operario de pulido. Cuando en Moldsteells gestionamos un caso así, los equipos de fabricación de moldes, electroerosión, pulido, moldeo de prueba y calidad trabajan con el mismo conjunto de números de referencia. El fabricante de moldes marca las coordenadas del defecto y las áreas reales de electroerosión. El operario de pulido registra los cambios superficiales antes y después de cada etapa. Los equipos de moldeo de prueba y calidad conservan los ajustes, fotografías y muestras producidas bajo las mismas condiciones. Una vez que estos registros se alinean de un paso al siguiente, el equipo puede decidir qué proceso investigar a continuación y dónde debe detenerse el trabajo.
¿Debe inspeccionar primero la cavidad o la pieza moldeada?
Detenga el pulido primero y preserve el estado actual. Antes de reparar la cavidad nuevamente, fije la fuente de luz, el ángulo de incidencia, la distancia de la cámara y la magnificación, luego tome fotografías generales, de primer plano y con luz oblicua. Marque las coordenadas o números de zona con respecto a los puntos de referencia del molde. Fotografíe las piezas moldeadas con la misma superficie de visualización, orientación e iluminación, registrando el lote de resina y el número de inyección o secuencia de muestreo. Sin estas fotografías de referencia, un cambio posterior en la apariencia no puede mostrar de manera fiable si el defecto desapareció, cambió de posición o simplemente se ve diferente debido a un cambio en la fotografía.
A continuación, separemos dos términos que a menudo se confunden. La piel de naranja en una superficie de acero se refiere a ondas finas o irregularidades localizadas visibles después del pulido. Puede estar asociada con un pulido excesivo, carga localizada o la estructura del material. Una pieza de plástico moldeada puede presentar una apariencia similar a la piel de naranja por razones completamente diferentes, como el llenado, la compactación, la temperatura, la ventilación o la uniformidad de la masa fundida. Ambas pueden parecer similares a simple vista, pero el objeto que requiere corrección es diferente. Las picaduras también deben clasificarse según su objeto: las cavidades en la superficie del acero, las manchas claras u oscuras en una pieza moldeada y las pequeñas picaduras relacionadas con gases no pueden agruparse simplemente porque la gente use el mismo nombre para ellas.
Comience con la evidencia física. Limpie la cavidad sin alterar su condición superficial, luego use iluminación oblicua y magnificación para confirmar si el acero realmente contiene picaduras u ondulaciones. Coloque piezas moldeadas defectuosas y aceptables lado a lado y compare el límite del defecto, la orientación, la densidad y el cambio de inyección a inyección. Si la pieza moldeada es defectuosa pero la superficie de acero correspondiente no muestra ninguna anomalía, no toque la cavidad todavía. Si ya es visible una característica clara en el acero, no atribuya inmediatamente cada problema de apariencia de la pieza moldeada al acero. Primero determine si esa característica se reproduce consistentemente en la pieza.
| Observación | Lo que indica actualmente | Lo que aún no demuestra |
|---|---|---|
| Se observan picaduras u ondulaciones en el acero de la cavidad | La fuente del defecto en la superficie de la cavidad requiere una investigación adicional | La forma por sí sola no puede atribuir la responsabilidad al acero, al EDM o al pulido |
| Una diferencia de apariencia ocurre repetidamente en un área fija de la pieza moldeada. | El defecto tiene una relación espacial estable. | No prueba que la cavidad esté dañada. |
| La apariencia de la pieza moldeada cambia con las condiciones de moldeo | Las condiciones de moldeo contribuyen a la formación de defectos | No excluye una influencia de la superficie de la cavidad. |
| La topografía de la cavidad coincide con una característica replicada en la pieza moldeada. | La probabilidad de influencia de la cavidad aumenta | Aún deben descartarse la variación de la resina, la contaminación y el error de observación |
La recurrencia en la misma ubicación no asigna responsabilidad
“Aparece en el mismo lugar en cada inyección” es útil porque reduce la búsqueda de todo el molde a un área local. Es una pista de investigación, no una prueba de daño en la cavidad. Una ubicación fija puede ser el resultado de la superficie de la cavidad, pero también puede ser el resultado de una transición fija del espesor de la pared, la dirección de la entrada, la región de soldadura, la temperatura local del molde o la condición de ventilación. Estos factores no se mueven aleatoriamente entre inyecciones y pueden producir repetidamente diferencias de brillo, ondulaciones o marcas similares a picaduras en un área de la pieza moldeada.
Juzgue la relación de replicación, no solo las coordenadas. Si se está replicando una imperfección en la cavidad, la característica correspondiente en la pieza moldeada debe tener una orientación, contorno y detalle comparables. Un defecto de apariencia relacionado con el moldeo a menudo cambia en intensidad o límite cuando varían la velocidad de inyección, la temperatura, el punto de transferencia de velocidad a presión o las condiciones de enfriamiento. Las dos causas también pueden superponerse: la cavidad puede tener ya una ligera topografía, mientras que una ventana de proceso particular la hace más visible. En esa situación, esperar que una sola prueba de moldeo identifique a un único responsable es prematuro.
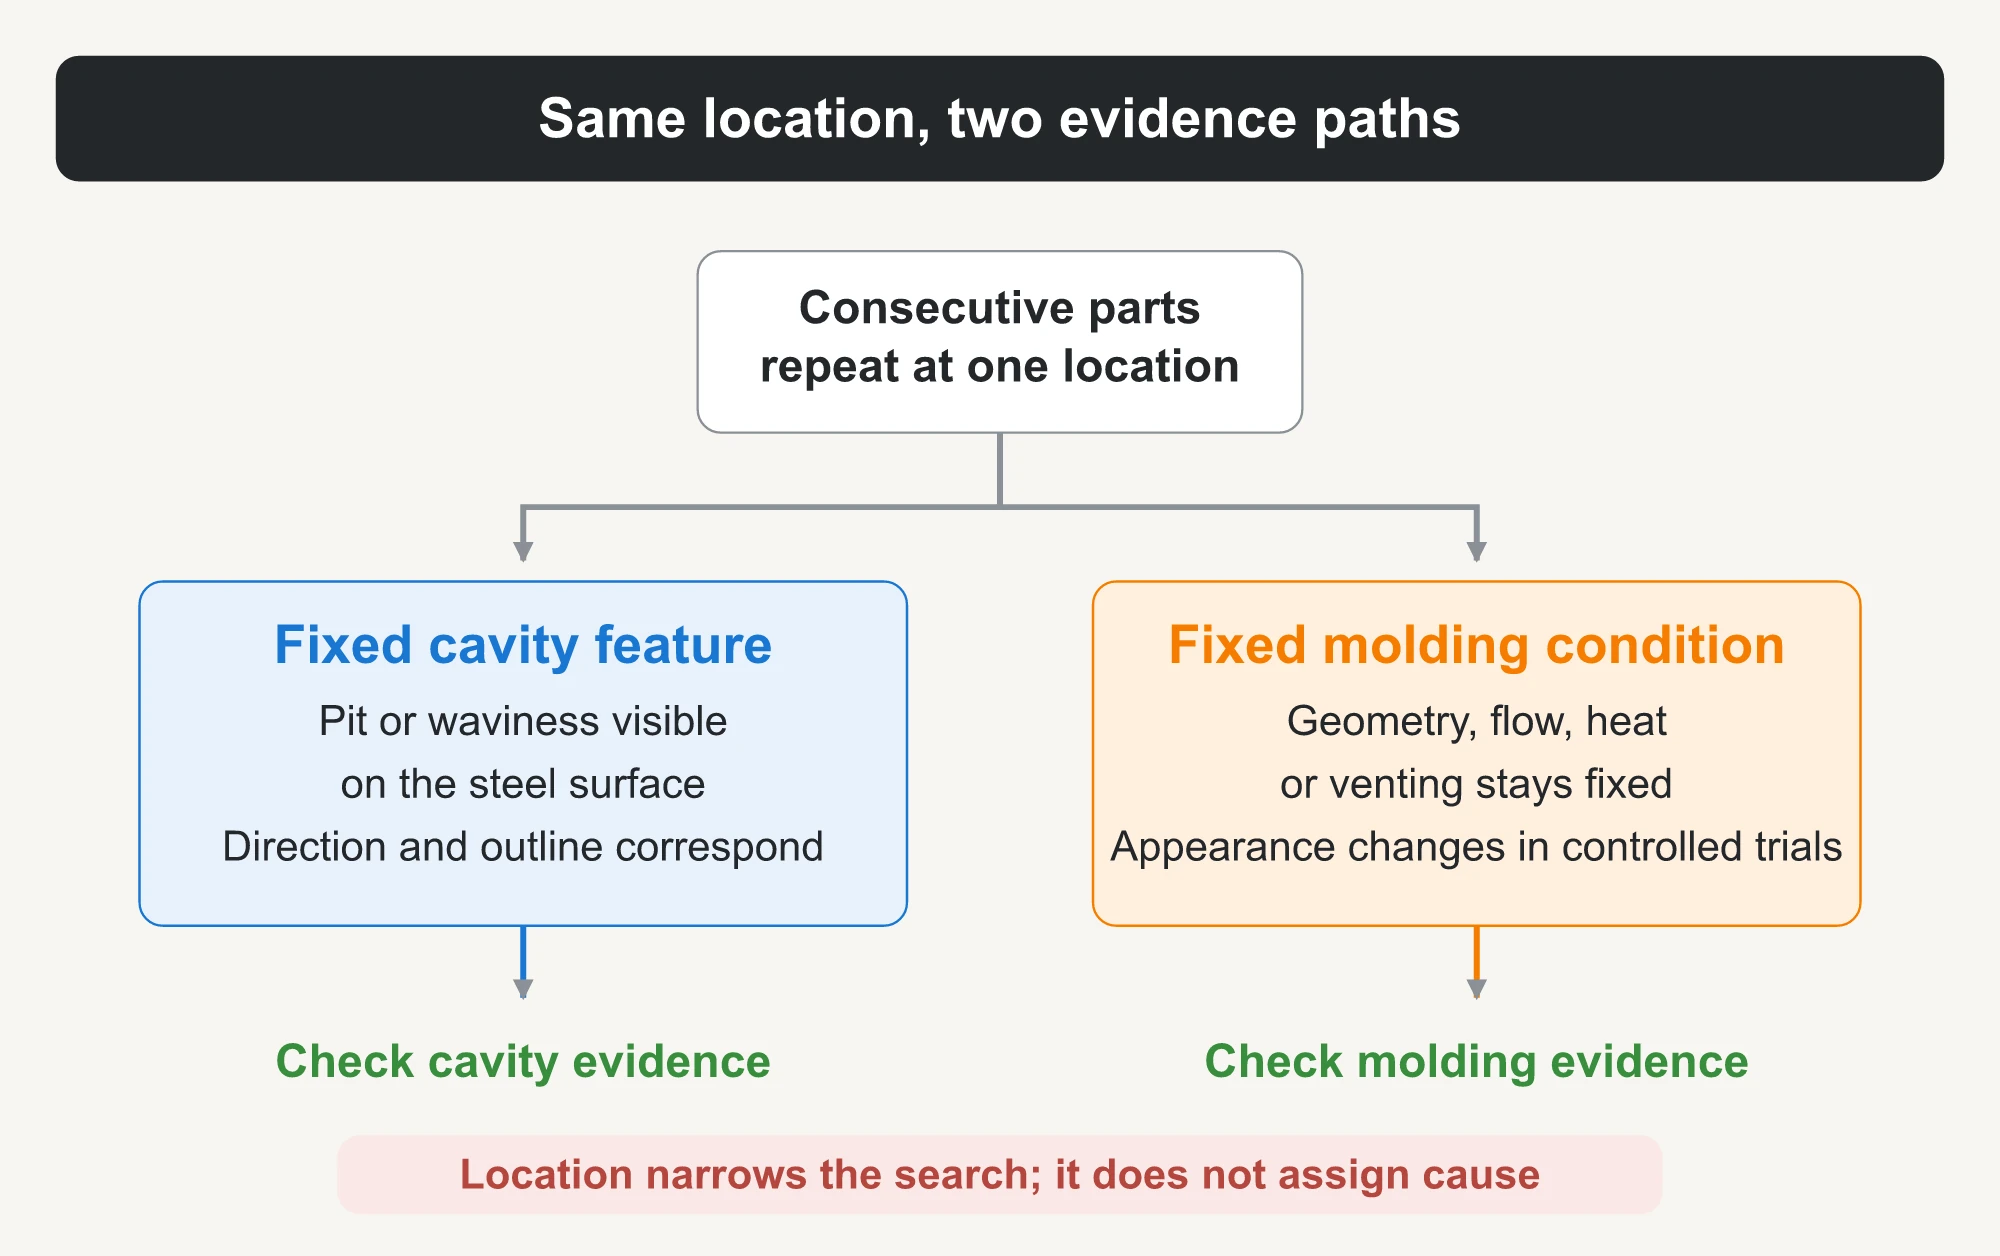
Un enfoque más seguro es preservar la línea base original y comenzar con verificaciones que no eliminen material del acero. Cambie la iluminación de inspección, verifique las coordenadas del defecto en la cavidad, compare piezas moldeadas consecutivas y determine si los cambios controlados en el moldeo producen cambios repetibles en el defecto. Dirija el enfoque de la reparación al acero solo cuando la cavidad misma presente una topografía identificable y la relación de replicación en la pieza moldeada también coincida. Si la evidencia no va más allá de 'la posición es la misma', el pulido del acero elimina la superficie más difícil de restaurar antes de que se haya establecido la causa.
Utilice los Registros del Acero para Rastrear Causas Raíz
No inicie una investigación real con afirmaciones de marketing sobre el grado del material. Comience con los registros reales del inserto. Como mínimo, verifique el número de colada o el certificado de material, la orientación del material en bruto, elTratamiento térmicolote, registros de dureza, soldadura de reparación y cualquier historial de calentamiento localizado. Verifique también si el acero de la misma colada mostró picaduras o piel de naranja en áreas mecanizadas comparables. Marque los registros faltantes como pendientes; no complete los vacíos con suposiciones.
El pulido espejo puede sacar a la superficie diferencias internas del material. Si aparecen nuevas micro-picaduras durante el pulido fino, se deben investigar las partículas heterogéneas que antes podían haber sido imperceptibles dentro del acero. Estas partículas no matriciales son inclusiones. Las inclusiones más blandas pueden desprenderse primero y dejar pequeñas cavidades. Con inclusiones heterogéneas más duras, la matriz circundante puede desgastarse primero y las partículas pueden desprenderse más tarde, dejando también depresiones tipo poros. Cuando la microestructura o la dureza son irregulares, las diferentes áreas se eliminan a distintas velocidades, por lo que pueden surgir finas ondulaciones durante el pulido fino. Estos mecanismos explican por qué puede ser poco visible durante el desbaste, mientras que aparecen más picaduras en la etapa de pulido fino. Sin embargo, la sola aparición de picaduras no demuestra que el acero contenga inclusiones.
Si los registros de dureza, tratamiento térmico o soldadura de reparación proporcionan una pista relacionada con el material, planifique la verificación en torno a esa evidencia. Por ejemplo, compare la dureza primero en una ubicación que no afecte la función de la cavidad. Si la microestructura o las inclusiones necesitan ser evaluadas genuinamente, utilice un laboratorio cualificado para el examen metalográfico o la verificación del material bajo condiciones de muestreo controladas. La ubicación del muestreo, la orientación y la preparación de la probeta afectan el resultado; una lectura local no verificada no puede representar todo el bloque de acero. Si se realizó un ensayo ultrasónico y quién fue responsable del tratamiento térmico debe determinarse a partir de los registros del proyecto. En ausencia de registros, ninguno de los dos debe presentarse como un hecho.
Registre la investigación del acero en términos específicos: qué registros concuerdan, cuáles faltan, qué observaciones respaldan una investigación adicional del material y cuáles no se ajustan a una explicación material. Una nota que simplemente diga “el acero puede ser deficiente” no puede determinar si se necesita un examen metalográfico o una verificación del material, ni puede indicar al operador de pulido dónde debe detenerse la siguiente etapa.
Mapee las Áreas que Fueron Realmente Mecanizadas por Electroerosión
Investigue la EDM solo donde se haya realizado realmente. Utilice planos de proceso, programas, identificadores de electrodos de cobre para EDM, registros de máquina y evidencia visible de mecanizado para mapear esas áreas. Luego compare las ubicaciones de picaduras o piel de naranja con cada zona de EDM. Si el área problemática nunca fue mecanizada por EDM, omita esta capa e investigue el corte, el rectificado, el material, el pulido y el moldeo en su lugar. La presencia de EDM en algún lugar del molde no significa que toda la cavidad haya sido afectada por ella.
La alta temperatura del mecanizado por descarga eléctrica (EDM) funde la superficie del acero. El enfriamiento rápido resolidifica este material en una capa refundida, también llamada «capa blanca». Debajo de ella se encuentra material no fundido afectado por el calor, conocido como zona afectada por el calor (ZAC). La continuidad, los defectos y la profundidad de la capa refundida, así como el estado de la ZAC, varían según el acero, la energía de descarga, la estabilidad del mecanizado y las condiciones de lavado. No se puede aplicar un espesor de capa fijo o una tolerancia de eliminación universal a cada material. Antes del acabado espejo, determine qué operación de EDM produjo el área; el estado del paso final de EDM; si el rectificado o pulido posterior eliminó adecuadamente la capa superficial anormal; y si la dirección del pulido ha ocultado marcas de una etapa anterior.
Compare el área problemática con un área no mecanizada por EDM en el mismo inserto y con un área aceptable producida por el mismo proceso. Si el límite del defecto sigue la zona de EDM y corresponde con anomalías de descarga registradas, la sospecha de una causa anterior relacionada con EDM aumenta. Si el defecto cruza el límite con una morfología continua, reevalúe la estructura del material, el rectificado posterior o la contaminación. Un límite coincidente sigue siendo solo evidencia de apoyo. Los registros, las observaciones de la superficie y los cambios controlados antes y después de la reparación deben corroborarse mutuamente.
Deténgase cuando el pulido fino empeore la superficie.
El pulido fino no es una solución universal para los problemas de procesos previos. Puede reducir las marcas finas en una superficie que ya es plana y uniforme, pero no puede rellenar las cavidades dejadas por partículas desprendidas. Tampoco puede eliminar automáticamente una capa alterada residual, arañazos más profundos de una etapa anterior o diferencias en la estructura del material. Las herramientas más blandas y los medios más finos hacen que la superficie sea más brillante, lo que puede hacer que las microperforaciones (pinholes) y las ondulaciones locales previamente discretas sean más fáciles de ver. Esta es una explicación común para 'más picaduras después de más pulido': no todas las picaduras recién visibles se crearon durante ese paso de pulido; algunos defectos anteriores simplemente fueron expuestos.
El pulido excesivo puede dañar aún más la topografía del acero. Una presión localizada excesiva, un tiempo de permanencia prolongado o una condición de herramienta inadecuada pueden producir una remoción de material irregular y crear gradualmente ondas similares a la piel de naranja. Si el límite de la misma área pequeña se expande después de una pasada de pulido fino, la ondulación aumenta o los detalles se redondean, deténgase inmediatamente. Guarde fotografías y registre la herramienta y el medio de pulido utilizados. Luego, decida si debe regresar a la etapa abrasiva anterior que aún tenga suficiente acción de corte para corregir la superficie. La etapa apropiada depende de la topografía observada y de los registros previos; no prescriba de antemano un grano, una duración o una cantidad de remoción de material universales.
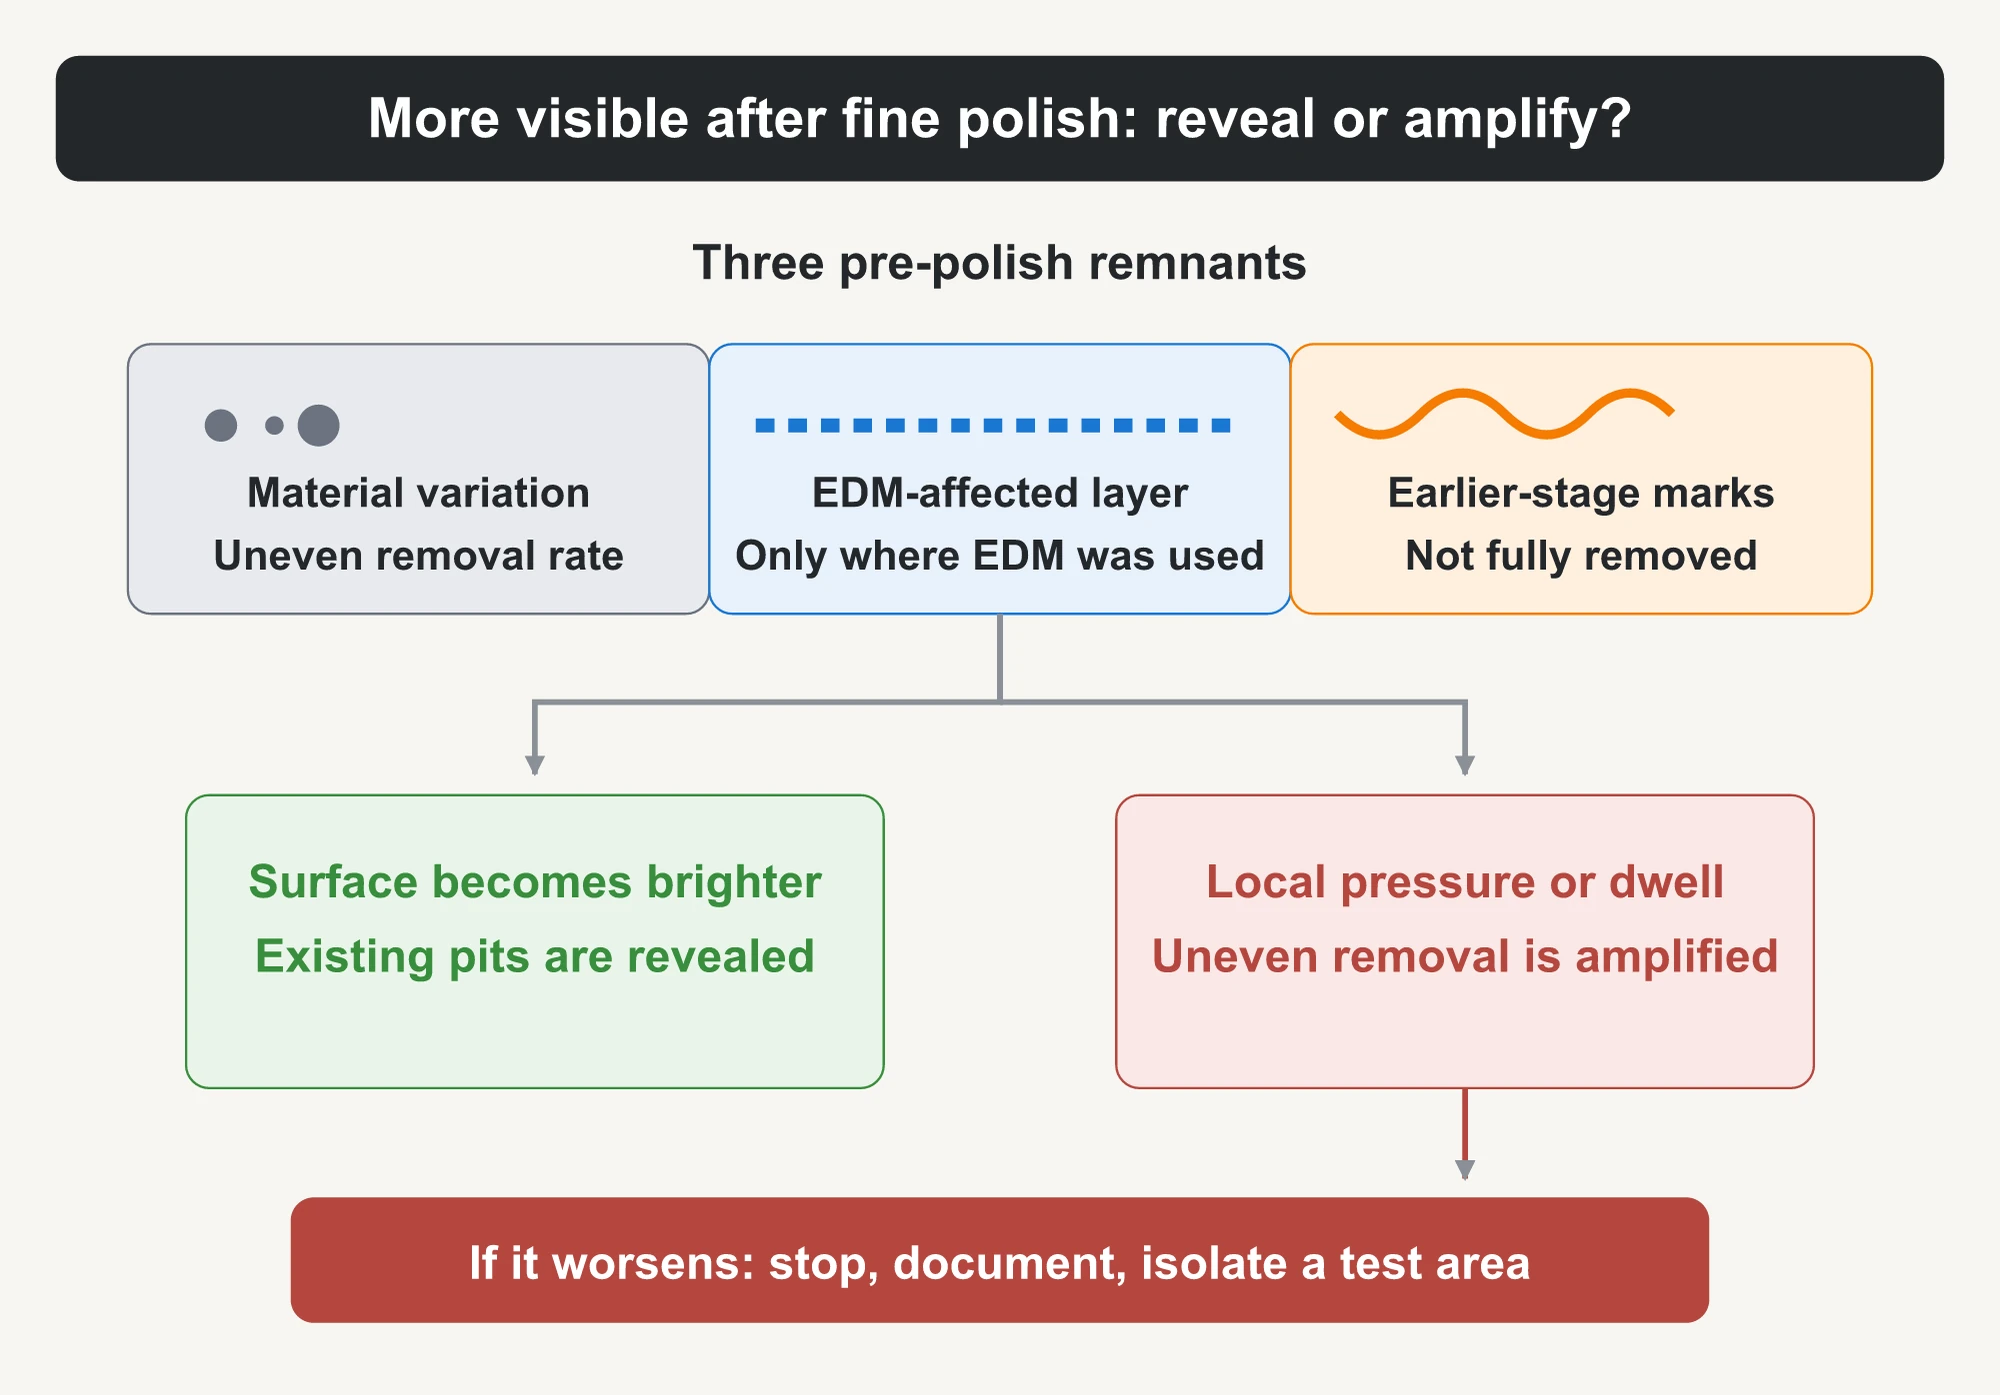
Al retrabajar el área, comience con una pequeña zona de prueba en lugar de reparar toda la superficie. Registre las herramientas, los medios y las condiciones de limpieza por separado para evitar que las partículas gruesas de una etapa anterior contaminen el pulido fino. En cada ciclo, retire solo el material suficiente para revelar la dirección del cambio, luego deténgase y compare bajo iluminación idéntica. Determine si el número de picaduras aumentó, disminuyó o simplemente se hizo más claro; si el límite de piel de naranja se expandió; y si los bordes geométricos se redondearon. Si la pequeña zona de prueba continúa deteriorándose, suspenda el pulido y reabra las investigaciones de material y EDM.
Cómo realizar comparaciones de moldeo controladas
Después de inspeccionar la superficie del acero, utilice un moldeo de prueba controlado para aislar los efectos del moldeo en la pieza de plástico. Primero, establezca la línea de base: utilice el mismo molde, cavidad, lote de resina y condición de secado, y mantenga la máquina, el sistema de temperatura del molde, las conexiones de enfriamiento, el tiempo de muestreo y la iluminación de inspección consistentes. Si la propia línea de base está fluctuando, una supuesta comparación de una sola variable no tiene un significado fiable.
Comience con una condición más estrechamente relacionada con la ubicación del defecto y ajústela en pequeños pasos. Los candidatos incluyen el perfil de velocidad de inyección, la temperatura de la masa fundida, la temperatura de la superficie del molde, la transferencia de velocidad a presión y la presión de mantenimiento. Una vez que la línea base sea estable, cambie un punto de ajuste a la vez, manteniendo todas las demás condiciones controlables sin cambios. Esta es una verificación de una sola variable. El informe también debe registrar los resultados reales del proceso, ya que estas condiciones interactúan. Cambiar la velocidad de inyección también puede modificar el tiempo de llenado, la presión máxima y el calentamiento por cizallamiento. Cambiar la temperatura de la masa fundida altera la viscosidad y la respuesta a la presión. Leer solo la pantalla de configuración puede hacer que una respuesta interactiva parezca una causa única.
| Comparación | Línea de base que debe permanecer inalterada. | Respuesta real para registrar | Cómo interpretar el resultado |
|---|---|---|---|
| Perfil de velocidad de inyección | Material, temperatura del molde, empaquetamiento y enfriamiento | Tiempo de llenado, tendencia de presión y límite del defecto | Si la apariencia cambia de forma repetida con la velocidad, hay un flujo involucrado, pero la replicación de la cavidad no se excluye automáticamente. |
| Temperatura de fusión | Ajustes de velocidad, estado de la resina y temperatura del molde | Temperatura real de la masa fundida o registros de proceso disponibles, más la respuesta de presión | Si la intensidad del defecto cambia de manera consistente y repetida en las pruebas, continúe investigando la uniformidad de la fusión y el llenado; utilice la viscosidad o la presión solo como evidencia explicativa. |
| Temperatura superficial del molde | Conexiones de refrigeración, condición del flujo y todos los demás ajustes | Temperatura medida y tiempo de estabilización | Si el brillo local cambia con la temperatura, vuelva a verificar la transferencia de calor y la consistencia de la refrigeración en esa área. |
| Transferencia de velocidad a presión o nivel de presión de mantenimiento | Etapa de llenado y tiempo de enfriamiento | Peso de la pieza, respuesta a la presión y apariencia local | Si el peso y la apariencia cambian juntos, es más probable que el empaque contribuya. |
Si varias condiciones están fuertemente acopladas, una prueba de una sola variable solo puede indicar una dirección general y no debe forzarse a una conclusión de causa única. Dentro de los límites de ingeniería del proceso, se puede utilizar un pequeño experimento combinado. Ejecute dos o tres condiciones clave en combinaciones predeterminadas y recoja suficientes piezas estables de cada condición. El diseño debe reflejar el estado real de la máquina, la resina y el molde; una tabla de parámetros genérica no se puede aplicar directamente.
¿Qué líneas base deben fijarse para la verificación?
La verificación después de una reparación o ajuste de proceso debe responder a tres preguntas: qué cambió, si las demás condiciones se mantuvieron comparables y si el cambio puede repetirse. Para la cavidad, fije las coordenadas de observación, el método de limpieza, el ángulo de luz, la magnificación y el área tratada para cada ciclo. Para el pulido, registre la herramienta, el medio, el operador, la duración y la dirección, pero no trate la duración en sí misma como un criterio de aceptación. Para las pruebas de moldeo, fije el lote y la condición de la resina, la máquina, la cavidad, la temperatura del molde y las conexiones de enfriamiento, y conserve tanto los puntos de ajuste como los datos de proceso reales disponibles.
Para cada revisión, conserve al menos un juego de fotografías estandarizadas de la cavidad y las piezas moldeadas correspondientes. El número de referencia debe permitir recuperar los registros relacionados con la electroerosión (EDM), el pulido, el moldeo de prueba y la calidad. Defina el método de evaluación antes de la prueba: compare el número y la distribución de picaduras, el límite y la dirección de la piel de naranja, los cambios en el brillo de la pieza moldeada y si las características de la superficie de la cavidad aún se replican en la ubicación correspondiente de la pieza. Confirme también que la reparación no ha dañado los bordes, las dimensiones u otras superficies funcionales. Sin criterios de evaluación predeterminados, una superficie que simplemente 'parece un poco más brillante' puede confundirse fácilmente con una conclusión.
Detenga las pruebas y errores adicionales en cualquiera de estas tres situaciones: la misma operación de pulido o moldeo no produce una apariencia repetible, la desviación de la línea base imposibilita la comparación, o el defecto se expande y las superficies geométricas comienzan a deteriorarse. Restaure condiciones comparables en los dos primeros casos. En el tercero, compare inmediatamente la condición actual con los registros previos a la reparación y reconsidere si se requiere una verificación del material, una corrección EDM (electroerosión) aguas arriba o un cambio en el proceso de pulido.
Para resolver picaduras y piel de naranja en una superficie de espejo, preserve primero la topografía original y luego acote la investigación separando la evidencia de la superficie del acero, la evidencia de la pieza moldeada y las áreas de mecanizado reales. Mantenga registros comparables para cada paso de reparación y prueba de moldeo. Incluso si el defecto aún no se ha eliminado, esos registros mostrarán dónde debe comenzar la próxima investigación.





