
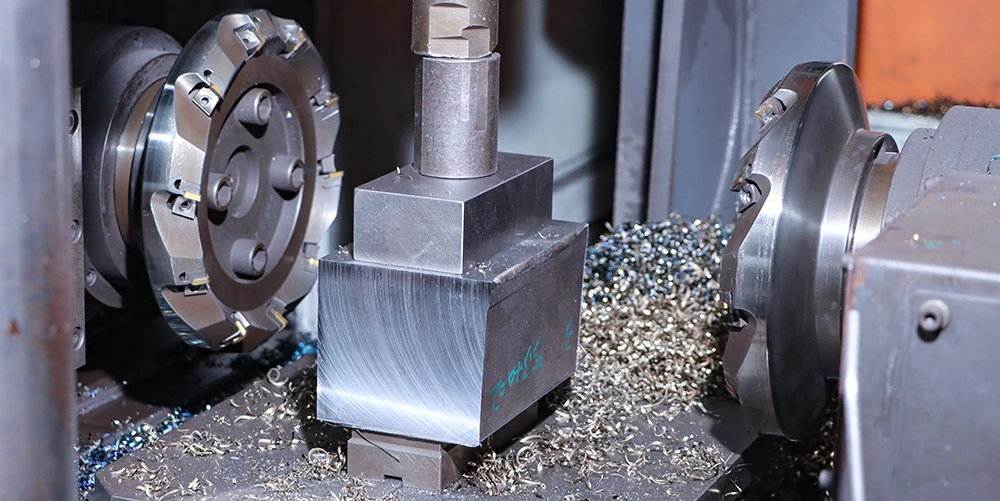
Một công ty điện tử tiêu dùng đã sử dụng thép khuôn 718H để chế tạo khuôn vỏ điện thoại di động (dành cho vật liệu PC+ABS chống cháy). Chỉ sau 1.000 lần ép phun, các vết xước xuất hiện trên các bộ phận nhựa, buộc dây chuyền sản xuất phải ngừng hoạt động trong ba ngày và phát sinh chi phí sửa chữa vượt quá khoảng$7,150. Trường hợp này trực tiếp làm nổi bật những rủi ro tiềm ẩn khi lựa chọn vật liệu khuôn không phù hợp và nhấn mạnh vai trò quan trọng của việc lựa chọn khoa học trong việc đạt được hiệu quả sản xuất và kiểm soát chi phí. Nội dung này được tổng hợp từ kinh nghiệm thực tiễn của chúng tôi trongThép làm khuôncác dự án lựa chọn và được cung cấp để tham khảo.
Chi phí khi chọn sai vật liệu: Làm mát chậm hơn 15% và khuôn bị “hỏng” sau 1.000 chu kỳ ép
Là một loại thép khuôn thường được sử dụng, 718H có những nhược điểm về hiệu suất có thể bị phóng đại trong các tình huống cụ thể. Độ dẫn nhiệt của nó thấp hơn so với NAK80, làm tăng thời gian làm mát khuôn khoảng 15%. Tùy thuộc vào sự khác biệt trong cấu trúc khuôn (như độ dày thành và thiết kế kênh làm mát), thời gian làm mát thực tế có thể tăng khoảng 15–20%, kéo dài chu kỳ sản xuất và giảm sản lượng trên đơn vị thời gian.
Khả năng chống ăn mòn còn là một thách thức lớn hơn. Trong quá trình ép phun nhựa PC+ABS chống cháy, các thành phần chứa clo trong nhựa dần dần ăn mòn bề mặt của thép 718H, dẫn đến mài mòn khoang khuôn và cuối cùng là gây xước trên các chi tiết đúc. Trong trường hợp trên, việc khuôn hỏng sau 1.000 lần ép không phải là một sự cố cá biệt; một công ty khác mà chúng tôi từng hợp tác cũng gặp phải tình trạng chậm trễ giao hàng lô sản phẩm đầu tiên do các vấn đề tương tự.
Làm thế nào để lựa chọn giữa S136, NAK80 và 718H? Các tình huống ứng dụng thực tế đằng sau nguyên tắc chung của ngành
Quy tắc chung “đối với bề mặt bóng gương > 50.000 chu kỳ chọn S136; đối với 30.000–50.000 chu kỳ chọn NAK80; đối với các chi tiết sản xuất hàng loạt không yêu cầu bóng gương chọn 718H” thực chất phản ánh sự cân bằng các yêu cầu trong các tình huống khác nhau:
S136:Một ứng dụng điển hình là khuôn ép phun cho ống tiêm y tế. Những khuôn này phải chịu được hơn 50.000 lần ép phun, chống ăn mòn từ việc khử trùng bằng cồn và đạt được độ hoàn thiện bề mặt gương với Ra 0.02 µm hoặc tốt hơn. Trong trường hợp này, độ sạch cao của S136 (hàm lượng lưu huỳnh < 0.005%) trở thành một lợi thế quan trọng.
NAK80:Vỏ điều khiển từ xa trong ngành thiết bị gia dụng thường sử dụng vật liệu này. Đối với sản xuất số lượng nhỏ đến trung bình từ 30.000–50.000 chu kỳ ép, trạng thái tiền tôi cứng (HRC 38–42) của nó cho phép gia công trực tiếp các bề mặt gương. Đồng thời, chi phí vật liệu thấp hơn khoảng 30% so với S136, mang lại tỷ lệ hiệu suất-chi phí cao.
718H:Các khuôn tấm cửa ô tô (chiều dài trên 1.5 m) hoặc khuôn vỏ thiết bị gia dụng lớn thường yêu cầu sản xuất số lượng lớn (100.000 lần ép trở lên), kích thước lớn và không yêu cầu bề mặt gương. Trong những trường hợp như vậy, khả năng tôi cứng của 718H (có thể tôi cứng xuyên suốt các tiết diện đường kính lên đến khoảng 200 mm) và khả năng gia công tốt của nó là những lợi thế đáng kể, giúp giảm chi phí sản xuất các khuôn lớn.
Phân tích chuyên sâu các tình huống đặc biệt: Mức độ mài mòn khuôn với S136 có thực sự cao hơn 50%? Loại thép nào hoạt động ổn định hơn khi đúc ở nhiệt độ cao?
Mặc dù S136 mang lại hiệu suất vượt trội, nhưng những thách thức trong gia công của nó cần được giải quyết trước. Độ mài mòn dao cụ khi gia công S136 có thể cao hơn khoảng 50% so với NAK80. Nguyên nhân cốt lõi nằm ở độ cứng vật liệu (HRC 50–55 sau khi tôi) và thành phần hợp kim (khoảng 13% crom và 1% molypden). Độ cứng cao hơn làm tăng lực cắt, trong khi các cacbua hình thành bởi các nguyên tố hợp kim đẩy nhanh quá trình mài mòn dao cụ.
Một xưởng khuôn chính xác đã báo cáo rằng, sau khi chuyển sang sử dụng dụng cụ hợp kim cacbua siêu mịn (như hợp kim WC–Co với khoảng 10% coban) và giảm tốc độ tiến dao 15%, tuổi thọ dụng cụ đã tăng 40%. Kết quả là, chi phí dụng cụ hàng tháng của họ đã giảm từ khoảng$2,860khoảng$1,710.
Trong các kịch bản ép phun nhiệt độ cao (ví dụ, PA66 với 30% sợi thủy tinh, nhiệt độ đúc 280–300 °C), sự khác biệt về khả năng chịu nhiệt trở nên rất rõ ràng. S136 thể hiện độ ổn định nhiệt tốt hơn, duy trì khoảng 90% độ cứng ở 200 °C, so với khoảng 80% đối với NAK80 và khoảng 75% đối với 718H. Điều này có thể kéo dài tuổi thọ khuôn khoảng 20% về số lần ép. Ngược lại, 718H có xu hướng phát triển các vết nứt do mỏi nhiệt dưới nhiệt độ cao kéo dài. Do đó, nó nên được kết hợp với các thiết kế kênh làm mát được gia cố (ví dụ, tăng đường kính kênh khoảng 2 mm) để giảm thiểu vấn đề này.
Kết luận
Logic cốt lõi trong việc lựa chọn vật liệu khuôn vẫn có thể tuân theo quy tắc kinh nghiệm phổ biến, nhưng phải kết hợp với các điều kiện ứng dụng chi tiết: đối với bề mặt gương > 50.000 chu kỳ ép, sử dụng S136 (lựa chọn hàng đầu cho môi trường y tế và có tính ăn mòn cao); đối với 30.000–50.000 chu kỳ ép, sử dụng NAK80 (lựa chọn hiệu quả về chi phí cho sản xuất số lượng nhỏ đến trung bình); và đối với các bộ phận sản xuất số lượng lớn, không yêu cầu bề mặt gương, sử dụng 718H (lựa chọn kinh tế cho khuôn lớn). Đồng thời, không được bỏ qua các chi phí tiềm ẩn: 718H yêu cầu thấm nitơ bề mặt khi tiếp xúc với vật liệu ăn mòn. Ngược lại, S136 đòi hỏi một chiến lược gia công được lập kế hoạch kỹ lưỡng để ngăn chi phí dụng cụ vượt ngoài tầm kiểm soát.
- Trước khi lựa chọn vật liệu:Xác định rõ tuổi thọ khuôn yêu cầu (số lần ép), yêu cầu về độ hoàn thiện bề mặt và vật liệu sẽ được đúc (bao gồm các thành phần ăn mòn).
- Khi gia công S136:Sử dụng dụng cụ hợp kim carbide hạt siêu mịn và giảm tốc độ tiến dao khoảng 15% để cân bằng giữa hiệu suất và tuổi thọ dụng cụ.
- Trong tính toán chi phí:Hãy tính toán tổng chi phí vòng đời của vật liệu, gia công, cũng như bảo trì và sửa chữa phát sinh sau này, thay vì chỉ nhìn vào giá vật liệu ban đầu.





