
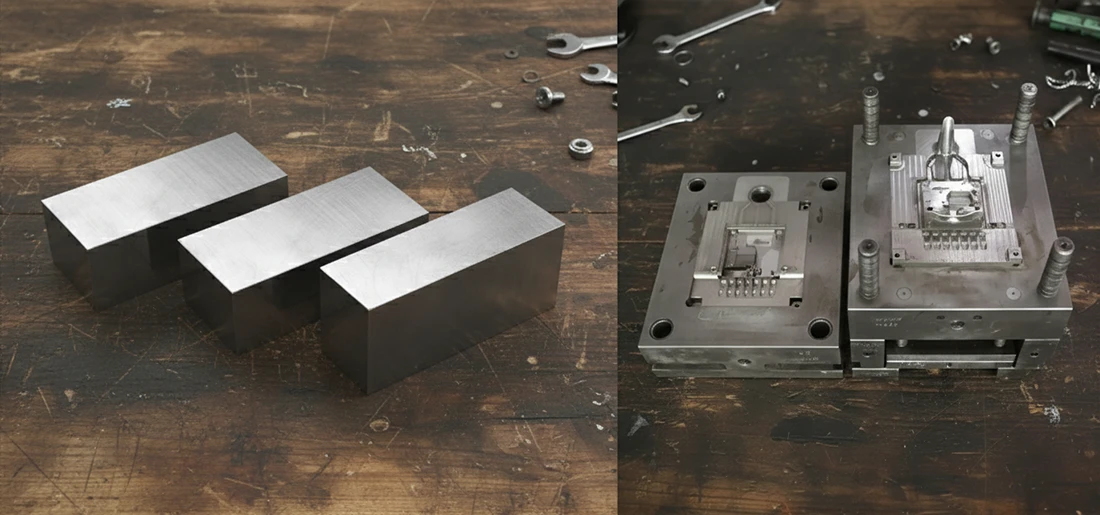
Khi chế tạo khuôn đúc áp lực, nhiều người băn khoăn với cùng một câu hỏi: loại thép nào hiệu quả về chi phí hơn? Bạn muốn kiểm soát chi phí, nhưng cũng lo lắng tuổi thọ khuôn quá ngắn, điều này có thể ảnh hưởng đến sản xuất. Một số khách hàng nói thẳng, “Tôi muốn một loại thép có giá từ 2.857–3.571 USD mỗi tấn, với tuổi thọ hơn 50.000 lần đúc—cân bằng giữa chi phí và độ bền.” Một số chủ xưởng nhỏ hỏi, “Có loại thép nào giá cả phải chăng phù hợp cho các đơn hàng số lượng nhỏ không? Tốt nhất là dễ gia công—chúng tôi chỉ có máy phay thông thường.” Trên thực tế, việc lựa chọn đúngThép làm khuônkhông phải là “càng đắt càng tốt,” mà là về việc phù hợp với vật liệu đúc khuôn, khối lượng sản xuất và điều kiện gia công. Nội dung này được tổng hợp từ kinh nghiệm thực tiễn của Moldsteells trong các dự án thép khuôn tùy chỉnh, để bạn tham khảo.
Lựa chọn theo Vật liệu Đúc Áp Lực: Các Mác Thép Hiệu Quả Chi Phí cho Hợp Kim Nhôm so với Hợp Kim Kẽm
Việc lựa chọn thép khuôn đúc áp lực trước tiên phải phù hợp với vật liệu đúc áp lực và sản lượng sản xuất. Các vật liệu khác nhau có sự chênh lệch đáng kể về nhiệt độ và áp suất, do đó các mác thép có hiệu suất chi phí tốt nhất cũng khác nhau.
Đúc khuôn hợp kim nhôm: Lựa chọn theo khối lượng sản xuất
- Sản xuất số lượng nhỏ (sản lượng hàng năm < 10.000 sản phẩm):Có thể sử dụng S50C—ví dụ, cho các khuôn có cấu trúc đơn giản, sản lượng thấp dùng để sản xuất vỏ thiết bị gia dụng nhỏ khuyến mãi theo mùa. Chi phí vật liệu thấp và hiệu suất đủ dùng.
- Lô trung bình (10.000–100.000 chiếc):Đề xuấtThép H13 sản xuất tại Trung Quốc (4Cr5MoSiV1)". Theo"GB/T 1299-2014", nó được thiết kế cho đúc khuôn hợp kim nhôm. Giá khoảng"2,29–2,86 USD/kg(khoảng2.286–2.857 USD/tấn"), tức là"30–40%rẻ hơn so với H13 nhập khẩu. Trong điều kiện quy trình thông thường (nhiệt độ đúc áp lực 650–700°C, áp suất 80–120 MPa"), và với quy trình xử lý nhiệt tiêu chuẩn ("tôi 1020–1050°C, ram 3 lần"), tuổi thọ khuôn có thể đạt"Hơn 50.000 chu kỳ.
- Lô lớn (> 100.000 chiếc):Nâng cấp lên các loại thép cấp cao hơn nhưDHA1hoặcSTAVAXđể cải thiện khả năng chống mỏi ở nhiệt độ cao—ví dụ, các bộ phận sản xuất dài hạn như khối động cơ ô tô.
Đúc áp lực hợp kim kẽm: Nhiệt độ thấp hơn, Các lựa chọn kinh tế hơn
Nhiệt độ đúc áp lực hợp kim kẽm thấp hơn so với hợp kim nhôm (khoảng400–450°C"). Yêu cầu về khả năng chịu nhiệt của thép thấp hơn, do đó có thể chọn vật liệu tiết kiệm chi phí hơn:"
- Sản xuất số lượng nhỏ (< 10.000 sản phẩm): P20hoặc718Hthép đã được tiền tôi—ví dụ, các bộ phận đồ chơi đúc khuôn chỉ với vài nghìn sản phẩm. Không cần xử lý nhiệt tiếp theo, gia công tiện lợi và chi phí15–20%thấp hơn H13.
- Lô trung bình (10.000–100.000 chiếc): Các biến thể của thép H13 sản xuất tại Trung Quốc", với hiệu suất chi phí tốt hơn so với hàng nhập khẩu"8407", đặc biệt phù hợp cho các khuôn có độ phức tạp trung bình như phụ kiện thiết bị gia dụng."
- Khi yêu cầu về bề mặt không cao: 2344thép cũng là một lựa chọn thay thế—ví dụ, đúc khuôn tay cầm dụng cụ phần cứng, với lợi thế chi phí rõ ràng.
3 Chiến lược lựa chọn hiệu quả chi phí: Chi ít hơn, nhận được nhiều hơn
Lựa chọn chiến lược phù hợp có thể giảm chi phí hơn nữa. Ba phương pháp sau đây đã được chứng minh trong thực tế và có thể đạt được “Chi phí thấp hơn 15–40%vớikhông ảnh hưởng đến hiệu suất.”
1) Thay thế hàng nhập khẩu bằng sản phẩm thay thế sản xuất tại Trung Quốc: Chênh lệch giá 30–40%
Đối với đúc áp lực hợp kim nhôm với sản lượng hàng năm dưới 100.000 chiếc,Thép tương đương H13 sản xuất tại Trung Quốcthép có thể đáp ứng đầy đủ các yêu cầu. Ví dụ, nếu H13 nhập khẩu là4.000 USD/tấn", một loại tương đương sản xuất tại Trung Quốc có thể chỉ có giá"2.286–2.571 USD/tấn", giảm giá đơn vị xuống"30–40%". Trong điều kiện đúc khuôn nhôm lô trung bình (10.000–100.000 sản phẩm) và điều kiện thông thường ("650–700°C, 80–120 MPa"), cộng với xử lý nhiệt tiêu chuẩn ("tôi 1020–1050°C, ram 3 lần"), tuổi thọ khuôn có thể đạt"Hơn 50.000 chu kỳ", đáp ứng nhu cầu sản xuất từ nhỏ đến trung bình."
2) Lựa chọn vật liệu theo vùng: Giảm tổng chi phí 15–20%
Các khu vực khác nhau của khuôn chịu tải trọng và mài mòn khác nhau, vì vậy không cần thiết phải sử dụng thép đắt tiền cho toàn bộ khuôn. Ví dụ, đối với khuôn vỏ hộp số ô tô, hãy sử dụngH13cho các bộ phận quan trọng như lòng khuôn và lõi khuôn để đảm bảo tuổi thọ, trong khi sử dụngThép 45#hoặcP20cho các bộ phận không quan trọng (như đế khuôn và trụ dẫn hướng). Lưu ý rằng tại các mối hàn giữa các loại thép khác nhau,nung nóng sơ bộ đến 200–250°Cđể tránh nứt. Điều này có thể giảm tổng chi phí vật liệu bằng cách15–20%.
3) Sử dụng thép đã được tiền tôi để tiết kiệm quy trình: Giảm chi phí gia công 20%
Đối với sản xuất lô nhỏ, ưu tiên các loại thép đã được tiền tôi (chẳng hạn nhưP20, 718H") với độ cứng đã đạt"30–35 HRC", loại bỏ các bước xử lý nhiệt tiếp theo. Lấy ví dụ về khuôn đúc hợp kim kẽm lô nhỏ (ví dụ: các bộ phận đồ chơi nhỏ), việc sử dụng P20 thay vì H13 giúp giảm các bước xử lý nhiệt, rút ngắn chu kỳ gia công xuống"30%", và giảm tổng chi phí xuống"20%.
Những Lưu Ý Cần Tránh: Tránh 3 Sai Lầm Phổ Biến Này
Lựa chọn sai loại thép có thể làm tăng chi phí ở mức tốt nhất, hoặc gây hỏng khuôn sớm ở mức tệ nhất. Hãy đặc biệt chú ý đến ba sai lầm sau đây.
1) Chỉ tập trung vào giá đơn vị mà bỏ qua tuổi thọ khuôn: Có thể tốn kém hơn
Một nhà máy sản xuất thiết bị gia dụng nhỏ đã sử dụng thép sản xuất tại Trung Quốc3Cr2W8V(đơn giá2.714 USD/tấn") để thay thế H13. Mặc dù giá đơn vị thấp hơn 30%, nhưng tuổi thọ khuôn chỉ đạt"30.000 chu kỳ", trong khi H13 nhập khẩu ("4.000 USD/tấn) đạt được80.000 chu kỳ". Tính theo chi phí mỗi lần ép: 3Cr2W8V là"khoảng 0,09 USD/lần đúc", trong khi H13 là"khoảng 0,05 USD/lần đúc—cái trước thực sự đắt hơn.
2) Xưởng nhỏ chọn loại thép khó gia công: Thiết bị không đáp ứng được
Một số xưởng nhỏ đã mua thép có độ cứng cao, chưa được tiền tôi luyện (ví dụ như H13 ở trạng thái ủ mềm) nhưng chỉ có máy phay thông thường. Hiệu suất gia công thấp, độ chính xác kém, và cuối cùng họ phải thuê gia công bên ngoài, làm tăng thêm30%đến chi phí.
3) Xử lý nhiệt không đúng cách đối với thép sản xuất tại Trung Quốc: Hiệu suất bị giảm sút
Một nhà máy phụ tùng ô tô đã mua thép H13 sản xuất tại Trung Quốc nhưng không kiểm soát chặt chẽ nhiệt độ tôi (thực tế chỉ đạt980°C", trong khi tiêu chuẩn là"1020–1050°C"), và chỉ được tôi luyện"2 lần(tiêu chuẩn là3 lần"). Sau 20.000 lần ép, khoang khuôn xuất hiện vết nứt nhiệt/rạn nứt, và tuổi thọ khuôn chỉ đạt"50%của mục tiêu.
Kết luận
Cốt lõi của việc lựa chọn hiệu quả về chi phíThép khuôn đúc áp lựclà “phù hợp với nhu cầu thực tế của bạn.” Đối với các lô hợp kim nhôm nhỏ đến trung bình, ưu tiênThép H13 sản xuất tại Trung Quốc (2,29–2,86 USD/kg, 2.286–2.857 USD/tấn"). Đối với các lô nhỏ hợp kim kẽm, hãy sử dụng"P20/718H(chi phí15–20%thấp hơn H13). Sử dụng các lựa chọn thay thế sản xuất tại Trung Quốc và lựa chọn vật liệu theo vùng có thể giảm chi phí bằng cách15–40%", và thép đã được tiền tôi luyện giúp tiết kiệm quy trình."





