
Khi một vùng trên chi tiết trong suốt đột nhiên bị mờ, bộ phận khuôn và đội chất lượng trước hết phải quyết định: làm sạch lòng khuôn hay sửa bề mặt bóng gương? Vẻ mờ có thể giống nhau, nhưng đối tượng cần xử lý lại khác nhau. Cặn nằm trên thép, trong khi ăn mòn và vết xước có thể đã làm thay đổi bề mặt thép. Đưa ngay vùng đó đi đánh bóng có thể lấy mất vật liệu của bề mặt còn nguyên hoặc gây thêm khuyết tật.
Tại moldsteells, chúng tôi giải thích vấn đề này trong bối cảnh khuôn ép phun độ bóng cao và công việc Khuôn ép nhựa hoàn thiện bóng gương . Khi chi tiết trong suốt đột nhiên bị mờ, trước hết hãy đối chiếu vùng mờ trên chi tiết với lòng khuôn. Sau đó phân biệt cặn bám trên thép với hư hại do ăn mòn và vết xước cơ học trước khi quyết định làm sạch hay sửa bề mặt. Các phần dưới đây đi theo trình tự này.
Vì sao chi tiết bị mờ vẫn có thể truyền ánh sáng
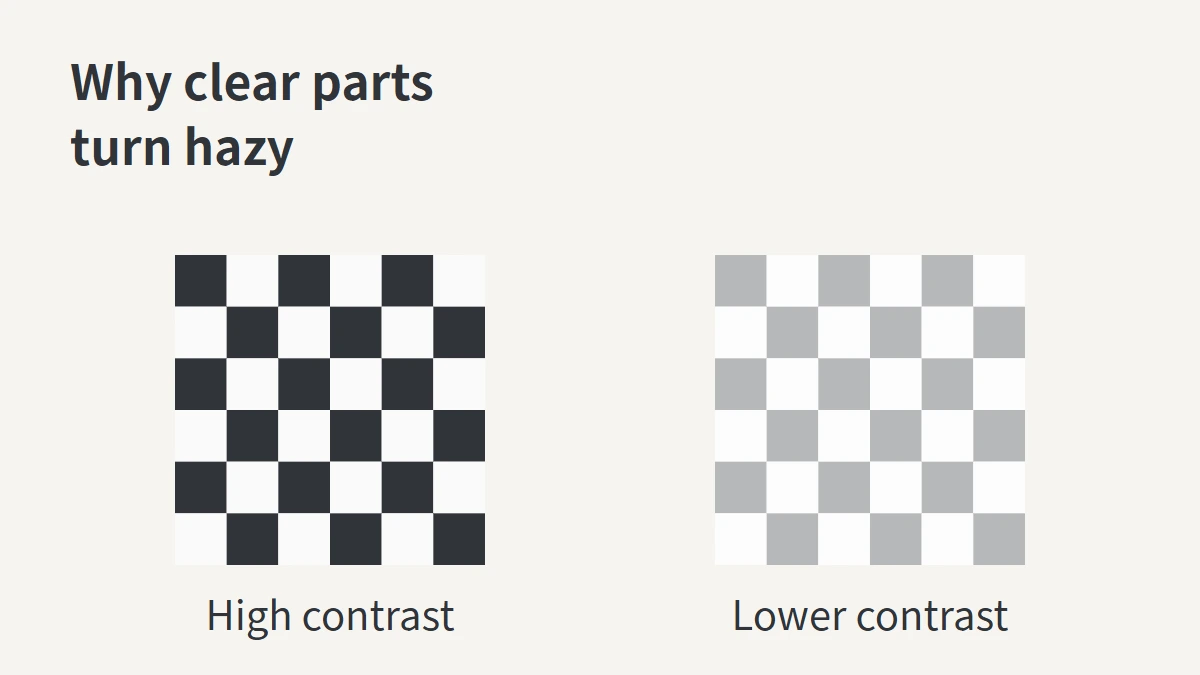
Bạn có thể vẫn nhìn thấy hình đen trắng qua một chi tiết trong suốt, nhưng độ tương phản giữa đen và trắng giảm đi, như có thêm một màn trắng. Một phần ánh sáng đã đổi hướng và tán ra các hướng khác. Lượng ánh sáng truyền qua và việc các chi tiết nhỏ còn rõ nét hay không là hai vấn đề khác nhau.
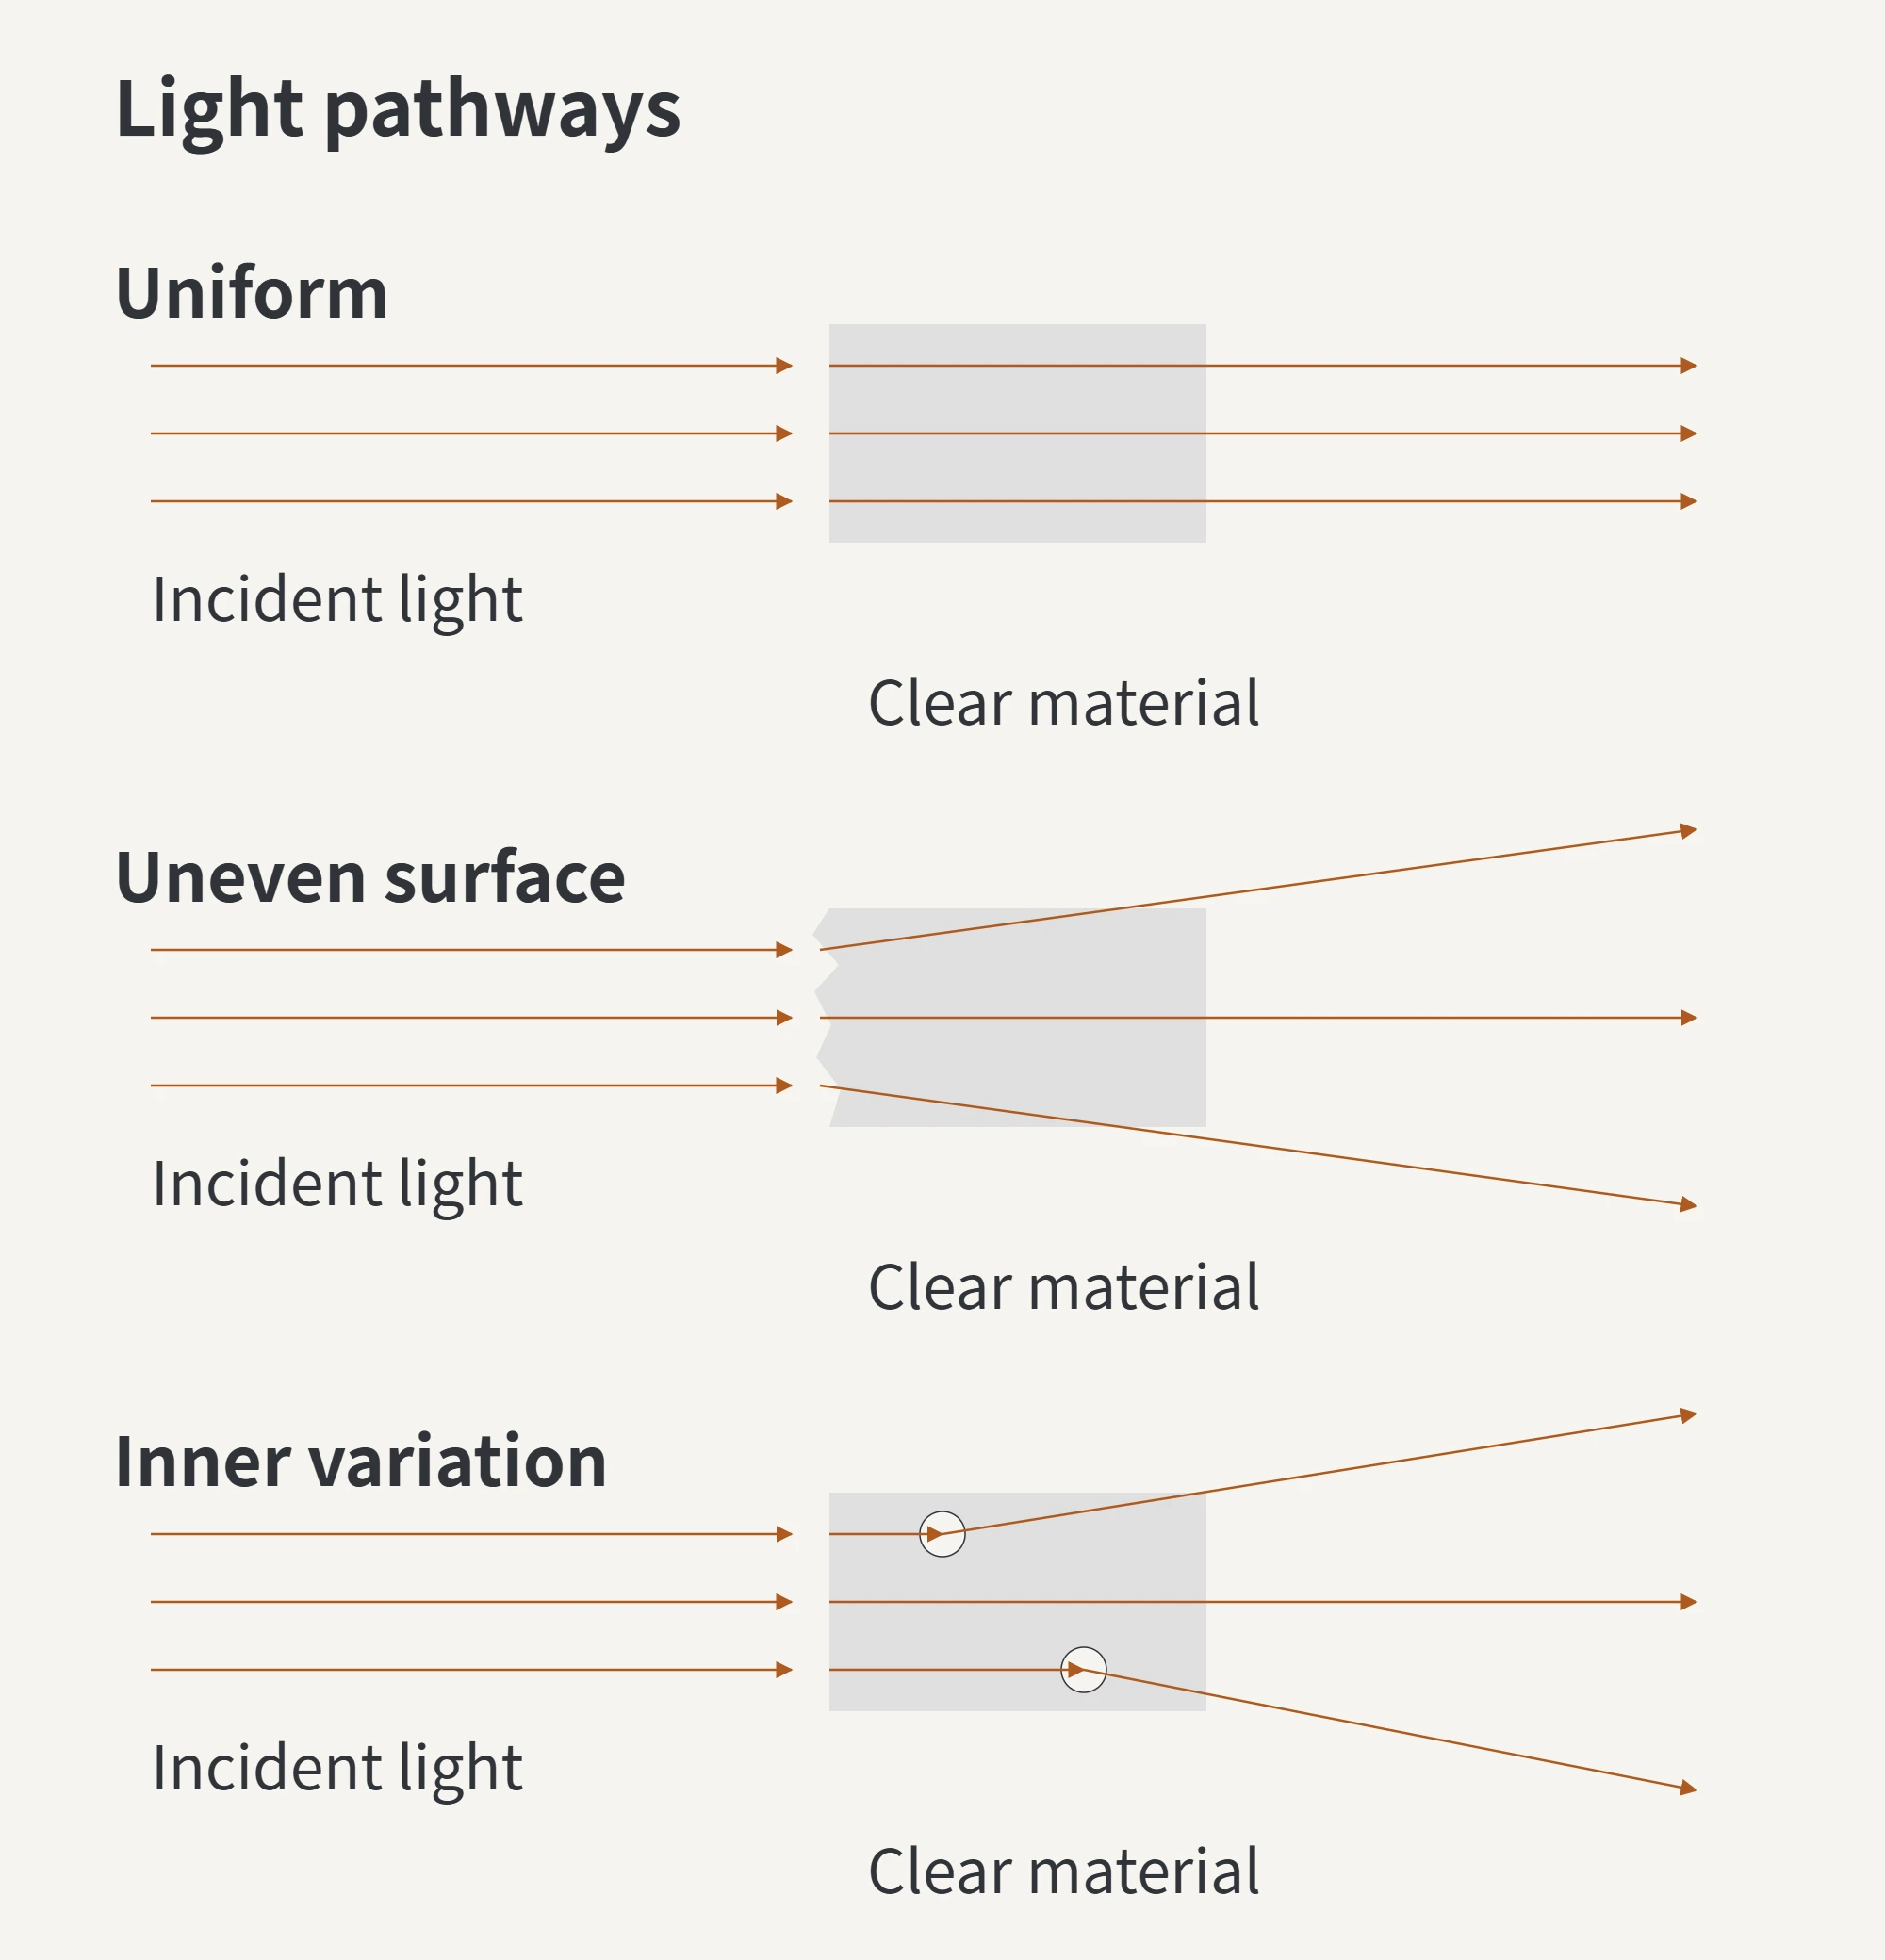
Kết cấu bất thường trên bề mặt lòng khuôn có thể được sao chép lên bề mặt nhựa và gây tán xạ ánh sáng. Lỗ rỗng và hạt bên trong nhựa cũng có thể tán xạ ánh sáng. Vì vậy, không thể coi chi tiết trong suốt bị mờ là bằng chứng trực tiếp cho thấy lòng khuôn bị xước hoặc gỉ.
Trước hết đối chiếu vùng mờ trên chi tiết với lòng khuôn
Để xác định vị trí, giữ lại mẫu trước và sau khi xuất hiện bất thường, đồng thời xác nhận chúng được tạo ra từ lòng khuôn nào. So sánh dưới cùng điều kiện chiếu sáng, hướng đặt chi tiết và khoảng cách quan sát. Sau đó tìm vùng lòng khuôn đã tiếp xúc với phần này của chi tiết khi ép phun.
Nếu các chi tiết từ cùng một lòng khuôn liên tục bị mờ ở cùng vị trí và vùng lòng khuôn tương ứng cũng có bất thường, hai dấu hiệu này hỗ trợ việc kiểm tra tiếp tại đó. Nguồn sáng di động giúp nhận ra các đường, mảng và thay đổi cao độ cục bộ. Khi chụp ảnh trước và sau, cần khôi phục cùng điều kiện chiếu sáng để so sánh.
Vị trí cố định chỉ là một dấu hiệu, tự nó không xác định được nguyên nhân gốc. Khả năng chi tiết sao chép chi tiết bề mặt khuôn còn phụ thuộc vào nhựa và quá trình ép. Tài liệu về đánh bóng thép khuôn cho thấy các mẫu polymer khác nhau có thể tái hiện cùng một hốc nhỏ trên khuôn theo cách khác nhau.
Khi kiểm tra lòng khuôn, cũng cần kiểm tra cấp nhựa, hồ sơ sấy và hồ sơ ép trước và sau khi xuất hiện bất thường. Nhựa ẩm có thể gây vệt hoặc bọt khí. Sản phẩm phân hủy nhựa và phụ gia có thể tạo cặn trên bề mặt khuôn. Bất thường ở bề mặt thép và thay đổi vật liệu hoặc điều kiện ép có thể cùng tồn tại, nên tìm thấy một vấn đề không phải lý do để dừng kiểm tra vấn đề còn lại.
Cặn bám, gỉ do ẩm và vết xước làm thay đổi điều gì?
Điểm phân biệt chính là có vật chất được thêm lên bề mặt hay bản thân thép đã bị hư hại.
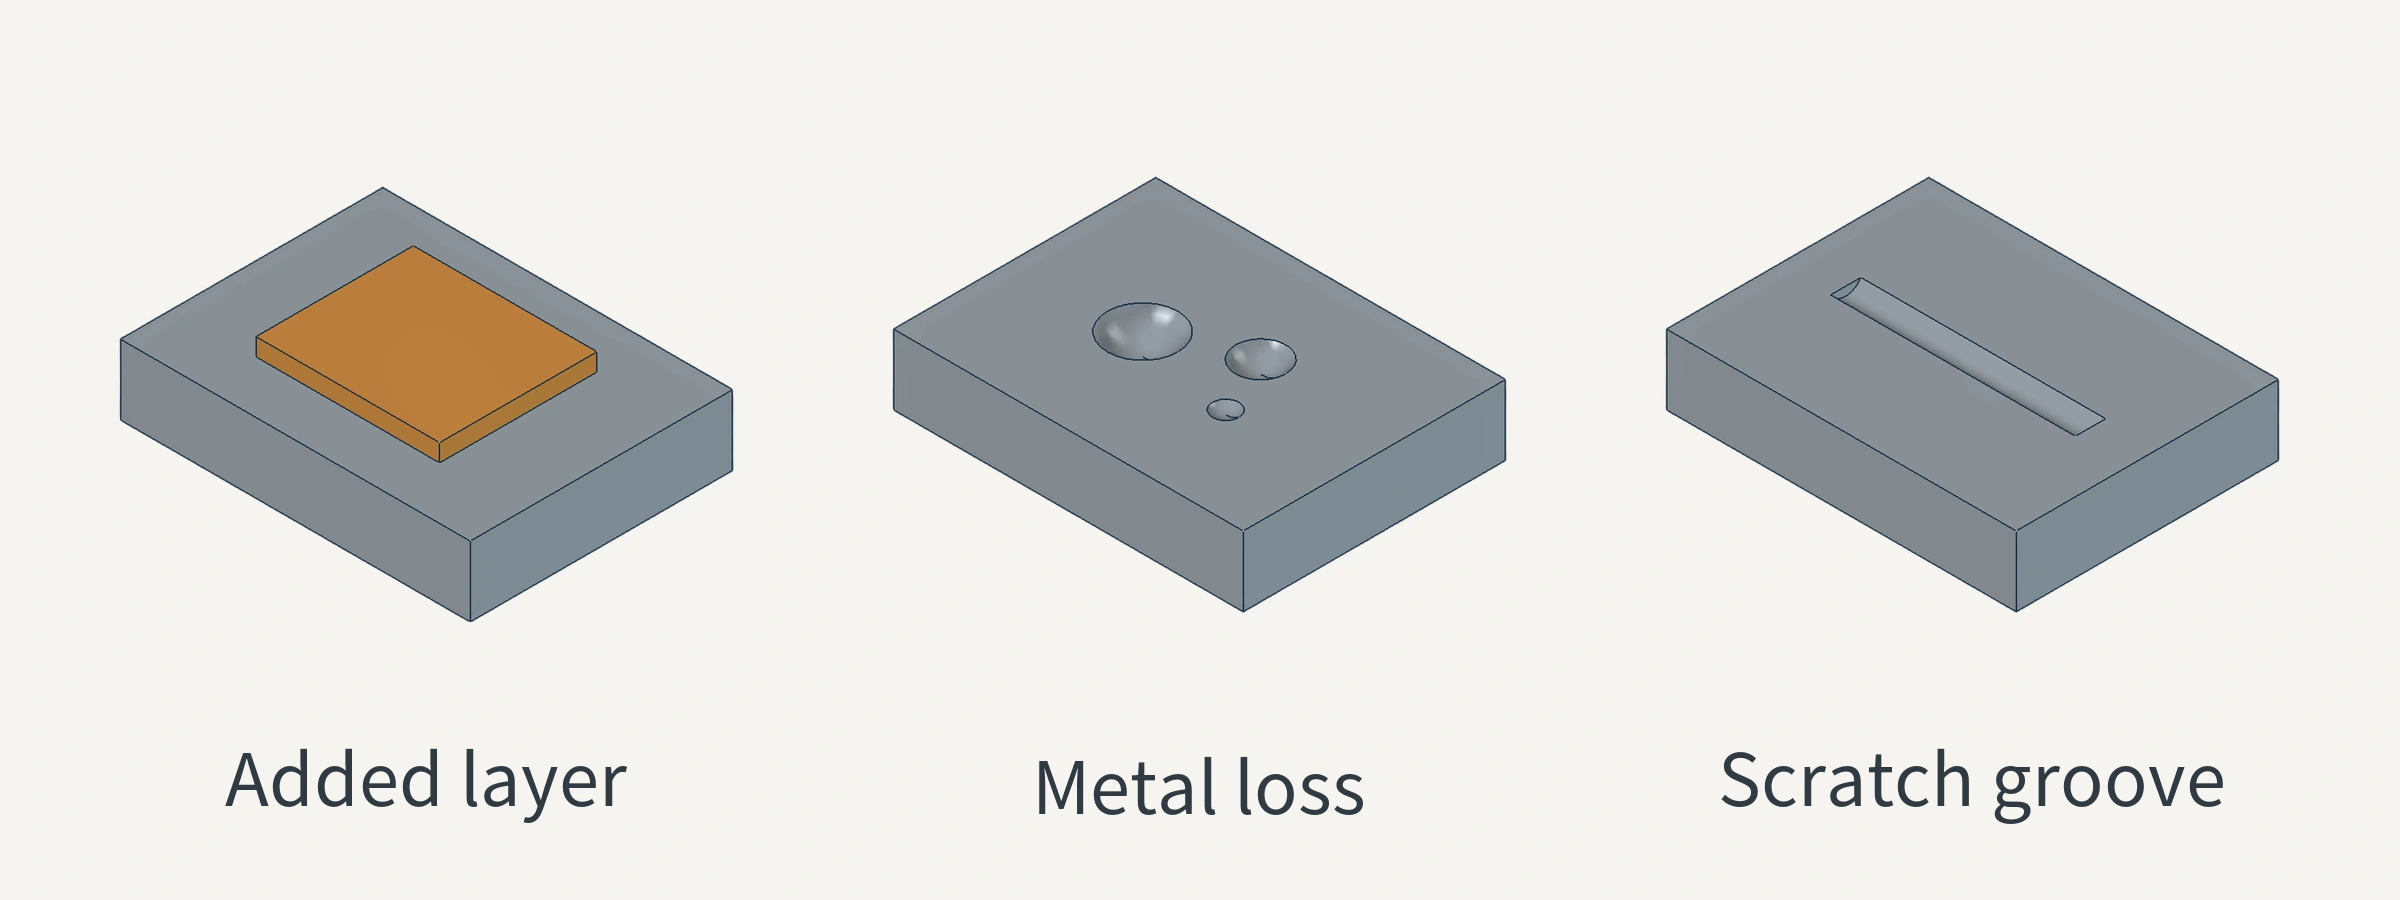
Cặn bám: một lớp bổ sung trên bề mặt thép
Sản phẩm phân hủy polymer, phụ gia hoặc chất chống cháy có thể bám trên bề mặt khuôn và quanh vùng thoát khí. Chất chống gỉ hoặc dầu chưa được loại bỏ hết cũng có thể để lại dấu. Những lớp cặn này làm thay đổi bề mặt tiếp xúc với nhựa, và một phần có thể truyền sang chi tiết.
Làm sạch nhằm loại bỏ cặn bám. Đối chiếu hướng dẫn chất tẩy với chất bẩn đã xác nhận, mác thép và xử lý bề mặt rồi làm sạch vùng bị ảnh hưởng. Nếu mảng nhỏ đi hoặc dấu trên chi tiết đồng thời giảm, vật chất có thể loại bỏ đã có thể góp phần gây bất thường. Để truy nguồn cặn, đối chiếu yêu cầu gia công của cấp nhựa với độ ẩm hạt, thời gian lưu trong xi lanh và khả năng thoát khí khuôn.
Gỉ do ẩm: thép có thể đã phản ứng
Ăn mòn ướt của sắt trong màng nước chứa oxy là quá trình điện hóa. Ở một số vị trí, sắt mất electron và đi vào màng nước dưới dạng ion sắt. Electron đi qua kim loại đến vị trí khác, nơi oxy nhận chúng trong phản ứng. Màng nước cho phép ion di chuyển, giúp phản ứng ở cả hai vị trí tiếp tục.
Sản phẩm hình thành sau đó gồm các oxit sắt ngậm nước và sản phẩm ăn mòn khác. Khi sắt rời bề mặt kim loại ban đầu, ăn mòn cục bộ có thể để lại hốc. Cơ chế chung này giải thích vì sao tẩy gỉ và khôi phục bề mặt bóng gương là hai công việc riêng. Nó không xác định được mác thép, thành phần gỉ chính xác hay mức ăn mòn của lòng khuôn hiện tại.
Cũng cần xác định nguồn vết gỉ. Sắt ngoại lai bám trên thép không gỉ có thể gỉ khi bị ướt, nên dấu màu gỉ không chứng minh vật liệu nền đã ăn mòn ở mức tương đương. Hướng dẫn kỹ thuật của Hiệp hội Thép không gỉ Anh cũng lưu ý rằng hốc ăn mòn đi kèm vết bẩn nặng có thể vẫn còn sau khi loại bỏ chất nhiễm bẩn.
Vết xước: tiếp xúc và ma sát làm thay đổi bề mặt thép
Vật liệu lau chứa hạt cứng có thể tạo vết xước mới khi di chuyển trên bề mặt gương. Có thể xem xét đồng thời hướng vết, việc vết rõ hơn khi đổi hướng chiếu sáng và chi tiết tương ứng có đường tương tự hay không để nhận diện dấu cơ học.
Cả ba dạng bất thường có thể cùng xuất hiện. Hư hại do ăn mòn có thể nằm dưới lớp cặn, còn vật liệu lau nhiễm bẩn có thể gây thêm xước. Hốc nhỏ không phải bằng chứng riêng của gỉ do ẩm: tạp chất phi kim hoặc cacbit cứng cũng có thể bị kéo bật khi đánh bóng và để lại hốc.
Khi phát hiện hốc, ghi nhận thời điểm đầu tiên thấy nó và kiểm tra hồ sơ đánh bóng, làm sạch, tiếp xúc ẩm trước đó. Ghi hình dạng dưới độ phóng đại, xem có vết xước xung quanh không và đo độ sâu so với bề mặt thép lân cận. Nếu có hồ sơ trước xử lý, đối chiếu đúng vị trí với trạng thái ban đầu. Bằng chứng này giúp xác định hốc xuất hiện trước hay sau đánh bóng, làm sạch hoặc tiếp xúc ẩm. Chỉ hình dạng hốc không đủ xác định nguyên nhân. Nếu còn chưa rõ, hỏi chuyên gia đủ năng lực xem có cần lấy mẫu và phân tích không. Không đánh bóng lại hoặc tẩm thực axit lòng khuôn đang sử dụng để “xác minh” nguyên nhân.
Cách quyết định có cần sửa chữa sau khi làm sạch hay không
Độ mờ giảm chỉ cho thấy ngoại quan đã thay đổi; không chứng minh bề mặt thép còn nguyên. Làm sạch loại bỏ cặn bám. Nó không bù lại phần thép đã mất.
Sau khi làm sạch, kiểm tra lại vùng ban đầu trên thép rồi quan sát chi tiết tương ứng với nhựa và điều kiện ép có thể so sánh. Dùng các kết quả dưới đây để định hướng quyết định tiếp theo:
| Quan sát | Việc cần xử lý tiếp |
|---|---|
| Sau khi loại bỏ cặn, cùng vị trí không còn rãnh, hốc hoặc vùng nhám cục bộ và ngoại quan chi tiết cũng phục hồi | Tiếp tục truy nguồn cặn hoặc chất chống gỉ để tránh tích tụ trở lại. Quan sát này vẫn không thay thế phép đo bề mặt. |
| Mảng đã giảm, nhưng thép vẫn còn rãnh, hốc hoặc vùng nhám | Đánh giá độ sâu hư hại, lượng dư còn có thể gia công và yêu cầu bề mặt bóng gương trước khi chọn cách sửa cục bộ. |
| Quan sát trên thép không khớp với kết quả trên chi tiết | Kiểm tra vật liệu, thay đổi quá trình ép và điều kiện quan sát. Bổ sung đo bề mặt nếu cần, không mở rộng vùng đánh bóng chỉ dựa trên độ mờ. |
Sau khi xác nhận ăn mòn, xử lý nguồn ẩm hoặc nhiễm bẩn và bảo vệ theo mác thép thực tế, yêu cầu dừng máy. Không áp dụng công thức tẩy axit của sản phẩm thép không gỉ khác cho lòng khuôn bóng gương chưa rõ mác thép. Chính quá trình làm sạch có thể ăn mòn bề mặt.
Sửa bề mặt bóng gương phải nhắm vào khuyết tật bề mặt thép đã xác nhận. Tiếp tục tăng áp lực hoặc kéo dài đánh bóng có thể làm chất lượng bề mặt xấu đi. Nếu xuất hiện da cam hoặc vết sâu mới, dừng đánh bóng với áp lực tăng và đánh giá lại bước gia công trước đó, trạng thái thép cùng phương pháp sửa.





